
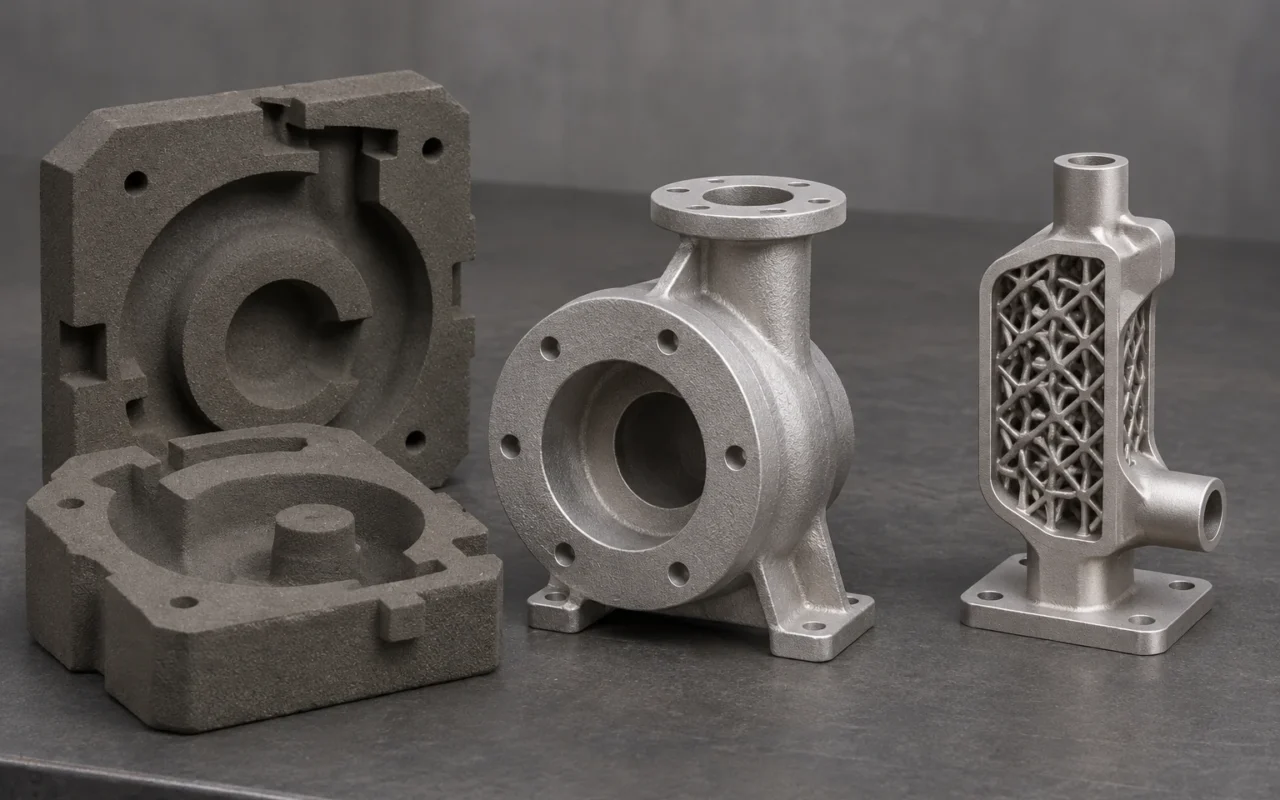
Pilih proses berdasarkan fungsi komponen
Untuk rumah komponen dan rumah pompa berukuran sedang hingga besar yang menggunakan paduan cor yang sudah mapan, perusahaan dengan fasilitas pengecoran sebaiknya memprioritaskan pencetakan cetakan pasir 3D yang dilanjutkan dengan pengecoran. Printer membuat cetakan dan inti yang kompleks, sedangkan penuangan membentuk badan logam. Kemampuan pengecoran tetap digunakan sambil mengurangi batasan desain dari pola dan kotak inti. Pencetakan logam langsung lebih bernilai ketika peningkatan kinerja bergantung pada kisi halus, struktur penukar panas yang ringkas, atau penggabungan beberapa komponen.
Artikel ini menggunakan laser powder bed fusion (LPBF) sebagai contoh pencetakan logam langsung. Perbedaan utamanya terletak pada cara logam dibentuk dan jenis struktur yang dapat dibuat secara ekonomis oleh setiap proses.
Perbedaan biaya berawal dari pembentukan logam
Pada proses pasir, cetakan dan inti dicetak terlebih dahulu, kemudian dilanjutkan dengan perakitan cetakan, peleburan, penuangan, dan pengerjaan setelah pengecoran. Printer membuat cetakan pembentuk rongga; logam cair mengisinya untuk membentuk badan komponen. Untuk komponen yang memang cocok dicor, proses ini memanfaatkan fasilitas peleburan, penuangan, dan pemesinan yang ada. Penambahan kemampuan manufaktur digital difokuskan pada pembuatan cetakan dan inti.
LPBF melebur serbuk logam dengan laser secara berlapis. Biaya material, penggunaan mesin, dan pengerjaan lanjutan berkaitan dengan volume logam padat, tinggi pencetakan, penyangga, dan penataan komponen. Pada kondisi proses yang sebanding, volume padat yang lebih besar membutuhkan lebih banyak serbuk yang menjadi bagian komponen dan lebih banyak pengerjaan laser. Mengganti benda cor konvensional yang cukup besar dengan LPBF tanpa perubahan fungsi struktur tidak otomatis memberi keuntungan ekonomi. Penjelasan biaya dari EOS juga mencakup serbuk, pengoperasian mesin, pelepasan penyangga, perlakuan panas, dan pemesinan akhir.
Pencetakan pasir juga memiliki biaya terkait ruang cetak, volume benda pasir, tinggi pencetakan, pembersihan, dan perakitan. Dasar ekonominya adalah mencetak cetakan rongga yang kompleks lalu membentuk badan logam melalui penuangan. Jika proses pengecoran sudah mapan dan sasarannya adalah benda cor konvensional berukuran sedang hingga besar, prioritaskan kombinasi ini.
Cetakan pasir terpisah tetap dapat menghasilkan benda cor utuh
Keunggulan penting pencetakan pasir adalah pembagian dapat dilakukan pada tahap cetakan dan inti. Bagian pasir dicetak secara terpisah, diposisikan, lalu dirakit sebelum satu kali penuangan menghasilkan benda cor utuh. Pembagian ini menambah pekerjaan perakitan bagian pasir tanpa harus menambah sambungan las pada komponen logam akhir.
Jika ukuran komponen LPBF melampaui ruang cetak mesin, pilihannya adalah memakai mesin yang lebih besar atau mencetak beberapa bagian logam lalu menyambungkannya. Pilihan kedua menambah sambungan logam, proses penyambungan, pengendalian distorsi, dan pemeriksaan. Kedua proses dapat memakai bagian terpisah, tetapi akibatnya terhadap produk akhir berbeda.
Untuk rumah komponen dan rumah pompa sedang hingga besar yang harus diserahkan sebagai satu benda cor, prioritaskan pembagian dan perakitan cetakan pasir sebelum penuangan. Dinding cetakan, saluran tuang, dan penambah juga membutuhkan ruang; penataan harus menggunakan dimensi cetakan dan inti yang sebenarnya. Urutan lengkapnya dijelaskan dalam alur pencetakan pasir dari CAD hingga pembersihan.
Saluran melengkung dan kisi halus membutuhkan kemampuan berbeda
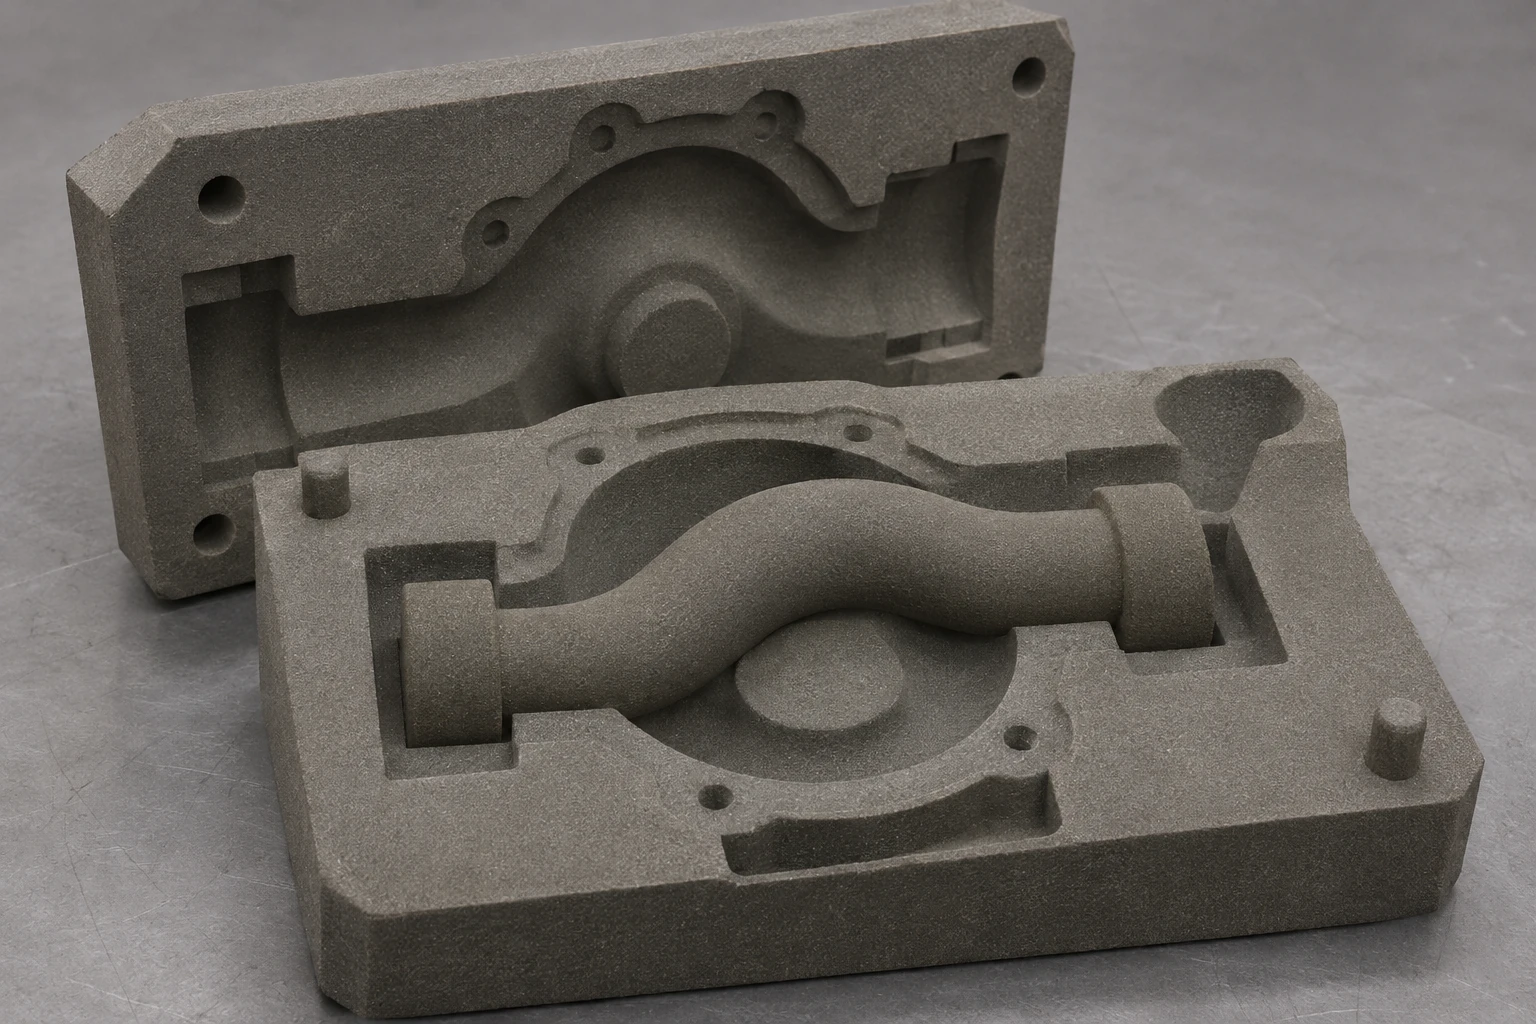
Rumah komponen dengan jaket air kompleks dan saluran melengkung merupakan penerapan khas pencetakan pasir. Inti yang sulit dikeluarkan dari kotak inti konvensional dapat dibuat langsung dengan printer. Beberapa desain yang sebelumnya memerlukan rakitan beberapa inti juga dapat digabung menjadi inti yang lebih utuh sehingga mengurangi bidang sambungan perakitan. Saluran yang rumit tidak dengan sendirinya menjadi alasan memilih pencetakan logam.
Batasannya tetap ditentukan oleh proses pengecoran berikutnya. Inti yang sangat tipis mudah rusak saat dibersihkan, ditangani, atau dituangi logam. Bagian logam yang kecil juga dibatasi oleh pengisian dan pembekuan. Inti cetak harus mampu menjalankan tugasnya dalam pembentukan benda cor, bukan sekadar menghasilkan bentuk.
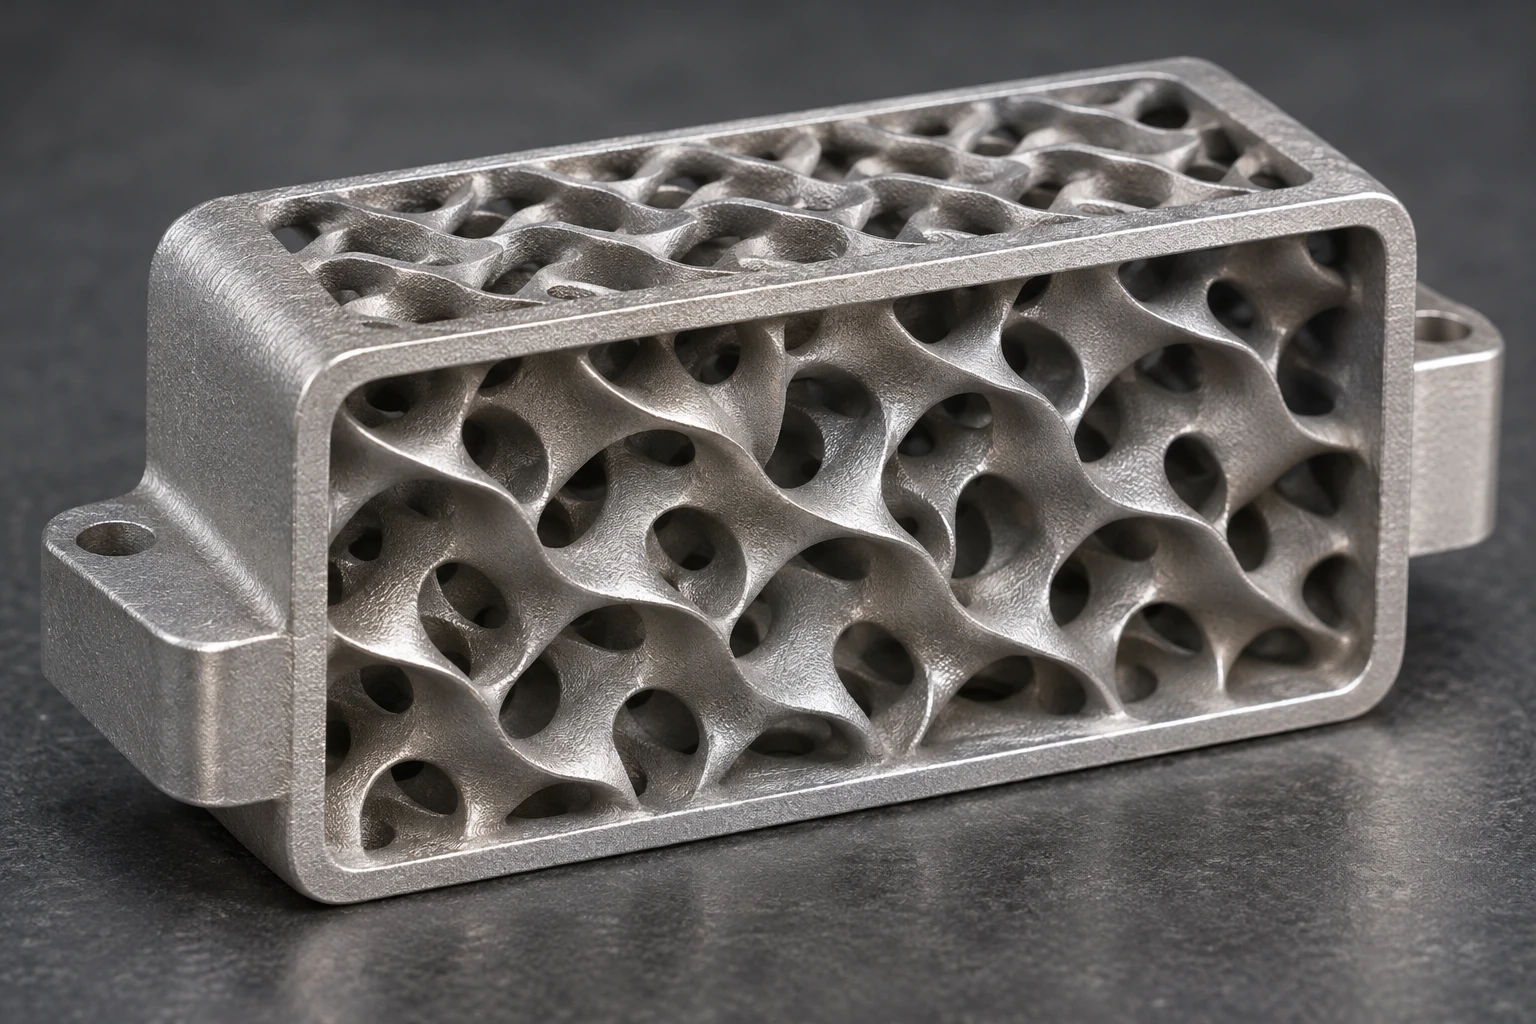
Kisi halus, permukaan perpindahan panas yang rapat, dan struktur fungsional terintegrasi yang ringkas lebih memanfaatkan keunggulan LPBF. Proses ini tidak memerlukan inti pasir padat untuk mengisi setiap ruang internal; struktur kecil dibangun langsung dari logam. Contoh penukar panas Conflux yang dipublikasikan EOS memanfaatkan desain aditif untuk menambah luas permukaan perpindahan panas dalam volume terbatas, sehingga menunjukkan nilai fungsionalnya. Penerapan penukar panas EOS
Prioritaskan proses pasir untuk benda cor dengan jaket air melengkung dan inti kompleks, serta LPBF untuk kisi halus dan struktur penukar panas yang ringkas. Penggabungan komponen bernilai ketika benar-benar mengurangi perakitan, sambungan, atau potensi titik kebocoran. Mengganti cara pembuatan bentuk luar benda cor saja tidak menghasilkan manfaat tersebut.
Ubah batasan rongga menjadi tindakan desain
Proses pasir memerlukan cara untuk menempatkan inti dan mengeluarkan sisa pasirnya. Jika inti terlalu ramping, ubah penopangnya, bagi inti, atau sesuaikan perakitannya. Saluran tanpa jalan keluar pasir memerlukan bukaan proses atau perubahan struktur. Pencetakan mengurangi batasan arah pelepasan pola, tetapi pengisian, penambahan logam, dan pembersihan pasir tetap harus diperhitungkan dalam desain.
Struktur internal LPBF harus menangani orientasi pencetakan, distorsi termal, dan akses pelepasan penyangga. Penyangga menahan bagian menggantung, menyalurkan panas, dan menstabilkan pencetakan. Jika penyangga internal tidak dapat dikeluarkan, ubah orientasi, gunakan penampang yang sesuai agar dapat menopang dirinya sendiri, atau revisi pembagian komponen. Optimasi desain dan proses dapat mengurangi penyangga; adanya bagian menggantung saja tidak berarti struktur tersebut tidak bisa dibuat.
Rongga tertutup sepenuhnya yang tidak boleh menyisakan inti atau serbuk memerlukan akses pembersihan dan cara penutupan sebelum dibuat. Letak bukaan dan penutup harus menjadi bagian desain produk agar rongga kompleks dapat dibersihkan dan komponen dapat diserahkan.
Tentukan pilihan dari komponen yang umum
| Komponen atau tujuan manufaktur | Proses yang diprioritaskan | Alasan utama |
|---|---|---|
| Rumah komponen dan rumah pompa sedang hingga besar dengan paduan cor yang mapan | Cetakan pasir cetak 3D dilanjutkan pengecoran | Penuangan membentuk badan logam dan memanfaatkan fasilitas pengecoran yang ada |
| Benda cor dengan jaket air melengkung dan saluran kompleks | Cetakan pasir cetak 3D dilanjutkan pengecoran | Inti kompleks dicetak langsung, mengurangi batasan pelepasan kotak inti dan perakitan inti |
| Komponen yang fungsinya bergantung pada kisi halus atau struktur perpindahan panas internal yang rapat | LPBF | Struktur logam halus dibangun langsung untuk pengurangan bobot atau perpindahan panas |
| Komponen fungsional dengan struktur internal halus yang menggabungkan beberapa bagian | LPBF | Membuat geometri fungsional internal sekaligus mengurangi perakitan dan sambungan |
Pilih material bersama dengan kegunaannya. Proses pasir menggunakan paduan cor dan perlakuan panas yang relevan; LPBF menggunakan serbuk dan proses pembentukan yang sesuai. Nama material yang mirip tidak menggantikan persyaratan sifat akhir dan kriteria penerimaan. Kedua penawaran harus mengacu pada fungsi dan kondisi penyerahan yang sama.
Bandingkan biaya hingga penyerahan dan tentukan tugas pembuatan cetakan
Penawaran proses pasir harus mencakup pembuatan cetakan dan inti, perakitan dan penuangan, pembongkaran serta pembersihan benda cor, perlakuan panas, pemesinan, dan pemeriksaan. Penawaran LPBF harus mencakup pencetakan, pembersihan serbuk, pelepasan penyangga, perlakuan panas, pemesinan akhir, dan pemeriksaan. Biaya per komponen logam yang lolos hanya dapat dibandingkan dengan lingkup penyerahan yang sama. Selisih harga ditentukan oleh gambar teknik dan penawaran produksi; harga cetakan pasir atau tarif jam mesin cetak logam saja belum mencakup seluruh pekerjaan.
Pencetakan pasir yang dilanjutkan pengecoran menggabungkan pembuatan rongga kompleks dengan pengecoran logam yang mapan. LPBF menempatkan struktur halus, desain ringan, dan fungsi terintegrasi langsung pada komponen logam. Investasi pada setiap proses sebaiknya sesuai dengan persoalan manufaktur yang diselesaikannya.
Untuk pengecoran yang ingin menambah kemampuan membuat cetakan dan inti kompleks, sistem pencetakan pasir Cprint 3D SJ-1200 digunakan pada tahap pembuatan cetakan dan inti. Bawa contoh gambar benda cor dan inti, paduan sasaran, serta kebutuhan kapasitas kepada tim Cprint 3D untuk membahas konfigurasi mesin dan integrasinya dengan alur pengecoran.