
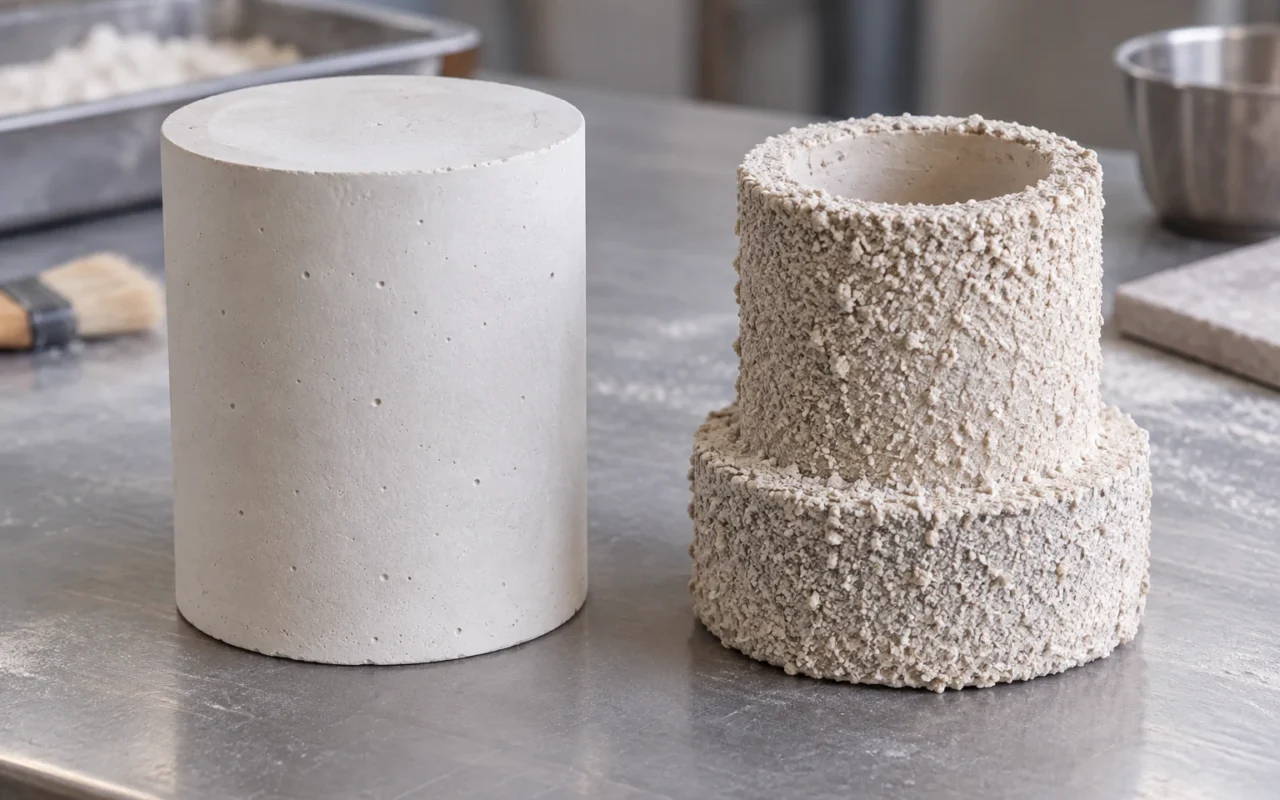
打印好的蜡型需要先变成铸型中的空腔,金属才有地方成形。珠宝包埋和工业陶瓷制壳都服务于这一步,但铸型形成的方式、蜡型组装要求以及过程控制不同。选择哪条路线,应从零件、合金和铸造厂已经验证的材料体系出发,而不是只看产品属于珠宝还是工业件。
对送交蜡型的设计师和打印人员来说,最有用的判断是:铸型材料能否到达模型各处,蜡型能否在制作铸型时保持形状,以及后续能否顺利去除蜡型并完成浇注。把这些问题提前说明,比笼统要求“打印得更精细”更能减少返工。
两种方法怎样形成金属需要的空腔
常见珠宝包埋流程会把组装好的蜡树放入容器,用配制好的包埋浆料围住模型,待材料硬化后再进入适配的热处理与铸造流程。Ransom & Randolph的珠宝工艺说明展示了组树、包埋、热处理、浇注及后续清理的关系。具体材料的配比和操作条件,应使用对应产品的工艺说明。珠宝包埋工艺说明
陶瓷制壳是在蜡树外表逐层形成壳体。蜡树经过浸浆、撒砂和干燥,重复这些步骤得到满足工艺要求的壳型。这是包覆蜡型的制壳过程,与直接打印砂型是不同的制造方式。Investment Casting Institute陶瓷制壳说明
两者都有一个需要保留的正形模型,随后移走模型并利用留下的空腔浇注金属。差别还包括材料如何进入细节、铸型如何获得强度以及热处理如何与蜡材匹配。
需要把铸型形成放回前后工序时,可查看蜡模后处理与失蜡铸造完整流程。
珠宝和工业不是绝对的工艺分界线
“珠宝包埋”和“工业制壳”是便于交流的常见称呼,不能替代项目判断。艺术铸造也可能采用不同铸型体系。例如Pangolin Editions的失蜡部门同时介绍了块状包埋与陶瓷壳工艺,说明应用名称并不能把两种方法完全分开。Pangolin Editions失蜡工艺介绍
零件较小不代表细小内腔一定适合某种包埋材料;外形较大也不代表只要增厚陶瓷壳就能解决全部问题。深槽、狭长通道、局部封闭空间和厚薄变化,需要分别检查铸型材料进入、排气、干燥以及脱蜡路径。
打印团队应向铸造厂说明实际模型,而不只提交产品分类。一个标注关键细节的截面图,往往比“这是珠宝件”更有用。如果内腔需要型芯,型芯定位和后续清理也要一并讨论,不能把可打印的空腔直接视为已经解决的铸造内腔。
包埋更关注浆料填充和硬化过程
块状包埋时,模型周围及相邻模型之间需要有足够空间供浆料进入。靠得很近的镂空片、细爪和贴近底部的纹样,都值得提前检查。这里的“足够”由材料体系、模型形状及铸造厂的操作方式决定,不能用一个统一间距替代所有项目。
包埋粉与液体的准备、混合方式、可操作时间、气泡控制和静置条件也会影响结果。打印团队不应根据其他品牌教程给铸造厂改配方,但可以提供模型中最难填充的位置,帮助对方安排检查重点。
例如一件有深浮雕和背面窄槽的吊坠,确认外观时应把正反面都展开。只看正面渲染图,背面可能成为后续沟通的盲区。组树后,还要检查槽口是否被连接部位遮挡,或因相邻模型过近而不便观察。
包埋前的蜡型检查应发生在材料覆盖之前。原本存在的断爪、变形、表面附着物或支撑残留,一旦被包埋材料遮住,便失去了直接检查和处置的机会。发现问题时应按约定重新处理与复检,而不是寄希望于后面的热处理把所有问题消除。
制壳更关注包覆可达性和逐层干燥
陶瓷制壳要求浆料和撒砂过程能够覆盖需要形成型腔的表面。蜡树布局因此需要兼顾浸入、排液、撒砂以及检查空间。两件模型相互遮挡,可能让操作人员难以观察深处的包覆情况。
模型方向也不能只按打印时的便利决定。打印排版中的姿态服务于成形与后处理;组树姿态服务于制壳、脱蜡和浇注。它们可以不同,打印前却应知道后续连接区域和易损细节,避免完成模型后才发现组树操作不便。
干燥是制壳的一部分。壳层数量、材料组合和干燥条件属于铸造厂的工艺体系,不能根据照片推定。对设计与打印团队而言,需要确认的是模型是否能承受约定的搬运与工艺操作,以及是否存在会妨碍干燥或检查的遮蔽区域。
假设两件摆件之间留出了视觉上的缝隙,也不能仅凭这条缝判断布局可用。实际操作还要考虑夹持工具、浸浆时的移动、撒砂方向和壳层形成后的空间变化。这类判断应在组树方案中完成,并由承担制壳的人员确认。
脱蜡和焙烧必须与铸型体系一起确认
完成包埋或制壳,不等于铸型可以立即浇注。去除蜡型、处理残留和使铸型达到规定状态,是后续工艺中的重要环节。不同体系可能采用不同设备和安排,不应把网上找到的一条炉温曲线用于所有蜡材和铸型。
热处理方案还需要考虑蜡型体积、连接与排出路径、铸型结构及材料供应商的要求。材料名称相同,也不意味着不同尺寸和不同结构的模型可以直接沿用全部条件。
发生开裂、残留或铸件表面异常时,问题记录应包含所用铸型材料、蜡材、组树状态与工艺批次。仅凭“换成制壳就好了”或“包埋粉不好”无法解释原因。应先确认异常出现的阶段,再由相关人员结合工艺记录提出验证办法。
把两种工艺放在同一张沟通表里
| 比较项目 | 块状包埋需要说明的内容 | 陶瓷制壳需要说明的内容 |
|---|---|---|
| 铸型形成 | 容器与浆料填充、硬化安排 | 浸浆、撒砂和逐层干燥安排 |
| 模型细节 | 深槽、薄片、相邻间隙的填充与气泡检查 | 包覆可达性、遮蔽部位和局部壳层检查 |
| 蜡树布局 | 与容器、浆料进入及后续浇注配合 | 与浸入、排液、撒砂、干燥及浇注配合 |
| 蜡型状态 | 完整、清洁、尺寸及连接区域符合约定 | 完整、清洁,能承受约定操作并便于包覆 |
| 热处理 | 与包埋材料、蜡材及设备共同确认 | 与壳型材料、蜡材及设备共同确认 |
| 验证结果 | 检查对应模型、铸型与铸件 | 检查对应模型、壳型与铸件 |
这张表适合用来问问题,不是代替工艺文件。若一方无法回答某项,应把它列为项目待确认内容,避免让打印人员独自承担铸造工艺判断。
送交蜡型前准备哪些信息
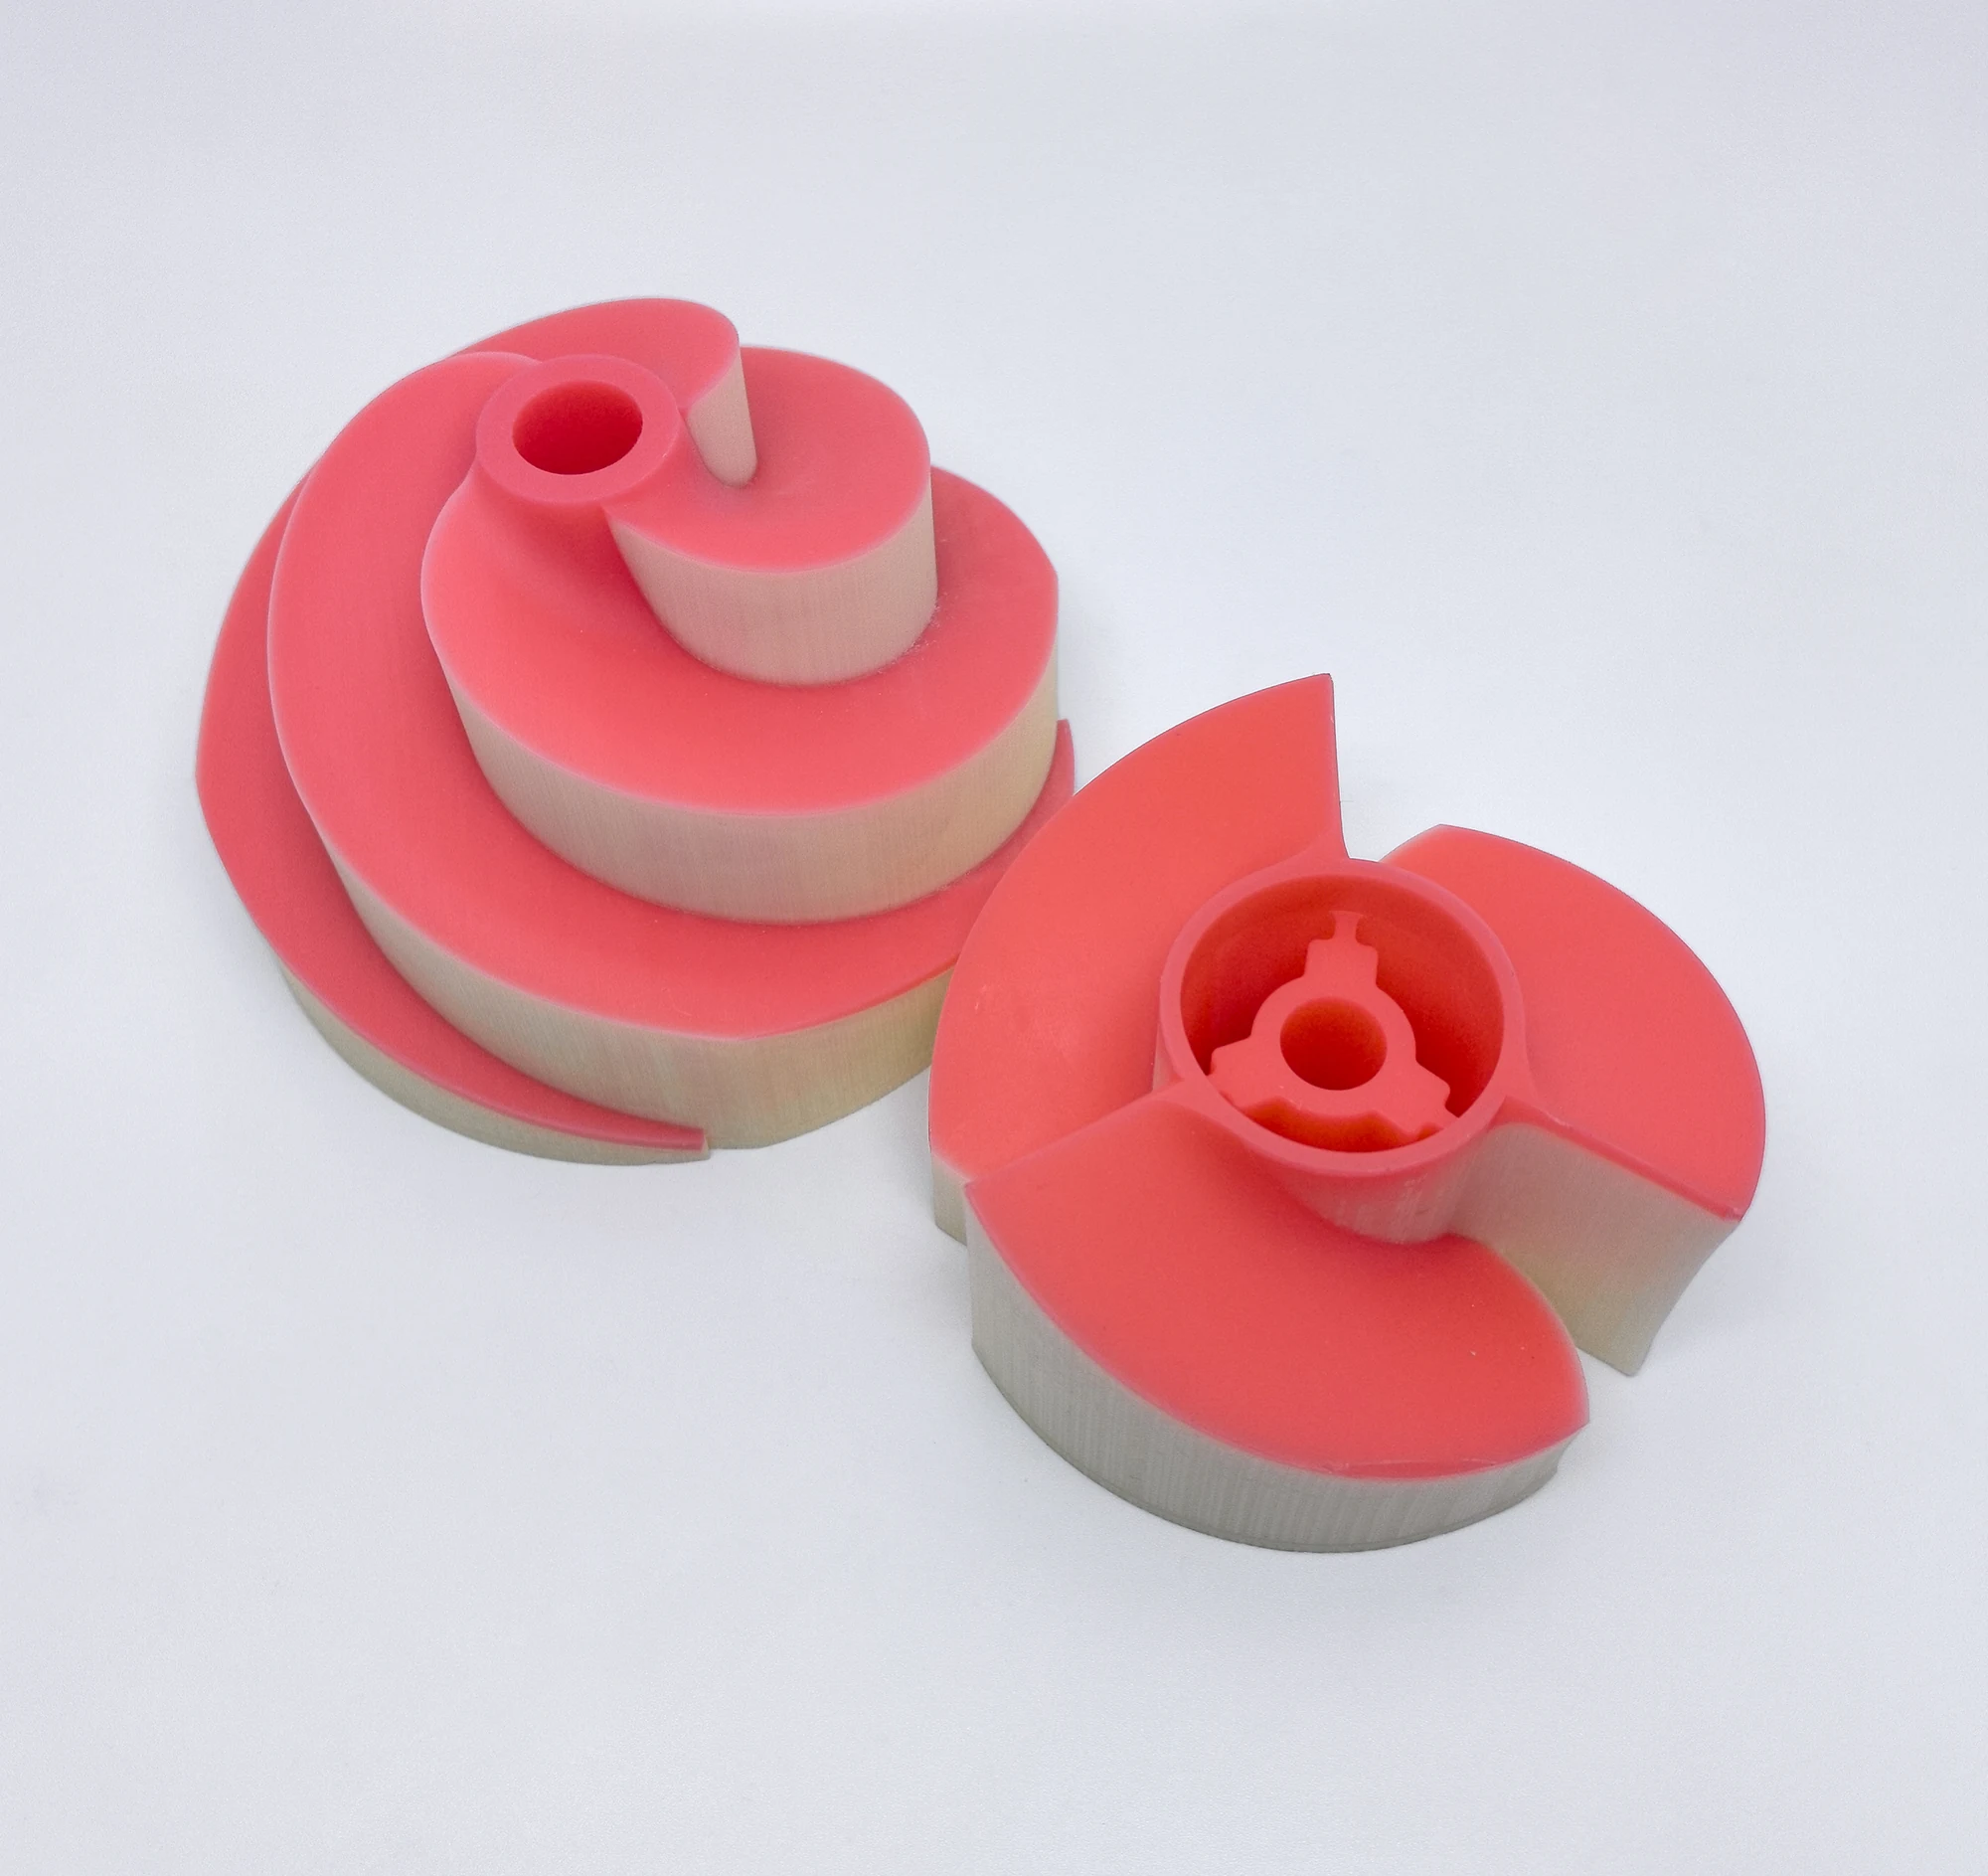
建议把几何文件、尺寸图、目标合金、成品表面要求以及蜡材信息一起交给铸造厂。尺寸图要区分铸态要求和后续加工要求,外观图要标出允许连接浇道与需要重点保护的位置。
还应说明交付状态:是带支撑模型、已去支撑模型,还是已经组好的蜡树。对已经组树的模型,应提供全树照片与编号对应关系;对未组树的模型,应在打印前约定谁设计连接位置、谁确认最终组树方案。
首轮试制可选取能代表深槽、薄壁和外观细节的模型,但结论要对应实际验证的特征。某个样件通过,不能自动覆盖未验证的内腔或更大的尺寸。把这次验证用于修订下一轮的模型要求,才能逐步形成可靠的交接标准。
交接时还应确认模型数量、编号与外包装的对应关系。如果某款模型属于工艺探索样件,应明确它要验证的结构,避免与已经批准的生产件混用。双方可以约定首轮反馈的时间和内容,例如关键细节照片、尺寸结果及异常位置,而不是只收取一句“铸出来了”。
铸型方案改变后复核什么
如果项目从块状包埋转为陶瓷制壳,应重新核对蜡树布局、操作空间与模型交付要求。原来方便装入容器的排列,不一定同样方便浸浆与干燥。把新方案落实到组树图,再确认模型是否需要调整,才能避免工艺名称改变了而实物安排仍沿用旧条件。
转换工艺时,可把交接清单分为“保持不变”“需要修改”“待验证”三栏。模型身份和成品要求保留,组树图、交付状态及检查安排按新路线重审,首轮试制再集中回答尚未解决的问题。这样能让路线变更落实到文件和实物。
常见问题
打印表面越细腻包埋或制壳就越容易吗
表面表现只是一个条件。即使外表细腻,深槽和遮蔽空间仍可能影响材料进入、检查或后续处理。应同时审查几何可达性与工艺安排。
可以由打印方直接决定采用哪种铸型吗
打印方可以提供蜡型特点、材料文件和模型信息,最终铸型选择应由项目设计方与承担铸造的人员结合合金、结构和验证条件确认。路线确定后,再把要求落实到蜡型设计与交付检查中。