
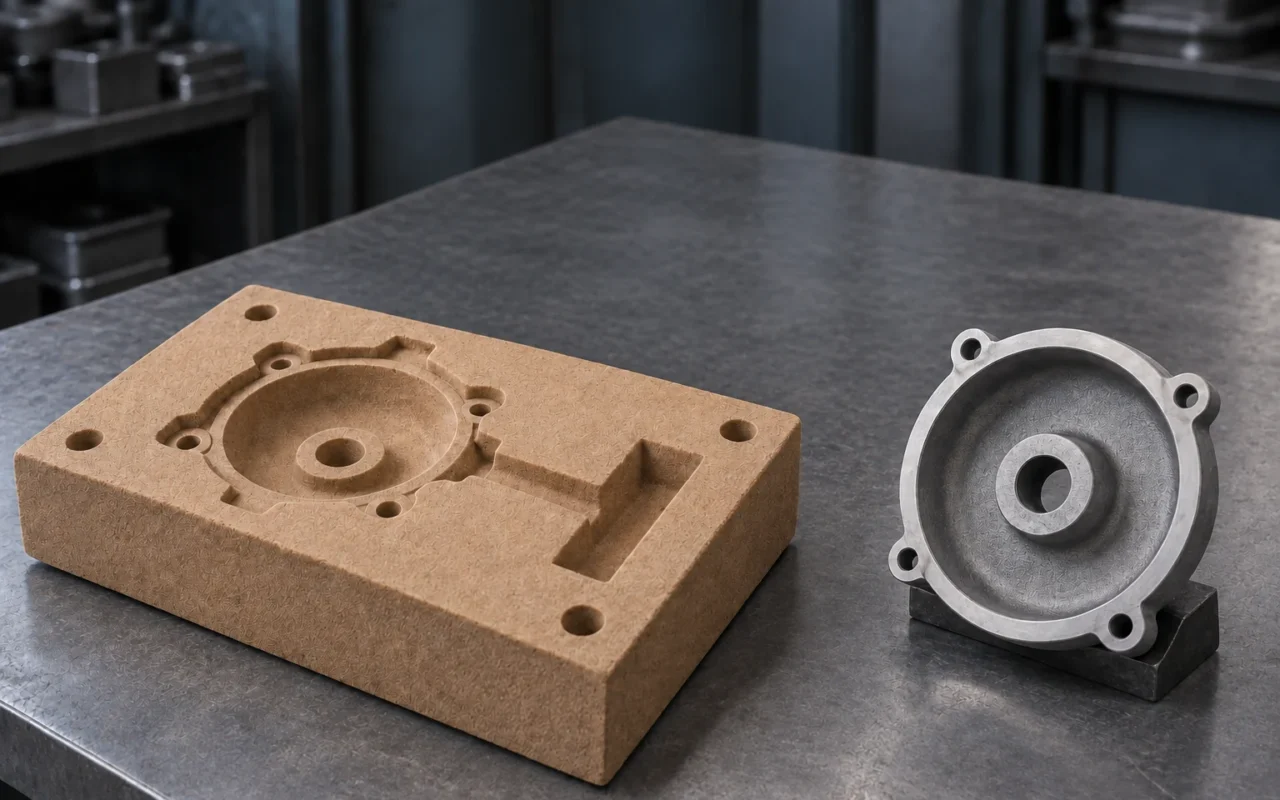
Как работает литьё алюминия в песчаные формы
Алюминиевый корпус с внутренними каналами должен соответствовать требованиям к внешней геометрии, каналам, монтажным интерфейсам и герметичности. Если конструкция ещё меняется, производство должно допускать доработки. Гибкость изготовления форм и стержней часто делает песчаное литьё одним из вариантов.
Жидкий алюминиевый сплав заливают в полость песчаной формы. После затвердевания форму и стержни удаляют, получая литую заготовку. Пригодность зависит от геометрии, количества и качества; до принятой готовой детали требуются соответствующие обработка и контроль.
Почему песчаные формы рассматривают для малых серий крупных деталей и сложных полостей
Обзор литейных процессов Aluminum Association относит песчаные формы к основным способам литья алюминия и указывает малые количества, сложные конструкции и крупные отливки как случаи для экономической оценки. Эти особенности связаны с оснасткой, стержнями и условиями производства.
При традиционной формовке полость получают по модели, а стержни изготовляют в стержневом ящике. Оснастку выбирают под задачу; прямая печать песчаных элементов может сократить часть подготовки моделей и ящиков. При частых изменениях опытной детали сравнивайте оснастку для каждой доработки, а не только первоначальную цену.
Стержни образуют внутренние полости и удаляются после литья. Они дают вариант для изогнутых каналов, сложных полостей и некоторых форм, из которых трудно извлечь жёсткий сердечник. Необходимо оценить опоры, положение, вентиляцию и удаление песка. Кокили также могут работать с песчаными стержнями, поэтому внутреннюю геометрию рассматривают в составе полного процесса.
Для крупных деталей возможность изготовления определяется формовочным пространством, плавильной мощностью, подъёмными средствами, заливкой и очисткой. Возможность спроектировать большую форму и возможность стабильно получить отливку на заводе подтверждаются отдельно.
У малой серии нет универсальной численной границы. При существующей оснастке, простой геометрии и подходящей традиционной организации текущий способ может быть экономичнее. Цифровое изготовление стержней стоит оценить для нескольких конструкций в малом количестве, когда изменения касаются главным образом сложных стержней.
Начать с марки сплава и условий работы
«Литой алюминий» обозначает лишь общую группу. Чистый алюминий и сплавы различаются по составу; литейные сплавы также имеют разные требования к материалу и поставке. Закупочные документы должны указывать марку, применимый стандарт и состояние.
До выбора материала определите нагрузки, давление или требования к герметичности, воздействие коррозионных сред, последующие сварку, термообработку или механообработку. Если задан A356 в определённом термообработанном состоянии, например, сохраняйте это в запросе, производстве и приёмке. Пример показывает полноту документации; реальную марку определяет функция.
Пояснение Aluminum Association к стандартам для отливок в песчаных формах и кокилях отдельно рассматривает инженерные размерные требования и металлургические свойства. Размеры, допуски и припуски относятся к одной группе вопросов; состав, состояние и свойства сплава — к другой.
Документальные подтверждения должны иметь определённый объект. Химический анализ относится к партии, свойства образца — к согласованному образцу, проверка критических участков — к самой детали. Для ответственных отливок конструкторы и служба качества должны при запросе определить необходимые подтверждения и их поставщика.
Три области контроля алюминиевых сплавов
Качество расплава
На поверхности жидкого алюминия образуются оксиды; движение при плавке, переносе и заливке может вовлечь их внутрь. Растворённый водород ведёт себя иначе: при затвердевании его растворимость снижается, и он может участвовать в образовании пор. Поэтому чистоту и газосодержание оценивают отдельно.
Фильтрация прежде всего воздействует на соответствующие включения, дегазация — на растворённые газы. Работа с материалом и переносом влияет на начальное загрязнение и повторное поглощение газа. Введение AFS в вопросы чистоты алюминиевого расплава рассматривает включения, водород и обработку расплава как связанные, но разные вопросы. Методы и результаты следует подтвердить для материала и процесса предприятия.
Заполнение формы
Литниковая система задаёт путь металла в полость. Тонкие конечные участки и длинные пути требуют оценки заполнения и потери температуры; вокруг стержней важны размыв, вовлечение газа и включения. Связующие, покрытия и вентиляция влияют на условия после контакта металла с формой.
Заполнение и затвердевание следует проверять совместно. Описания исследовательских проектов AFS по литью алюминия показывают, что связи оксидных плёнок, пористости и механических результатов при разных условиях заполнения требуют дальнейшего изучения. Более спокойный поток сам по себе не подтверждает лучшие конечные свойства.
Затвердевание и питание
При затвердевании объём металла меняется. Если участок требует жидкого металла, но путь питания уже затвердел, могут появиться усадочные раковины или пористость. Толстые участки, переходы толщины, положение прибылей и охлаждение оценивают вместе. Пояснение Foseco о дефектах литья разделяет механизмы питания и водородной пористости.
Вентиляция стержней, дегазация расплава и питание прибылями действуют на разных этапах. При обнаружении пустоты сначала анализируют положение, форму и записи процесса, затем выбирают операцию для проверки. Подробнее см. Исследование газовой пористости, усадочных раковин и усадочной пористости.
От подготовки процесса до контроля
- Подготовка процесса: Подтвердите материал, требования к готовой детали и редакцию заготовки. Спланируйте разъём, припуски, стержни, литниковую систему и питание. Определите критические функциональные поверхности.
- Изготовление и сборка форм и стержней: Проверьте размеры, целостность, положение и вентиляцию. Печатные элементы требуют удаления порошка и нужной последующей обработки; внутренние каналы должны поддаваться очистке.
- Плавка обработка и заливка: Управляйте партиями, возвратным металлом, обработкой расплава и переносом по подтверждённому процессу. Сопоставьте реальное состояние формы с документами.
- Затвердевание охлаждение и очистка: Выполняйте предусмотренные охлаждение, выбивку, удаление стержней, литников и прибылей. Проверяйте остатки песка и результат очистки сложных полостей; чистая наружная поверхность не доказывает чистоту внутри.
- Термообработка и механообработка: Выполните обработку по требованиям материала и поставки. Обработайте монтажные поверхности, отверстия и сопряжения, сохраняя связь партии отливок с редакцией обработки.
- Контроль и приёмка первой детали: Проверьте размеры, материал и внутреннее качество в согласованных зонах, установленными методами и критериями, затем подтвердите функцию.
Этапы взаимосвязаны. Доступ инструмента для удаления стержней может влиять на конструкцию, а обработка уплотняющей поверхности — на момент контроля. Для оценки материала см. Литейный песок, связующие и оборот использованного песка, для общей последовательности — полный производственный процесс литья в песчаные формы.
Какие алюминиевые детали стоит оценить
| Группа деталей | Потребности для оценки | Вопросы приёмки |
|---|---|---|
| Корпуса насосов и жидкостных устройств | Внутренние каналы, сложные стержни и припуски | Герметичность, чистота каналов и критические размеры |
| Корпуса оборудования и трансмиссий | Крупные конструкции, монтажные интерфейсы и несколько редакций | Размеры сопряжений, деформация и свойства материала |
| Опытные детали силовых систем | Изменения водяных и масляных каналов и опытное изготовление | Состояние материала, каналы и цели испытаний |
| Функциональные детали с охлаждающими каналами | Геометрия каналов и изготовление стержней | Расход, утечки, чистота и тепловые характеристики |
Таблица служит для отбора кандидатов. Реальный процесс определяется условиями использования продукта; два «корпуса» могут требовать разных материалов, толщин и проверок.
Рассмотрим гипотетический алюминиевый корпус: наружные интерфейсы стабильны, внутренние каналы ещё испытываются. Традиционные стержни могут обеспечивать повторное изготовление после завершения конструкции. Печатные стержни с обычной наружной формой позволяют оценить внутренние изменения; печать всей формы — подготовку при изменении обеих поверхностей.
До расчёта оснастки и песчаных элементов подтвердите положение стержней, сборку, удаление песка и совместимость с литьём. Пример не предполагает безусловно лучшего способа: решение зависит от реального масштаба изменений и условий предприятия.
Связь дефектов и контроля
Внутренние пустоты могут быть связаны с газом, питанием при затвердевании или сочетанием факторов. Описание курса AFS по дефектам алюминиевых отливок отдельно рассматривает газовую и усадочную пористость. Анализ требует положения, морфологии и записей процесса, а не одной фотографии.
| Проблема | Направление проверки |
|---|---|
| Оксиды или другие включения | Записи расплава и переноса, расположение включений и соответствующий внутренний контроль |
| Газовая пористость | Газосодержание, вовлечение газа, газовыделение стержня и вентиляция |
| Усадочные раковины или пористость | Тепловые узлы, последовательность затвердевания и эффективные пути питания |
| Неспаи или недоливы | Незаполненные участки или стыки потоков, пути заполнения и потеря температуры |
| Поверхностные дефекты, связанные с песком | Целостность формы, покрытие, размыв и состояние очистки |
| Деформация | Критические базы, распределение толщин и записи охлаждения или последующей обработки |
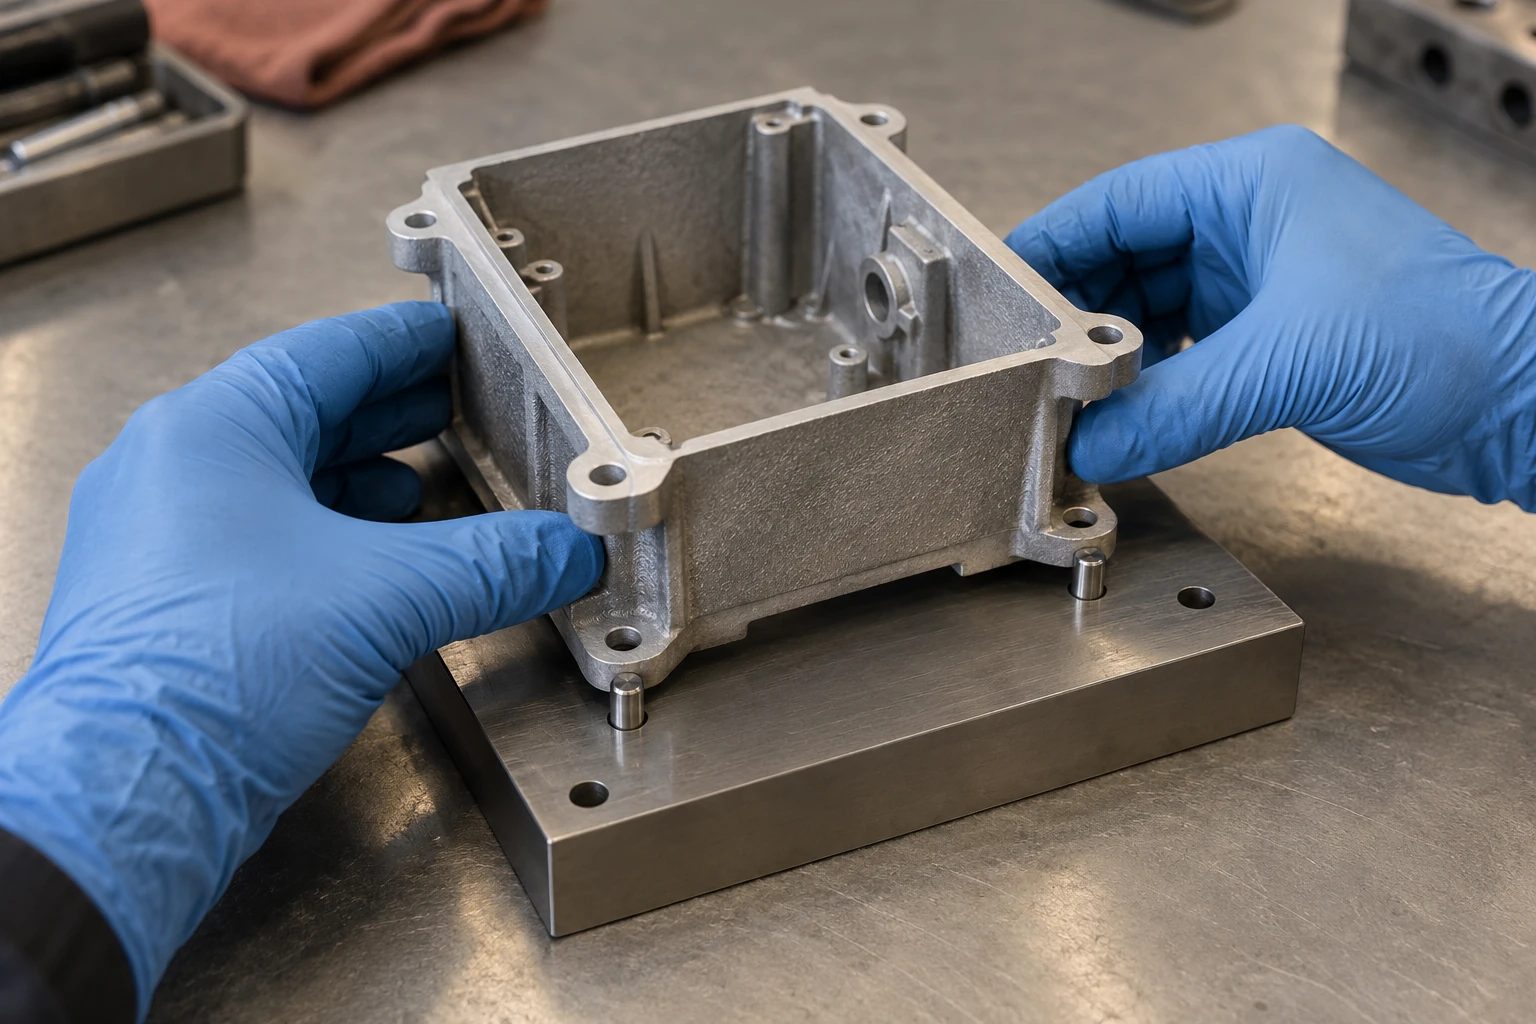
План контроля выводят из требований использования. Измерения проверяют геометрию; капиллярный контроль выявляет выходящие на поверхность дефекты подходящих материалов при согласованных состоянии поверхности и процедуре. Пояснение Magnaflux о капиллярном контроле поясняет область применения.
Рентгенография или КТ могут использоваться для согласованного внутреннего контроля. Материалы Nikon о промышленной компьютерной томографии включает оценку пористости, усадки и посторонних включений. Обнаруживаемость зависит от детали, оборудования и условий. Испытания давлением или на утечку проверяют герметичность, материальные и механические испытания — соответствующие свойства. Методы отвечают на разные вопросы.
Установите этап проверки критических обработанных поверхностей. Обработка может открыть пустоты, ранее находившиеся под поверхностью; уплотняющие поверхности принимают в согласованном состоянии. Указание «требование, зона, метод, этап» помогает сравнивать одинаковый объём работ по качеству в предложениях.
Когда сравнивать кокиль и литьё под высоким давлением
Песчаная форма расходуется; формовка, сборка, выбивка и очистка входят в производственный цикл. Поверхность и размерные возможности зависят от песка, формовки, покрытия и заливки; критические сопряжения часто обрабатывают. Эти повторяющиеся операции учитывают вместе с оснасткой.
Различайте два аспекта: песок и кокиль описывают материал формы; гравитация, низкое и высокое давление — заполнение. Таблица сравнивает три распространённых пути для постановки вопросов; поставщик подтверждает возможности по конкретной детали.
| Распространённый путь | Оснастка и производство | Условия сравнения |
|---|---|---|
| Литьё в песчаные формы | Подходящая форма для каждой отливки; обычная формовка или печатные элементы | Количество, изменения, полости, очистка и обработка |
| Гравитационное литьё в кокиль | Многоразовая металлическая форма; управление извлечением и тепловым состоянием | Стабильность конструкции, извлечение сердечников, повторение и вложения |
| Литьё под высоким давлением | Металлическая форма и заполнение под давлением с соответствующей машиной | Устойчивый объём, толщина и заполнение, условия формы и оборудования |
Кокили также могут применять песчаные стержни, как описывает пояснение Foseco о литье под низким давлением. Оборудование, заполнение и условия низкого и высокого давления оценивают отдельно; сходные названия не означают одинаковых возможностей.
При стабильной конструкции и устойчивом спросе сравнивают организацию производства с многоразовыми формами. Для нескольких малых серий, сложных полостей или частых изменений отдельно рассчитывают смену оснастки. Подробнее об объёме и экономике см. Выбор между песчаным литьём и литьём под высоким давлением.
Поэтому стоит совместно оценивать полости и изменения оснастки, добавляя очистку, термообработку, механообработку и приёмку. Предложения одной детали сопоставимы только при одинаковом объёме поставки.
Как применять печатные формы в разработке алюминиевых деталей
Первый путь печатает только сложные стержни, сохраняя обычные наружные формы. Он позволяет оценить внутренние изменения при пригодной внешней оснастке; положение, сборка и совместимость материалов требуют подтверждения.
Второй путь печатает весь комплект форм и стержней. Он может сократить подготовку соответствующих моделей и ящиков и дать вариант при одновременных внутренних и наружных изменениях. Обзор ExOne по 3D-печати песчаных форм поясняет изготовление по CAD и цифровые доработки.
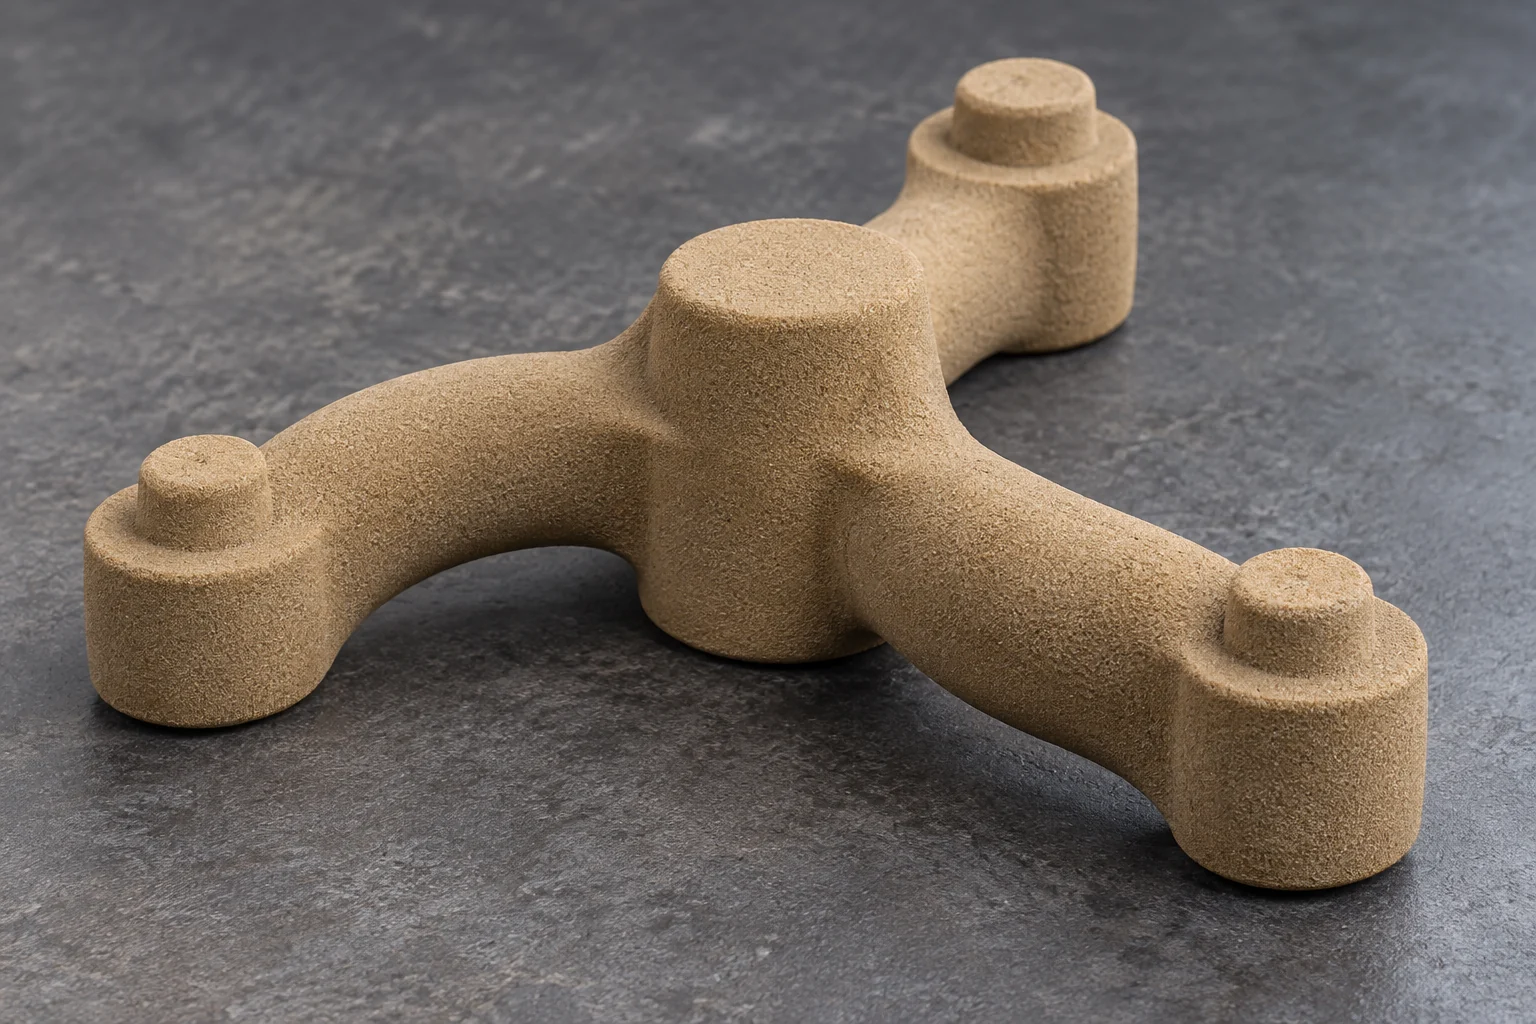
В обоих случаях проверяют удаление порошка, прочность песчаных элементов, покрытие, газовыделение и реальные результаты литья. Печатный размер — лишь звено: затвердевание, очистка и обработка также влияют на отливку. Обработка критических сопряжений определяется конечными требованиями.
Срок первой детали должен учитывать данные, изготовление песчаных элементов, заливку, последующую обработку и приёмку. В малых сериях с готовой оснасткой сохраняйте традиционный вариант для сравнения.
Песчаный 3D-принтер Cprint 3D SJ-1200 изготавливает формы и стержни; металл получают затем литейным процессом. Для оценки предоставьте деталь, материал и состояние поставки, количество, имеющуюся оснастку и критические требования приёмки. Это помогает обсудить печать всей формы или отдельных стержней.
Частые вопросы
Можно ли все алюминиевые сплавы лить по одному процессу
Марка, состояние поставки, геометрия и функция влияют на процесс. Укажите материал и подтвердите условия для реального проекта.
Всем ли отливкам в песчаные формы нужна термообработка
Это зависит от материала и поставки. При необходимости задайте состояние, основания приёмки, последующую обработку и повторный контроль.
Можно ли получить тонкостенные алюминиевые детали
Возможность оценивают по толщине, длине потока, геометрии и заполнению. Подтверждают диапазон конкретного плана, а не универсальную минимальную толщину.
Все ли внутренние пустоты являются газовыми порами
Возможны газ, недостаточное питание или оба фактора. До выбора мер совместно анализируют форму, положение, внутренний контроль и производственные записи.
Всегда ли печать песчаных форм выгоднее для малых серий
Имеющаяся оснастка, геометрия и организация влияют на экономику. Сравнивайте все затраты до принятой детали и различайте печать сложных стержней и полной формы.