
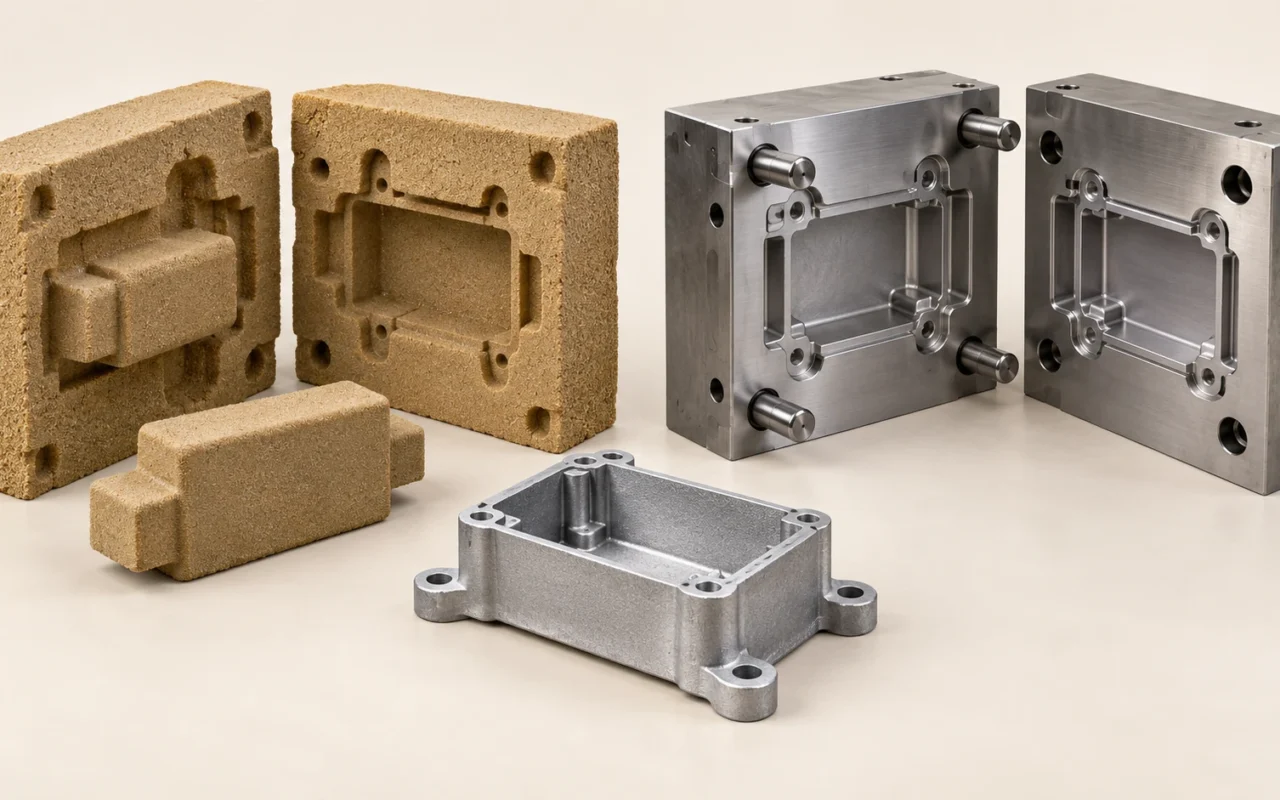
砂型鋳造とダイカストの主な違い
アルミニウム製ハウジングの開発で、取付インターフェースを何度も変更し、その後は継続的に納入する計画がある場合、まず砂型で試作するか、最初からダイカストを採用するかは、数量だけでは判断できません。
両者の違いは、鋳型・金型の作り方と溶湯の充填方法にあります。砂型は鋳造後に壊して取り出し、鋼製ダイカスト金型は型を開いて繰り返し使用します。この違いが、内部形状の設計、初期投資、製造サイクル、設計変更への対応に影響します。
選定では、まず材料、構造、品質要件を満たせるかを確認し、次に同じロットの合格品を得るための総コストを比較します。この記事でいうダイカストは高圧ダイカストです。重力金型鋳造、低圧鋳造、スクイズ鋳造は、それぞれ別の工程条件で評価する必要があります。
鋳型・金型と充填方法の違い
砂型鋳造では、一般に重力、または工程に応じた制御された方法で溶湯を砂型に充填します。ダイカストでは、射出機構を用いて再使用できる鋼製金型に溶湯を充填します。北米ダイカスト協会(NADCA)のFAQでも、ダイカストの基本的な充填方式が説明されています。
ホットチャンバー方式では、射出機構が炉内の溶湯に接触します。コールドチャンバー方式では、別の炉から溶湯を射出スリーブに供給します。アルミニウムでは通常コールドチャンバー方式が用いられますが、使用合金と設備を組み合わせて確認する必要があります。
砂型は鋳造後に壊して製品を取り出すため、次の鋳造には新しい鋳型が必要です。ダイカスト金型は、型開き、取出し、清掃、必要な処理を行って次のサイクルに使用します。一方は消耗する鋳型を継続的に製作する方法で、もう一方は再使用する金型と生産条件に初期投資する方法です。
| 比較項目 | 砂型鋳造 | 高圧ダイカスト |
|---|---|---|
| 鋳型・金型 | 鋳造ごとに作り直す消耗型の砂型 | 繰り返し使用する鋼製金型 |
| 一般的な充填方法 | 重力、または工程に応じた制御充填 | 射出機構による加圧充填 |
| 内部形状 | 消耗型の中子を使用し、位置決めと砂の除去を検討 | 型開き、中子の引抜き、押出しを検討。特殊な中子は別途評価 |
| 生産準備 | 模型・中子型の製作、または砂型・砂中子の直接プリント | 金型設計、加工、試作および設備との適合確認 |
砂型鋳造に再使用可能な準備用の型が不要という意味ではありません。従来の方法では模型や中子型が使われますが、それらが鋳造のたびに溶湯に直接接触するわけではありません。3D砂型プリントは、その前段階の物理的な模型や中子型を減らせる場合がありますが、実際に鋳造に使う砂型は必要です。
比較の前に、既存の生産ラインを確認してください。ダイカスト設備、溶湯処理能力、金型保全体制がない場合、金型を購入する費用は生産準備費の一部にすぎません。
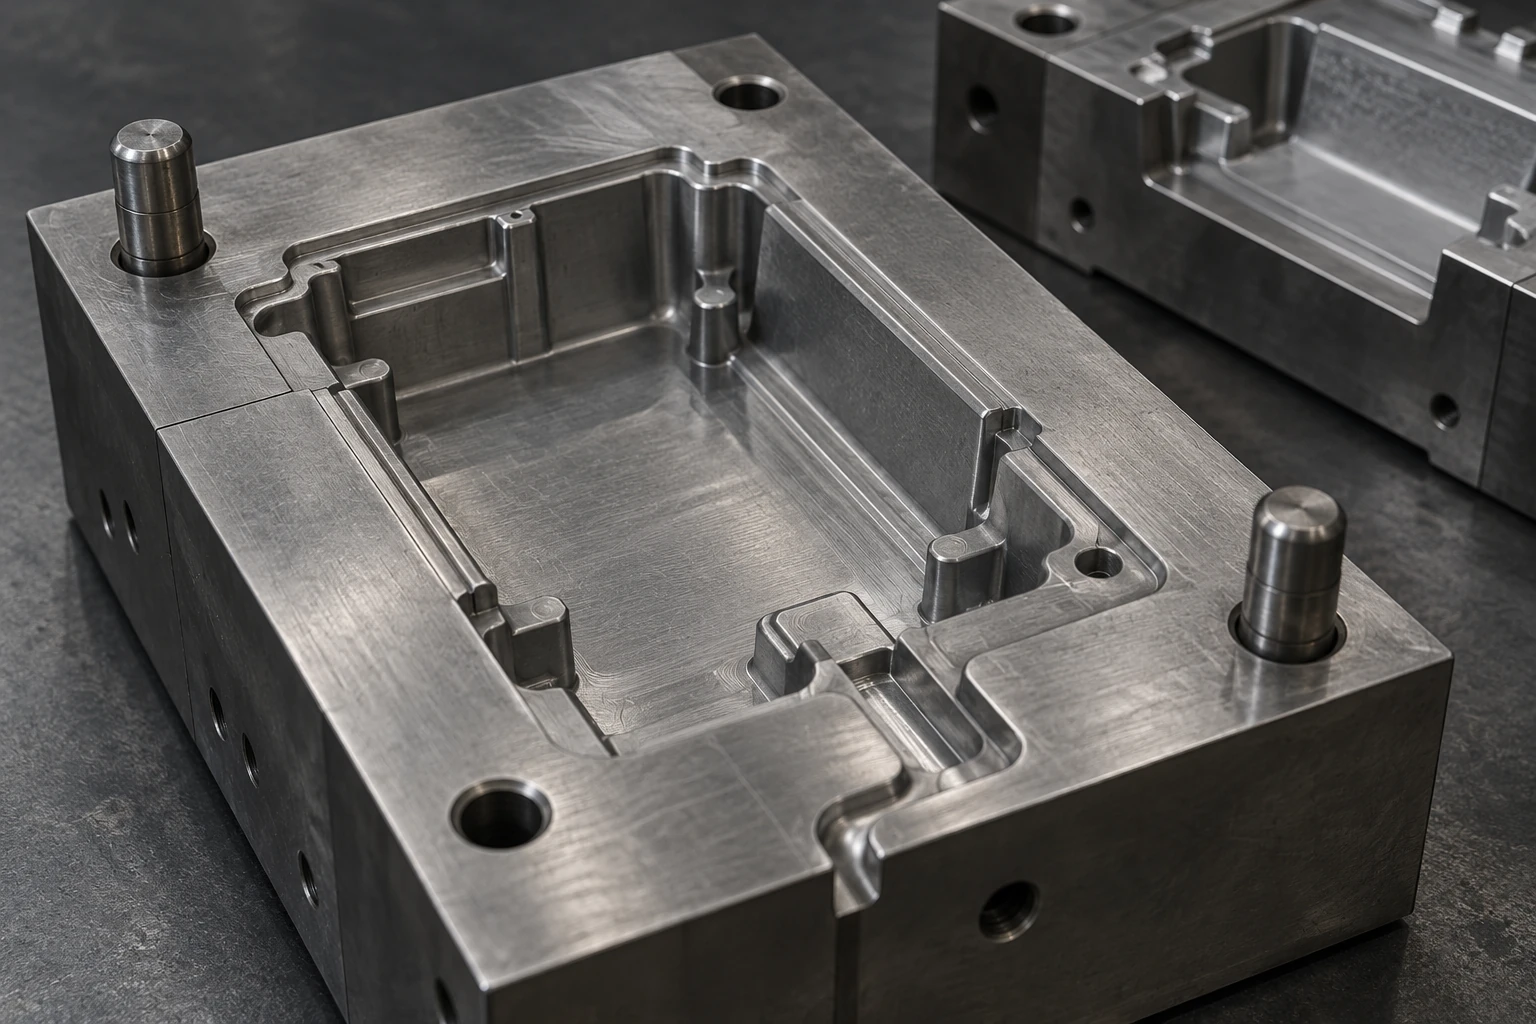
材料、寸法、内部形状はどちらに向いているか
合金の種類と必要性能を先に確認する
砂型鋳造には複数の合金が使われ、ダイカストにも工程に適した合金があります。ただし、ある工程で一般的な材料グレードを、検証なしで別の工程に移してよいとは限りません。
図面では、材料グレード、納入状態、必要な性能を明確にします。強度、伸び、熱処理が重要であれば、それらを実現できる工程かどうかを先に確認してください。外形が同じだけでは、材料性能を代替できません。
合金の名称が似ていても、組織や欠陥の状態が同じとは限りません。繰返し荷重、シール性能、接合性能に関わる部品では、工程を変更した際の検証根拠も見直す必要があります。
内部流路と中子の引抜きは別々に評価する
消耗型の砂中子は複雑な内部空間の形成に使えますが、位置決め、注湯時の保持、鋳造後の除去が必要です。ダイカストでは型開き、押出し、中子の引抜きを考慮するため、アンダーカットや側面の穴が金型の構造を複雑にします。
複雑な中空形状をダイカストで作れないという意味ではありません。特殊な中子、工程、設備を使う場合には、その適用条件を別途確認し、どのサプライヤーでも対応できると想定しないことが大切です。
曲がった流路は、三つの点から検討できます。再使用する中子を引き抜けるか。消耗型の中子は鋳造に耐え、確実に除去できるか。部品を二つに分けて組み立てる場合、シールや接合にどのようなリスクが生じるか。これらの条件を整理して初めて、コストを比較できます。
部品サイズと肉厚は設備条件と合わせて確認する
「大型は砂型、小型はダイカスト」という判断だけでは不十分です。ダイカストでは投影面積、型締め力、射出量、金型サイズ、設備能力を確認します。砂型鋳造では鋳枠、中子強度、注湯量、搬送条件などを確認します。
肉厚の変化、リブと壁の接続、穴の周囲のボス、厚肉部は個別に確認してください。均一な肉厚と緩やかな断面変化は一般的な設計の方向ですが、具体的な形状と工程条件が必要です。NADCAの肉厚設計ガイドは、その検討の参考になります。
サプライヤーから肉厚の変更を求められたら、その理由が充填、凝固、離型、機械加工、既存設備のどれにあるかを確認します。工程によって実現できる設計の範囲は異なります。
表面、寸法、内部品質はどのように比較するか
ダイカストでは、ロット内の再現性や機械加工の削減が利点になる場合があります。砂型鋳造では、重要寸法を機械加工で仕上げることもあります。「精度が高い・低い」という全体的な表現ではなく、個々の形状と納入状態で比較してください。
外観が良好でも、シール溝には機械加工が必要な場合があります。ねじ穴の位置が正しくても、内部の耐圧性が確認されたことにはなりません。見積には、鋳放し状態、最終加工状態、仕上げ、欠陥の許容条件を分けて記載します。
ダイカストでは巻き込まれたガスが熱処理や使用性能に影響する場合がありますが、すべてのダイカストを同じ条件で扱うべきではありません。高真空や鋳造品の健全性を高める工程では、合金、気孔、納入状態を個別に確認します。NADCAの高健全性鋳造に関する規格の公開目次でも熱処理と材料の章が分かれているため、熱処理や溶接が必要であれば選定段階で明示してください。
砂型鋳造も、加圧射出をしないからガス欠陥がないとは限りません。鋳造のガス欠陥と引け欠陥の違いを区別し、内部品質は評価箇所、検査方法、合否基準で定義します。すべての空隙を一律に禁止するというだけでは、実行可能な仕様になりません。
金型費、初回納期、設計変更をどう評価するか
ダイカスト金型には、製品形状だけでなく、型開き、中子、押出し、熱の管理、設備との適合を設計する必要があります。熱負荷や侵食は、金型材料や保全費用にも関わります。NADCAの金型費に関する説明で示されるように、初回生産では設計確認、試作、修正、承認までを考慮してください。
砂型鋳造の準備用の型はダイカスト金型とは異なりますが、複数の中子や長い寸法を持つ複雑な部品では準備作業が大きくなる場合があります。鋼製ダイカスト金型がないことを理由に、初期準備費を無視してはいけません。
設計変更の見積では、外側の肉厚、取付位置、中子の引抜き方向、内部流路など、変更する対象を分けます。それによって既存の型を使える範囲も変わります。
3D砂型プリントでは、鋳造用に準備したデータから砂型や砂中子を製作します。一部の変更ではデータを修正して再プリントできるため、物理的な模型や中子型の作り直しを減らせます。ただし、出力物は砂型・砂中子であり、組立、注湯、清掃、検査が必要です。内部形状を変更した場合には、鋳造、加工、検査条件も見直します。
開発時の変更対応コストと、量産時の継続的な製造コストは異なります。少量で頻繁に変更する段階と、工程が安定し、サイクル、歩留まり、保全を管理する段階は分けて評価してください。ハウジングの取付部や流路が変わり続ける間は変更の所要時間を確認し、安定した継続注文では繰返し発生する費用を比較します。
同じロットの総コストを比較する
材料グレード、図面の版、数量、機械加工、仕上げ、合否基準を揃えて比較してください。鋳放し品の見積と完成品の見積は、そのままでは比較できません。
固定費には、型、開発、試作、設備への適合などが含まれます。変動費には、材料、鋳型製作または金型清掃、機械加工、検査、不良や手直しによる合格品当たりの費用を含めます。両方の工程が技術的に成立し、条件が同じ場合は、次の簡略化したモデルで整理できます。
砂型鋳造の総コスト = 砂型鋳造の固定費 + 合格品数量 × 合格品1個当たりの変動費
ダイカストの総コスト = ダイカストの固定費 + 合格品数量 × 合格品1個当たりの変動費
ダイカストの固定費が高く、合格品1個当たりの変動費が低ければ、総コストが交差する可能性があります。
交点の数量 =(ダイカストの固定費 − 砂型鋳造の固定費)÷(砂型鋳造の変動費 − ダイカストの変動費)
この式は、分母が正であり、費用の範囲が一致し、評価する数量範囲で変動費をおおむね一定とみなせる場合に使います。ダイカストの単位変動費が低くない場合、無理に損益分岐数量を求めるべきではありません。
金型の修理や交換、生産能力の段階的な増強、材料価格、追加検査などが発生する場合には、段階ごとに見積を作ります。一本の直線で製品の全ライフサイクルを表すことはできません。
理論上の年間フル稼働ではなく、実際の注文と利用できる生産能力で比較します。基準見積に加えて、注文減少、変更回数の増加、歩留まりの低下も確認してください。
コストの交点は、設定した条件に対してだけ意味があります。実際の見積がない場合は、架空の数量を結論にするのではなく、確認すべき変数を整理します。

よくある案件での評価の出発点
| 案件の状況 | 最初に評価する方法 | 確認する条件 |
|---|---|---|
| 設計が未確定の試作 | 従来の砂型鋳造、または3D砂型プリント | 変更対応の時間、初品の納期、検証の目的 |
| 多品種で補充頻度が低い生産 | 砂型鋳造、またはプリント砂型 | 利用可能な既存の型、少量ロットの納入コスト |
| 単一品種の継続的な大量生産 | 高圧ダイカスト | 合金、形状、金型保全、安定した歩留まり |
| 曲がった内部流路や特殊な品質要件 | 中子と材料の要件から工程を評価 | 中子の製作、位置決め、除去、検査の実現性 |
これらは評価の方向であり、絶対的な選定基準ではありません。安定した大量生産では金型費を分散できる可能性がありますが、まず形状と材料の成立性が必要です。低頻度の生産でプリント砂型を検討する場合も、利用可能な従来の型と比較してください。
米国アルミニウム協会の加工方法の概要でも、砂型鋳造は少量生産、複雑形状、大型鋳物と関連付けられ、ダイカストは大量生産に使われる方法として説明されています。具体的な判断には、工場の能力と対象部品の見積が必要です。
インベストメント鋳造も候補に入る場合は、砂型鋳造とインベストメント鋳造の違いを併せて確認し、キャビティの形成、外側の細部、内部形状の要件から比較できます。
砂型試作品でダイカスト製品の何を検証できるか
砂型試作品は、組付け空間、インターフェース、工具や部品のアクセス性を確認するために使えます。ただし、最終的にダイカストで量産する製品の要件を、試作品の結果だけですべて確認できるわけではありません。
検証は三段階に分けられます。幾何・組付けの検証では、嵌合や穴位置を確認します。機能検証では、流量、シール、熱挙動などとともに、材料、肉厚、仕上げの違いを記録します。耐久性や安全性の検証では、最終材料と最終工程、または合意された検証計画が必要です。
静的な組付けができたことは、組付けの検証結果です。短時間の正常動作を疲労性能の確認に読み替えてはいけません。報告書に方法、図面の版、目的を記載し、量産承認と混同しないようにします。
最終工程を変更した際には、加工代、基準面、治具を再確認してください。外観が同じでも、寸法のばらつきや加工条件が変わる場合があります。試作品が量産品を代表できるかを一括で議論するより、再確認項目を明確にする方が実務的です。

よくある質問
砂型鋳造は常にダイカストより安いですか?
いいえ。型の費用、個々の砂型の製作、機械加工、検査を含め、同じロットの合格品を得るための総コストで比較します。鋳放し品の単価だけでは判断できません。
ダイカスト金型は何個まで使えますか?
すべての金型に共通する生産個数はありません。合金、金型材料、局所的な形状、熱負荷、保全条件が関係します。見積では、生産個数の数え方、保全、交換条件を定義してください。
通常の砂中子を高圧ダイカストに使えますか?
そのまま使えると想定してはいけません。強度、ガス、位置決め、除去を実際の工程条件で評価し、対応可能な技術チームが確認する必要があります。
3D砂型プリントは開発をどう助けますか?
物理的な模型や中子型への依存を減らし、試作変更や複雑な内部形状の検討を助ける場合があります。ただし、砂型プリント後も鋳造が必要であり、最終ダイカスト製品はその材料と工程に対応した検証が必要です。
工程と合金は一緒に選ぶべきですか?
はい。機能要件を先に明確にし、金属鋳造の種類と選び方で候補を整理した上で、合金、形状、必要な機能、製造工程を組み合わせて比較してください。