

O ciclo da areia deve controlar o material e a qualidade dos fundidos
A areia de fundição não precisa ser totalmente descartada após uma única vazada, mas também não pode ser reutilizada indefinidamente apenas por peneiramento. Ela passa repetidamente por mistura, moldagem, aquecimento, desmoldagem, separação e novos tratamentos. A superfície dos grãos e a distribuição granulométrica se alteram.
Um sistema bem gerenciado precisa responder a duas perguntas: este lote consegue produzir peças conformes de maneira estável agora, e continuará dentro de limites controláveis após o próximo ciclo?
Por isso, o circuito de areia usada não deve ser avaliado apenas pela taxa de coleta. Areia base, ligante, liga metálica, geometria da peça, equipamento de regeneração e controle de qualidade precisam ser analisados juntos. Economizar areia nova pode não compensar se aumentarem o refugo e a limpeza.
Os requisitos da areia de fundição influenciam uns aos outros
Moldes e machos precisam manter a forma no transporte, na montagem e sob a ação do metal líquido, mas devem ser removidos depois. A areia deve formar uma superfície adequada e ser compatível com o ligante, a saída de gases e o comportamento térmico.
Devem ser verificados em conjunto granulometria, formato dos grãos, escoamento e compactação, resistência ao calor, resistência mecânica, permeabilidade e posterior desagregação e limpeza. Melhorar um indicador não significa melhorar a qualidade geral.
Para obter uma superfície mais fina, não basta escolher areia mais fina. Também é preciso avaliar demanda de ligante, saída de gases e comportamento no espalhamento ou na moldagem. A resistência ao manuseio deve ser considerada junto com resíduos após vazamento e dificuldade de limpeza.
A introdução da American Foundry Society sobre areia de fundição destaca a relação entre controle físico e químico da areia e qualidade dos fundidos. O sistema de areia deve, portanto, integrar os registros de rastreabilidade do produto.
Uma medida prática é definir faixas de uso dos materiais por família de produtos. Seções espessas, machos delgados e moldes externos comuns podem exigir misturas diferentes. Antes de combiná-las, é preciso saber se entrarão no mesmo circuito de retorno.
Areia base e ligante são escolhas distintas
Areias de sílica, cromita, zircão e cerâmicas artificiais são categorias conhecidas de agregados de fundição. Seus nomes não estabelecem uma hierarquia universal de qualidade. Custo, comportamento térmico, densidade, estabilidade de fornecimento e compatibilidade com o sistema devem ser avaliados para a peça real.
Este artigo trata do ciclo dos materiais após a entrada na fábrica, sem definir uma areia para cada liga. Para comparar agregados, consulte a seleção de materiais para moldes de areia impressos. Quando há vários agregados, devem ser definidos coleta separada, misturas permitidas e ensaios após a mistura. Comprar o material correto não compensa a perda de sua identidade durante a coleta.
O ligante une os grãos em um corpo utilizável. Sistemas de areia verde com argila e água têm requisitos de preparação, endurecimento e retratamento diferentes dos sistemas químicos com furano, resinas fenólicas ou silicato de sódio. Não podem usar um único critério universal de aceitação da areia usada.
Areia verde não é qualquer areia umedecida livremente. É um sistema controlado com requisitos próprios de umidade, argila e processo. A produção deve seguir formulações validadas, sem alterar quantidades com base apenas no nome.
Na impressão 3D, também se verificam espalhamento estável, compatibilidade com ligante ou ativador, condições de endurecimento e tratamento posterior. Um material adequado a misturadores convencionais não é necessariamente adequado a determinada impressora.
Coleta, reutilização e regeneração têm significados diferentes
Areia coletada não significa areia com desempenho produtivo recuperado. Distinguir três termos nos documentos da fábrica facilita o entendimento entre compras, produção e gestão ambiental:
- Coleta: recolhimento da areia na desmoldagem, limpeza ou retirada de areia solta após a impressão.
- Reutilização: retorno a uma etapa de produção definida após o tratamento e a confirmação previstos.
- Regeneração: remoção ou redução de resíduos prejudiciais por tratamento adequado, restabelecendo condições de uso aceitáveis.
Também é preciso separar o ciclo interno da valorização externa. Areia inadequada para retornar à fundição não se torna automaticamente apropriada para construção, estradas ou solos. Esses usos exigem avaliação material e regulatória própria.
Bases de contabilização diferentes geram confusão. Contar toda areia coletada como regenerada superestima os resultados. Considerar reutilizável tudo que entra no equipamento oculta o destino de finos, impurezas e frações rejeitadas.
Representações do processo devem identificar entradas, saídas e armazenamento intermediário de cada ponto. Material dos coletores de pó, fragmentos metálicos e areia retirada do circuito precisam de registros separados, sem desaparecer em um único número de reciclagem.

O que a regeneração mecânica e a térmica resolvem?
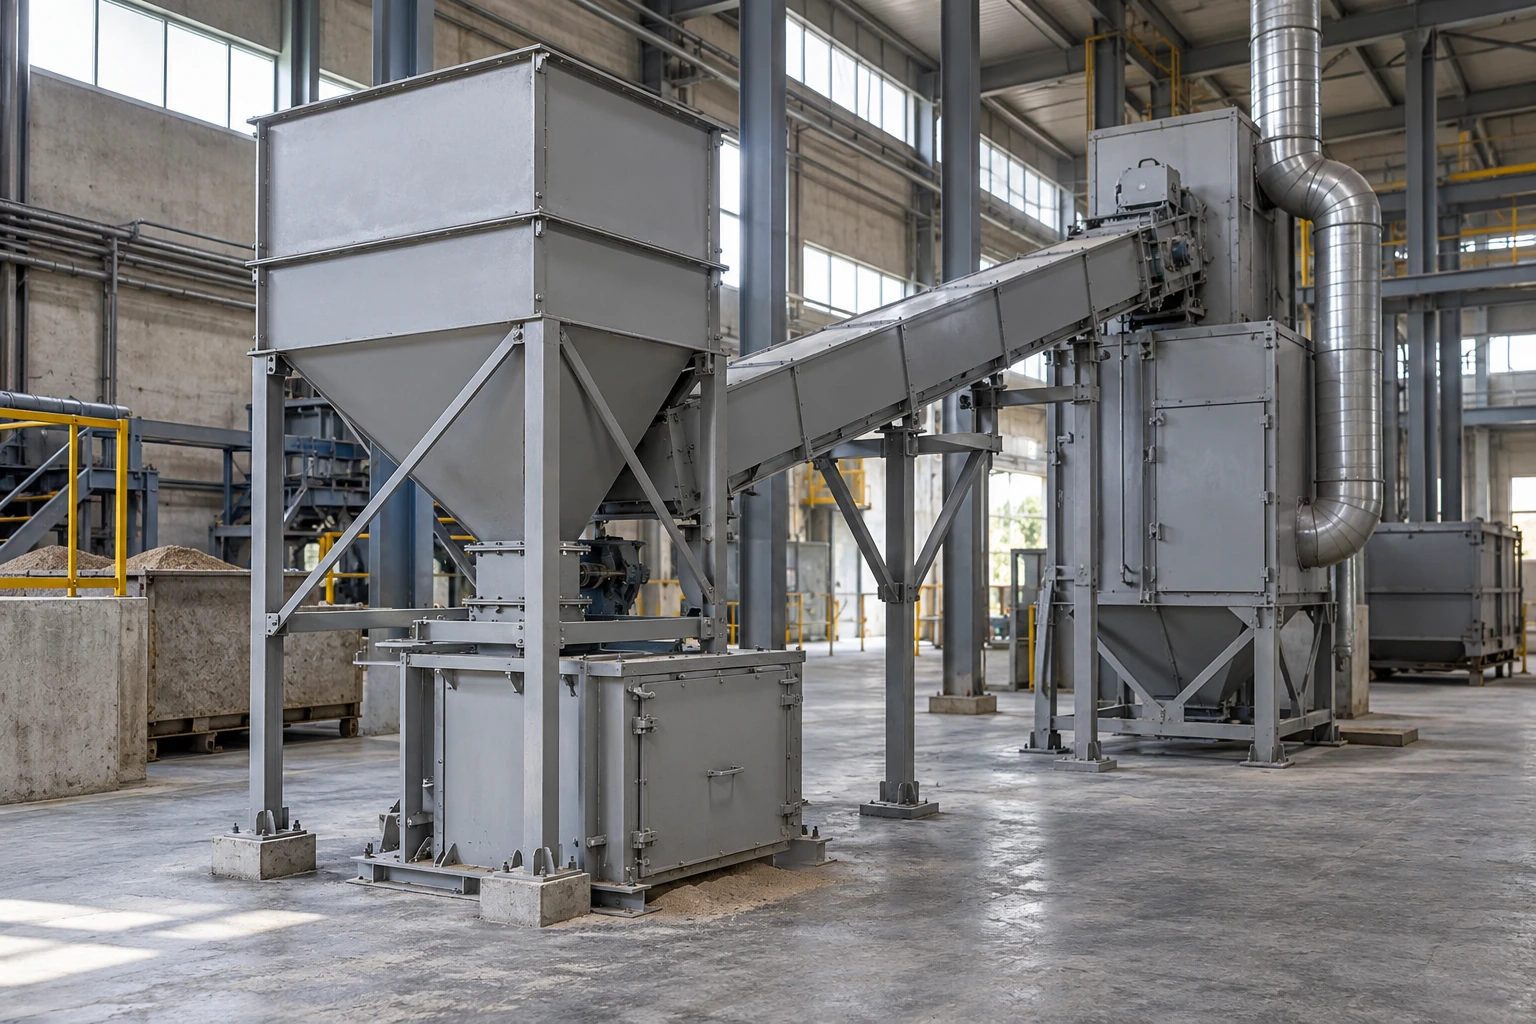
A regeneração mecânica usa atrito, atrição ou outra ação apropriada para desagregar torrões e reduzir resíduos superficiais, com peneiramento, separação e retirada de pó. A térmica utiliza aquecimento controlado para remover resíduos de ligante compatíveis com o processo, com britagem, separação e resfriamento antes ou depois.
A descrição do processo da Omega Sinto mostra que a regeneração inclui pré-tratamento e gestão de calor, não apenas uma etapa isolada de aquecimento. As condições do equipamento pertencem a uma solução específica e não são uma receita universal de temperatura.
O tratamento térmico não remove necessariamente todos os resíduos, nem uma mesma solução atende a todos os ligantes. Fornecedores de materiais e equipamentos devem avaliar juntos o estado dos resíduos, o uso pretendido e os requisitos de controle de emissões.
Uma ação mecânica mais intensa também nem sempre é melhor. Mesmo com menos resíduos, mudanças de granulometria e aumento de finos podem alterar o desempenho posterior. O julgamento deve considerar a qualidade utilizável da areia regenerada e os resultados dos fundidos, não apenas a intensidade do tratamento.
Antes de escolher o equipamento, peça ao fornecedor ensaios com areia usada representativa da fábrica. Um caso de economia de outra fundição não comprova que ligantes, composição do retorno e variações de produção sejam equivalentes.
Os ensaios devem definir onde a areia pode ser utilizada
Cor mais clara ou textura mais solta não bastam para liberar a areia regenerada para qualquer processo. Os ensaios devem corresponder ao sistema de ligante e ao uso previsto, formando critérios de recebimento aplicáveis.
| Verificação | O que ajuda a avaliar | O que não permite concluir diretamente |
|---|---|---|
| Granulometria e finos | Composição dos grãos e mudanças ao longo do ciclo | Uma média normal garante distribuição inalterada |
| Umidade e temperatura | Estabilidade do armazenamento, mistura e endurecimento | Um valor atende a todos os sistemas |
| Perda ao fogo e indicadores relacionados | Alteração dos resíduos combustíveis em condições definidas | Um número representa todos os contaminantes |
| Demanda ácida, pH e ensaios associados | Estado relacionado ao sistema químico correspondente | O pH substitui todos os testes de compatibilidade do ligante |
| Corpos de prova padronizados e testes produtivos | Resistência, tempo de utilização e desempenho real | Um ensaio bem-sucedido dispensa observar tendências de longo prazo |
Essa lista não é um pacote obrigatório idêntico para toda fundição. Por exemplo, o programa de ensaios de regeneração da Simpson seleciona granulometria, perda ao fogo, demanda ácida e testes ligados à argila conforme a aplicação, comparando antes e depois do tratamento. O importante é estabelecer uma referência, não copiar os limites de outra fábrica.
Os locais e métodos de amostragem também precisam ser fixados. Uma porção retirada da superfície pode não representar o lote. Misturar origens e horários pode esconder a fonte de uma anomalia.
Relacione os resultados aos lotes de areia e ligante, à proporção reutilizada e aos lotes de fundidos. Assim, a equipe consegue distinguir mudanças no material recebido, na regeneração ou nas condições de mistura e produção.
Não existe uma proporção universal de areia nova
A adição de areia nova deve considerar perdas, acúmulo de resíduos e mudanças granulométricas. Fixar uma proporção sem revisão periódica não demonstra estabilidade do sistema.
Primeiro se definem produtos e etapas permitidos; depois, combinações são validadas em testes limitados. Observe propriedades da areia, fabricação de machos ou moldes, defeitos e limpeza. Registre mudanças de proporção e evite várias alterações de formulação sem controle ao mesmo tempo.
Um plano prático separa faixa normal, condições de alerta e critérios para interromper a reutilização. Se um indicador se afastar da referência, isole e teste novamente antes de alterar a mistura, em vez de adicionar ligante imediatamente para recuperar resistência.
Mais ligante pode ocultar um sintoma sem resolver sua causa. Mesmo que a resistência volte, verifique geração de gases, limpeza e o ciclo seguinte. As dosagens devem seguir processos validados, não ser deduzidas de um único indicador.
As etiquetas de lote devem acompanhar os recipientes, distinguindo ao menos origem, data, sistema de materiais e estado do tratamento. Caixas iguais sem identificação para areia rejeitada e aguardando ensaio permitem que um erro de movimentação comprometa os controles. Paradas de equipamento ou trocas de areia também exigem regras de armazenamento temporário e reinício, evitando incorporar diretamente ao retorno normal materiais acumulados em condições anormais.
Na produção em vários turnos, verifique a consistência da amostragem, pesagem e registros entre dia e noite. Uma boa formulação de teste não garante o mesmo sistema de areia se a execução diária varia continuamente.
A impressão 3D exige pelo menos três fluxos separados de areia
A areia ao redor da impressora pode parecer semelhante, mas passou por processos diferentes:
- Areia não aglutinada pode já conter ativador ou ter passado por determinadas condições ambientais. Deve ser tratada conforme os requisitos do sistema.
- Peças impressas que falharam, foram danificadas ou descartadas contêm ligante endurecido e não equivalem à areia base ainda não impressa.
- A areia removida após o vazamento sofreu a ação térmica do metal e pode conter revestimentos, metal e outros resíduos.
Os três fluxos devem ser coletados e avaliados separadamente; uma única taxa de coleta de areia de impressão não substitui essa gestão. As informações da Hüttenes-Albertus sobre materiais para manufatura aditiva também distinguem sistemas de ligantes e condições de reutilização de material não impresso. As proporções não podem ser transferidas diretamente entre sistemas.
Por exemplo, as informações públicas atuais do Cprint 3D SJ-1200 descrevem um sistema de resina furânica e agente de cura. Seu ciclo ainda deve ser avaliado conforme materiais confirmados, coleta no local e resultados dos ensaios. Um caso de ligante inorgânico de outra marca não comprova a mesma taxa de reutilização.
A impressão muda a fabricação da geometria do molde, mas a areia continua precisando de controle de qualidade. Para conhecer o processo geral, consulte as funções da moldagem, do vazamento e da desmoldagem na fundição em areia.

O ciclo ainda gera saídas que precisam ser gerenciadas
Sistemas de areia usada produzem materiais inadequados à reutilização interna. A valorização externa exige ensaios conforme origem da areia, ligante, metal fundido, contaminantes e aplicação pretendida, cumprindo os requisitos locais.
A avaliação descrita nas informações da EPA dos EUA sobre usos benéficos da areia de fundição usada se restringe a certas areias silicosas de fundições de ferro, aço e alumínio e a aplicações específicas. Não abrange toda areia, resíduo misturado ou uso possível. A documentação norte-americana não constitui liberação direta em outras jurisdições.
A possibilidade de reciclar não elimina riscos ocupacionais. Pó respirável com sílica cristalina e resíduos relacionados exigem controles com base na avaliação de riscos. A orientação britânica HSE sobre controle de pó na regeneração de areia enfatiza fechamento do processo, exaustão na fonte e manutenção eficaz. Profissionais competentes devem definir as medidas segundo os requisitos locais.
A aceitação do projeto deve examinar retirada de pó, armazenamento e transporte, manutenção e destinos dos resíduos, além do retorno de areia. Coletar os poluentes é uma etapa de gestão, não fazê-los desaparecer dos registros.
Meça as melhorias por peças fundidas conformes
Relacione areia nova, ligante, energia de regeneração e material de saída à mesma quantidade ou massa de peças conformes. Registre composição dos produtos, liga e volume para não comparar diretamente tarefas diferentes.
Monitore também retrabalho, refugo e horas de limpeza causados por problemas relacionados à areia. Se a compra de areia nova diminuir junto com a taxa de peças conformes, informar apenas o primeiro dado gera uma conclusão parcial.
Estabelecer uma referência para um produto estável e ampliar a validação gradualmente facilita a interpretação, em vez de buscar imediatamente a maior reutilização de toda a fábrica. Para investigar mudanças de qualidade, combine os ensaios com os mecanismos de formação dos defeitos de fundição, sem responsabilizar a areia usada apenas pela aparência do defeito.
Um ciclo sustentável mantém a identidade dos materiais, controla seu desempenho, permite rastrear as saídas e produz peças conformes de maneira consistente.
Para a avaliação econômica, consulte os custos e o prazo de retorno da regeneração de areia.
Perguntas frequentes
Quantas vezes a areia de fundição pode ser reutilizada?
Não existe um número universal. O sistema normalmente mistura areias com históricos diferentes. Avalie condição do material, ensaios e produção, sem atribuir a mesma vida útil a cada grão.
A regeneração térmica é sempre melhor que a mecânica?
Não. A escolha depende do ligante, agregado, qualidade pretendida, capacidade, energia e emissões. Pode ser necessária uma combinação de etapas.
A areia regenerada elimina o risco de pó de sílica?
Não. A regeneração não elimina automaticamente a sílica cristalina nem a exposição ao pó durante o trabalho. Os controles continuam dependendo da avaliação de riscos local.
Menos ligante é sempre melhor para o meio ambiente?
A dosagem, sozinha, não basta. Resistência e estabilidade insuficientes podem aumentar retrabalho, refugo ou limpeza e piorar o impacto total. A otimização deve ocorrer dentro das condições validadas.
Toda areia não aglutinada pode voltar diretamente à impressora?
Não se deve presumir isso. Ativador, tempo de armazenamento, temperatura, umidade, impurezas e requisitos de material do equipamento afetam a reutilização. Siga um procedimento de tratamento confirmado.