

消失模铸造的基本原理
消失模铸造先制作泡沫模型,涂覆耐火涂层并干燥,再用干砂包围、振实。浇注时,泡沫受热分解,金属逐步占据原来模型所在的位置,冷却后形成铸件。本文以采用耐火涂层和无粘结干砂的常见路线为例。
这条工艺路线有一个直观的特点:浇注前,泡沫仍然留在砂里。金属如何进入?泡沫消失后,砂为什么不会直接塌进去?理解这两个问题,就能看清消失模的流程、设计机会和质量控制重点。
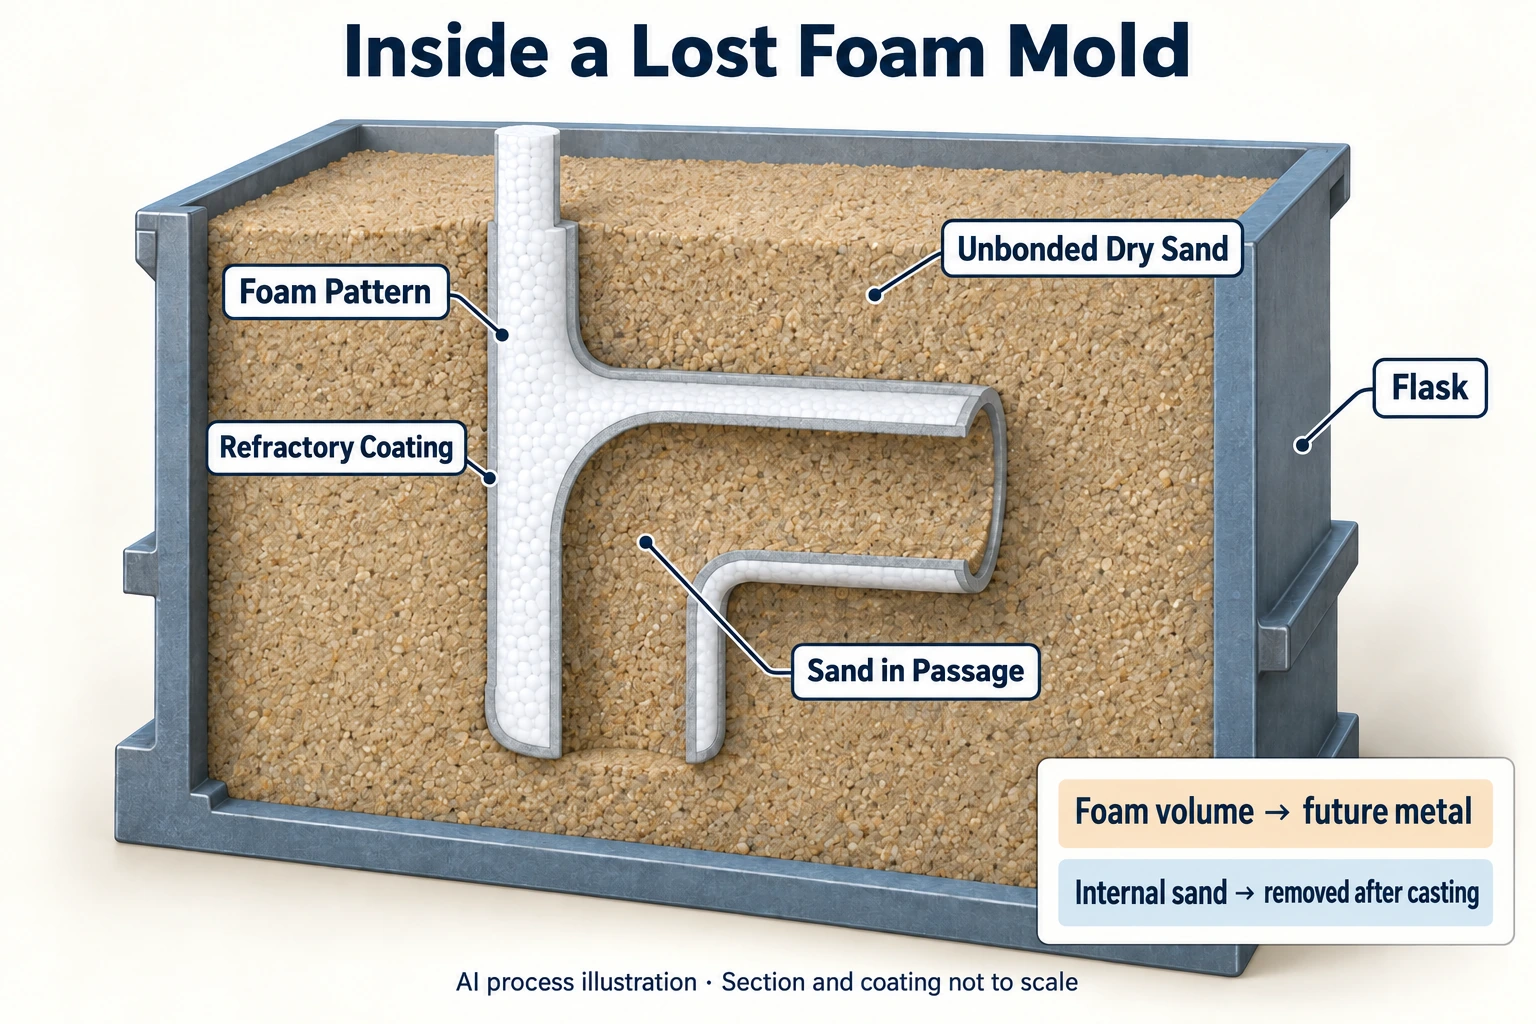
1. 先认清泡沫模型、涂层、干砂和砂箱
泡沫模型,也称型样,代表将由金属占据的体积。 以带弯曲流道的壳体为例,泡沫对应壳体的金属壁;流道位置则留有空间,让砂进入。不能把整个流道做成实心泡沫,再期待浇注后那里自然成为空腔。
常见模型材料包括可发性聚苯乙烯(EPS),也有采用聚甲基丙烯酸甲酯(PMMA)等材料的路线。不同材料的成形和分解行为不同,需要匹配工艺。模型可分段粘接,并与浇道及必要的补缩结构组合成模型簇。
耐火涂层包覆模型表面,隔开金属与砂,同时影响表面质量和分解产物排出。它的作用远超过普通装饰漆,涂上之后还须充分干燥。
无粘结干砂填充外部与可达的内部空间,经振实提供支撑。涂层与砂共同维持形状;对弯曲流道,砂能否进去、能否填实都要检查。砂箱容纳整套模型与砂,配合装箱、振实和排气安排。真空等辅助配置应按具体生产系统确定。美国能源部的工艺概述介绍了这些组成部分的配合关系。
2. 消失模铸造的八步流程
下面按八个环节理解生产过程。实际工厂中,金属熔炼与模型准备等工作可以并行,具体工序安排取决于生产线和零件要求。

第一步:制作泡沫型样,检查尺寸与状态
常见路径是将珠粒预发泡、稳定处理,再在模具内成形;成形后的型样按工艺要求稳定和检查。检查内容包括外形尺寸、薄壁位置、密度及珠粒熔结状态。设计模型尺寸时,还要考虑相应的铸造收缩和加工余量。
泡沫外形完整,只能说明部分要求得到满足。它既是几何载体,也会在浇注时分解,其材料状态同样影响后续过程。批量制作泡沫型样可能需要专用模具。
第二步:组合模型与浇注系统
复杂壳体可由多个模型段粘接而成,再连接浇道及必要的补缩结构。应检查接缝对齐、粘接质量和组合尺寸,避免单个模型合格、组合后却出现偏移。
模型簇的安排需要服务于金属充型、补缩和装箱条件。消失模也要根据合金与结构考虑补缩,不能一概取消冒口。
第三步:涂覆耐火涂层并干燥
模型浸涂或按工艺要求涂覆后,需要干燥并检查完整性、均匀性及局部堆积。接缝、转角和内部通道尤其需要结合实际结构检查。
涂层厚度与透气性能要同模型材料、合金和浇注条件配合。盲目加厚不能替代工艺验证,也不存在适用于所有零件的统一干燥时间。
第四步:装箱,确定模型簇的位置
准备砂箱,按方案放置并支承模型簇,安排浇注入口。摆放方向应兼顾后续填砂:壳体虽然能放进砂箱,弯曲流道却未必容易填满。
因此,装箱时就要检查内腔的进砂路径、模型间距和稳定性,而不是等浇注后再判断哪里缺少支撑。
第五步:加砂与振实
干砂逐步填入模型周围及可达内腔,通过合适的振实形成支撑。检查重点有两个:砂是否到达需要的位置,模型是否因振实而变形。
振动更强、时间更长并不必然带来更好的结果。薄弱模型段、粘接处和填砂困难区域,需要与振实方式一起验证。
第六步:浇注金属,逐步替代泡沫
金属进入浇注系统并向模型推进,热量使前方泡沫发生变化和分解,金属随后占据相应空间。这是连续推进的过程,不能理解为整套泡沫先烧空,再把金属倒进空型腔。
浇注温度、供流方式及辅助排气条件,需要结合合金、壁厚、型样和涂层确定,不能只凭零件外形套用参数。
第七步:凝固与冷却
充型完成后,仍要控制凝固、补缩和冷却。金属顺利替代泡沫,并不意味着内部质量与尺寸已经合格。
何时落砂,应按材料、结构和生产工艺确定。对于尺寸要求较高的壳体,冷却后的变形也应纳入检查。
第八步:落砂、清理与验收
分离砂与铸件,清除表面涂层和内腔残砂,切除浇注系统,再按图纸安排必要的热处理、机加工及检验。壳体可重点检查关键尺寸、壁厚;有密封要求时,还需相应的泄漏检查。
回用砂也要经过适当处理和质量确认。“无粘结砂”不等于落砂后可以直接、无限次回用。
3. 浇注时,金属和泡沫之间发生了什么?
把观察范围缩小到正在推进的金属前沿,会发现这里同时发生传热、模型分解、产物迁移和金属流动。金属面对的是尚未完全分解的泡沫及其产物,而不是一个已经准备好的空洞。
泡沫受热形成的产物可能包含气态和液态组分,具体情况与材料及工况有关。气体排出涉及涂层透气性和周围砂的状态;液态产物的吸收、迁移又有不同要求,不能把所有产物都想象成沿同一路径迅速逸出的气泡。美国能源部的消失模研究说明将涂层透气、液态热解产物以及振实控制列为研究内容。

这也解释了为什么不能单独追求“浇得快”或“浇得慢”。金属推进需要与模型分解、产物排出和砂的支撑相配合。改变一个环节,可能影响其他环节的工作条件。
外形能够保持,同样有条件。泡沫逐步分解时,模型外侧的涂层和振实的砂仍要维持边界,金属则逐步填入原来的位置。若壳体流道某处没有填实,即使外侧加砂充足,也不能据此认定内部支撑可靠。这是制样检查之后还必须验证装箱与填砂的原因。
因此,评估消失模方案时,模型、涂层、砂和浇注方式需要一起验证。确认泡沫模型做得出来,只完成了其中一部分;还要证明它能在浇注过程中稳定地转变为符合要求的铸件。
4. 不需要取模,能带来哪些设计自由?
传统取模需要把模样从砂中移走,设计时要考虑拔模方向和分型。消失模型样留在砂里,可以减少这一步带来的几何约束。不过,泡沫型样如果通过模具成形,仍需考虑它自身的分模与脱模。
分段制作再组合,也给复杂外形提供了实现途径。代价是需要管理模型段的定位和粘接误差。减少砂型分型线,并不代表铸件表面一定没有接痕。
对于内部通道,填入模型空隙的干砂可以在某些设计中承担独立砂芯的作用。前提是砂能进入、填实,并在浇后清出。回到弯曲流道壳体,设计者既要看流道形状,也要检查进砂与清砂的通路。完全封闭或难以填砂的空间,不能直接套用“无需砂芯”的说法。
5. 出现缺陷,先检查哪里?
同一种外观异常可能有多种原因。下面列出的是排查入口,现场判断还需结合缺陷位置、材料记录和检测结果。
| 观察到的问题 | 优先核对的方向 | 有用的记录或样件 |
|---|---|---|
| 碳质残留或成分异常 | 型样、粘接材料与分解产物处理是否匹配 | 材料批次、缺陷分析;涉及增碳时核对成分检测 |
| 折叠或局部不连续 | 金属前沿、模型状态与产物排出情况 | 缺陷位置、接缝、涂层和浇注记录 |
| 充型不足 | 合金、壁厚与实际充型条件是否匹配 | 未充满位置、壁厚及浇注记录 |
| 涂层开裂 | 涂覆、干燥、搬运与振实环节 | 入箱前检查记录、裂纹位置 |
| 砂侵入或局部形状破坏 | 涂层完整性和砂的支撑状态 | 填砂、振实记录及缺陷区域 |
| 尺寸漂移 | 模型稳定、粘接、振实变形和冷却变化 | 同一基准下的型样、组合件及铸件尺寸 |
例如,黑色痕迹不能单独证明铸件增碳;成分是否异常,需要检测确认。尺寸问题也不宜只测最终铸件,应向前比较模型与组合件,缩小异常出现的环节。
调整参数应建立在这些证据上。一律提高温度或加大真空,无法替代对具体原因的判断。
6. 与传统砂型、失蜡铸造相比,区别在哪里?
消失模本身也属于砂型铸造的一类,美国铸造协会的工艺分类明确列出了这一关系。这里的“传统砂型”特指先取出模样、形成空型腔的路线。
| 比较点 | 先取模的传统砂型 | 本文的干砂消失模 | 常见失蜡熔模路线 |
|---|---|---|---|
| 模型何时离开 | 制型后取出,再浇注 | 留在砂中,浇注时被替代 | 浇注前脱蜡,并完成必要焙烧 |
| 主要铸型结构 | 成形型砂,按需要配置砂芯 | 耐火涂层与振实干砂配合 | 耐火铸型,工业常见陶瓷型壳 |
| 几何控制重点 | 取模、分型与合型定位 | 泡沫尺寸、组合接缝与填砂支撑 | 型样质量、组装与铸型质量 |
| 内腔和后处理 | 按结构制芯、清砂和加工 | 核实进砂、支撑、清砂及辅助方案 | 按结构安排内腔制造、清壳和加工 |
最容易混淆的是模型消失的时间。熔模铸造协会的脱蜡说明介绍了浇注前脱蜡、处理残蜡的步骤;本文消失模的泡沫则在金属推进时被替代。二者不能因“模型最后都消失”而视为同一流程。
若要进一步了解制壳、脱蜡与浇注如何衔接,可阅读蜡模后处理与失蜡铸造的完整流程。
工艺名称也不能直接决定价格和精度。判断金属铸造有哪些类型、应该怎么选,应采用相同的合金、图纸、批量及验收条件比较方案。
7. 哪些零件值得评估?批量和试制怎样考虑?
ASM手册的公开摘要列举了发动机缸体、缸盖和变速器壳体等应用。这些例子说明消失模可用于复杂结构,但相似外形并不代表每个项目都适合。
以发动机缸体中的水道与砂芯为例,理解内部空腔如何形成,有助于区分消失模填砂与独立制芯的不同要求。
批量评估要把泡沫工装、制样、试浇、砂处理、后处理和检验放在一起计算。稳定批量可以分摊工装投入;多品种或试制任务则要特别关注改版和验证成本,不能仅用某个固定件数划线。
数字技术可以参与工装开发。AFS在2019年介绍的一项研究涉及3D打印铝制工装。这里打印的是制造泡沫型样所用的工具,应与直接打印型样、直接打印砂型分开理解。
试制前,先确认材料牌号、关键壁厚、模型制造方式、内腔填砂与清砂路径,以及检验要求。选择能代表主要难点的零件验证,比只看一个外观完整的样件更有判断价值。
试浇还应预先约定验收方式。对于带流道的壳体,外形尺寸合格之外,可能还需检查通道是否畅通、壁厚是否满足要求,以及加工后能否保持密封。把这些要求写进试制计划,才能判断问题出在工艺选择、过程控制,还是后处理安排上。
8. 五个常见问题
消失模的砂要加粘结剂吗?
本文介绍的路线使用无粘结干砂。这不表示模型粘接和耐火涂层也没有结合组分,几种材料的职责不同。
消失模一定不需要砂芯吗?
一些内腔可以靠填入的干砂形成。能否省去独立砂芯,仍取决于结构的填砂、支撑和清理条件。
泡沫消失后就没有残留了吗?
模型被金属替代,不等于分解产物全部顺利排出去。残留与铸件质量需要结合材料、工艺和检验结果判断。
消失模能浇哪些金属?
铝合金、灰铸铁和球墨铸铁都有公开资料记载的应用。具体牌号仍要验证,不能把某种合金的工艺直接套到另一种合金上。
消失模就是3D打印吗?
消失模是一条铸造路线,3D打印是一种制造方法。直接打印砂型的路线无需先制作待消失的泡沫型样,两者不能混称。具体步骤可参考从CAD切片到清砂后处理的砂型打印流程。
从零件要求开始评估
判断消失模是否适合一个项目,需要从模型一直看到铸件验收。准备好三维数据、合金、批量、关键尺寸和检验要求,才能围绕实际零件评估。
如果同时比较砂型、砂芯的制造方式,可先了解直接打印砂型与砂芯的应用条件,再与众城智慧讨论项目。该打印方案的输出是用于后续浇注的砂型和砂芯。