
Prinsip dasar pengecoran pasir
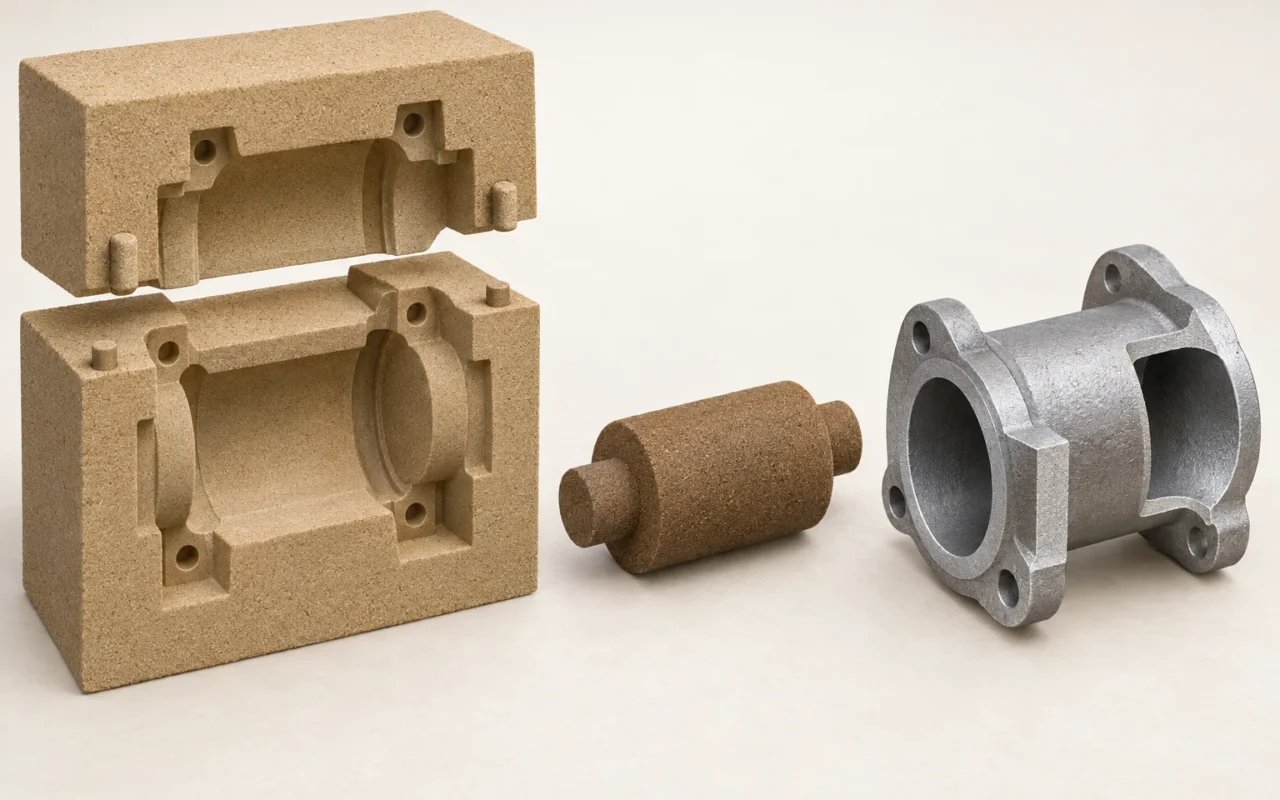
Pengecoran pasir adalah proses manufaktur dengan menuangkan logam cair ke dalam cetakan yang dibuat dari pasir cetak. Setelah logam membeku dan cukup dingin untuk pembongkaran, cetakan pasir dilepaskan untuk mengeluarkan benda cor. Proses ini dapat menghasilkan komponen padat yang relatif sederhana maupun saluran dan rongga internal dengan bantuan inti pasir.
Ambil contoh rumah pompa dengan saluran aliran. Bagaimana bentuk logam bagian luarnya terbentuk? Mengapa saluran melengkung dapat tersisa di dalamnya? Setelah penuangan, bagaimana kelayakan pemakaiannya ditentukan? Jawabannya dimulai dari perbedaan fungsi pola, cetakan pasir, dan inti pasir, lalu mengikuti proses pembuatan cetakan, penuangan, pembekuan, hingga pemeriksaan.
1. Bedakan pola, cetakan pasir, inti pasir, dan benda cor
Keempat istilah ini merujuk pada objek manufaktur yang berbeda dan tidak boleh dipertukarkan.
| Objek | Fungsi dalam proses | Contoh pada rumah pompa |
|---|---|---|
| Pola | Perkakas untuk membentuk rongga cetakan pada pembuatan cetakan konvensional | Memberikan geometri yang berkaitan dengan bentuk luar rumah pompa, termasuk penyesuaian proses |
| Cetakan pasir | Menentukan bentuk benda cor dan menampung logam cair | Membatasi bentuk luar rumah pompa serta ruang yang diperlukan untuk penuangan |
| Inti pasir | Mengisi bagian yang harus tetap berongga atau sulit dibentuk secara langsung | Menempati lokasi saluran internal saat penuangan |
| Benda cor | Benda logam padat yang diperoleh setelah pembekuan | Bakal rumah pompa setelah pembersihan, kemudian dikerjakan dengan mesin dan diperiksa sesuai persyaratan |
Perbedaannya adalah cetakan pasir merupakan benda fisik, sedangkan rongga cetakan adalah ruang di dalamnya yang disediakan bagi logam. Setelah inti dipasang, logam mengisi ruang antara cetakan dan inti. Ketika inti dikeluarkan, ruang yang ditempatinya menjadi saluran internal. Penjelasan pasir pengecoran dari American Foundry Society juga menjelaskan fungsi cetakan dan inti melalui bentuk luar dan rongga internal.
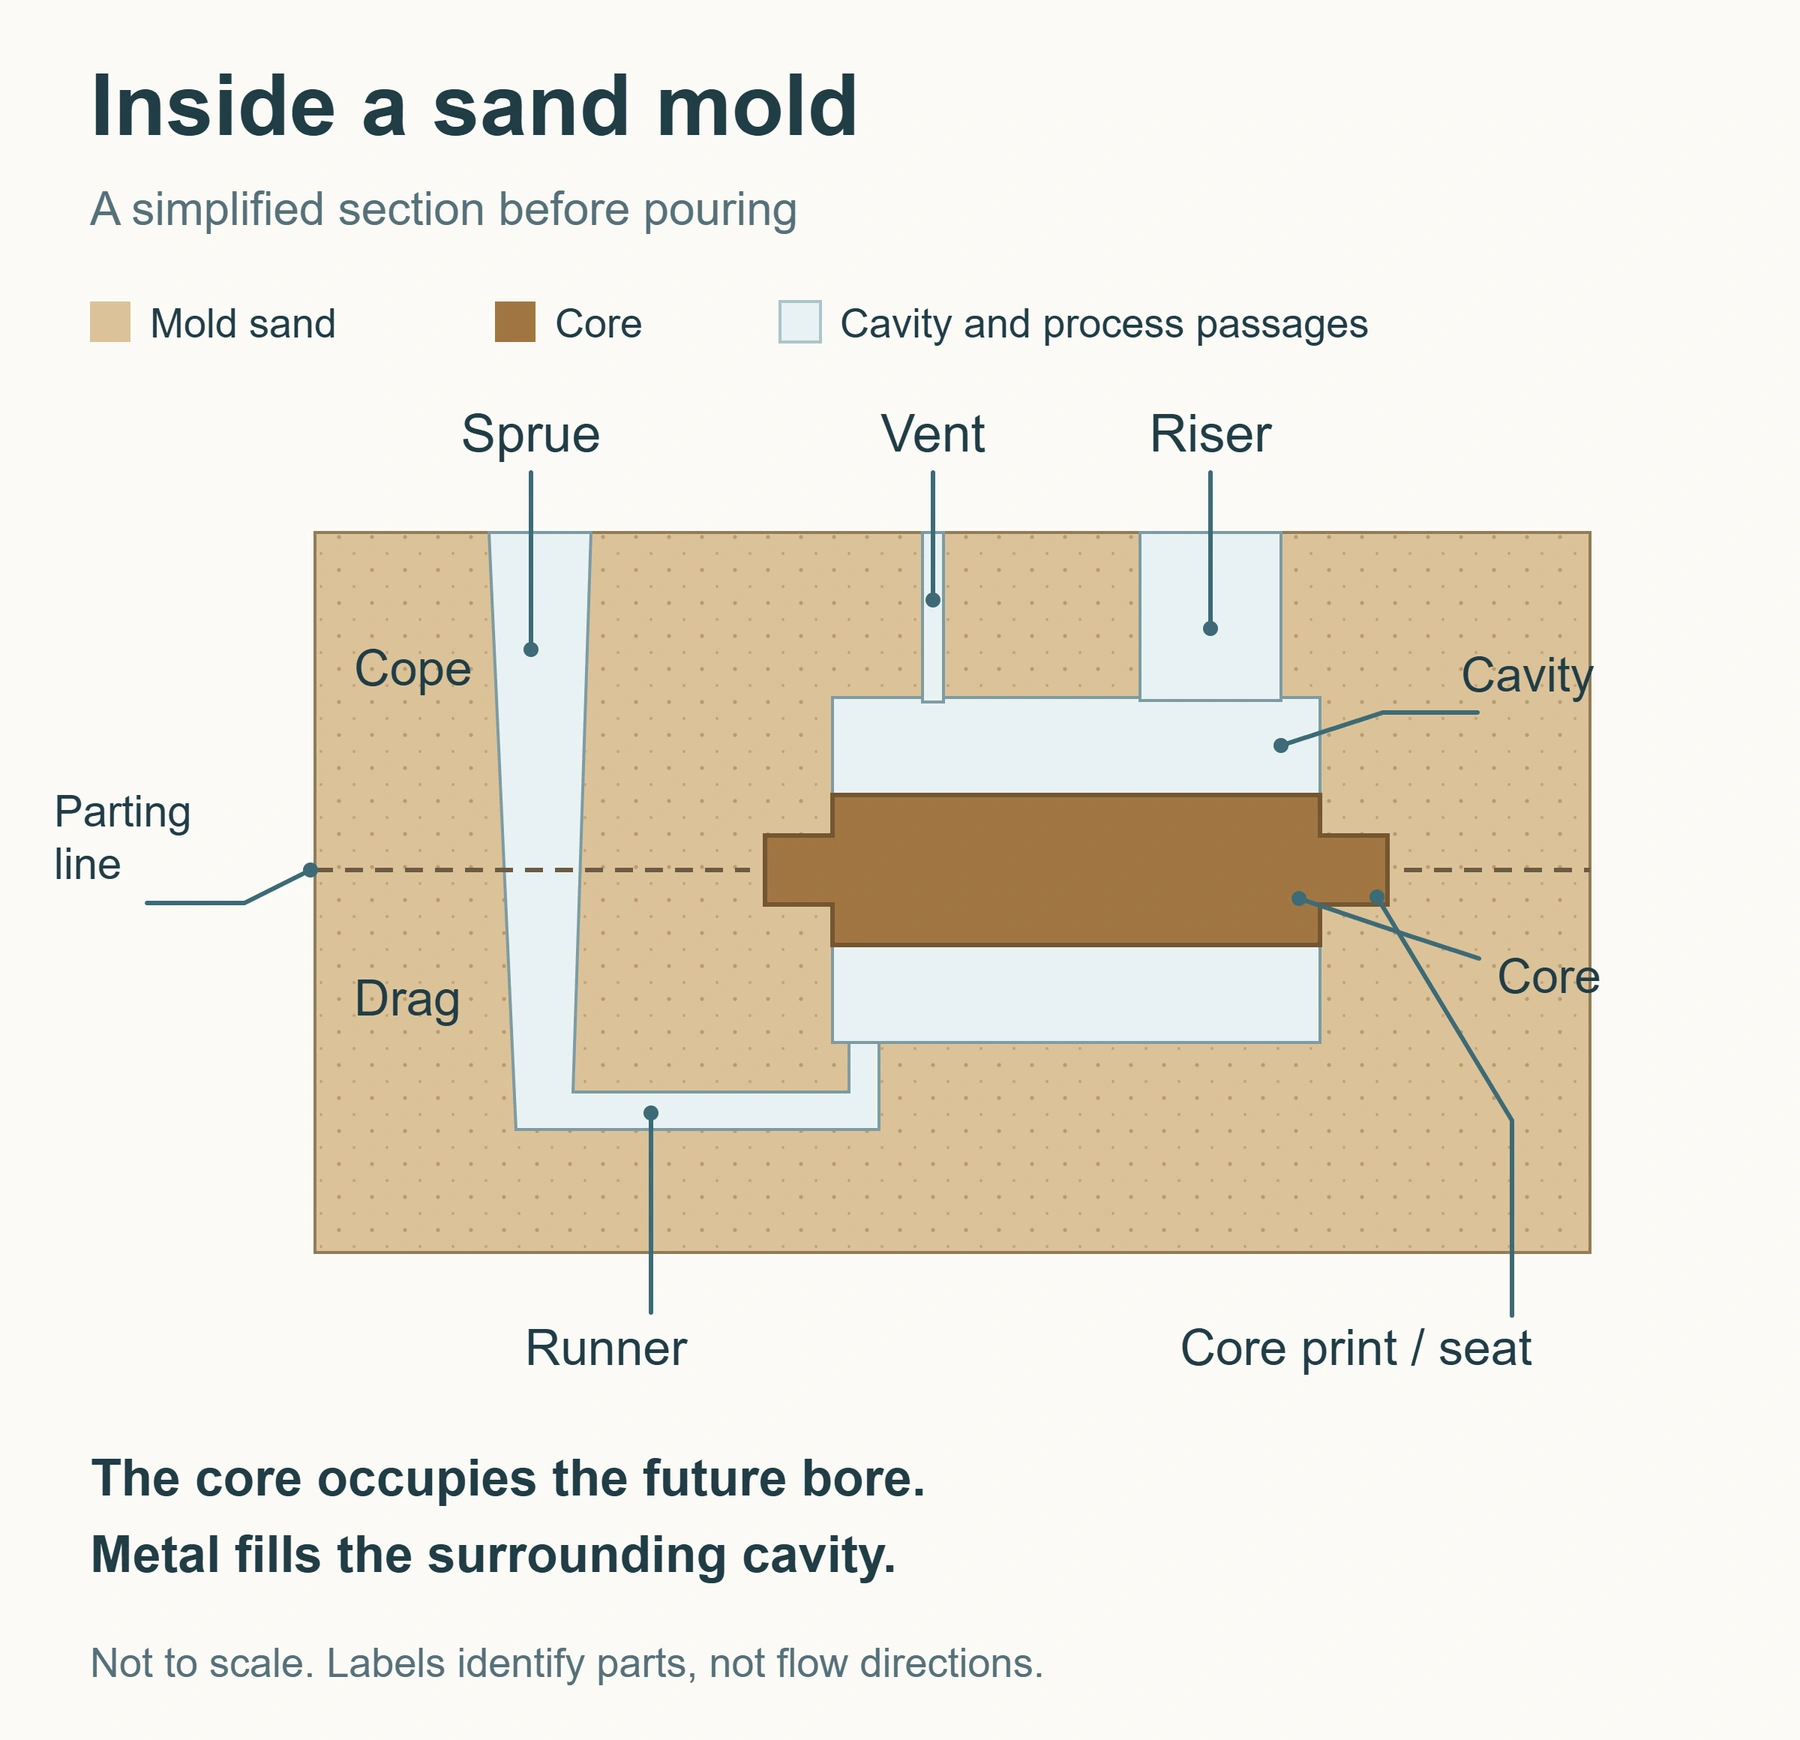
Pada cetakan dengan bidang pisah horizontal yang umum digunakan, cetakan atas dan bawah bertemu pada bidang pisah, sedangkan rangka cetak menopang pasir. Inti ditopang dan diposisikan melalui dudukan inti serta tempat duduk yang sesuai pada cetakan; inti tidak dapat diletakkan sembarangan. Kesalahan posisi dapat membuat saluran internal bergeser atau ketebalan dinding setempat tidak sesuai, meskipun bentuk luar tampak normal.
Cetakan juga memerlukan saluran masuk logam, penambah untuk memasok logam saat penyusutan pembekuan, serta saluran pembuangan gas. Bersama rongga komponen, semuanya membentuk sistem cetakan dengan fungsi masing-masing. Karena itu, desain cetakan harus mempertimbangkan geometri, aliran logam, pembekuan, dan pembuangan gas sekaligus.
2. Apa penyusun cetakan pasir dan bagaimana bentuknya bertahan?
Butiran pasir lepas sulit mempertahankan bentuk rumit. Pasir dasar menjadi kerangka pasir cetak, sementara sistem pengikat memberikan sifat yang diperlukan selama pembuatan cetakan dan penuangan. Penambahan air, komponen pengeras, atau bahan tambahan lain bergantung pada sistem material yang dipilih.
Dua pendekatan umum membantu menjelaskan dasarnya: pasir basah atau green sand biasanya menggunakan tanah liat dan air sebagai bagian sistem pengikat, sedangkan pasir resin mengeras sendiri atau no-bake menggunakan resin yang mengeras pada kondisi yang sesuai. Kata “green” tidak berarti pasir berwarna hijau dan bukan peringkat lingkungan. Istilah tersebut terdapat dalam glosarium pengecoran AFS.
Pemilihan pasir tidak cukup berdasarkan kekerasan. Cetakan harus cukup kuat untuk penanganan, perakitan, dan pengaruh logam cair, serta memiliki ketahanan panas sesuai kondisi penuangan. Gas harus dapat keluar dan pasir harus dapat dibersihkan setelah pengecoran. Saat pembentukan cetakan, pasir juga harus mampu mengisi detail di sekitar pola.
Persyaratan ini saling berkaitan. Kemampuan mempertahankan detail halus tidak otomatis membuat sisa pasir di bagian dalam mudah dibersihkan. Satu formulasi pasir juga tidak boleh digunakan untuk semua paduan dan komponen tanpa validasi. Pemilihan material perlu mempertimbangkan pasir, pengikat, serta pengolahan dan penggunaan kembali pasir. Untuk pencetakan 3D pasir, lihat sifat dan kondisi penggunaan empat jenis pasir cetak 3D.
3. Delapan tahap pengecoran pasir: dari gambar hingga benda cor yang diterima
Proses dapat dipahami melalui delapan tahap berikut. Dalam produksi sebenarnya, pembuatan cetakan, pembuatan inti, dan peleburan dapat berlangsung bersamaan. Urutan ini disusun untuk menjelaskan bagaimana komponen terbentuk.

1. Tinjau persyaratan komponen dan tentukan rute pengecoran
Tentukan terlebih dahulu grade material, geometri, jumlah, dan persyaratan penyerahan. Dimensi kritis, perubahan ketebalan dinding, permukaan yang dimesin, dan kriteria penerimaan pada gambar bersama-sama memengaruhi rencana cetakan dan penuangan.
Untuk rumah pompa bersaluran, teknisi perlu mengetahui cara membentuk saluran internal, mengerjakan permukaan flensa, dan memenuhi persyaratan uji tekanan atau kebocoran bila ada. Model bentuk luar saja tidak cukup untuk menentukan posisi inti, lokasi cadangan pemesinan, maupun penerimaan akhir.
Pada tahap ini juga perlu dipastikan apakah yang diserahkan adalah benda cor mentah atau komponen yang telah selesai dimesin. Kejelasan sejak awal membantu bagian desain, pembelian, dan pengecoran bekerja menuju sasaran yang sama.
2. Ubah geometri komponen menjadi desain pola, cetakan, dan inti
Rute konvensional memerlukan pola dan kotak inti, yaitu perkakas untuk membuat inti pasir. Rute pencetakan langsung memerlukan model digital cetakan, inti, dan fitur proses terkait. Keduanya harus mengubah geometri produk menjadi rancangan pengecoran yang dapat dibuat.
Tiga penyesuaian sering tertukar: kemiringan pelepasan membantu mengeluarkan pola fisik atau inti dari perkakasnya; cadangan pemesinan menyediakan logam untuk pemotongan berikutnya; kompensasi penyusutan dimensi memperhitungkan perubahan ukuran setelah pendinginan.
Ketiganya memiliki tujuan berbeda dan tidak dapat saling menggantikan. Memperbesar model tidak mengatasi rongga susut akibat pasokan logam yang tidak memadai saat pembekuan. Pencetakan cetakan pasir secara langsung menghilangkan kebutuhan kemiringan untuk menarik pola fisik, tetapi pengeluaran bagian pasir, perakitan, pembersihan, dan dimensi akhir tetap harus diperhitungkan.
3. Buat cetakan dan inti, lalu periksa kualitasnya
Dalam proses konvensional, pasir dibentuk mengelilingi pola; pola kemudian dikeluarkan sehingga menyisakan rongga. Inti dibentuk dalam kotak inti dengan proses yang dipilih. Persyaratan pengerasan, pelapisan, dan pengeringan mengikuti sistem pasir serta kondisi pemakaian; satu perlakuan tidak wajib bagi semua bagian pasir.
Sebelum perakitan, periksa dimensi, keutuhan permukaan pasir, dan fitur penempatan. Inti yang ramping harus mampu menahan penanganan dan perakitan meskipun bentuknya sudah benar. Kerusakan yang baru terlihat saat penuangan dapat mengubah saluran atau memasukkan butiran pasir ke logam cair.
Sasarannya adalah mendapatkan bagian pasir yang dapat dirakit sesuai desain dan memenuhi kebutuhan penuangan berikutnya.
4. Pasang inti, tutup cetakan, dan periksa saluran logam serta gas
Pemasangan inti berarti menempatkan inti pada posisi yang dirancang di dalam cetakan. Setelah posisi, penopangan, dan pengikatan yang diperlukan dipastikan, tutup cetakan dan periksa kondisi rakitannya.
Sebelum penutupan, tiga pertanyaan harus terjawab: dari mana logam masuk, dari mana tambahan logam selama pembekuan berasal, dan bagaimana gas dalam rongga serta inti keluar? Sistem saluran mengarahkan logam, penambah memasok logam sesuai desain, dan ventilasi membantu gas meninggalkan cetakan.
Fitur tersebut harus ditetapkan saat perancangan proses. Pada tahap ini yang diperiksa adalah pembentukan dan sambungannya terhadap desain. Penggunaan serta posisi filter juga harus ditentukan berdasarkan paduan dan rencana pengisian.
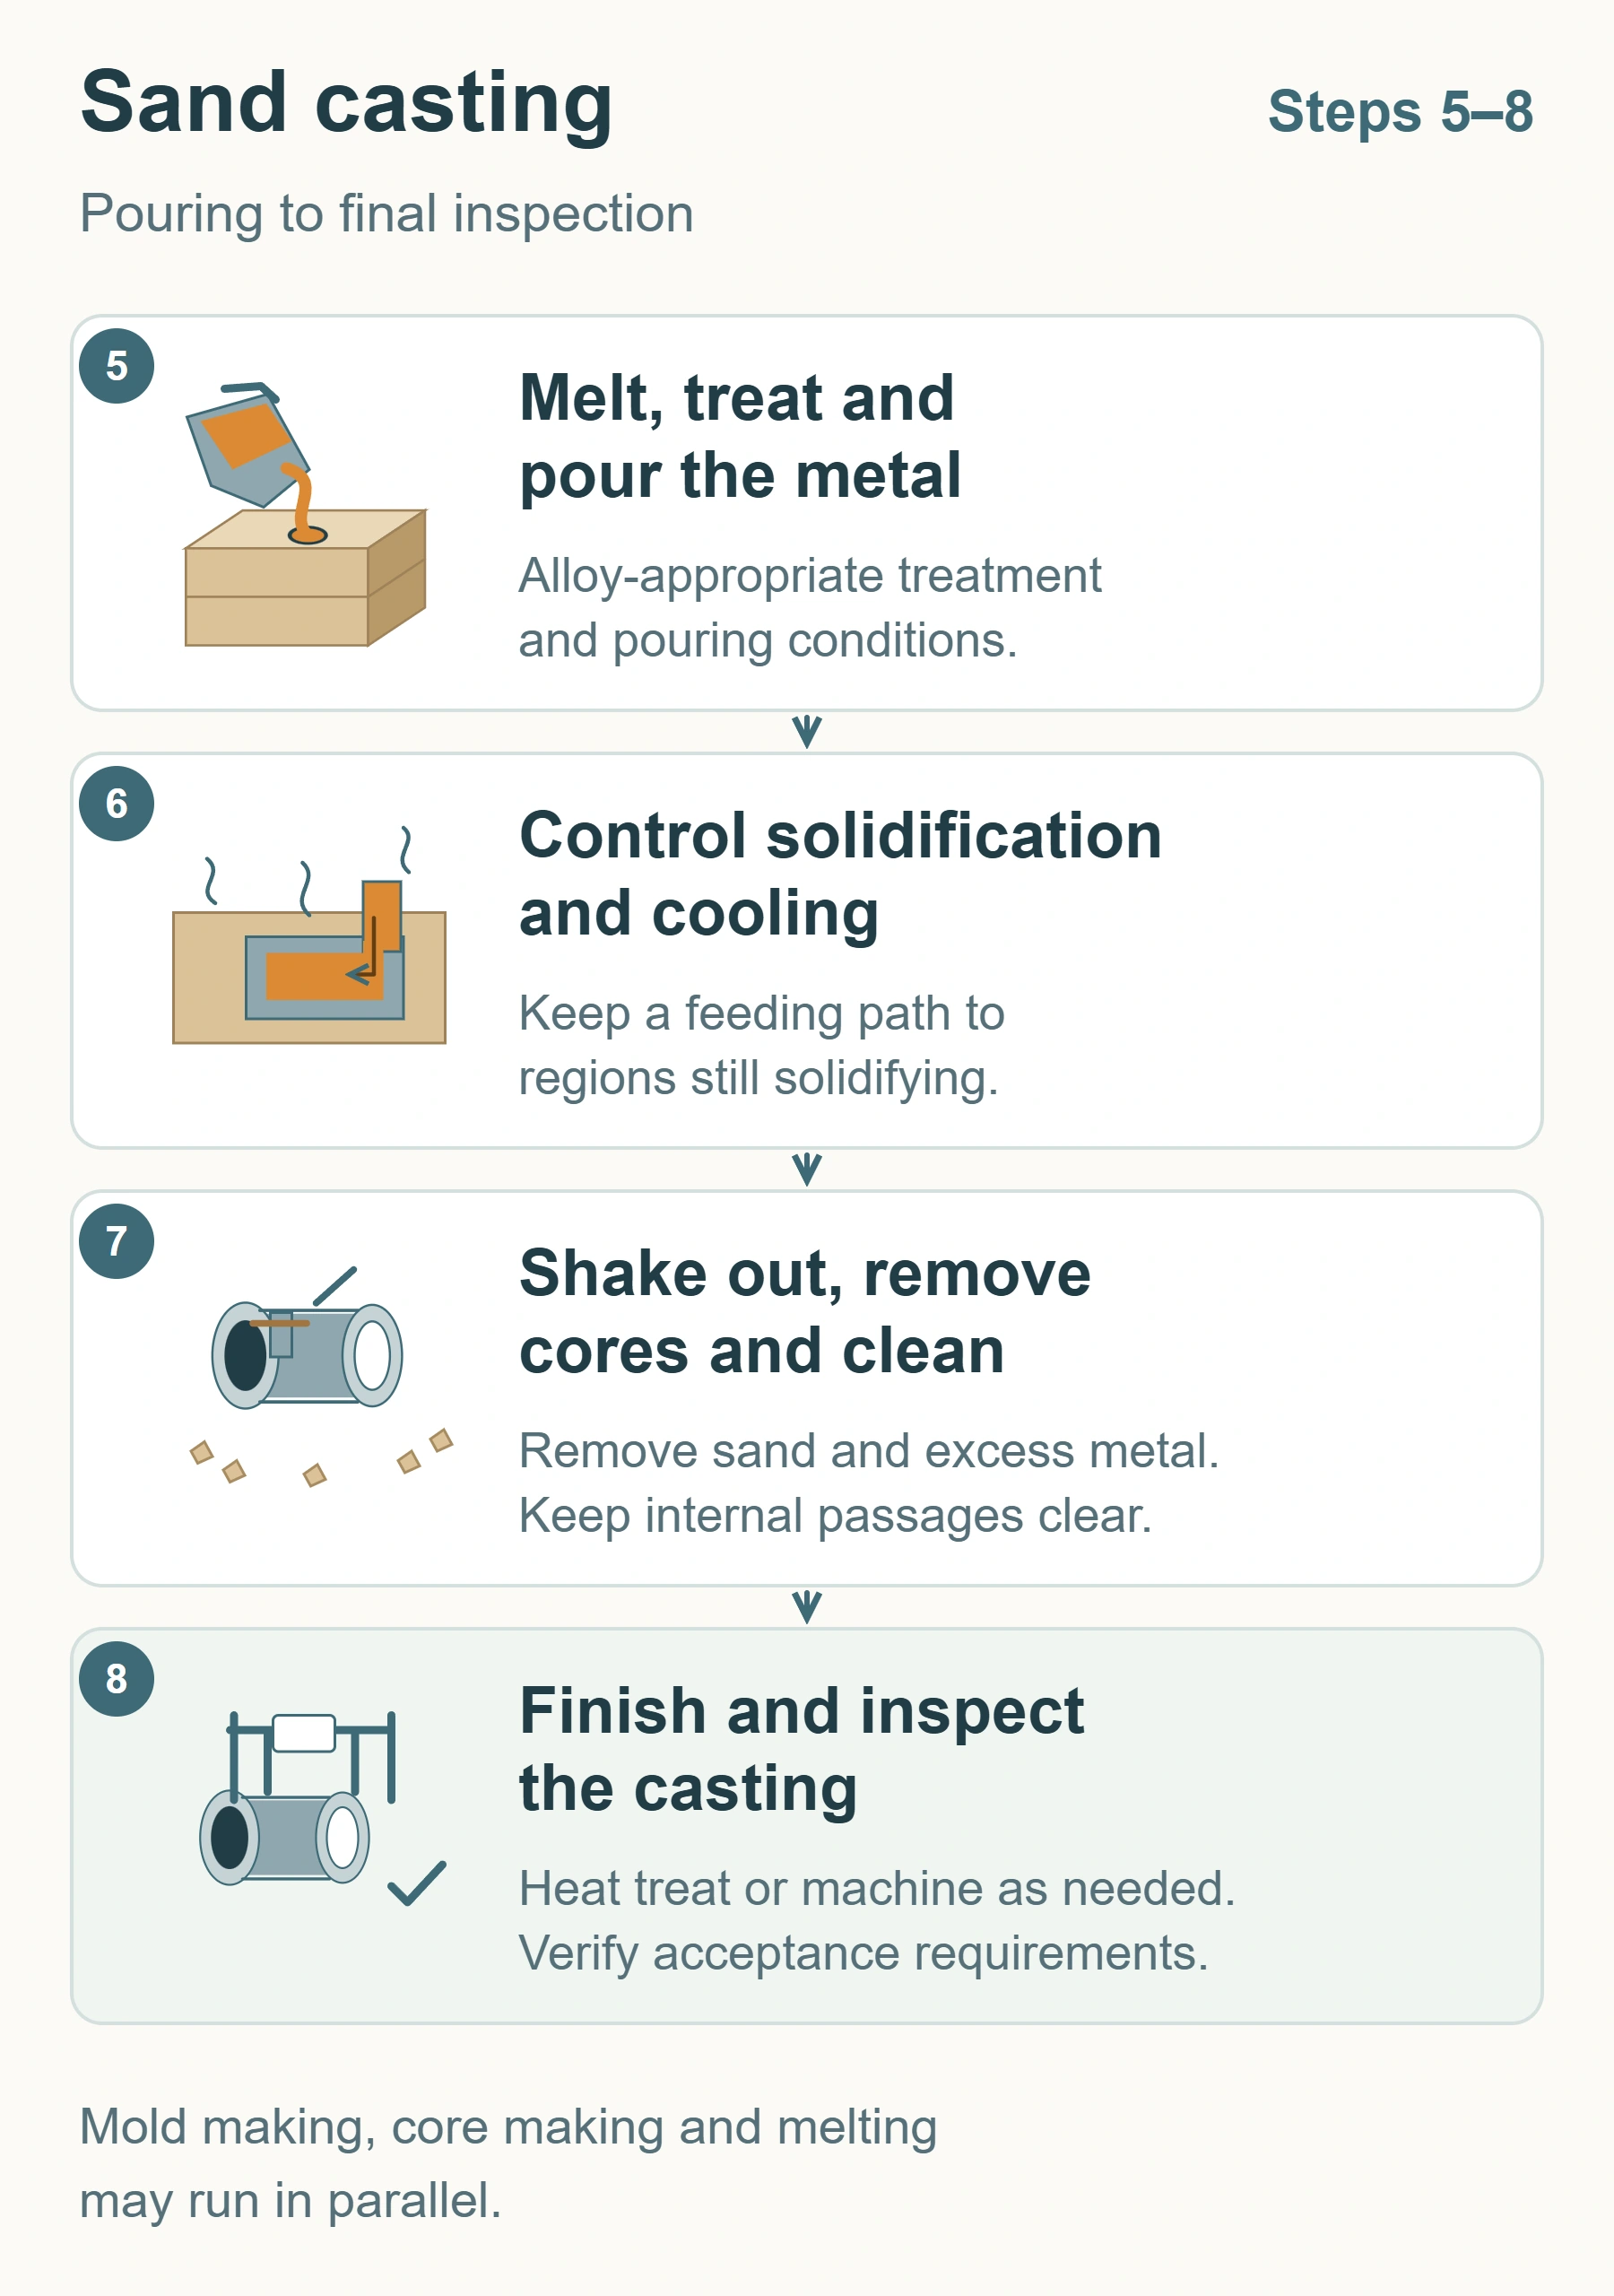
5. Leburkan, perlakukan, dan tuang logam
Bahan logam dilebur, komposisinya dikendalikan, dan perlakuan logam cair yang diperlukan dilakukan sesuai paduannya. Logam kemudian dituangkan ke cetakan yang telah disiapkan.
Suhu penuangan, kebersihan logam cair, titik masuk, dan proses pengisian dapat memengaruhi mutu benda cor. Suhu dan perlakuan harus sesuai dengan paduan, ketebalan dinding, dan kondisi cetakan. Aluminium, besi, baja, serta paduan tembaga tidak dapat memakai satu set parameter universal.
Untuk komponen berongga seperti rumah pompa, logam harus mengisi ruang di sekitar inti dan membentuk dinding yang menyambung. Rongga yang penuh hanya menunjukkan selesainya pengisian. Kepadatan internal, posisi inti, dan kesesuaian dimensi masih memerlukan pengendalian pembekuan serta pemeriksaan.
6. Kendalikan pembekuan dan pendinginan agar pengumpanan tetap efektif
Bagian-bagian logam tidak membeku bersamaan setelah memasuki cetakan. Ketebalan, bentuk, dan pelepasan panas menentukan urutannya. Pada daerah yang memerlukan pengumpanan, logam cair harus dapat masuk melalui jalur yang tetap efektif.
Misalnya, bagian tebal masih membutuhkan logam tambahan, tetapi sambungan tipis menuju penambah sudah membeku. Penambah yang berada dekat bagian itu pun dapat gagal memasok logam. Hubungan ini dijelaskan dalam uraian pembekuan dan pengumpanan dari Steel Founders’ Society of America. Salah satu tujuan pembekuan terarah adalah membentuk urutan pembekuan yang mendukung pengumpanan.
Karena itu, perubahan dimensi setelah pendinginan dan rongga susut internal merupakan dua masalah berbeda. Yang pertama menyangkut kendali ukuran, sedangkan yang kedua menyangkut kecukupan pasokan logam selama pembekuan setempat. Desain penambah harus mengikuti paduan dan geometri komponen.
7. Bongkar cetakan, keluarkan inti, potong saluran dan penambah, lalu bersihkan
Setelah cukup dingin untuk penanganan berikutnya, benda cor dipisahkan dari cetakan melalui pembongkaran atau shakeout. Inti kemudian dibersihkan, saluran, penambah, dan logam berlebih dipotong, lalu permukaan dibersihkan sesuai kebutuhan.
Barulah saluran internal rumah pompa menjadi rongga yang dapat digunakan. Saat merancang saluran rumit, perhatikan apakah sisa pasir dapat keluar, apakah alat atau media pembersih dapat menjangkaunya, serta bagaimana kebersihan diperiksa. Permukaan luar yang bersih tidak membuktikan bagian dalam telah bersih.
Bentuk cetakan biasanya rusak saat pembongkaran, tetapi pasirnya dapat masuk ke proses pengolahan dan penggunaan kembali yang sesuai. Hal ini tetap sejalan dengan kebutuhan membuat cetakan baru untuk setiap penuangan.
8. Lakukan perlakuan panas, pemesinan, dan pemeriksaan sesuai persyaratan
Benda cor yang sudah dibersihkan menjalani proses lanjutan sesuai material dan lingkup penyerahan. Perlakuan panas dilakukan bila disyaratkan, sedangkan permukaan pasangan, pemasangan, atau penyekatan dimesin sesuai gambar. Urutan operasinya ditentukan dalam rute proses.
Pemeriksaan umumnya dimulai dari tampilan dan dimensi, lalu material serta sifatnya sesuai kebutuhan. Persyaratan mutu internal atau kekedapan dapat memerlukan pengujian tak merusak, tekanan, atau kebocoran yang sesuai. Jenis pemeriksaan dan kriteria penerimaannya harus mengikuti penggunaan komponen.
Pada tahap ini, penilaian beralih dari sekadar terbentuknya benda menjadi pemenuhan persyaratan penyerahan. Jika ditemukan masalah, catatan material, bagian pasir, penuangan, dan proses lanjutan harus memungkinkan penelusuran untuk mendukung perbaikan.
4. Tahap mana yang berubah pada cetakan konvensional dan pencetakan 3D pasir?
Perbedaan utamanya terletak pada cara memperoleh cetakan dan inti pasir.
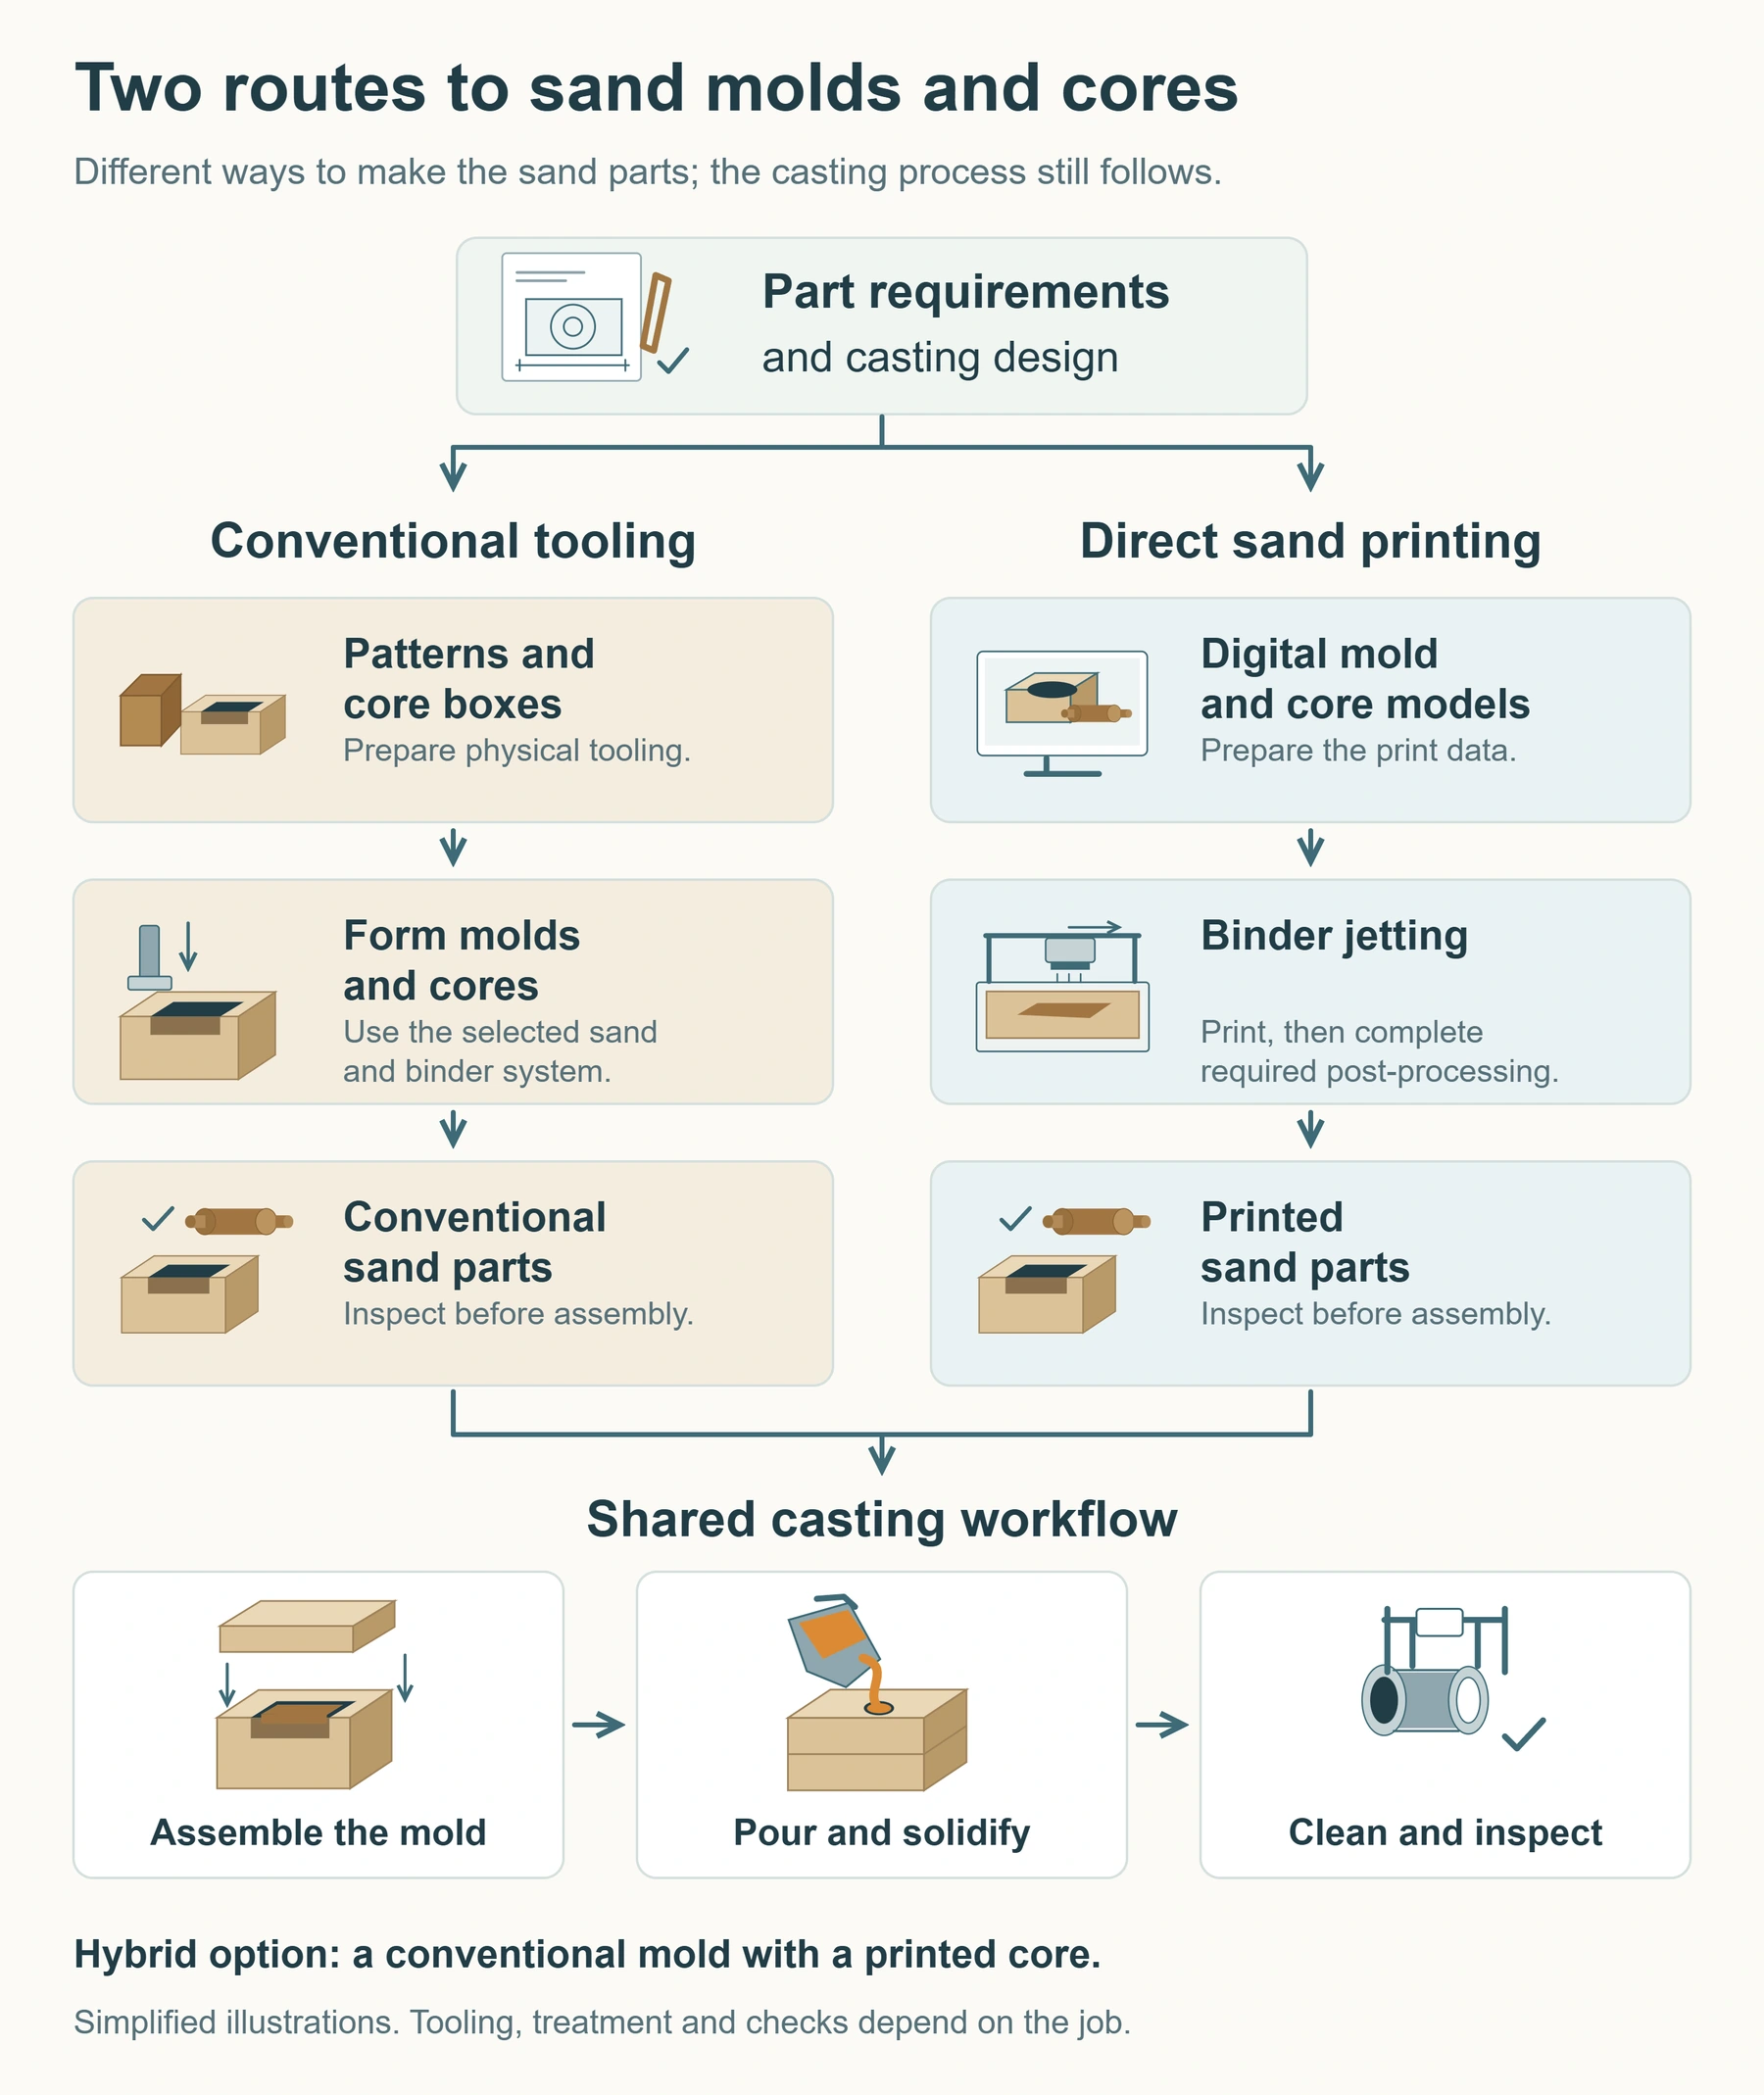
Rute konvensional terlebih dahulu membuat pola, kotak inti, dan perkakas lain untuk membentuk bagian pasir secara berulang. Pencetakan pasir langsung berawal dari model digital dan menggunakan binder jetting untuk mengikat butiran pasir lapis demi lapis, dilanjutkan pengerasan, pembersihan pasir lepas, dan pemeriksaan sesuai sistem material. Penjelasan binder jetting dari NIST menerangkan prinsip pengikatan partikel dengan pengikat; bila materialnya pasir, hasilnya adalah cetakan atau inti pengecoran.
Rincian tahap pencetakan tersedia dalam alur pencetakan pasir dari pengirisan CAD hingga pembersihan dan pascaproses.
| Aspek perbandingan | Pola dan kotak inti konvensional | Pencetakan pasir langsung |
|---|---|---|
| Persiapan awal | Membuat, menguji, dan merawat perkakas fisik | Menyiapkan data cetak serta memvalidasi pasir dan sistem pengikat |
| Perubahan desain | Menilai modifikasi atau pembuatan ulang perkakas | Mengubah desain digital, lalu memvalidasi hasil cetak dan cor |
| Rongga internal rumit | Menilai konstruksi kotak inti, pembagian inti, dan perakitannya | Menilai kemampuan cetak, kekuatan inti, dan akses pembersihan pasir |
| Produksi berulang | Menilai perkakas yang ada dan waktu siklus pembuatan cetakan | Menilai kapasitas cetak, pascaproses, dan perakitan |
Pencetakan langsung dapat dievaluasi untuk prototipe, suku cadang, inti rumit, dan perubahan desain yang sering. Untuk produksi berulang yang stabil, bandingkan perkakas, pembuatan bagian pasir, pembersihan, serta pemeriksaan secara menyeluruh; jumlah saja tidak menentukan rute. Gabungan cetakan konvensional dan inti cetak 3D juga memungkinkan manufaktur digital digunakan pada bagian yang memerlukannya.
Misalkan bagian luar rumah pompa tetap sama, tetapi beberapa saluran internal perlu diuji. Perkakas cetakan luar dapat dipertahankan sementara inti berbeda dicetak. Peninjauan tetap harus memeriksa kesesuaian posisi inti dengan cetakan lama, ketebalan dinding, dan kemudahan membersihkan setiap versi. Pencetakan pada sebagian proses tetap membutuhkan validasi pengecoran lengkap.
Printer 3D pasir SJ-1200 dari Cprint 3D membuat cetakan dan inti pengecoran, sehingga masuk pada tahap ini. Setelah bagian pasir dicetak, perakitan, penuangan, pembekuan, serta penerimaan tetap diperlukan. Kemampuan dimensi bagian pasir cetak tidak boleh langsung disamakan dengan toleransi benda cor akhir.
5. Logam dan komponen apa yang dapat dicor dengan cetakan pasir?
Pengecoran pasir dapat digunakan untuk beberapa keluarga paduan, tetapi prosesnya harus ditentukan berdasarkan grade material dan persyaratan komponen.
| Kelompok logam | Contoh jenis komponen | Kondisi utama yang perlu dipastikan |
|---|---|---|
| Paduan aluminium | Rumah komponen, bagian mesin, dan prototipe | Ketebalan dinding, mutu internal, perlakuan panas, dan pemesinan |
| Besi cor | Struktur mesin perkakas, pompa, katup, dan bagian mesin | Struktur mikro, geometri, dan sifat saat digunakan |
| Baja cor | Badan katup dan komponen mekanis dengan grade yang sesuai | Ketahanan panas cetakan, pengumpanan, dan proses lanjutan |
| Paduan tembaga | Komponen katup dan perpipaan dengan grade yang sesuai | Pemilihan paduan, lingkungan kerja, dan persyaratan permukaan |
Sebagai contoh, data paduan C89537 dari Copper Development Association mencantumkan kondisi cor pasir dan penggunaan pada katup. Ini tidak berarti semua paduan tembaga dapat dipertukarkan. Demikian pula, sebutan “rumah aluminium” saja belum cukup untuk menentukan produksi; grade, geometri, jumlah, dan persyaratan penerimaan tetap diperlukan.
Pengecoran pasir dapat dipertimbangkan untuk rongga internal rumit, struktur utuh berukuran besar, atau validasi desain dalam jumlah relatif kecil. Lihat aplikasi pembuatan cetakan dan inti pasir untuk kemungkinan pembuatan secara digital. Pilihan akhir tetap perlu dibandingkan dengan proses pengecoran logam lainnya dan pemesinan berikutnya.
6. Pertimbangkan keunggulan dan keterbatasan secara bersamaan
Pengecoran pasir mencakup berbagai paduan dan ukuran komponen, sementara inti memungkinkan pembentukan saluran serta rongga internal. Pola konvensional dapat dipakai kembali, dan pembuatan digital menambah pilihan untuk perubahan desain tertentu serta inti yang rumit.
Keunggulan biaya bergantung pada kebutuhan khusus. Uraian proses dari Aluminum Association menyebutkan bahwa pengecoran pasir dapat lebih ekonomis daripada pengecoran bertekanan dan cetakan permanen untuk sebagian komponen aluminium berjumlah kecil, rumit, atau besar. Hal ini tidak berarti metode tersebut selalu paling murah untuk setiap logam dan jumlah produksi.
Keterbatasannya juga jelas: cetakan pasir umumnya sekali pakai sehingga pembuatan cetakan, pengolahan pasir, dan pembersihan terus membutuhkan sumber daya. Inti rumit memerlukan penempatan yang andal serta akses pembersihan. Mutu permukaan dan kemampuan dimensi hasil cor dipengaruhi proses, sedangkan permukaan kritis mungkin masih memerlukan pemesinan.
Untuk membandingkan pembentukan rongga cetakan, detail luar, dan ruang dalam pada pengecoran pasir dan pengecoran presisi, baca Pengecoran Pasir dan Investment Casting: Apa Bedanya.
Penilaian biaya total harus mencakup perkakas, material, manufaktur, proses lanjutan, dan pemeriksaan dalam satu daftar. Membandingkan biaya pembuatan cetakan saja dapat mengabaikan pekerjaan yang memengaruhi penyerahan.
Saat membandingkan penawaran, samakan lingkup penyerahan. Harga benda cor mentah tidak dapat langsung dibandingkan dengan harga yang mencakup pemesinan dan pemeriksaan. Jelaskan permukaan yang dimesin, kebersihan rongga, dan jenis pengujian agar perbedaan biaya dapat ditelusuri ke proses atau lingkup yang berbeda.
7. Dari mana pemeriksaan cacat dimulai?
Ketika ditemukan lubang, inklusi, atau penyimpangan dimensi, tentukan dahulu lokasi dan bentuknya, lalu gunakan catatan produksi untuk menilai penyebab. Tampilan serupa dapat berasal dari masalah berbeda. Satu foto saja tidak cukup untuk menentukan parameter yang harus diubah.
| Gejala yang terlihat | Kategori yang perlu dipertimbangkan | Pemeriksaan berikutnya |
|---|---|---|
| Lubang atau porositas | Porositas akibat gas, kekurangan pengumpanan, dan sebab lainnya | Bedakan melalui lokasi, morfologi, hasil pemeriksaan, serta catatan logam cair dan cetakan |
| Rongga atau porositas susut setempat | Masalah pembekuan dan pengumpanan | Tinjau perubahan ketebalan, bagian yang membeku akhir, dan jalur pengumpanan |
| Inklusi atau sisa pasir | Kemungkinan erosi atau pecahnya pasir | Periksa permukaan pasir, keutuhan inti, dan jalur masuk logam |
| Daerah menyerupai sambungan yang tidak menyatu | Masalah pengisian seperti sambungan dingin | Tinjau pertemuan aliran logam, suhu, dan kondisi aliran |
| Pergeseran bentuk pada bidang pisah | Ketidakselarasan cetakan atau kesalahan posisi rakitan | Periksa keselarasan cetakan; untuk penyimpangan internal, periksa posisi inti secara terpisah |
Tabel ini mengarahkan penyelidikan, bukan menggantikan hasil pemeriksaan. Menambah penambah setelah menemukan lubang belum tentu mengatasi masalah gas; mengubah ventilasi saja belum tentu memulihkan pengumpanan yang terputus. Untuk rongga internal, baca perbedaan penyusutan cor, rongga susut, dan porositas gas, lalu periksa jalur pasokan logam serta catatan proses komponen tersebut. Saluran masuk, penambah, dan ventilasi juga perlu dinilai bersama.
8. Lima pertanyaan umum tentang pengecoran pasir
Apakah setiap benda cor pasir memerlukan inti?
Tidak selalu. Jika cetakan sendiri dapat membentuk geometri komponen, inti terpisah mungkin tidak diperlukan. Penggunaan dan pembagian inti ditentukan oleh geometri, bidang pisah, serta rencana produksi, bukan ukuran komponen saja.
Jika cetakan dihancurkan, apakah pasir tidak dapat digunakan lagi?
Bentuk cetakan biasanya hanya sekali pakai, tetapi pasir dapat digunakan kembali setelah pengolahan yang sesuai dan pemenuhan persyaratan mutu. Metode, proporsi penggunaan kembali, dan tambahan pasir baru bergantung pada sistem pasir serta kondisi produksi. Daur ulang tanpa batas tidak dapat dijanjikan.
Mengapa cetakan pasir biasanya dibongkar untuk mengambil komponen?
Cetakan mengelilingi benda cor, dan struktur rumit juga dapat memiliki inti. Pembongkaran dan pembersihan membuang material tersebut agar benda cor serta ruang dalamnya terbuka. Pola konvensional adalah perkakas terpisah yang dapat dipakai membuat cetakan berikutnya.
Apakah pencetakan 3D pasir langsung menghasilkan komponen logam?
Tidak. Pencetakan pasir menghasilkan bagian perantara untuk pengecoran. Peleburan, penuangan, pembersihan, dan proses lain masih diperlukan. Kemampuan membuat bagian pasir harus dibedakan dari kemampuan seluruh proses produksi pengecoran.
Apakah cetakan pasir sama dengan pola?
Istilah cetakan dapat membingungkan bila digunakan terlalu umum. Dalam artikel ini, cetakan pasir berarti bentuk berbahan pasir untuk pengecoran, sedangkan pola adalah perkakas dalam pembuatan cetakan konvensional. Menjelaskan objek dan fungsinya lebih jelas daripada hanya mengandalkan satu istilah umum.
Dari bentuk komponen menuju desain cetakan lengkap
Empat hal yang saling berkaitan membantu memahami pengecoran pasir: bagaimana bentuk dibuat, bagaimana logam masuk, bagaimana pembekuan diberi pasokan logam, dan bagaimana gas keluar. Bersama-sama, semuanya menentukan apakah gambar dapat diwujudkan menjadi benda cor yang memenuhi persyaratan.
Untuk menilai produksi cetakan atau inti pasir, siapkan model 3D, grade paduan, jumlah, dimensi kritis, dan persyaratan penerimaan. Kemudian hubungi tim Cprint 3D untuk membahas penerapan pencetakan pasir dalam alur kerja yang ada.