
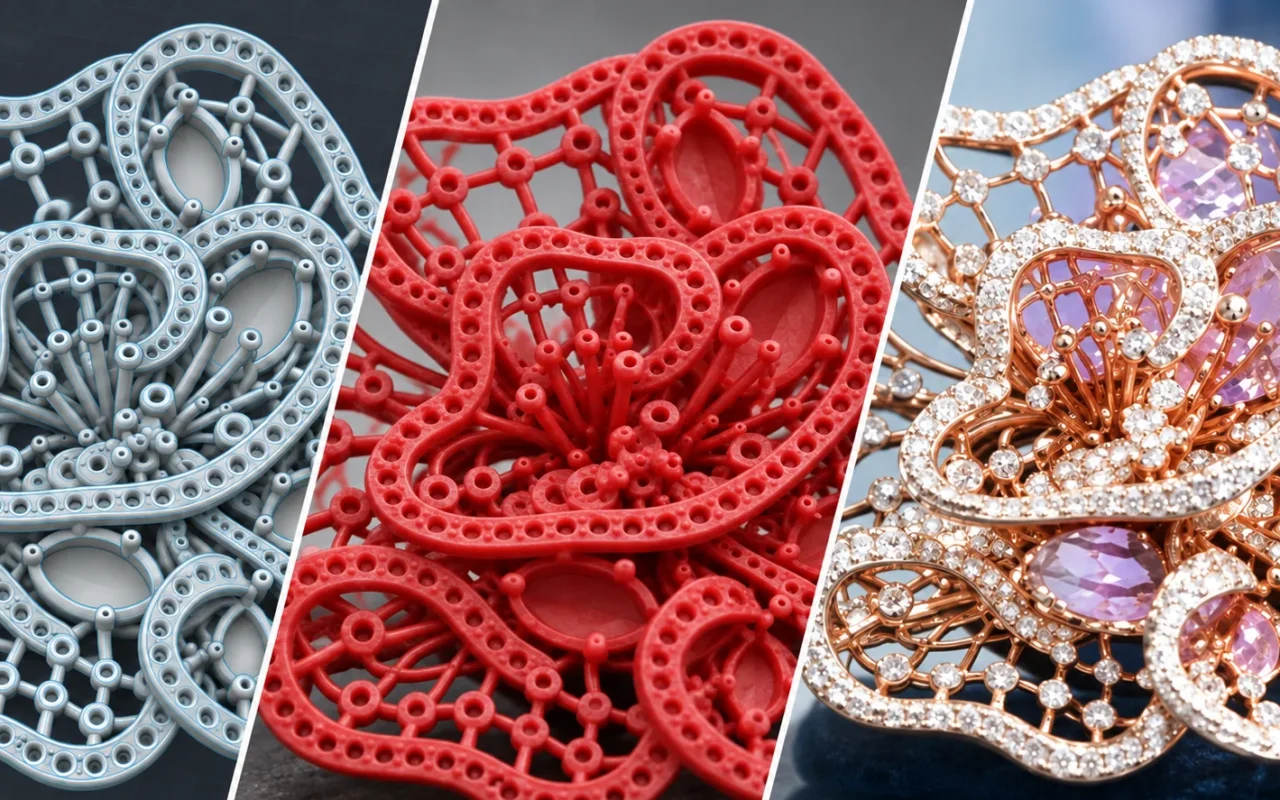
Comment fabrique-t-on réellement un bijou ? Rarement avec une seule technique. Une pièce passe généralement par une suite d’opérations de conception, mise en forme, assemblage, moulage, finition et sertissage.
Un anneau simple peut être cintré, brasé, repris puis poli. Une pièce ajourée comportant de nombreux logements de pierres peut être conçue en CAO, produite sous forme de modèle sacrificiel, moulée en métal puis finie. Pour des références stables et répétitives, l’estampage, le formage ou l’injection de cire dans un moule en caoutchouc peuvent être plus économiques.
Il faut donc distinguer la fabrication de la pièce métallique finale de celle du modèle de fonderie. L’impression 3D de cire transforme surtout la seconde étape : elle produit un modèle perdu à partir de données numériques, sans supprimer la fonte, le polissage, le sertissage ni le savoir-faire. Découvrez l’impression 3D de cire pour la fabrication de bijoux.
Quelles sont les principales méthodes de fabrication des bijoux ?
Une même pièce peut réunir mise en forme, assemblage, moulage, usinage, sertissage et traitement de surface. Le guide du V&A sur le travail des métaux montre lui aussi qu’un objet métallique associe souvent plusieurs procédés.
| Procédé | Principe | Applications adaptées | Limite principale |
|---|---|---|---|
| Fabrication à l’établi | Sciage, forgeage, cintrage, brasage, limage et polissage. | Pièces uniques, réparations et détails contrôlés directement par l’artisan. | Répétabilité et cadence dépendent du temps et de l’expérience. |
| Estampage et formage | Des presses et outillages dédiés façonnent le métal. | Modèles stables, éléments en tôle et séries répétitives. | L’outillage initial offre peu de souplesse lors de changements fréquents. |
| Fonte à cire perdue | Un modèle sacrificiel crée une cavité remplie de métal liquide. | Bagues, pendentifs, boucles, bracelets, ajours et surfaces complexes. | Le résultat dépend du modèle, des jets, de l’enrobage, du cycle thermique, de l’alliage et de la coulée. |
| Électroformage | Le métal est déposé électrochimiquement sur une forme. | Pièces légères, creuses ou à surface particulière. | L’épaisseur, le retrait de la forme et la finition demandent un procédé dédié. |
| Usinage CNC | Des outils enlèvent de la matière dans la cire ou le métal. | Géométries maîtrisées, maîtres-modèles et surfaces accessibles. | Contre-dépouilles et cavités profondes sont limitées par l’accès de l’outil. |
| Fabrication additive métal directe | La matière métallique est construite couche par couche. | Géométries spécialisées et applications à forte valeur. | Machines, supports, traitement thermique et finition diffèrent du moulage sur modèle. |
Aucune voie n’est supérieure dans tous les cas. Le choix dépend de la géométrie, de l’alliage, du volume, du délai, de la surface, des opérations aval et du coût.
Comment la cire perdue transforme-t-elle un modèle en bijou métallique ?
Le modèle est éliminé lors du décirage et de la cuisson, laissant une cavité dans l’enrobage. Le métal liquide remplit ensuite cet espace.
- Fabriquer le modèle. Il peut être sculpté, injecté, usiné CNC ou imprimé.
- Ajouter les jets et monter l’arbre. Le système doit favoriser remplissage, éventage, alimentation et découpe.
- Enrober. Un matériau réfractaire entoure l’ensemble.
- Décirer et cuire. Un cycle contrôlé élimine le modèle et prépare le moule.
- Couler, refroidir et décocher. Le métal remplit la cavité puis se solidifie.
- Découper et finir. Les jets sont retirés avant polissage, traitement ou sertissage.
Un modèle en cire imprimé n’est donc pas un bijou métallique imprimé directement. Il s’inscrit dans une chaîne complète. Voir les applications de fonderie de précision.
Comment produire les modèles destinés à la fonderie de bijoux ?
Cire sculptée à la main
Elle donne un contrôle direct du volume, de la texture et du détail. Elle convient aux pièces uniques, mais les répétitions et changements de taille demandent davantage de temps.
Maître-modèle, moule en caoutchouc et injection de cire
Un maître validé permet de créer un moule en caoutchouc ou silicone, puis de reproduire des cires. Cette voie est efficace pour les séries stables, mais chaque variante exige un travail initial.
Cire usinée CNC
La CNC usine un modèle ou un maître dans un bloc de cire. Elle maîtrise les surfaces accessibles ; les cavités profondes, contre-dépouilles et ajours fermés sont plus difficiles.
Résine calcinable imprimée
La photopolymérisation produit un modèle sacrificiel en résine. Ce n’est pas de la cire : lavage, post-polymérisation, supports, dilatation, cendres et cycle de cuisson doivent être adaptés.
Impression 3D en cire véritable
Elle fabrique directement le modèle en cire depuis la CAO. Une cire de support distincte soutient ajours et surplombs. Après impression, le support est retiré et le modèle est séché puis contrôlé.
La Cprint 3D 3H-420 emploie par exemple une cire de construction rouge, 100% cire et à base de paraffine, ainsi qu’une cire de support blanche. Ce système diffère d’un photopolymère calcinable ; nettoyage, comportement thermique et cuisson ne sont pas interchangeables. Consultez les cires d’impression du 3H-420.
La présentation du programme CAO/FAO pour la bijouterie de GIA réunit elle aussi FAO additive et soustractive, impression 3D et conception fabricable.
Pourquoi les modèles en cire imprimés en 3D progressent-ils ?
Cela ne signifie pas que chaque atelier doit remplacer ses procédés ni que l’impression est toujours moins chère. Elle devient pertinente avec les formes complexes, les modifications fréquentes, la personnalisation et les lots variés.
Les révisions reviennent au fichier numérique
Taille, logement de pierre, proportion ou texture peuvent être modifiés en CAO. Une fois validé, un nouveau modèle est préparé et imprimé sans créer systématiquement un outillage physique propre à chaque variante.
La géométrie complexe passe de la CAO au modèle physique
Ajours, filigranes, textures fines et surfaces composées peuvent exiger beaucoup de travail manuel. La construction couche par couche et un support éliminable facilitent certaines formes.
Imprimable ne veut toutefois pas dire moulable : épaisseur, accès au nettoyage, jets, écoulement du métal et finition restent à vérifier.
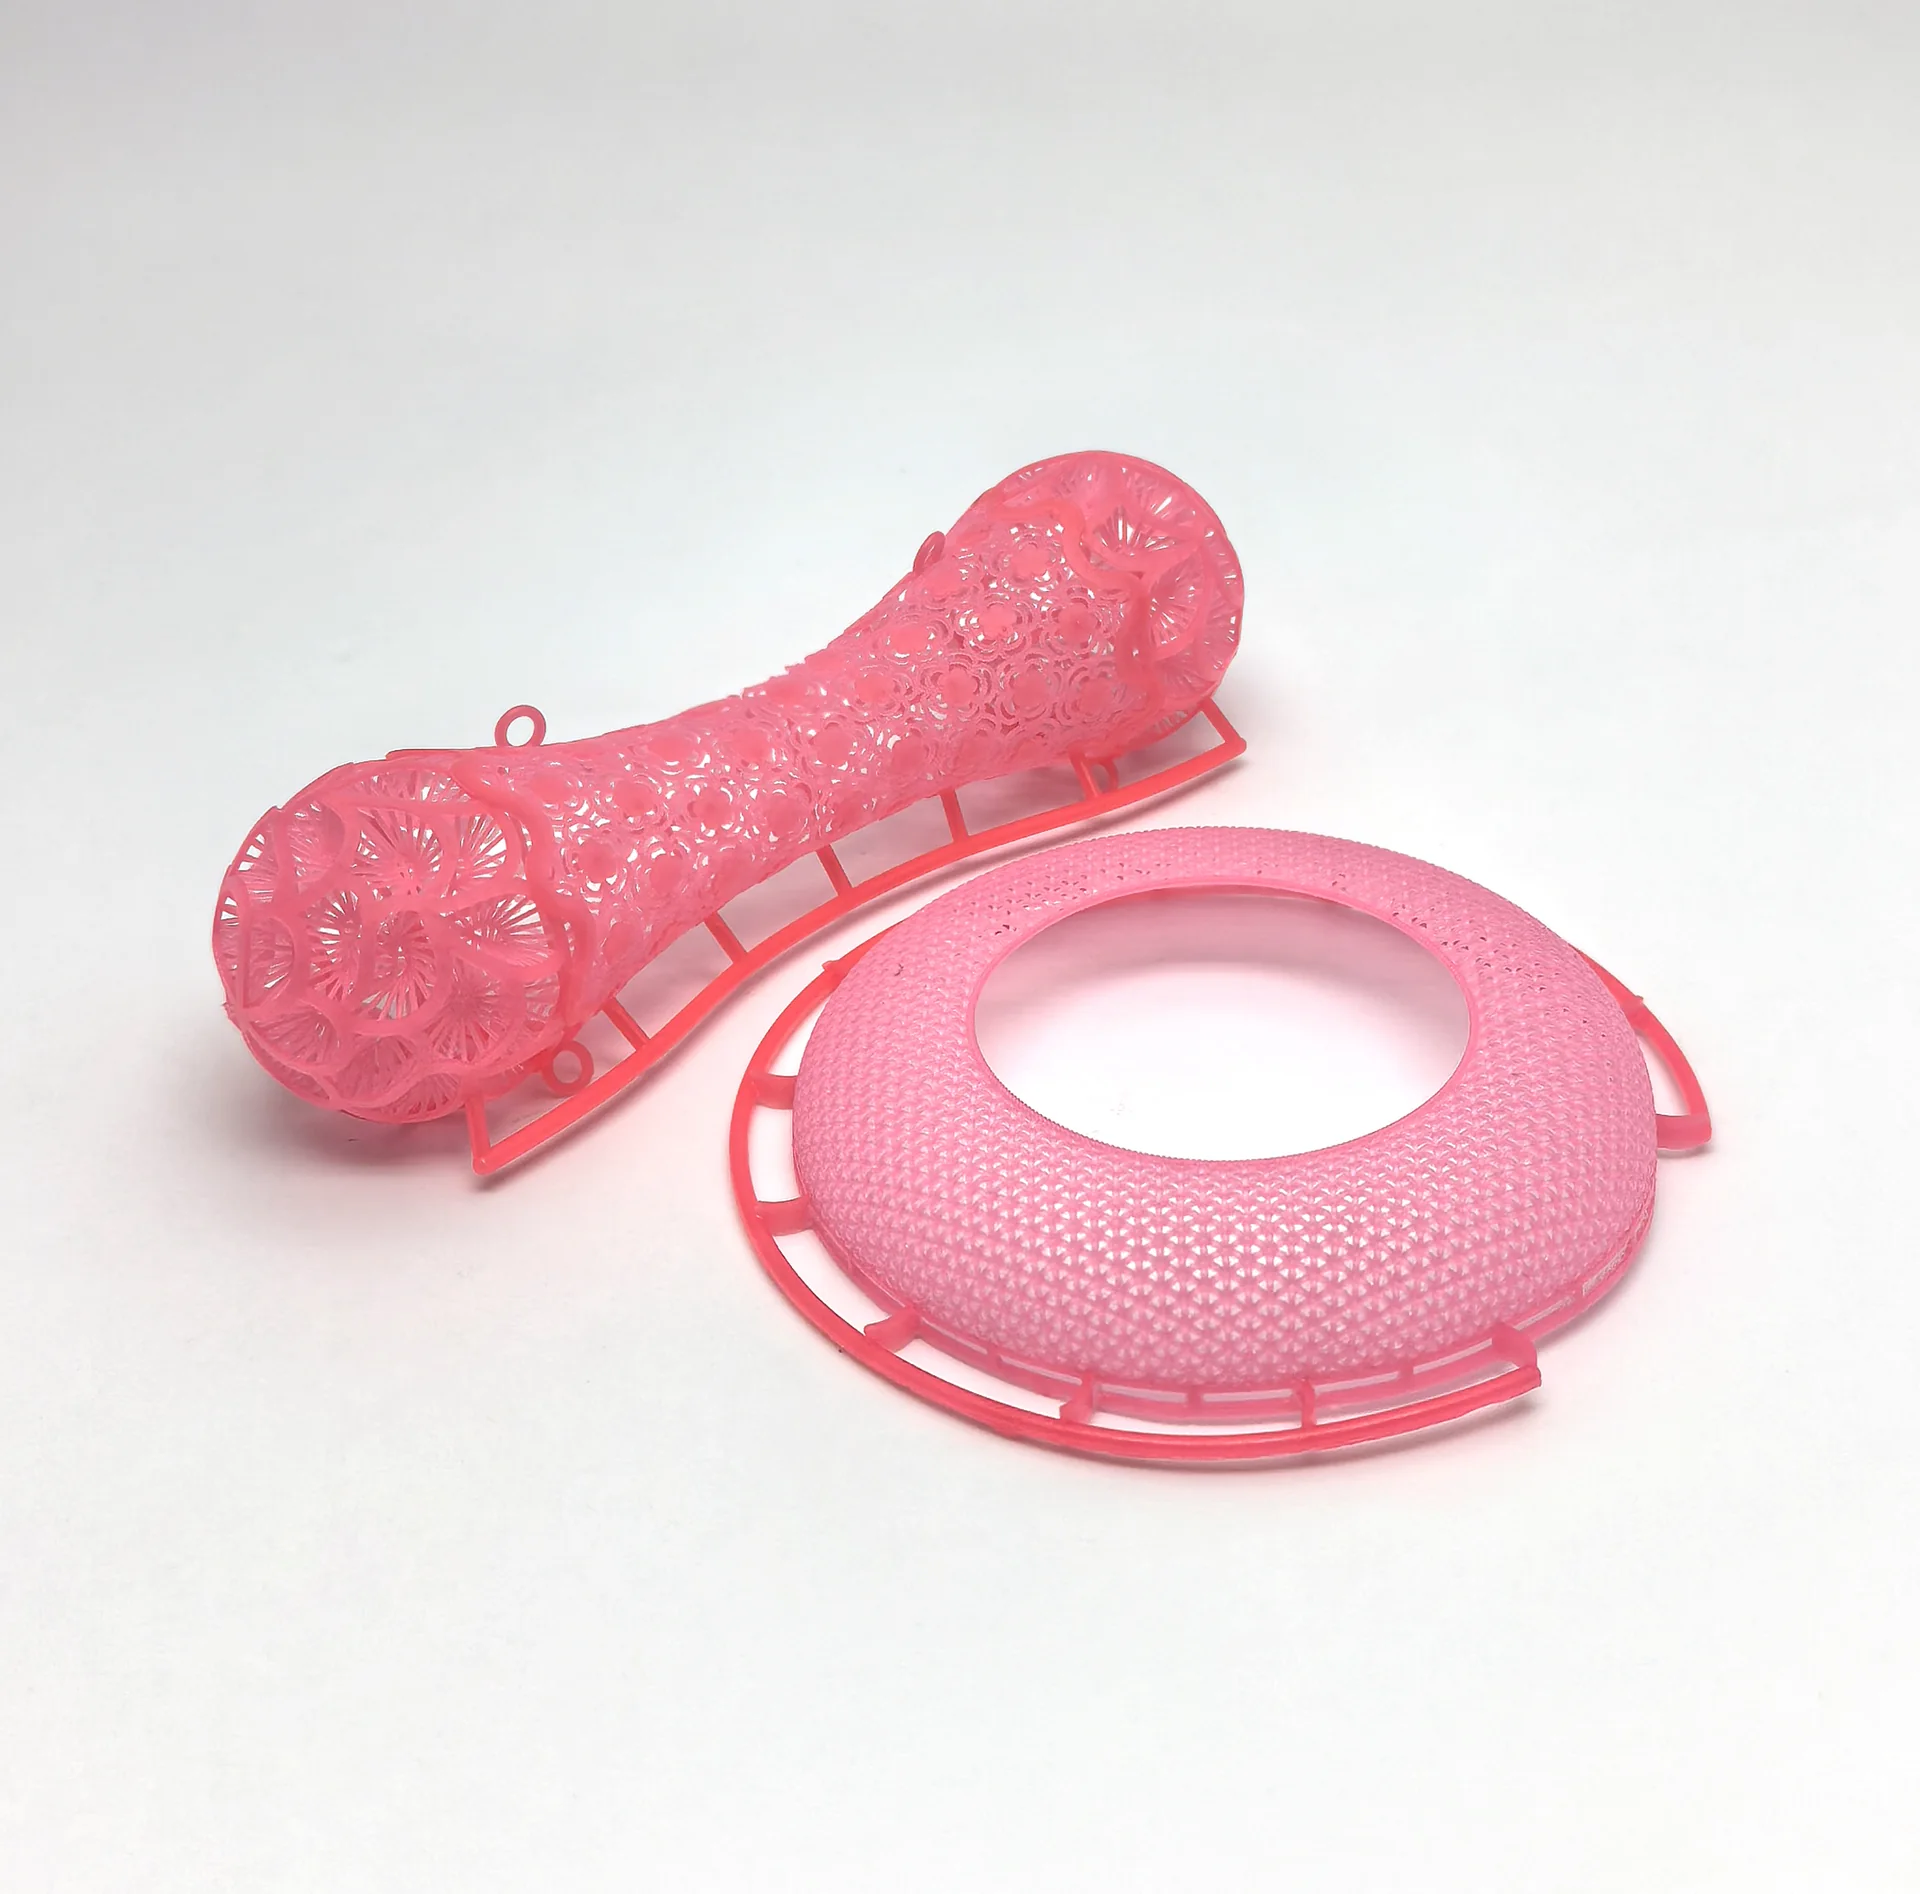
Plusieurs modèles peuvent partager une plateforme
L’imbrication numérique combine dessins et tailles différents si écartement, orientation, supports et identification sont maîtrisés. La capacité utile se mesure en modèles nettoyés, contrôlés et prêts à monter, pas seulement en objets placés sur le plateau.
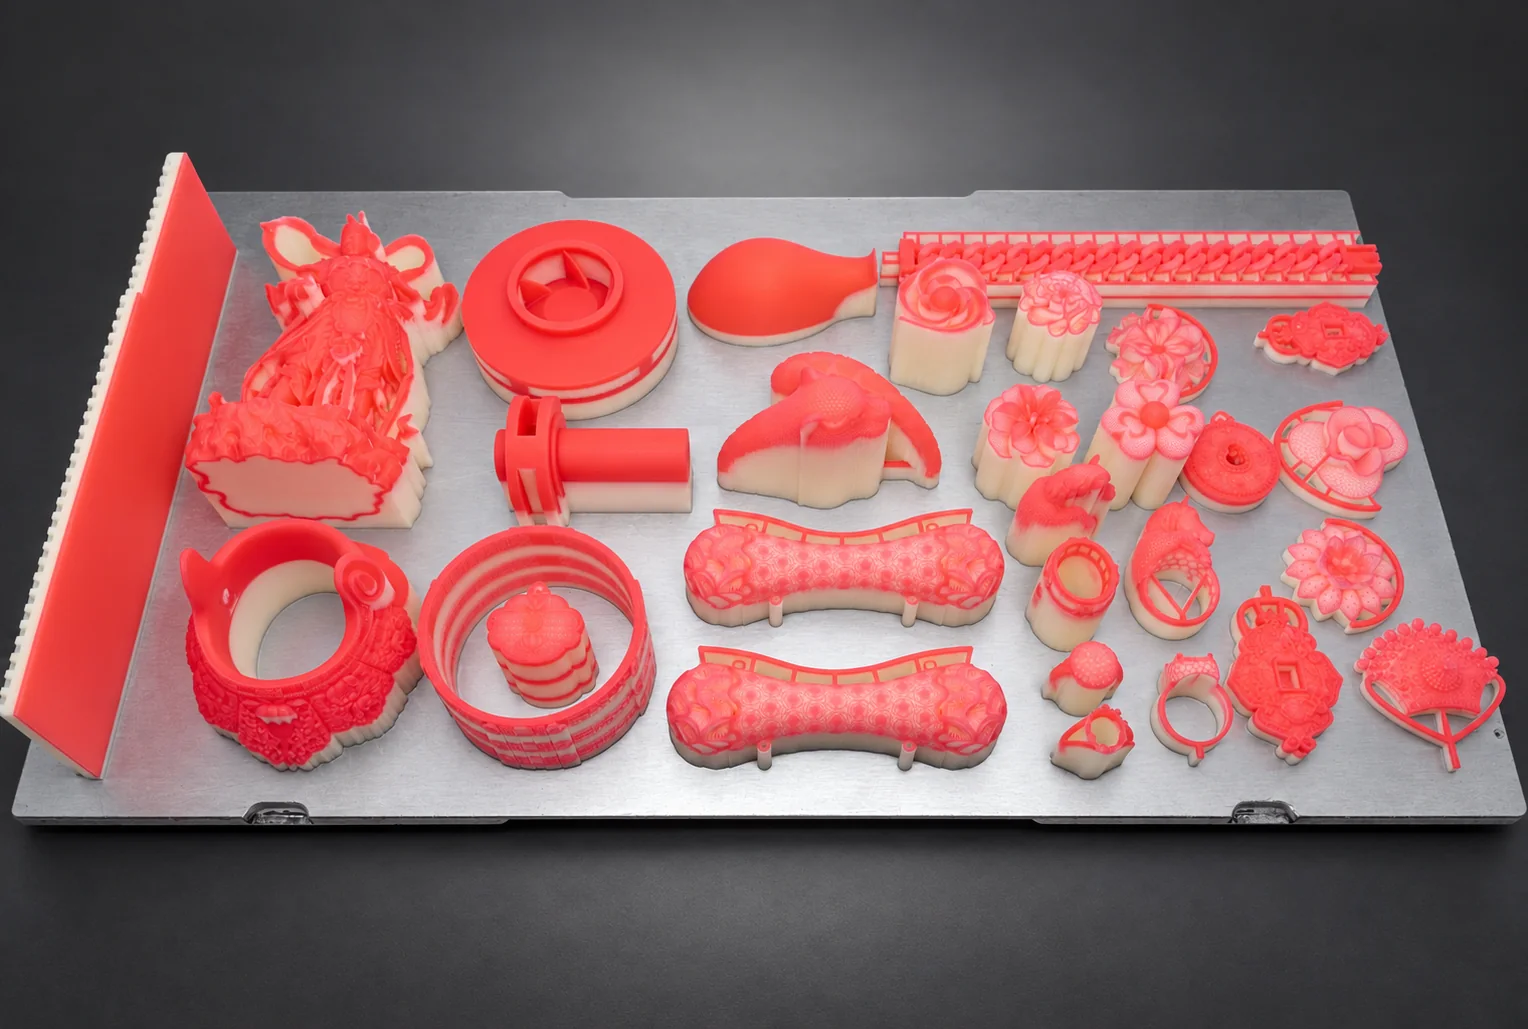
Les fichiers facilitent la répétition et les versions
Géométries et tailles validées peuvent être conservées puis rappelées. La répétabilité exige néanmoins de contrôler machine, matière, orientation, supports, nettoyage et environnement.
La cire imprimée s’intègre à une logique de cire perdue existante
L’impression change la fabrication du modèle, pas l’arbre, l’enrobage, le décirage, la cuisson, la coulée et la finition. Cire, enrobage, dimensions, cycle thermique, alliage et méthode doivent être qualifiés ensemble.
Au Shenzhen International Jewelry Fair 2026, Cprint 3D a présenté la 3H-420 Plus dotée d’une nouvelle apparence dans un contexte d’échanges applicatifs. Le retour sur le Shenzhen International Jewelry Fair 2026 documente cette présentation, sans constituer une statistique de marché.
La cire imprimée en 3D n’est pas idéale pour tous les travaux
Un modèle stable à forte répétition peut rester plus économique avec un moule en caoutchouc qualifié. Une création artistique unique peut mieux convenir à la fabrication ou à la sculpture manuelle.
L’impression a aussi ses limites : un volume fermé peut retenir le support, une paroi fragile peut se déformer, les contacts de support ajoutent de la finition et un mauvais système de jets peut compromettre la coulée. Il faut donc comparer matière, retrait du support, volume utile, capacité réelle, stabilité, maintenance et résultat du modèle à la pièce moulée.
Comment choisir une voie de fabrication ?
| Besoin | Voie prioritaire | Pourquoi |
|---|---|---|
| Pièce unique, réparation, caractère manuel | Fabrication à l’établi ou cire sculptée | Contrôle direct de la forme et de la surface |
| Design stable, volume répétitif | Estampage, formage ou injection de cire | L’outillage est amorti sur la série |
| Personnalisation et révisions fréquentes | CAO, modèle cire/résine imprimé puis moulage | Moins de variantes nécessitent un nouveau maître et un moule |
| Ajours, filigranes, surfaces complexes | Modèle numérique fabricable puis cire perdue | La fabrication numérique facilite les modèles complexes |
| Pièce métallique directe | Fabrication additive métal directe | Système métal et post-traitement distincts |
Les voies peuvent se combiner : un maître numérique peut servir à créer un moule, tandis qu’une petite série de cires imprimées peut valider un dessin avant l’outillage.
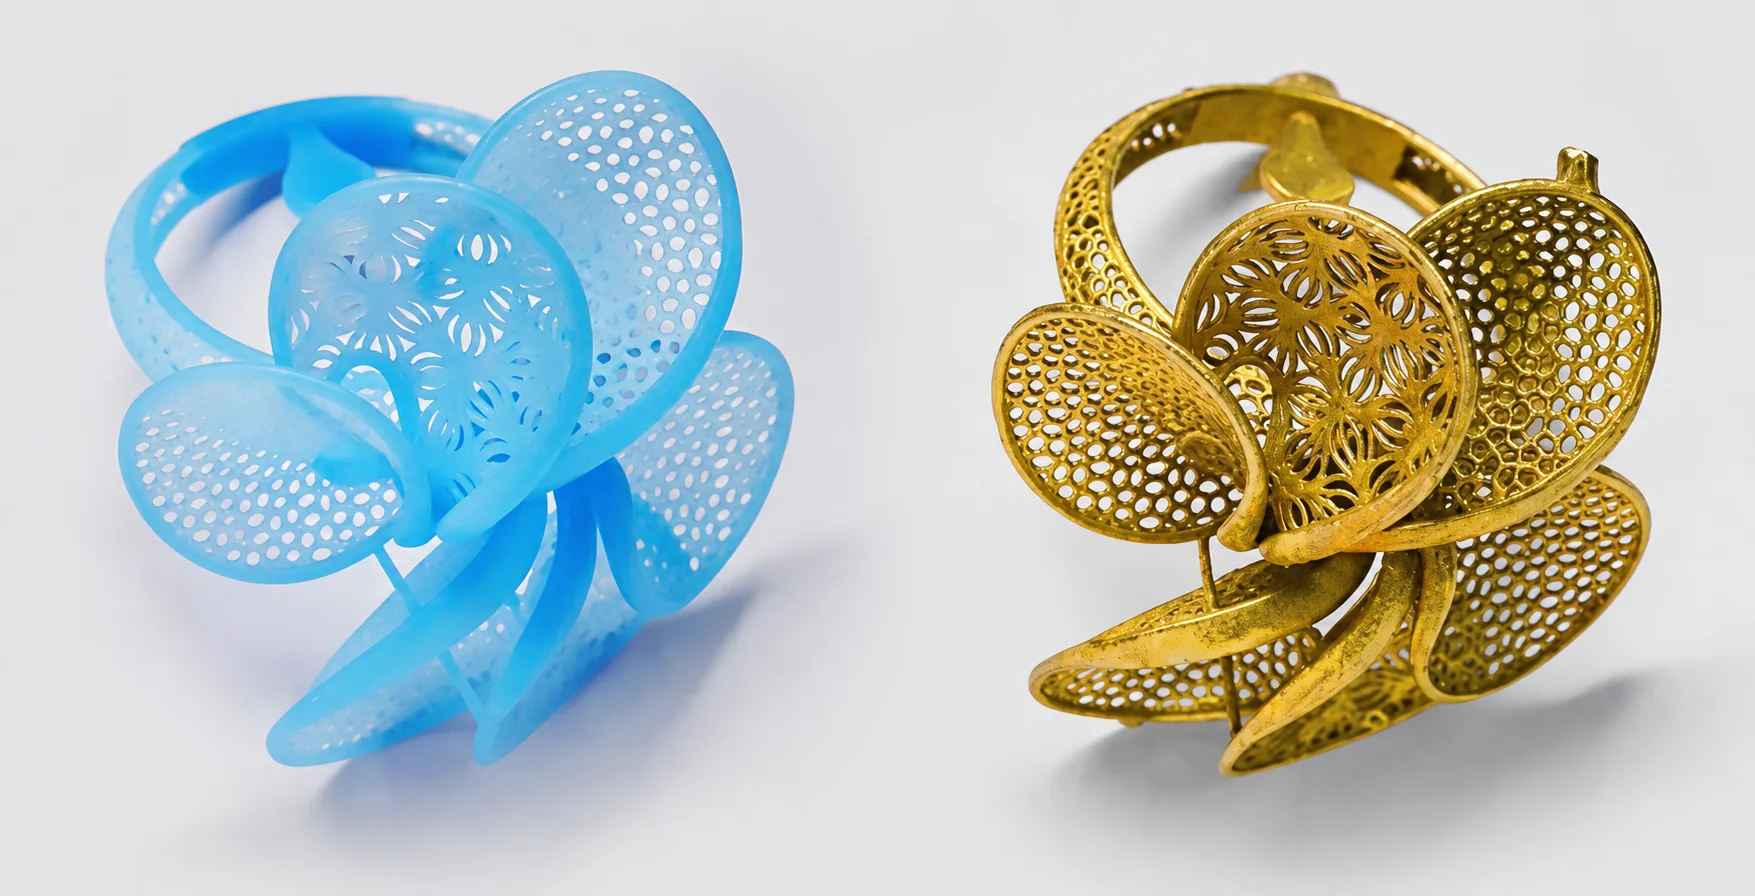
L’impression 3D change l’accès au modèle, pas le métier de bijoutier
L’impression de cire relie la CAO à un procédé de moulage éprouvé : les dessins sont révisables, les modèles complexes peuvent être produits sans outillage dédié à chaque variante et plusieurs travaux peuvent partager un plateau.
Pour évaluer des pièces complexes, personnalisées ou des lots variés, consultez l’imprimante 3D cire 3H-420 pour la bijouterie et vous pouvez envoyer un fichier CAO représentatif pour évaluer un échantillon. Précisez alliage, dimensions, quantité et procédé de fonderie actuel.
Questions fréquentes
Un bijou imprimé en 3D est-il toujours imprimé directement en métal ?
Non. Il peut s’agir d’impression métal directe ou d’un modèle cire/résine ensuite moulé. La 3H-420 imprime des modèles en cire, pas des bijoux métalliques finis.
Quelle différence entre cire imprimée et résine calcinable ?
La première utilise de la cire ; la seconde est un photopolymère généralement lavé et post-polymérisé. Dilatation, cendres, supports et cuisson diffèrent.
Peut-on couler immédiatement un modèle imprimé ?
Non. Il faut le nettoyer, sécher, contrôler, monter, enrober, décirer et cuire avant de couler le métal.
L’impression de cire est-elle réservée aux petites séries ?
Non. Elle peut aussi produire en lots. L’économie dépend de la hauteur, de l’occupation du plateau, du nettoyage, du taux d’acceptation, de la main-d’œuvre et du coût d’outillage alternatif.
Pourquoi l’injection de cire reste-t-elle utilisée en grande série ?
Avec un modèle stable et un moule qualifié, elle offre un cycle mature et un faible coût unitaire. Les deux voies sont souvent complémentaires.
Que comparer pour choisir une imprimante 3D cire ?
Matière, retrait des supports, volume utile, capacité réelle, régularité, production continue, maintenance et validation du modèle à la pièce moulée.