
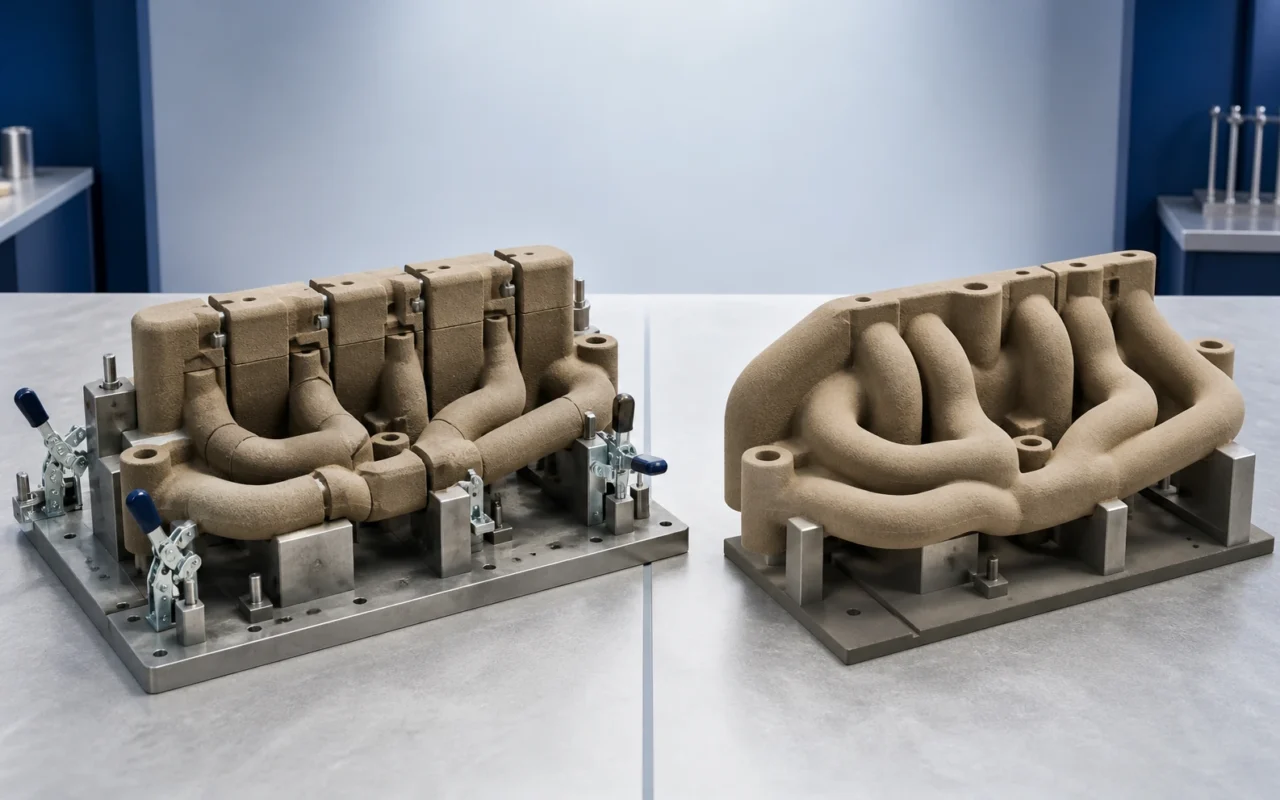
Die innere Geometrie eines komplexen Gussteils ist oft schwieriger herzustellen als die äußere. Ein herkömmlicher Sandkern muss eine Kernkasten verlassen, daher berücksichtigt das Design die Öffnungsrichtung, die Formtrennkonizität, die Formtrennlinien und den Zugang. Ein gewundener Durchgang oder sich kreuzender Hohlraum kann in mehrere Kerne unterteilt und mit Kernpositionierungsstützen, Klebstoff und Vorrichtungen zusammengebaut werden. Jeder zusätzliche Kern erhöht den Werkzeugaufwand, die Handhabung und die Lagekontrolle und kann zu Toleranzüberlagerungen oder Graten an der Verbindung führen.
Der Sand-3D-Druck formt den Kern direkt aus einer digitalen Datei, ohne ihn aus einer physischen Form für den Sandkern zu extrahieren. Ingenieure können Teilungen überdenken, ausgewählte Kernkästen eliminieren und mehrere herkömmliche Kerne zu weniger gedruckten Teilen kombinieren. Designfreiheit hebt keine Prozessregeln auf: Drucken, Entpulvern, Handhabung, Gießen und Sandentfernung aus dem erstarrten Gussstück setzen immer noch Grenzen.
Warum herkömmliche Kerne geteilt sind
Eine Kernkasten muss bearbeitbar, füllbar, aushärtbar und öffenbar sein. Hinterschnitte, geschlossene Flächen und sich kreuzende Durchgänge erfordern oft einen neuen Spalt oder ein neues Losstück. Große Kerne können aus Gewichts- und Handhabungsgründen auch geteilt werden. Eine Aufteilung ist nicht grundsätzlich falsch; Ein ausgereiftes Kernlayout kann die Stabilität und Wartung verbessern. Es wird zu einer Einschränkung, wenn sich Werkzeuginvestitionen, Zykluszeit, Montage, Klebeverbindungen und Positionsfehler summieren.
Ein hybrider Ansatz wird in konventionellem Formen mit gedruckten Sandkernen beschrieben.
Welche Kernkonsolidierung kann verbessert werden?
Ohne eine herkömmliche Ziehvorrichtung können die Trennlinien der Form und die Trennkonizität, die ausschließlich für die Herstellung des Kernkastens hinzugefügt wird, reduziert werden. Benachbarte Kerne können verbunden werden und Standort-, Stütz-, Entlüftungs- oder Fehlerschutzfunktionen können in das digitale Modell integriert werden.
- Es müssen weniger Kernkästen entworfen, bearbeitet, gelagert und gewartet werden.
- weniger manuelle Montage, Kleben und Fixieren;
- geringerer akkumulierter Standortfehler;
- weniger interne Verbindungen und Fehlanpassungsstufen;
- kontinuierlichere, geschwungene und organische Passagen; und
- schnellere Vorbereitung nach einem digitalen Design-Update.
Dies sind vorrangige Möglichkeiten für digitale Formen- und Kernanwendungen.
Durch die Konsolidierung entstehen neue Risiken
Ein verfestigter Kern kann schwerer, zerbrechlicher oder schwieriger zu reinigen sein. Jeder geschlossene Bereich benötigt einen Auslass für losen Sand und lange, schmale Durchgänge benötigen eine nachweisbare Reinigungsmethode. Schlanke Ausleger benötigen während der Handhabung möglicherweise vorübergehende Unterstützung. Das Gießen erfordert eine Überprüfung des Auftriebs, der Verformung, des Gases und der Kollabierbarkeit.
- Kann loser Sand jeden Innenbereich verlassen?
- Sind dünne Abschnitte stabil genug für den Druck und die Handhabung?
- Können vorhandene Hebe- und Montagegeräte das Gewicht bewältigen?
- Ist der Entlüftungsweg durchgehend und ohne Gasfallen?
- Kann der Kern nach dem Gießen aus dem Guss entfernt werden?
- Verfügen kritische Abmessungen über messbare Daten und einen Prüfplan?
Die beste Lösung ist nicht immer ein einzelner Kern. Die Reduzierung von mehr als zehn herkömmlichen Kernen auf zwei oder drei handhabbare gedruckte Module könnte das geringste Gesamtrisiko darstellen.
Beispiele von Grede und Matthews
Berichten zufolge hat Grede Iron Mountain mehrere herkömmliche Kerne in einem gedruckten Teil konsolidiert, kostspielige Formen für Sandkerne eliminiert, Energie und Montagezeit reduziert und die Produktivität um 40 % verbessert. Die Arbeiter wechselten von der repetitiven Mehrkernmontage hin zu höherwertigen Maschinen-, Prozess- und Qualitätsarbeiten.
Matthews International verwendete bedruckten Sand, um die Formtrennkegel zu entfernen, die für die herkömmliche Modellentnahme erforderlich sind, und einen detaillierten, komplexen Ankerguss zu realisieren. Das Projekt erhielt im AFS-Casting-Wettbewerb 2024 Anerkennung. Die beiden Beispiele veranschaulichen den praktischen Wert der Konsolidierung und der Entfernung werkzeuggesteuerter Geometrie.
Informationen zum Betriebskontext finden Sie in der Langzeit-Sanddrucker-Fallstudie.
Gießtechnische Anforderungen gelten auch ohne Entformungsschrägen
Ein gedruckter Kern muss nicht aus einer Sandkernform gezogen werden, der Metallfluss und die Erstarrung ändern sich jedoch nicht. Dünne Metallwände, scharfe Ecken, vereinzelte heiße Stellen und schlechte Fließwege können immer noch zu Kaltverschlüssen, Schrumpfung, Verformung oder Reinigungsproblemen führen. Nutzen Sie Designfreiheit zusammen mit Simulation, Prozesserfahrung und Prüffähigkeit.
Für jeden Prozess gilt keine allgemeingültige Mindestdurchgangs- oder Kerndicke. Korngröße, Schichtdicke, Bindemittel, Ausrichtung, Länge, Reinigungswerkzeuge und Gießlegierung tragen alle dazu bei. Validieren Sie repräsentative Muster, anstatt die Maschinenauflösung als Spezifikation für umsetzbare Merkmale zu behandeln.
So führen Sie ein Kernkonsolidierungsprojekt durch
- Kartieren Sie aktuelle Kerne, Kernkästen, Montageschritte und größere Mängel.
- Ermitteln Sie Geometriemerkmale, die für die Formteilung oder Entformungsschrägen vorgesehen sind und nicht durch die Funktion des Gussteils bedingt werden.
- Entwickeln Sie mehrere Konsolidierungskonzepte und vergleichen Sie Reinigung, Handhabung und Entlüftung.
- Drucken Sie einen repräsentativen Abschnitt oder ersten Artikel aus und überprüfen Sie Stärke und Abmessungen.
- Führen Sie einen Gussversuch durch und überprüfen Sie Durchgänge, Rippen, Einschlüsse, Gas und Reinigung.
- Einfrieren der Daten, Parameter und Prüfstandards aus dem Ergebnis.
Mit dem Sand-3D-Drucksystem SJ-1200 können komplexe Formen und Kerne hergestellt werden. Wenn die Multicore-Montage ein wiederkehrendes Problem darstellt, senden Sie die Kerndaten und den aktuellen Prozess für eine Konsolidierungsprüfung. Lesen Sie dann den vollständigen 3D-Druck-Workflow durch selektives Aufspritzen von Bindemittel auf das Pulver.
Häufig gestellte Fragen
Können mehrere konventionelle Kerne zu einem gedruckten Kern werden?
Oft kann die Anzahl reduziert werden, aber ein Stück ist nicht immer optimal. Reinigung, Handhabung, Entlüftung, Festigkeit, Formmontage und Sandentfernung aus dem erstarrten Gussstück müssen gemeinsam überprüft werden.
Benötigt ein 3D-gedruckter Sandkern Entformungsschrägen?
Viele allein durch die Werkzeugherstellung bedingte Entformungsschrägen können entfallen, da der Kern nicht aus einem Kernkasten gezogen wird. Schrägen, die für den Metallfluss, die Bearbeitung oder die Prüfung erforderlich sind, müssen gegebenenfalls erhalten bleiben.
Wie klein darf ein interner Durchgang sein?
Eine prozessunabhängige Antwort gibt es nicht. Korn, Maschine, Durchgangslänge und -richtung, Bindemittel, Reinigung und Legierung spielen eine Rolle. Bestätigen Sie den Grenzwert mit repräsentativen Versuchen.
Wie wirkt sich die Konsolidierung auf die Maßhaltigkeit aus?
Weniger Verbindungen können Stapelungen und Fehlanpassungen reduzieren, aber ein größerer Kern kann sich bei der Handhabung oder beim Gießen verziehen. Bezugspunkte, Unterstützung und Inspektion müssen sich mit dem Design weiterentwickeln.
Welche Gestaltungsregeln gelten noch?
Mindestwandstärke, Reinigungsauslässe, Entlüftungsöffnungen, Handhabungsfestigkeit, Kernposition, Metallfüllung, heiße Stellen, Zusammenklappbarkeit und Reinigung nach dem Guss bleiben erhalten. Durch das Drucken werden Kernkastenbeschränkungen aufgehoben, nicht die Gießereiphysik.