
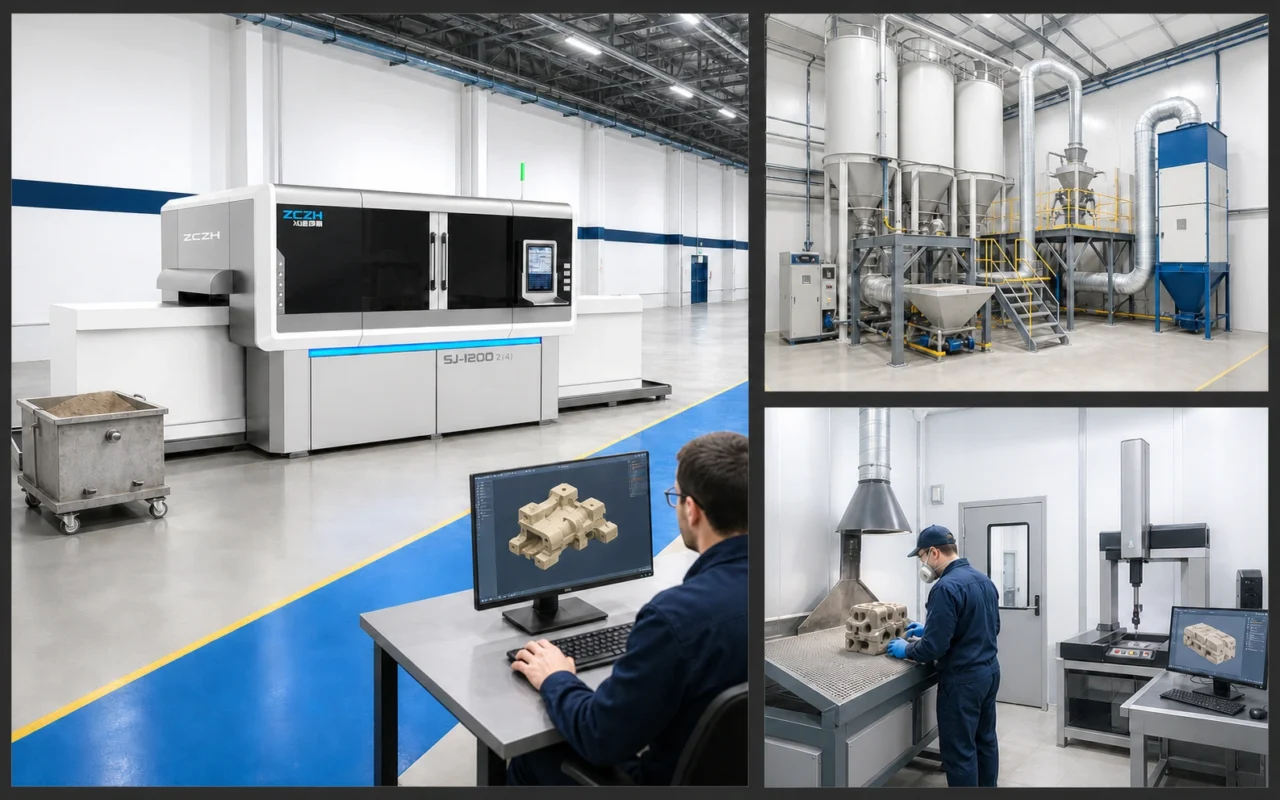
Bei der Skalierung von einem Sand-3D-Drucker zu einer stabilen Produktionslinie geht es nicht in erster Linie darum, mehr Maschinen in ein Gebäude einzubauen. Daten, Sand, Bindemittel, unfertige Erzeugnisse und Menschen müssen sich kontinuierlich bewegen und nachvollziehbar bleiben. Ein schneller Drucker kann keine hohe effektive Leistung liefern, wenn Sandversorgung, Entpulverung, Aushärtung, Beschichtung oder Inspektion zum Engpass werden.
Beginnen Sie mit den angestrebten Gussteilen und der erforderlichen Leistung pro Schicht und arbeiten Sie sich dann rückwärts zur Linienkonfiguration vor.
Definieren Sie die Kapazität, bevor Sie Maschinen zählen
Sammeln Sie mindestens drei repräsentative Aufgabengruppen: häufige Kerne, übergroße Formen und Aufträge mit hohem Mix und geringem Volumen. Notieren Sie für jede Gruppe die Begrenzungsgröße, das tatsächliche Sandvolumen, die Teile pro Bau, das Teilegewicht, die Reinigungsschwierigkeit, die Endzeit und den Lieferrhythmus. Die nominale Baugeschwindigkeit wird erst dann zur monatlichen Ausgabe, wenn die Verschachtelungsdichte, die Zeit für den Kartonwechsel und die Betriebszeit berücksichtigt werden.
Ein grundlegendes Kapazitätsmodell sollte Folgendes abdecken:
- repräsentative Teile pro Baukasten;
- abgeschlossene Bauarbeiten pro Schicht und Boxwechselzeit;
- parallele Kapazität zum Aushärten und Entpulvern;
- Wartung, Druckkopfprüfungen und geplante Ausfallzeiten;
- Erstmustervalidierung, Nacharbeit und abnormale Chargen; und
- saisonale Änderungen im Auftragsmix und in der Reservekapazität.
Sobald die Ausgabe definiert ist, können Sie entscheiden, ob ein Drucker mehrere Austauschboxen benötigt oder ob mehrere Drucker sich Sandversorgungs-, Rückgewinnungs- und Nachbearbeitungssysteme teilen sollen.
Funktionsbereiche in einer kompletten Linie
Daten- und Produktionsvorbereitung
Dazu gehören Dateiinspektion, Gussprozessdesign, Slicing, Nesting, Arbeitsaufträge und Versionskontrolle. Die an den Boden gesendete Datei muss mit der genehmigten Revision übereinstimmen und jeder Auftrag sollte auf seine Sandcharge, Bindemittelcharge und kritische Einstellungen zurückverfolgbar sein.
Lagerung von Neusand, Altsand und Bindemittel
Materialien benötigen eine eindeutige Identifizierung, kontrollierte Lagerung und Maßnahmen gegen Kreuzkontaminationen. Der zurückgewonnene Sand muss gesiebt, entstaubt, gekühlt oder wiedergewonnen und dann nur in einem genehmigten Verhältnis verwendet werden. „Recycelbar“ bedeutet nicht unbegrenzte Wiederverwendung ohne Prüfung.
Druck und Materialbewegung
Der Druckbereich benötigt eine stabile Temperatur und Luftfeuchtigkeit, Druckluft, Strom, Netzwerkzugang und Wartungsfreiraum. Wege für Baukisten, Karren, Kräne und Gabelstapler sollten von Gehwegen getrennt sein, um Kollisionen, Schimmelschäden und Staubübertragung zu reduzieren.
Entpudern, Aushärten und Beschichten
Absaugung, Staubsammlung, Beleuchtung und Teileunterstützung an der Reinigungsstation wirken sich sowohl auf die Sicherheit als auch auf die Ausbeute aus. Komplexe Passagen erfordern spezielle Werkzeuge und eine dokumentierte Methode zur Bestätigung, dass loser Sand entfernt wurde. Für das Aushärten, Imprägnieren oder Beschichten sind möglicherweise separate Stationen, Trocknungskapazitäten und kontrollierte Wartebereiche erforderlich.
Inspektion und Freigabe
Die Inspektion sollte über das Aussehen hinausgehen. Kritische Abmessungen, Gewicht, Formfestigkeit, Oberflächenintegrität, Restsand, Beschichtung und Chargenaufzeichnungen sollten auf das Teilerisiko skaliert werden. Qualitätsergebnisse müssen auf die Schachtelung, den Druck und die Materialkontrolle zurückgeführt werden und dürfen nicht bei der Endkontrolle isoliert bleiben.
Den vollständigen Prozesskontext finden Sie auf unserer Anwendungsseite für Sandformen und -kerne.
Gestaltung der Sandversorgung und -rückgewinnung
Ein Versorgungssystem muss eine stabile Sandtemperatur, Feuchtigkeit, Kornverteilung und einen stabilen Fluss gewährleisten und gleichzeitig eine Kreuzkontamination des Materials verhindern. Die Silokapazität sollte geplante Schichten abdecken und dennoch Probenahme, Entleerung und Wartung ermöglichen. Die automatisierte Lieferung reduziert die manuelle Handhabung, erfordert aber dennoch Füllstandüberwachung, Reaktion auf Verstopfungen, Staubkontrolle und einen Ausfallzeitplan.
Das Wiederherstellungsdesign beginnt mit dem Gießprozess. Nicht gebundener Sand aus dem Bau, beim Entpulvern entfernter Sand und gebrauchter Sand nach dem Gießen sind nicht gleichwertig. Die Druckeignung sollte mit systemrelevanten Maßnahmen wie Glühverlust, Partikelgrößenverteilung, Feinanteil, pH-Wert oder Säurebedarfswert validiert werden. Stellen Sie Isolierungs- und Entsorgungswege für Materialien bereit, die die Annahme verweigern.
In unserem Leitfaden zum Binder-Jetting-Arbeitsablauf von der Neubeschichtung über die Entpulverung bis zur Rückgewinnung werden diese Schritte ausführlicher erläutert.
Die digitale Produktion verändert Rollen, anstatt sie einfach zu entfernen
Einige sich wiederholende Mustererstellungs- und Montagearbeiten nehmen ab, während Datentechnik, Wartung, Materialkontrolle und Prozessanalyse zunehmen. Zu den typischen Aufgaben gehören:
- Gießerei-Prozessingenieur: Angusssystem für geschmolzenes Metall, Steigung, Kerndesign und Gussvalidierung.
- Daten- und Verschachtelungsingenieur: Dateiversionen, Slicing und Build-Volume-Nutzung.
- Maschinenbediener: Inbetriebnahme, Kartonwechsel, Materialhandhabung und tägliche Kontrollen.
- Nachbearbeitungstechniker: Entpudern, Aushärten, Beschichten und Bewegen.
- Qualitätstechniker: Abmessungen, Festigkeit, Rückverfolgbarkeit und Ausnahmefreigabe.
- Wartungstechniker: Druckköpfe, Sandversorgung, Staubabsaugung, Mechanik und Betriebsmittel.
Eine Person kann mehrere Rollen übernehmen, Verantwortlichkeiten und Schichtübergaben müssen jedoch eindeutig sein. Die Schulung sollte Staub, Chemikalien, Heben und die Hochtemperatur-Gießereiumgebung umfassen, nicht nur Druckersoftware.
Ein stufenweiser Weg vom Pilotprojekt zum Maßstab
- Projektvalidierung: Drucken Sie repräsentative Kerne und bestätigen Sie Endbearbeitungs- und Gussergebnisse.
- Stabiler Einzelmaschinenbetrieb: Festlegung von Material-, Parameter-, Wartungs-, Rückverfolgbarkeits- und Qualitätsstandards.
- Zyklusausgleich: Verwenden Sie reale Aufträge, um die Sandversorgung, Reinigung, Aushärtung und Inspektionskapazität zu überprüfen.
- Modulare Erweiterung: Fügen Sie Maschinen oder Automatisierung hinzu und behalten Sie gleichzeitig Bypässe und Wiederherstellungspläne bei.
Große intelligente Gießereien demonstrieren das Potenzial für Skalierung. Ihre Maschinenanzahl, Personalbesetzung und Leistung können in die Technik einfließen, aber jede neue Linie muss immer noch entsprechend ihrem eigenen Auftragsmix, ihren eigenen Gebäude- und Prozesszielen dimensioniert werden. Fahren Sie mit der sechsstufigen Foundry-Implementierungs-Roadmap fort.
Eine groß angelegte Referenz
Ein Unternehmen für intelligente Ausrüstung innerhalb der KOCEL-Gruppe in Ningxia hat eine leistungsstarke 3D-Druckgussanlage entwickelt, die auf 3D-Druck durch selektives Aufspritzen von Bindemittel auf Pulver basiert. Die Projektinformationen beschreiben 14 Sanddrucker mit einer Höhe von jeweils etwa 5,2 Metern und einem Gewicht von etwa 35 Tonnen, die von mehr als 30 Mitarbeitern betrieben werden, um Arbeiten auszuführen, für die in einer herkömmlichen Anlage mehr als 100 Personen erforderlich wären. Die angegebene Effizienz war drei- bis fünfmal so hoch wie bei vergleichbarer ausländischer Ausrüstung, wobei die Ausrüstungskosten etwa halb so hoch waren wie bei einer importierten Lösung.
Das Projekt berichtete über eine Reduzierung der Gussvorlaufzeit um 70 %, eine Maßkontrolle innerhalb von ±0,5 mm, einen kumulierten Umsatz von über 300 Maschinen und Exporte in Märkte wie Japan und Österreich. Einige Arbeiter wechselten von heißen, staubigen Gussarbeiten in die Anlagenbedienung, digitale Planung und Qualitätsüberwachung.
Die Daten zeigen, dass der Sanddruck über eine Pilotmaschine hinaus skaliert werden kann, und zeigen gleichzeitig, warum die Anzahl der Geräte, das Personal und die Kapazität für die tatsächlichen Gussteile, die Bauauslastung und den Endbearbeitungszyklus neu berechnet werden müssen.
Das Sand-3D-Drucksystem SJ-1200 kann als eigenständige Maschine oder als Teil einer Linie bewertet werden. Um Layout, Schichten und Materialfluss zu besprechen, senden Sie Ihre Gebäudeabmessungen, Zielgussteile und den monatlichen Bedarf.
Häufig gestellte Fragen
Welche Ausrüstung benötigt eine komplette Sand-3D-Drucklinie?
Zusätzlich zum Drucker benötigt eine Linie üblicherweise Sand- und Bindemittelversorgung, Handhabung der Baubox, Entpulverung und Staubabsaugung, Aushärtung oder Beschichtung sowie Inspektions- und Sandverarbeitungsgeräte. Materialsystem, Guss und Automatisierungsziel bestimmen die genaue Konfiguration.
Wie viele Drucker werden für die angestrebte monatliche Ausgabe benötigt?
Berechnen Sie repräsentative Verschachtelungen, Zeit pro Box, Schichten, Auslastung und Engpässe bei der Endbearbeitung. Es reicht nicht aus, die Nachfrage durch die Nenndruckgeschwindigkeit zu dividieren; Entpulverung, Aushärtung oder Inspektion schränken oft die tatsächliche Leistung ein.
Kann bedruckter Sand zurückgewonnen und wiederverwendet werden?
Ein Teil des Sandes kann nach Siebung, Entstaubung, Kühlung oder Rückgewinnung und Prüfung in einem genehmigten Verhältnis wiederverwendet werden. Sand von verschiedenen Stellen im Prozess ist nicht gleichwertig und die Wiederverwendungsrate muss für das Material und das Gusssystem validiert werden.
Wie viel Stellfläche und Arbeitsaufwand benötigt eine Linie?
Dies hängt von der Anzahl der Drucker, den Silos, der Bewegung der Baubox, der Reinigungsmethode und den Schichten ab. Berücksichtigen Sie Wartung, Brandschutz, Staubkontrolle, Gabelstapler und sichere Fußgängerwege – nicht nur die Stellflächen der Maschinen.
Was sollte in jeder Schicht überwacht werden?
Erfassen Sie die Überarbeitung der Auftragsdatei, Sand- und Bindemittelchargen, Umgebungsbedingungen, Parameterstatus, Druckkopf- oder Maschinenausnahmen, Reinigungsergebnisse, kritische Abmessungen, Formschäden und den endgültigen Freigabestatus.