

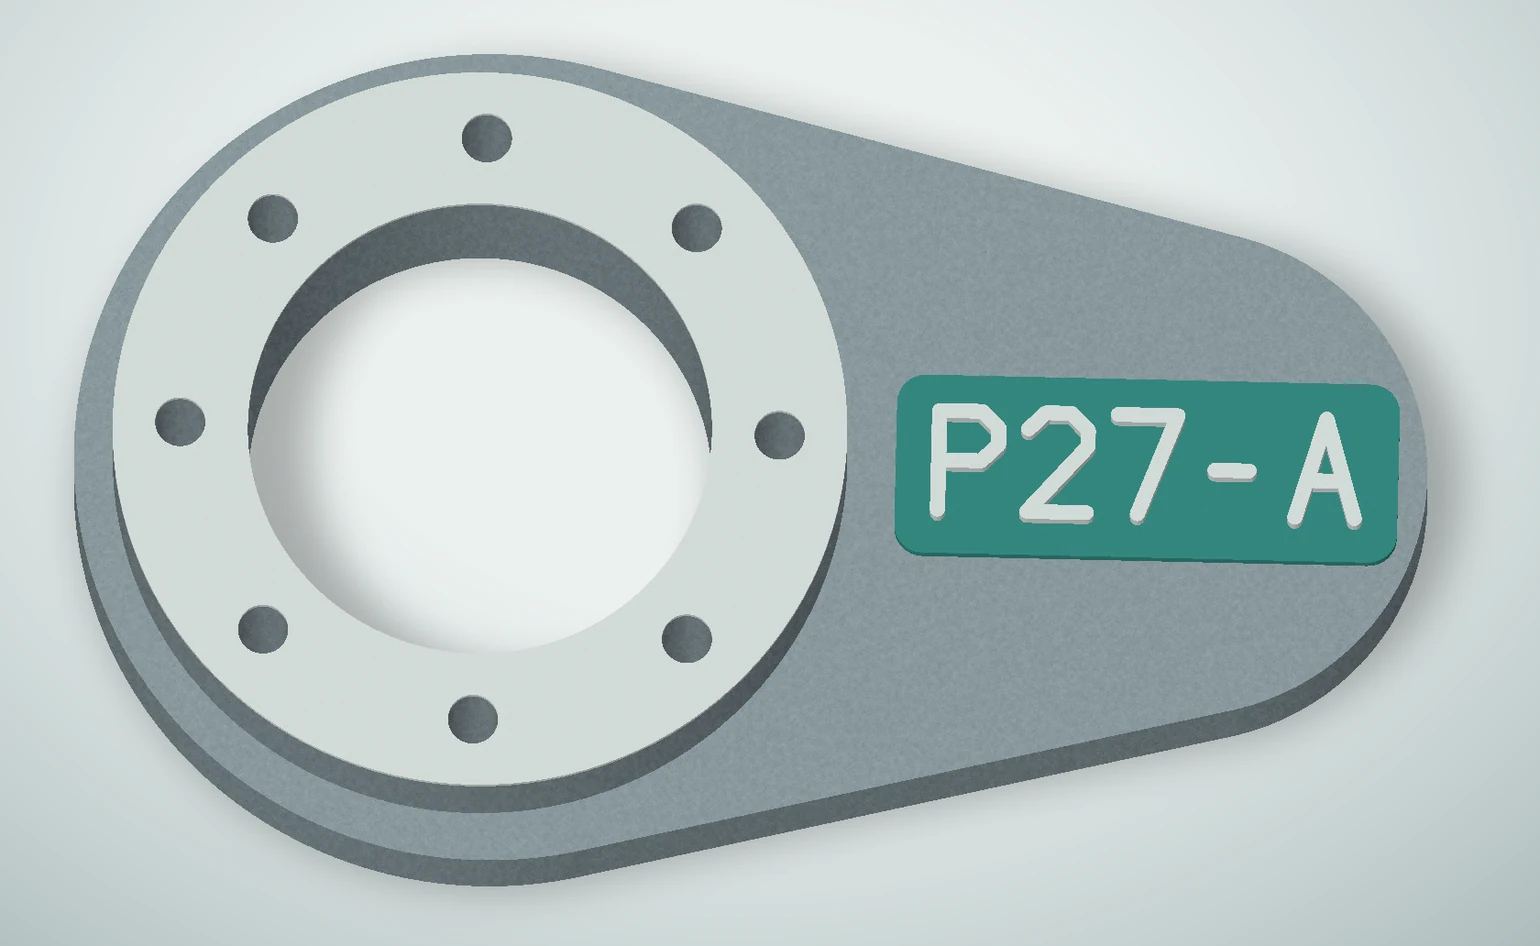
同じ改訂のポンプケーシングが、ショットブラストの後にロットをまたいで同じ箱に入ったとします。外観は同じで、どれにも P27-A とあります。部品と改訂は分かりますが、一つひとつのロットはどう見分ければよいでしょうか。
部品番号の横に、最初のロットは B01、次のロットは B02 と鋳込み、注湯記録にひも付けます。清掃後に番号を読めば、元のロットに仕分けできます。表示位置、砂型の鏡文字、初品の確認の順に見ていきます。
1. ロットを見分ける番号を決める
プリントデータを出す前に、どこまで追跡する必要があるか決めます。
- 部品と改訂 両ロット共通の P27-A は基本モデルに入れます。
- ロット B01 または B02 を追加し、ファイル、砂型ロット、注湯記録に対応させます。
- 個体 一つひとつの鋳物を追う場合は、固有のシリアル番号を割り当てます。
型をプリントした後で溶解番号が決まる場合は、顧客の要件を確認します。ロット番号と溶解記録を対応させるか、承認された方法で鋳造後に表示します。実際の溶解番号を鋳込む指定があれば、プリント前に番号を確定します。
2. 機械加工の後も見える面に置く
納入状態から逆算します。ポンプのフランジのシール面は加工されることが多く、そこに文字を付けると削り取られるおそれがあります。鋳肌のまま残る外面を候補にし、肉厚、清掃のしやすさ、読む向きを調べます。組み付け後に読むなら、組立状態でも見えるか確認します。型の合わせ目、湯口や押湯の切断部、クランプ面、嵌合面、重要な荷重を受ける部位にはかからないようにします。
図面には表示範囲、内容、読む向き、凸凹、寸法、検査時の状態を記入します。出っ張りに制限があれば許容外形も示します。SFSA の鋳物図面作成ガイドでは、鋳文字の位置、大きさ、形状を図面に記載するよう示しています。
3. キャビティに鏡文字を作る
鋳物素材の CAD 上で、部品番号とロット番号が正しく読める向きに配置します。鋳物のソリッドを砂型から差し引けば、対応するキャビティになります。砂型を直接編集するときは文字列全体を鏡像にし、断面で凸凹を確認します。文字の順番を逆にするだけでは、個々の文字は鏡像になりません。

| 鋳物側の要件 | 砂型側の形状 | 確認事項 |
|---|---|---|
| 凸文字 | 溶湯が入る鏡像の溝 | 狭い溝の砂を除去できるか、細い筆画まで溶湯が入るか、組立や研削に影響しないか。 |
| 凹文字 | キャビティに突き出す鏡像の砂リブ | 砂リブが欠けていないか、鋳物に必要な肉厚が残り、塗装後も読めるか。 |
| 外形から出ない凸文字 | 局部的に下げた表示面に凸文字を設ける形状の負形 | 表示面の残り肉厚と文字頂部の高さを許容外形に照らして確認する。 |
4. 試験片で文字寸法を確認する
使う予定のロット番号で試験片を作ります。B や 0 の閉じた内側には砂が残ることがあります。文字高さ、最小線幅、間隔、凸高さまたは凹深さのいずれか一つを変えると、欠けやつながりの原因を切り分けやすくなります。
量産予定の砂、バインダー、造形方向、必要な塗型剤、合金と仕上げを用います。砂型の溝とリブを見てから、初品で細い筆画まで充填されたか確認します。読めた寸法と試験条件を図面か工程票に残します。
5. 初品で番号を読み、ロット記録と照合する
| 確認時点 | 合格の目安 |
|---|---|
| 図面とプリントデータ | 文字、版、位置、読み方向、凸凹が一致する。可変番号から該当ファイルを追跡できる。 |
| 除砂と指定の処理を終えた砂型 | 鏡文字が正しく、溝に砂が残らず、砂リブに欠けがなく、塗型剤が細部をつぶしていない。 |
| 清掃と所定の仕上げ後の鋳物 | 図面や記録と一文字ずつ照合する。欠け、つながり、遮蔽、位置や高さのずれを確認する。 |

初品の番号を読み、該当する砂型と注湯の記録を引けることを確認してから、そのロットを出します。写真も記録と一緒に保存します。後で別のロットと混ざっても、鋳物の表示を手掛かりに仕分けできます。
造型から清掃までの流れは砂型鋳造の工程ガイドをご覧ください。従来の箔テープによる表示方法はIndustrial Machinery Digest の鋳造模型の表示に関する記事で紹介されています。