

Um modelo de cera pode passar na inspeção dimensional enquanto a fundição de metal ainda está fora de seus requisitos. O padrão é um estágio de uma cadeia de transferência dimensional. O arquivo digital, o trabalho de impressão, o modelo limpo, o molde de fundição, a peça bruta fundida e a peça usinada representam diferentes estados geométricos e objetos de inspeção.
Rastreie o mesmo recurso ao longo desses estágios para estabelecer onde um desvio foi observado pela primeira vez antes de discutir compensação ou mudanças no processo. Comparar apenas a peça fundida final com o modelo na tela pode misturar unidades de arquivo, dados de medição, tolerâncias de usinagem e alterações de material em um único problema inexplicável.
Defina o que realmente significa passar na inspeção
O tamanho de uma imagem finalizada pode não ser o tamanho que o modelo de cera deveria ter. O projetista pode ter feito tolerâncias de usinagem, a fundição pode exigir geometria de compensação confirmada ou o trabalho de impressão pode usar uma construção separada. Se estes ajustes não forem registados, os resultados da medição carecem de uma referência clara.
Recomenda-se manter o desenho do produto acabado, o desenho da peça bruta fundida e o documento do modelo de cera aprovado ao mesmo tempo. Caso o projeto não possua um desenho preliminar independente por enquanto, também deverá ser indicado na tabela de dimensões quais recursos são inspecionados como fundidos e quais recursos dependem de processamento posterior para atender aos requisitos.
“Qualificado para enceramento” deve ser escrito especificamente como: uma determinada versão do modelo, medida usando o método especificado no estado acordado, atende aos requisitos dimensionais nesta fase. Esta conclusão não prova automaticamente que a peça fundida está em conformidade com o desenho acabado, nem substitui a inspeção subsequente.
Por exemplo, para que um furo de instalação seja processado, o que precisa ser confirmado na etapa de enceramento é o formato bruto aprovado do furo ou a estrutura reservada correspondente. O diâmetro final do furo de ajuste pode ser obtido por usinagem. Avaliar ambos com o mesmo valor alvo fará com que a margem originalmente reservada intencionalmente seja considerada um desvio de impressão.
Os leitores de joias podem combinar O processo de produção de um anel impresso em 3D para distinguir os objetos de inspeção da circunferência do anel, configuração, modelo de cera e peça final acabada.
As dimensões devem ser preservadas durante a transferência do arquivo
O modelo original no software de projeto, o arquivo de malha exportado e o modelo importado para o software de construção devem verificar as unidades e as dimensões principais, respectivamente. Especialmente ao entregar software cruzado, não é apropriado lançar o modelo apenas porque parece de tamanho normal.
A descrição STL do Rhino afirma que a exportação converterá a superfície em uma malha poligonal e fornece opções relacionadas a unidades, escala de importação e tolerância de malha. A transferência real deve verificar o software e os documentos utilizados, em vez de assumir geralmente que todos os STL podem transferir unidades de forma automática e correta. Instruções de importação e exportação Rhino STL
Você pode selecionar as dimensões gerais, o espaçamento dos furos e um recurso local importante para comparar antes e depois da exportação. Se a forma geral do modelo mudar proporcionalmente, as unidades e a escala deverão ser verificadas primeiro; se a forma for consistente, mas os detalhes locais da superfície mudarem, os registros da malha e do reparo precisarão ser verificados.
Quaisquer operações de dimensionamento ou compensação no software de construção também devem ter uma base aprovada. Você não pode fazer com que o designer, o operador de impressão e a equipe de elenco “retoquem um pouquinho” e ninguém acaba sabendo quanto ajuste foi realmente usado.
Corrija o estado do padrão e o método de medição
O próprio estado do enceramento precisa ser esclarecido. Modelos com suportes, modelos que acabaram de ser limpos e modelos montados em árvore podem ter diferentes posições mensuráveis e condições de fixação. Para paredes finas, hastes longas e garras finas, vale a pena confirmar a medição dos padrões de contato.
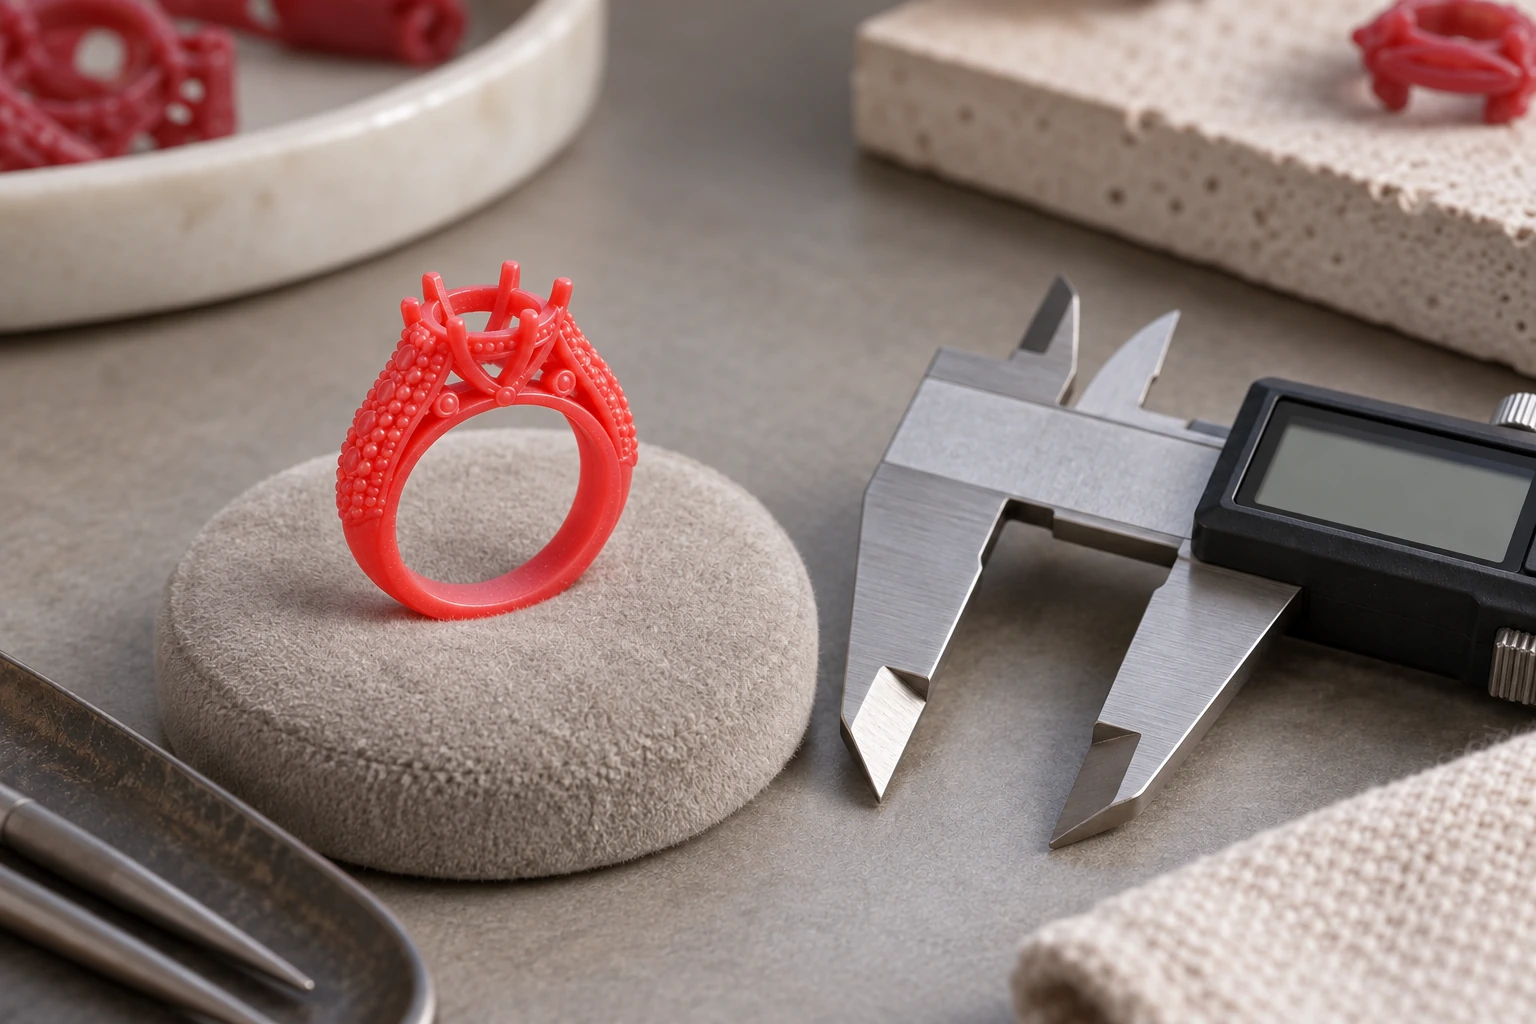
A força da ferramenta de medição, a direção da medição, o método de suporte e as condições ambientais devem ser compatíveis com o modelo. Se as medições de contato puderem deformar a estrutura, métodos alternativos poderão ser discutidos com o inspetor. Você não pode obter uma “leitura estável” fixando o modelo com força e confundindo as alterações introduzidas pela medição com as dimensões originais.
Os benchmarks para o mesmo recurso também devem ser consistentes. Quaisquer dois pontos na superfície curva, o diâmetro externo máximo e o diâmetro da seção definida no desenho são objetos de medição diferentes. A gravação deve ser acompanhada de um mapa de localização ou marca de corte transversal para que a próxima pessoa possa reproduzir o local da medição.
Revise primeiro as leituras suspeitas antes de determinar se o modelo é tendencioso. Ao alterar ferramentas de medição, alterar pessoas de medição ou alterar métodos de fixação para obter resultados diferentes, a consistência da medição deve ser resolvida primeiro, em vez de ajustar o arquivo impresso imediatamente.
A transferência dimensional continua através do molde e do metal
A geometria do modelo de cera é transferida para a cavidade de fundição e, em seguida, a peça bruta é formada por vazamento e resfriamento do metal. Cada estágio está sujeito a diferentes condições de material e processo, e as alterações dimensionais não podem ser resumidas em uma porcentagem uniforme.
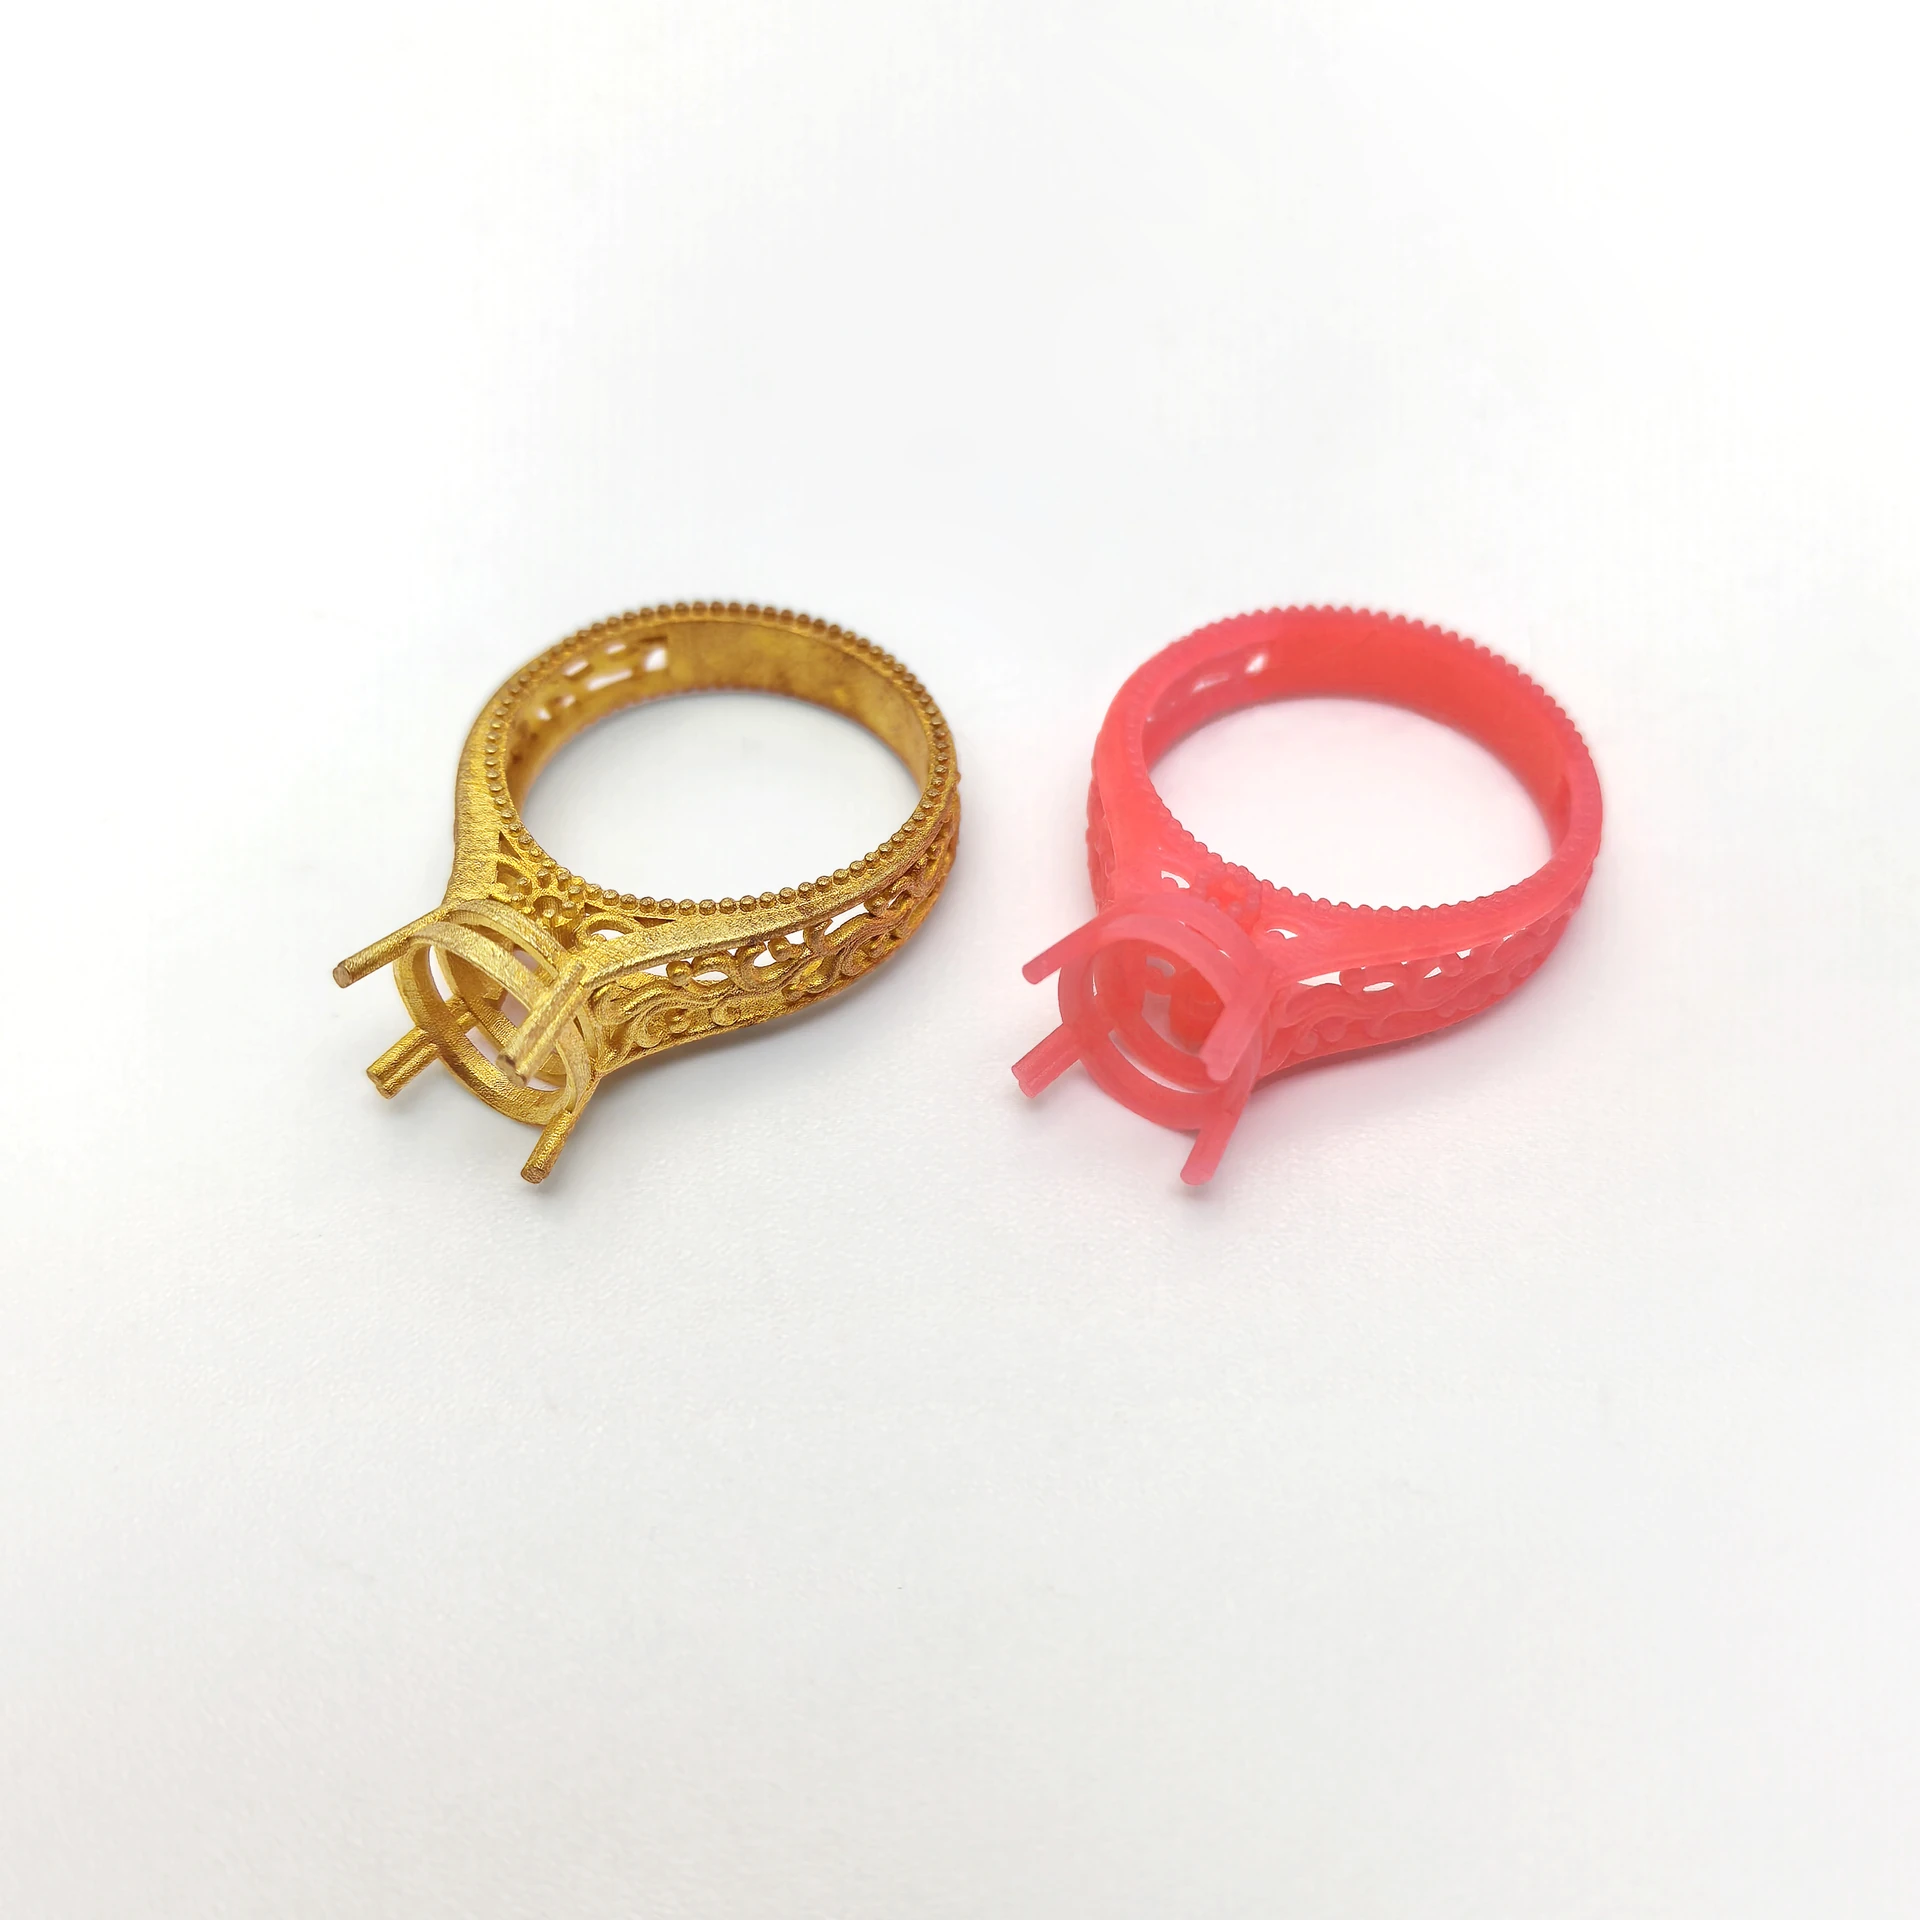
A pesquisa do Laboratório Nacional de Oak Ridge sobre previsão de tamanho de fundição examina modelos de cera, padrões de casca e ligas. Este estudo concentra-se em materiais e sistemas de teste específicos e não pode ser usado como uma taxa de contração universal para todos os projetos, mas ilustra que a análise dimensional precisa cobrir vários estágios. Resumo da pesquisa dimensional de fundição por cera perdida ORNL
Quando a equipe de fundição avalia as dimensões, ela também precisa conhecer o material de cera, o material de fundição, a liga, a estrutura da peça e os registros reais do processo. Se o plano de compensação estabelecido para uma determinada amostra é aplicável a outra relação de espessura ou a outra liga deverá ser confirmado separadamente.
Se já ocorreu empenamento local durante a fase de enceramento, os desvios dimensionais subsequentes não podem ser simplesmente atribuídos à retração do metal. Por outro lado, mesmo que a inspeção do modelo de cera seja aprovada, todos os desvios de fundição não podem ser atribuídos à precisão insuficiente do equipamento de impressão. Cada hipótese deve ser combinada com evidências verificáveis ao longo do registro.
A tolerância de usinagem e a compensação de contração atendem a finalidades diferentes
A tolerância de usinagem é a geometria reservada para posterior remoção de material. A contração ou outra compensação do processo é um ajuste na geometria da etapa anterior para atingir o objetivo de uma determinada etapa. Ambos podem existir ao mesmo tempo, mas não podem ser misturados como “modelo amplificado”.
A margem deve ser indicada em que lados, em que base e para que tipo de processamento posterior. A compensação deve descrever os materiais aplicáveis, construção, orientação e condições de verificação. Dimensionar a peça inteira de maneira uniforme pode não ser capaz de lidar com deformações ou desvios locais que ocorrem apenas em um determinado recurso.
Para as peças a serem processadas, a meta de tamanho da peça bruta também inclui se uma referência de processamento pode ser estabelecida, se há margem suficiente e a relação posicional relevante. Se a parte bruta for maior que o produto acabado, isso não significa necessariamente que não seja qualificado. A chave está em saber se ele atende aos requisitos aproximados aprovados.
A responsabilidade de compensação deve ser determinada antes da produção experimental. Recomenda-se que o pessoal relevante de projeto e processo confirme o plano de ajuste, o pessoal de impressão registre a versão de execução e o pessoal de inspeção avalie os resultados de acordo com as metas do estágio correspondente à versão.
Grave o mesmo recurso por meio da cadeia dimensional
| Recursos | Metas numéricas e benchmarks | Enceramento após limpeza | Como em branco | Produtos acabados processados | Mudanças que requerem explicação |
|---|---|---|---|---|---|
| Furos ou inserções de montagem | Versão do arquivo, localização da seção | métodos e status | Alvo aproximado e medição real | Objetivo final e medição real | Se deve acompanhar o processamento |
| Espaçamento dos furos ou localização da conexão | Mesmo conjunto de benchmarks | Numeração e medição real | Número correspondente e medição real | Número correspondente e medição real | Relacionamento de conversão base |
| contorno externo | Especifique uma seção ou método de comparação | Resultados de localização correspondentes | Resultados de localização correspondentes | Resultados de localização correspondentes | mudanças de forma local |
| Paredes ou detalhes finos | Identificação da área chave | Completude e tamanho | Formando status e dimensões | estado final | Efeitos de limpeza e corte |
Esta é uma estrutura de registro, não um resultado de teste predefinido. Os projetos reais devem ser preenchidos com dados, unidades e métodos de medição reais; os motivos da inaplicabilidade das etapas devem ser explicados e não devem ser elaborados números para completar o formulário.
O mesmo modelo pode ser mantido relacionado por meio de fotos, esquemas de localização ou outros métodos de rastreabilidade. Várias peças do mesmo estilo devem ser numeradas separadamente para evitar a correspondência dos resultados de um modelo de cera com outra peça fundida em uma cadeia de tamanhos.
Quando a mesma característica é definida utilizando parâmetros de referência e medições comparáveis, pode ser adicionada uma coluna de diferença de “medição real nesta fase menos medição real na fase anterior”. Descubra primeiro onde ocorreu a alteração entre as duas inspeções e depois analise o motivo; a diferença descreve apenas os resultados da observação e não é diretamente igual à taxa de contração de um determinado material.
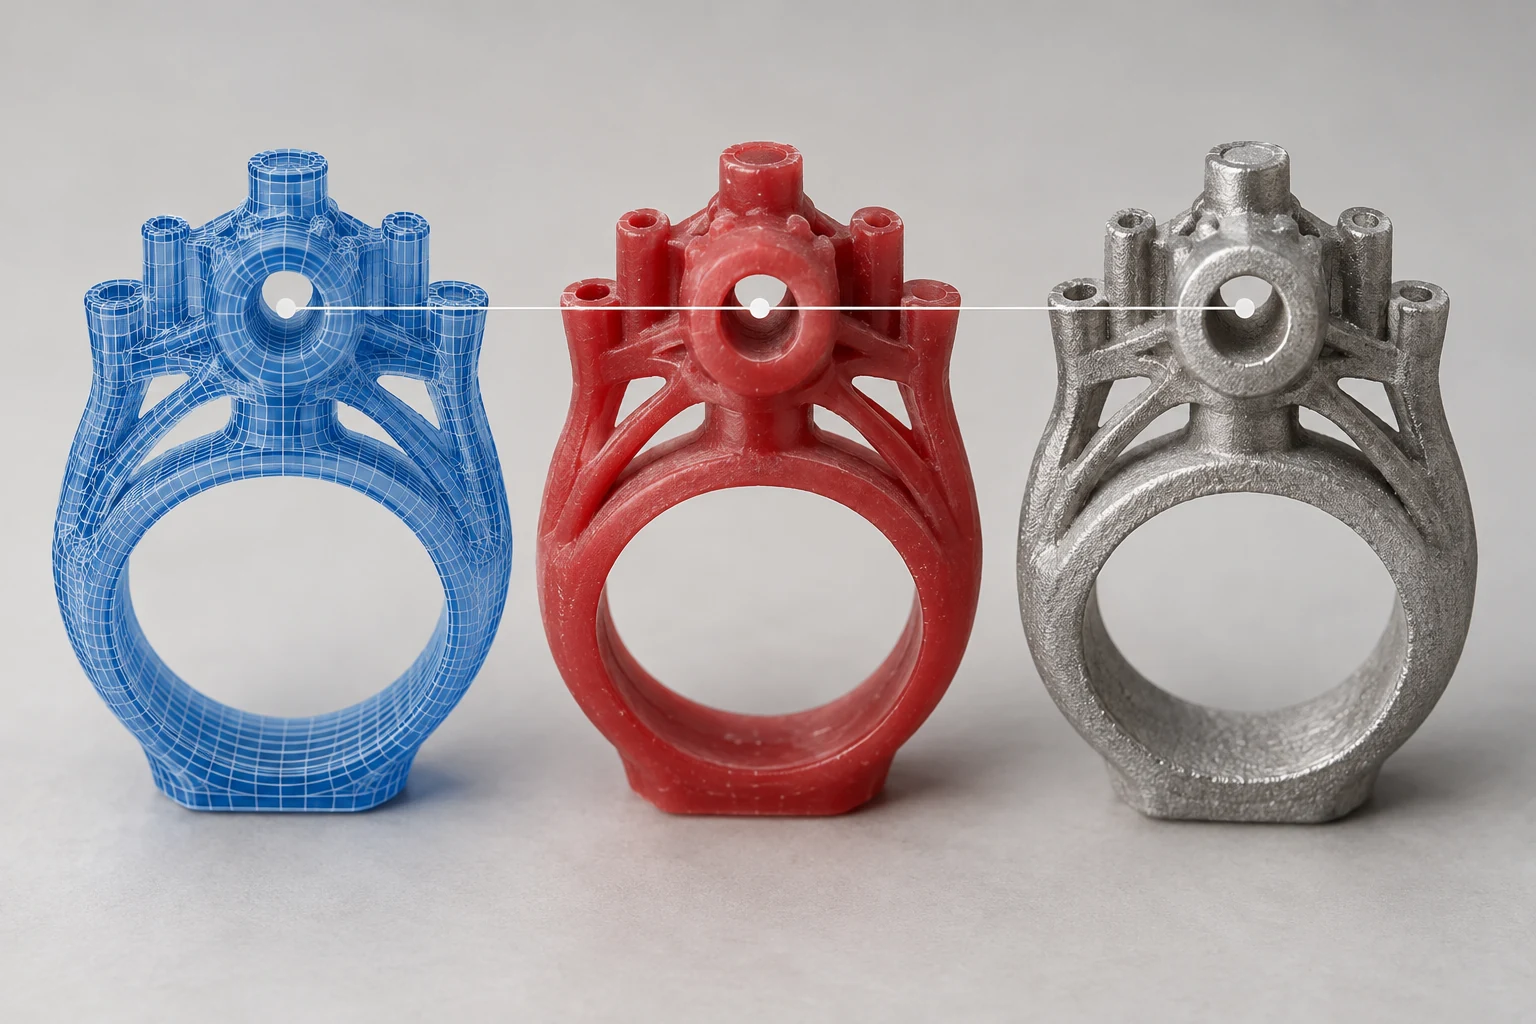
Classifique o desvio antes de planejar um teste
Desvio de proporção geral, deslocamento de direção fixo e empenamento local exigem diferentes ideias de solução de problemas. Se a proporção geral for anormal, primeiro revise a unidade e a escala; para alterações locais, verifique primeiro o modelo, fixação e processos correspondentes; para alterações em lotes diferentes, compare materiais, tarefas e registros de processos.
Você pode primeiro comparar diferentes recursos do mesmo modelo e, em seguida, comparar vários itens do mesmo lote e de lotes diferentes. Desta forma você pode perceber se o problema está concentrado em uma determinada estrutura, em um determinado local ou em uma determinada etapa. Quando o tamanho da amostra é pequeno, os resultados são adequados para ajudar a localizar o problema, mas não é apropriado declarar diretamente que foi obtida uma conclusão sobre a capacidade do processo.
As alterações experimentais na produção devem indicar claramente os objetivos e as condições de controle. Por exemplo, apenas a geometria local aprovada deve ser ajustada, mantendo outras condições comparáveis e verificando as características correspondentes do modelo de cera, da peça bruta e do produto acabado. Se o material, a forma da árvore e a referência de processamento forem alterados ao mesmo tempo, essas alterações deverão ser registradas para evitar a atribuição dos resultados a um único fator.
Use um furo para rastrear a investigação
Se o furo de uma determinada peça não atender aos requisitos da inspeção do produto acabado, você poderá primeiro verificar a seção transversal e o método de medição definidos no desenho do produto acabado e, em seguida, verificar os registros de processamento e o status do branco. Se o furo bruto for destinado ao processamento posterior, ele deverá ser avaliado de acordo com os requisitos brutos, em vez de comparado diretamente com o diâmetro do furo acabado.
Em seguida, encontre o enceramento correspondente e verifique como o furo aparece no documento de homologação e no modelo limpo. Caso o arquivo digital seja inconsistente com o modelo em cera, deverá ser verificada a exportação, construção e medição; se o modelo de cera atender aos objetivos do estágio, mas o blank for diferente, avalie-o com base nos registros de fundição. Cada etapa corresponde ao mesmo furo, portanto o problema não fica saltando entre objetos diferentes.
Se for constatado que a diferença nas leituras vem de seções diferentes, primeiro unifique os locais de medição e verifique novamente. Se for confirmado que se trata de uma alteração local no formato do furo, registre o formato e a localização específicos. Não é apropriado apenas anotar o diâmetro médio do furo. Os registros de estágio devem usar resultados de medição reais, complementar informações sobre o formato do furo e a seção transversal quando necessário e evitar resumir valores para encobrir mudanças locais.
É melhor manter as leituras originais e os diagramas de posição de medição para registros da cadeia dimensional e continuar a verificar novamente de acordo com os requisitos correspondentes após os ajustes. Você não pode simplesmente salvar as conclusões compiladas e excluir os resultados originais, caso contrário, será difícil distinguir as mudanças reais das mudanças nos métodos estatísticos ou resumidos posteriormente.
Perguntas frequentes
A peça fundida deve ser medida quando o modelo de cera passar?
Necessário. Eles devem ser inspecionados de acordo com os requisitos de aceitação de modelos de cera, blanks e produtos acabados, respectivamente. A aprovação em uma determinada etapa anterior só pode comprovar que os projetos especificados nessa etapa atendem aos requisitos.
Todos os arquivos devem ser ampliados quando uma peça fundida é subdimensionada?
O alvo, a unidade, o método de medição e o formulário de desvio devem ser revisados primeiro e, em seguida, os ajustes devem ser confirmados pelo pessoal de projeto e processo. Deformação local, alterações no formato do furo ou problemas de referência de processamento podem não ser resolvidos pela amplificação unificada.