

Pola lilin dapat lolos pemeriksaan dimensi sementara pengecoran logam masih berada di luar persyaratannya. Pola merupakan salah satu tahapan dalam rantai perpindahan dimensi. File digital, pekerjaan pencetakan, model yang dibersihkan, cetakan pengecoran, blanko as-cast, dan bagian mesin mewakili keadaan geometris dan objek inspeksi yang berbeda.
Telusuri fitur yang sama melalui tahapan tersebut untuk menentukan di mana penyimpangan pertama kali diamati sebelum membahas kompensasi atau perubahan proses. Membandingkan hanya pengecoran akhir dengan model di layar dapat menggabungkan unit file, data pengukuran, tunjangan pemesinan, dan perubahan material menjadi satu masalah yang tidak dapat dijelaskan.
Definisikan Apa Sebenarnya Arti Lulus Inspeksi
Ukuran pada gambar yang sudah jadi mungkin tidak sesuai dengan ukuran model lilin yang seharusnya. Perancang mungkin telah membuat tunjangan pemesinan, pengecoran mungkin memerlukan geometri kompensasi yang dikonfirmasi, atau pekerjaan pencetakan mungkin menggunakan bangunan terpisah. Jika penyesuaian tersebut tidak dicatat, maka hasil pengukuran tidak mempunyai acuan yang jelas.
Disarankan untuk menyimpan gambar produk jadi, gambar as-cast blank, dan dokumen pola lilin yang disetujui pada saat yang bersamaan. Jika proyek tidak memiliki gambar kasar independen untuk saat ini, maka harus disebutkan dalam tabel dimensi fitur mana yang diperiksa sebagai cetakan dan fitur mana yang bergantung pada pemrosesan selanjutnya untuk memenuhi persyaratan.
“Kualifikasi wax-up” harus ditulis secara spesifik sebagai: versi model tertentu, diukur menggunakan metode yang ditentukan dalam keadaan yang disepakati, memenuhi persyaratan dimensi pada tahap ini. Kesimpulan ini tidak secara otomatis membuktikan bahwa pengecoran sesuai dengan gambar akhir, juga tidak menggantikan pemeriksaan selanjutnya.
Misalnya, agar lubang pemasangan dapat diproses, yang perlu dikonfirmasi pada tahap waxing adalah bentuk lubang kasar yang disetujui atau struktur cadangan yang sesuai. Diameter lubang pemasangan akhir dapat diperoleh dengan pemesinan. Mengevaluasi keduanya dengan nilai target yang sama akan menyebabkan margin yang semula sengaja dicadangkan dianggap sebagai penyimpangan pencetakan.
Pembaca perhiasan dapat menggabungkan Proses produksi cincin cetak 3D untuk membedakan objek pemeriksaan lingkar cincin, pengaturan, model lilin, dan hasil akhir.
Dimensi Harus Dipertahankan Selama Serah Terima File
Model asli dalam perangkat lunak desain, file mesh yang diekspor, dan model yang diimpor ke perangkat lunak konstruksi harus memeriksa masing-masing unit dan dimensi kunci. Apalagi saat serah terima lintas software, tidak pantas melepas model hanya karena ukurannya terlihat normal.
Deskripsi STL Rhino menyatakan bahwa ekspor akan mengubah permukaan menjadi jaring poligonal, dan memberikan opsi terkait unit, penskalaan impor, dan toleransi jaring. Penyerahan sebenarnya harus memeriksa perangkat lunak dan dokumen yang digunakan, daripada berasumsi secara umum bahwa semua STL dapat mentransfer unit secara otomatis dan benar. Petunjuk impor dan ekspor Rhino STL
Anda dapat memilih dimensi keseluruhan, jarak lubang, dan fitur lokal utama untuk dibandingkan sebelum dan sesudah ekspor. Jika bentuk keseluruhan model berubah secara proporsional, unit dan skalanya harus diperiksa terlebih dahulu; jika bentuknya konsisten tetapi detail lokal pada permukaannya berubah, catatan penyambungan dan perbaikan perlu diperiksa.
Setiap operasi penskalaan atau kompensasi dalam perangkat lunak pembangunan juga harus memiliki dasar yang disetujui. Anda tidak dapat meminta desainer, operator pencetakan, dan kru casting masing-masing “memperbaiki sedikit”, dan tidak ada seorang pun yang mengetahui berapa banyak penyesuaian yang sebenarnya digunakan.
Perbaiki Keadaan Pola dan Metode Pengukuran
Keadaan wax-up itu sendiri perlu diperjelas. Model dengan penyangga, model yang baru saja dibersihkan, dan model yang telah dirakit dari pohon mungkin memiliki posisi pengukuran dan kondisi penjepitan yang berbeda. Untuk dinding tipis, batang panjang, dan cakar tipis, pengukuran pola kontak sangat penting untuk dikonfirmasi.
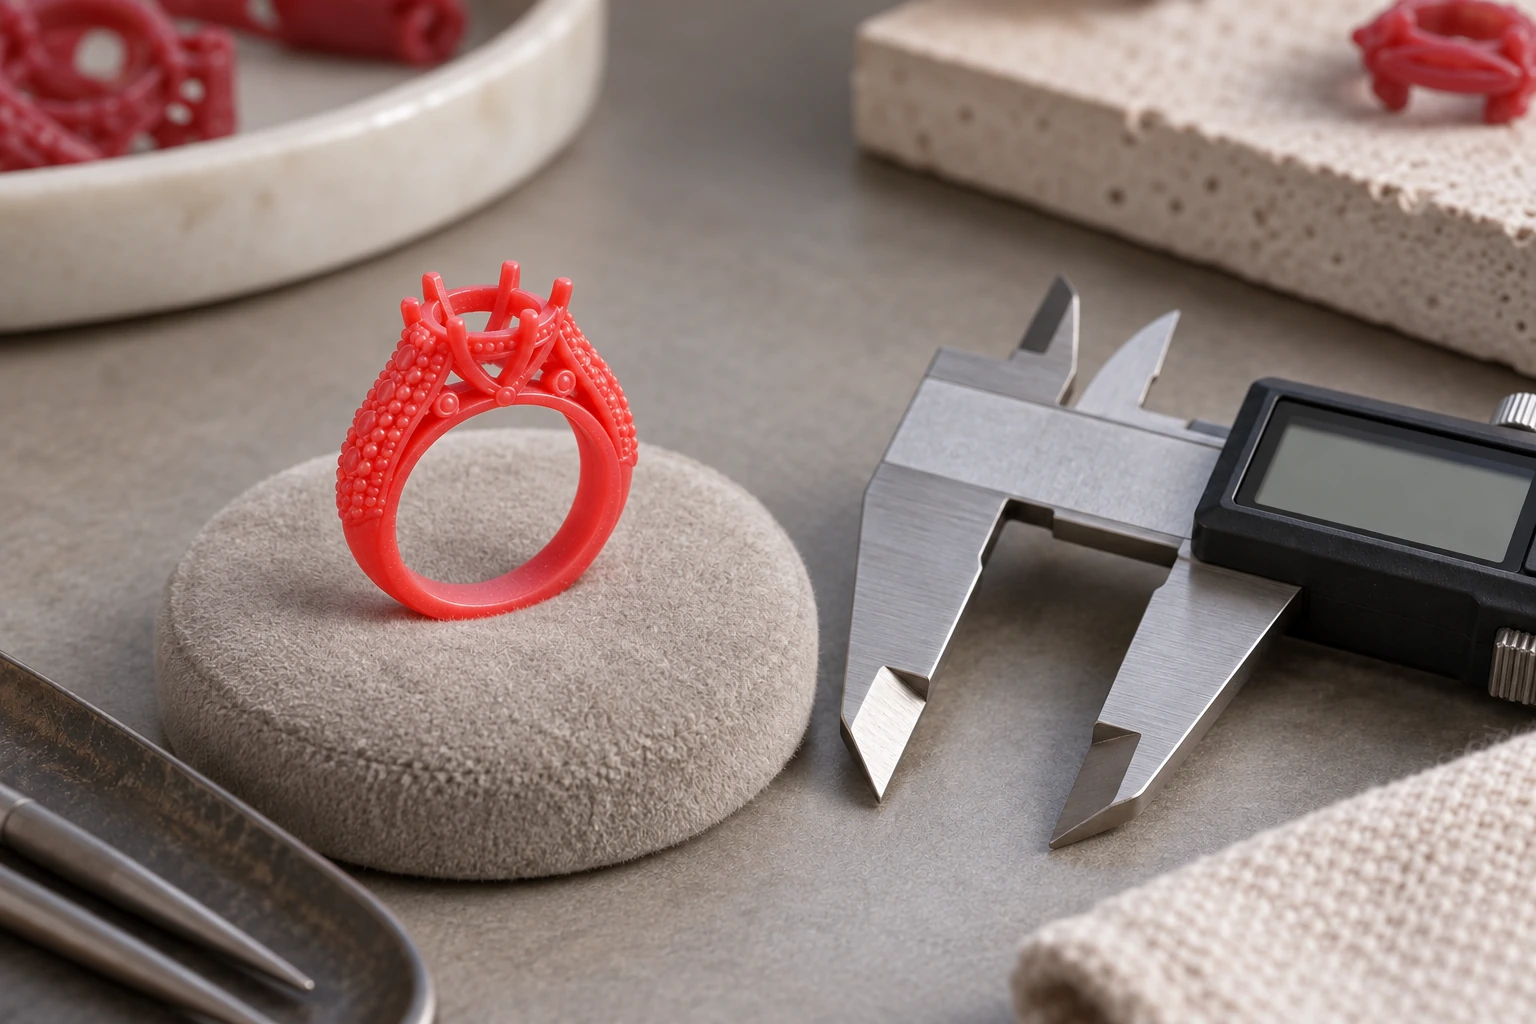
Gaya alat ukur, arah pengukuran, metode pendukung dan kondisi lingkungan semuanya harus sesuai dengan model. Jika pengukuran kontak dapat merusak struktur, metode alternatif dapat didiskusikan dengan inspektur. Anda tidak bisa mendapatkan “pembacaan stabil” dengan menjepit model dengan kuat dan salah mengira perubahan yang dilakukan oleh pengukuran sebagai dimensi aslinya.
Tolok ukur untuk fitur yang sama juga harus konsisten. Dua titik mana pun pada permukaan lengkung, diameter luar maksimum dan diameter bagian yang ditentukan dalam gambar merupakan objek pengukuran yang berbeda. Pencatatan tersebut sebaiknya disertai dengan peta lokasi atau tanda penampang agar orang berikutnya dapat mereproduksi lokasi pengukuran.
Tinjau pembacaan yang mencurigakan terlebih dahulu sebelum menentukan apakah model tersebut bias. Saat mengganti alat ukur, mengganti orang yang mengukur, atau mengganti metode penjepitan untuk mendapatkan hasil yang berbeda, konsistensi pengukuran harus diselesaikan terlebih dahulu daripada langsung menyesuaikan file yang dicetak.
Transfer Dimensi Berlanjut Melalui Cetakan dan Logam
Geometri pola lilin dipindahkan ke rongga pengecoran, dan kemudian blanko dibentuk dengan penuangan dan pendinginan logam. Setiap tahap bergantung pada kondisi material dan proses yang berbeda, dan perubahan dimensi tidak dapat diringkas dengan persentase yang seragam.
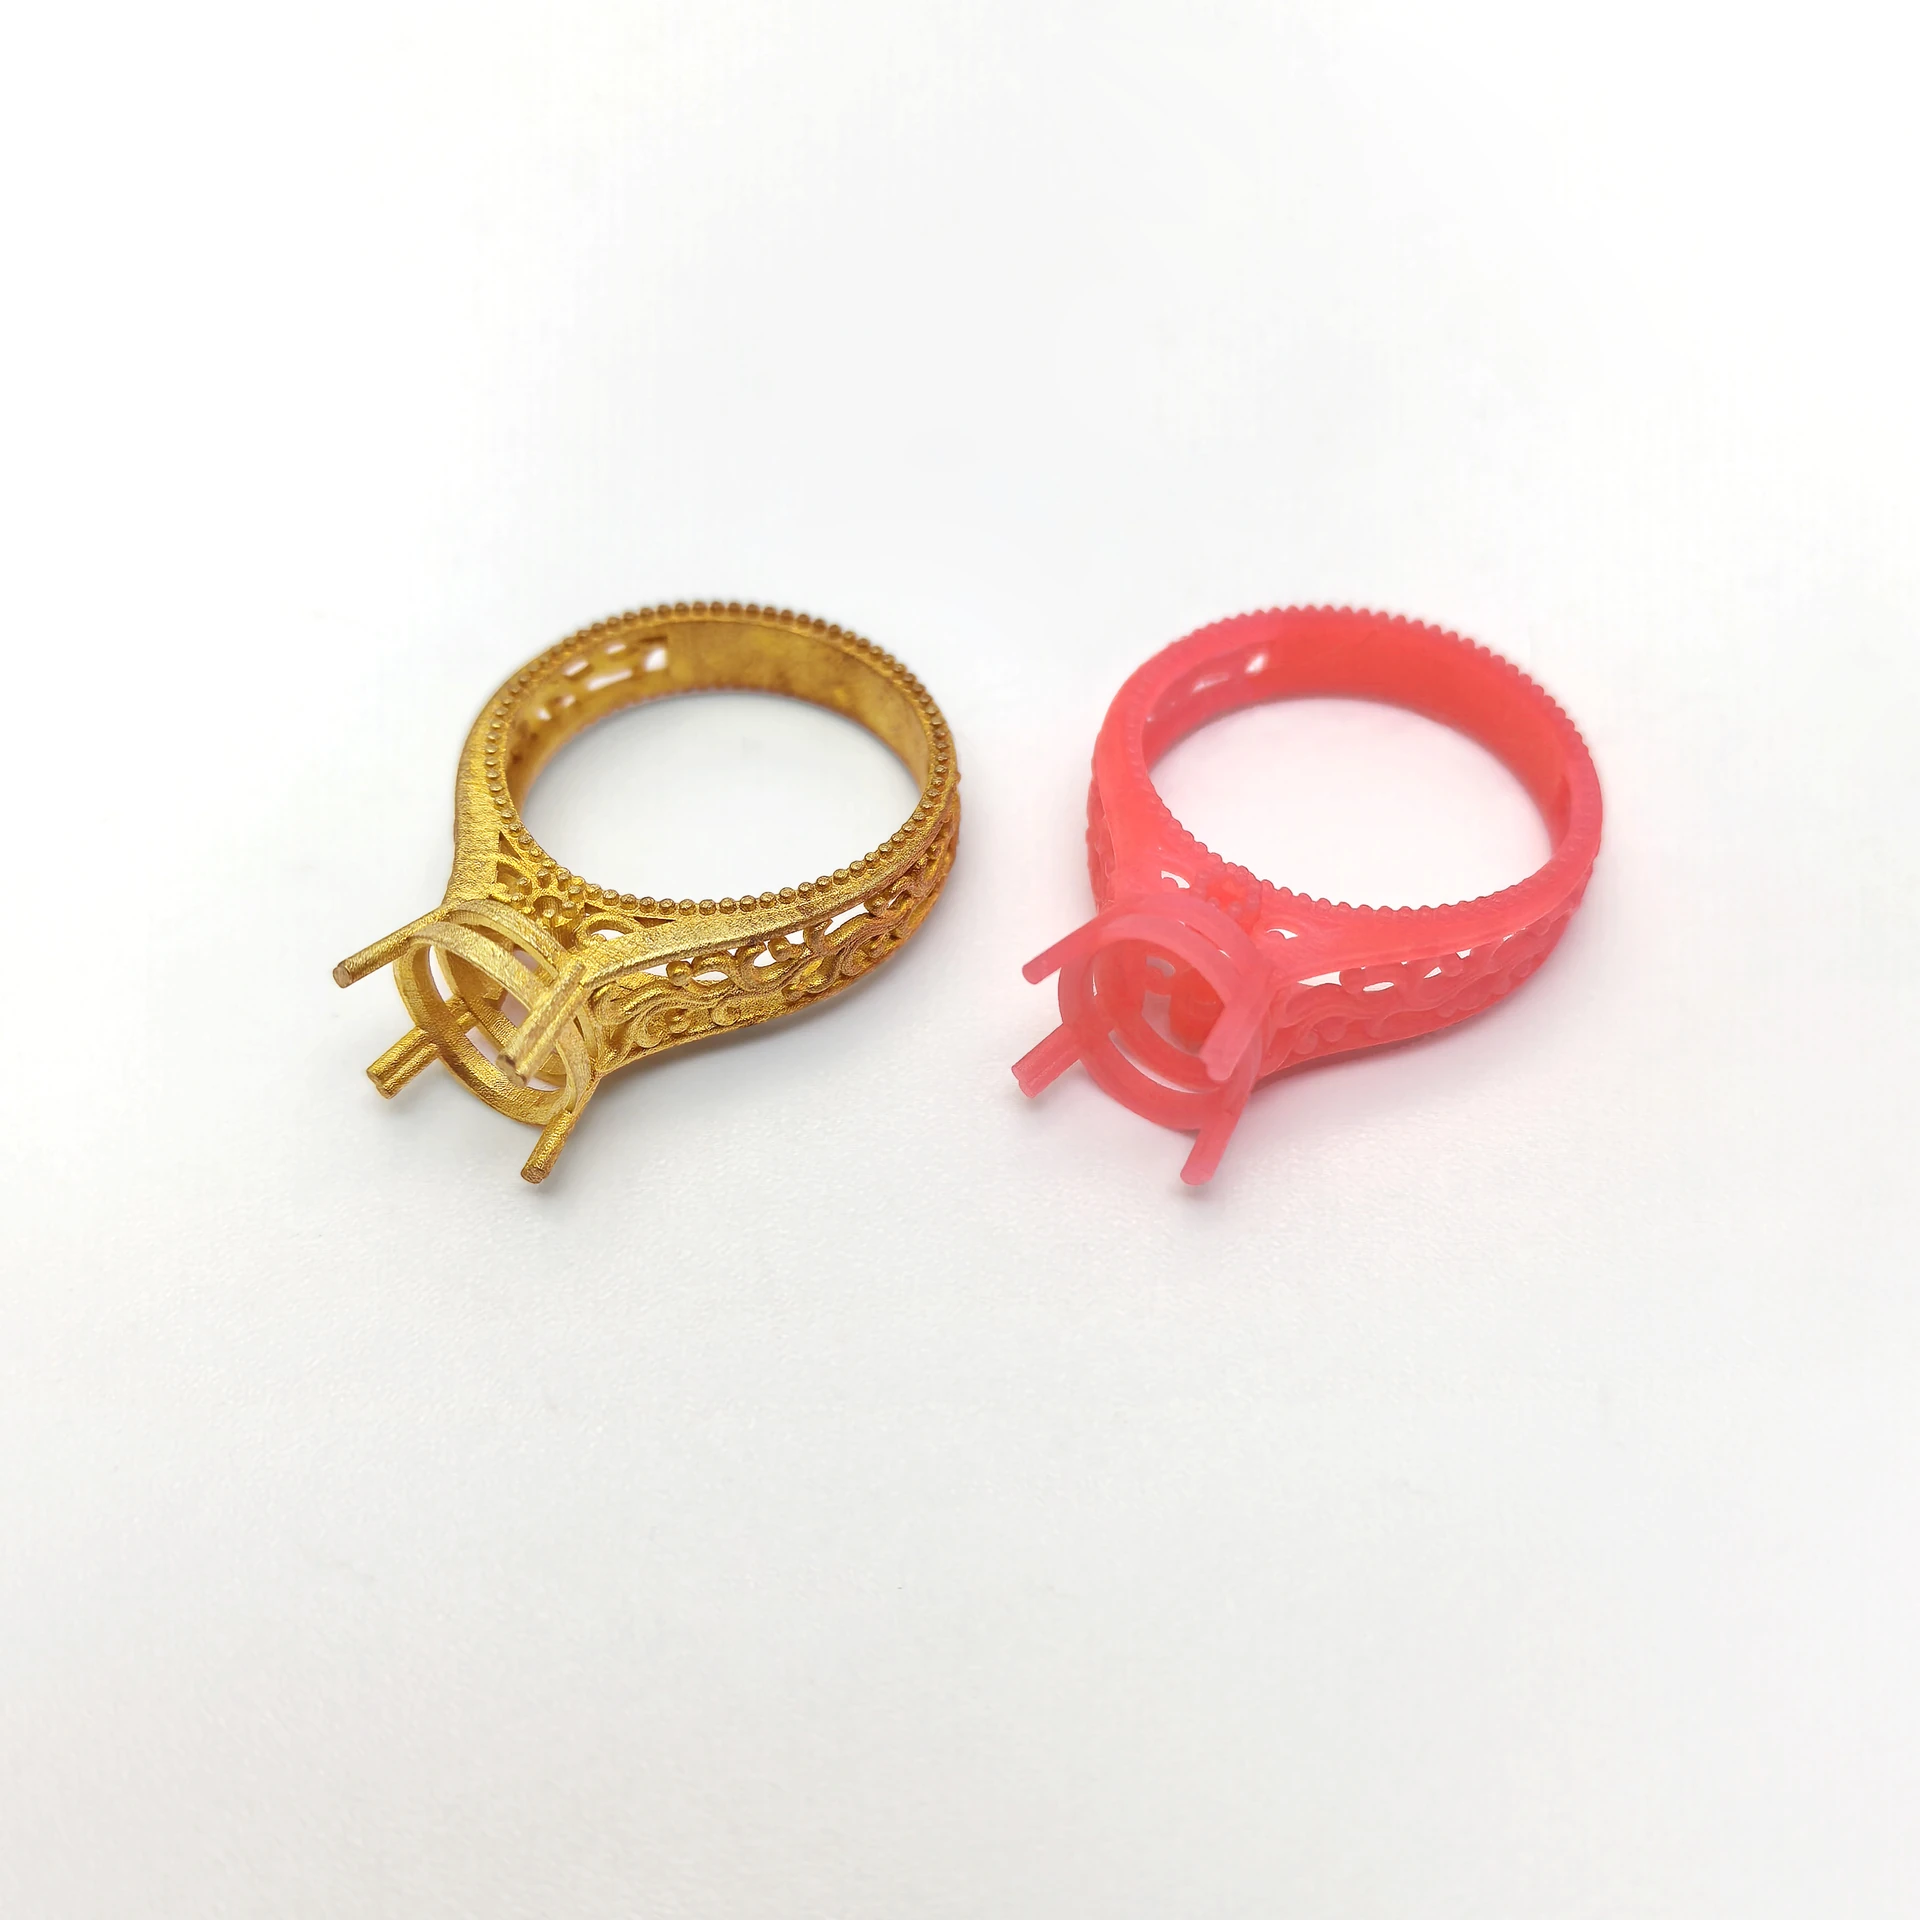
Penelitian Laboratorium Nasional Oak Ridge tentang prediksi ukuran pengecoran presisi meneliti pola lilin, pola cangkang, dan paduan. Studi ini berfokus pada material dan sistem pengujian tertentu dan tidak dapat digunakan sebagai tingkat penyusutan universal untuk semua proyek, namun studi ini menggambarkan bahwa analisis dimensi perlu mencakup beberapa tahap. Ringkasan Riset Dimensi Pengecoran Presisi ORNL
Saat pihak pengecoran mengevaluasi dimensi, mereka juga perlu mengetahui bahan lilin, bahan pengecoran, paduan, struktur bagian, dan catatan proses sebenarnya. Apakah rencana kompensasi yang ditetapkan untuk sampel tertentu berlaku untuk hubungan ketebalan lain atau paduan lain harus dikonfirmasi secara terpisah.
Jika lengkungan lokal telah terjadi selama tahap wax-up, maka penyimpangan dimensi berikutnya tidak dapat begitu saja dikaitkan dengan penyusutan logam. Di sisi lain, meskipun pemeriksaan pola lilin berhasil, semua penyimpangan pengecoran tidak dapat dikaitkan dengan kurangnya keakuratan peralatan pencetakan. Setiap hipotesis harus dicocokkan dengan bukti yang dapat diverifikasi sepanjang catatan.
Tunjangan Pemesinan dan Kompensasi Penyusutan Melayani Tujuan Berbeda
Tunjangan pemesinan adalah geometri yang disisihkan untuk pemindahan material berikutnya. Penyusutan atau kompensasi proses lainnya merupakan penyesuaian terhadap geometri tahapan sebelumnya guna mencapai tujuan tahapan tertentu. Keduanya mungkin ada pada saat yang sama, namun tidak dapat digabungkan menjadi “model yang diperkuat”.
Margin harus disebutkan di sisi mana, atas dasar apa dan untuk jenis pemrosesan selanjutnya apa. Kompensasi harus menjelaskan kondisi material, konstruksi, orientasi dan verifikasi yang berlaku. Penskalaan seluruh bagian secara seragam mungkin tidak mampu menangani deformasi lokal atau penyimpangan yang hanya terjadi pada fitur tertentu.
Untuk bagian yang akan diproses, target ukuran blanko juga mencakup apakah tolok ukur pemrosesan dapat ditetapkan, apakah terdapat margin yang cukup, dan hubungan posisi yang relevan. Jika bagian kasarnya lebih besar dari produk jadi, bukan berarti tidak memenuhi syarat. Kuncinya terletak pada apakah memenuhi persyaratan kasar yang disetujui.
Tanggung jawab kompensasi harus ditentukan sebelum produksi percobaan. Disarankan agar personel desain dan proses yang relevan mengkonfirmasi rencana penyesuaian, personel pencetakan mencatat versi pelaksanaan, dan personel inspeksi mengevaluasi hasil sesuai dengan tujuan tahapan yang sesuai dengan versi tersebut.
Rekam Fitur yang Sama Melalui Rantai Dimensi
| Fitur | Sasaran dan tolok ukur numerik | Wax setelah dibersihkan | Sebagai cor kosong | Produk jadi yang diproses | Perubahan yang memerlukan penjelasan |
|---|---|---|---|---|---|
| Lubang pemasangan atau sisipan | Versi file, lokasi bagian | metode dan status | Target kasar dan pengukuran aktual | Tujuan akhir dan pengukuran aktual | Apakah akan memproses tindak lanjut |
| Jarak lubang atau lokasi sambungan | Kumpulan tolok ukur yang sama | Penomoran dan pengukuran aktual | Nomor yang sesuai dan pengukuran aktual | Nomor yang sesuai dan pengukuran aktual | Hubungan konversi dasar |
| kontur luar | Tentukan bagian atau metode perbandingan | Hasil lokasi yang sesuai | Hasil lokasi yang sesuai | Hasil lokasi yang sesuai | perubahan bentuk lokal |
| Dinding atau detail tipis | Identifikasi area utama | Kelengkapan dan ukuran | Membentuk status dan dimensi | keadaan akhir | Efek pembersihan dan pemangkasan |
Ini adalah struktur catatan, bukan hasil tes yang telah ditentukan sebelumnya. Proyek aktual harus diisi dengan data, unit, dan metode pengukuran nyata; alasan tidak dapat diterapkannya tahapan harus dijelaskan, dan angka-angka tidak boleh dibuat-buat untuk melengkapi formulir.
Model yang sama dapat tetap dihubungkan menggunakan foto, skema lokasi, atau metode penelusuran lainnya. Beberapa bagian dengan gaya yang sama harus diberi nomor secara terpisah untuk menghindari pencocokan hasil pola lilin yang satu dengan pola lilin lainnya yang dimasukkan ke dalam rantai ukuran.
Jika fitur yang sama ditentukan menggunakan tolok ukur dan pengukuran yang sebanding, kolom perbedaan “pengukuran aktual pada tahap ini dikurangi pengukuran aktual pada tahap sebelumnya” dapat ditambahkan. Cari tahu dulu di mana perubahan terjadi antara kedua inspeksi tersebut, lalu analisis alasannya; perbedaannya hanya menggambarkan hasil pengamatan dan tidak langsung sama dengan laju penyusutan suatu bahan tertentu.
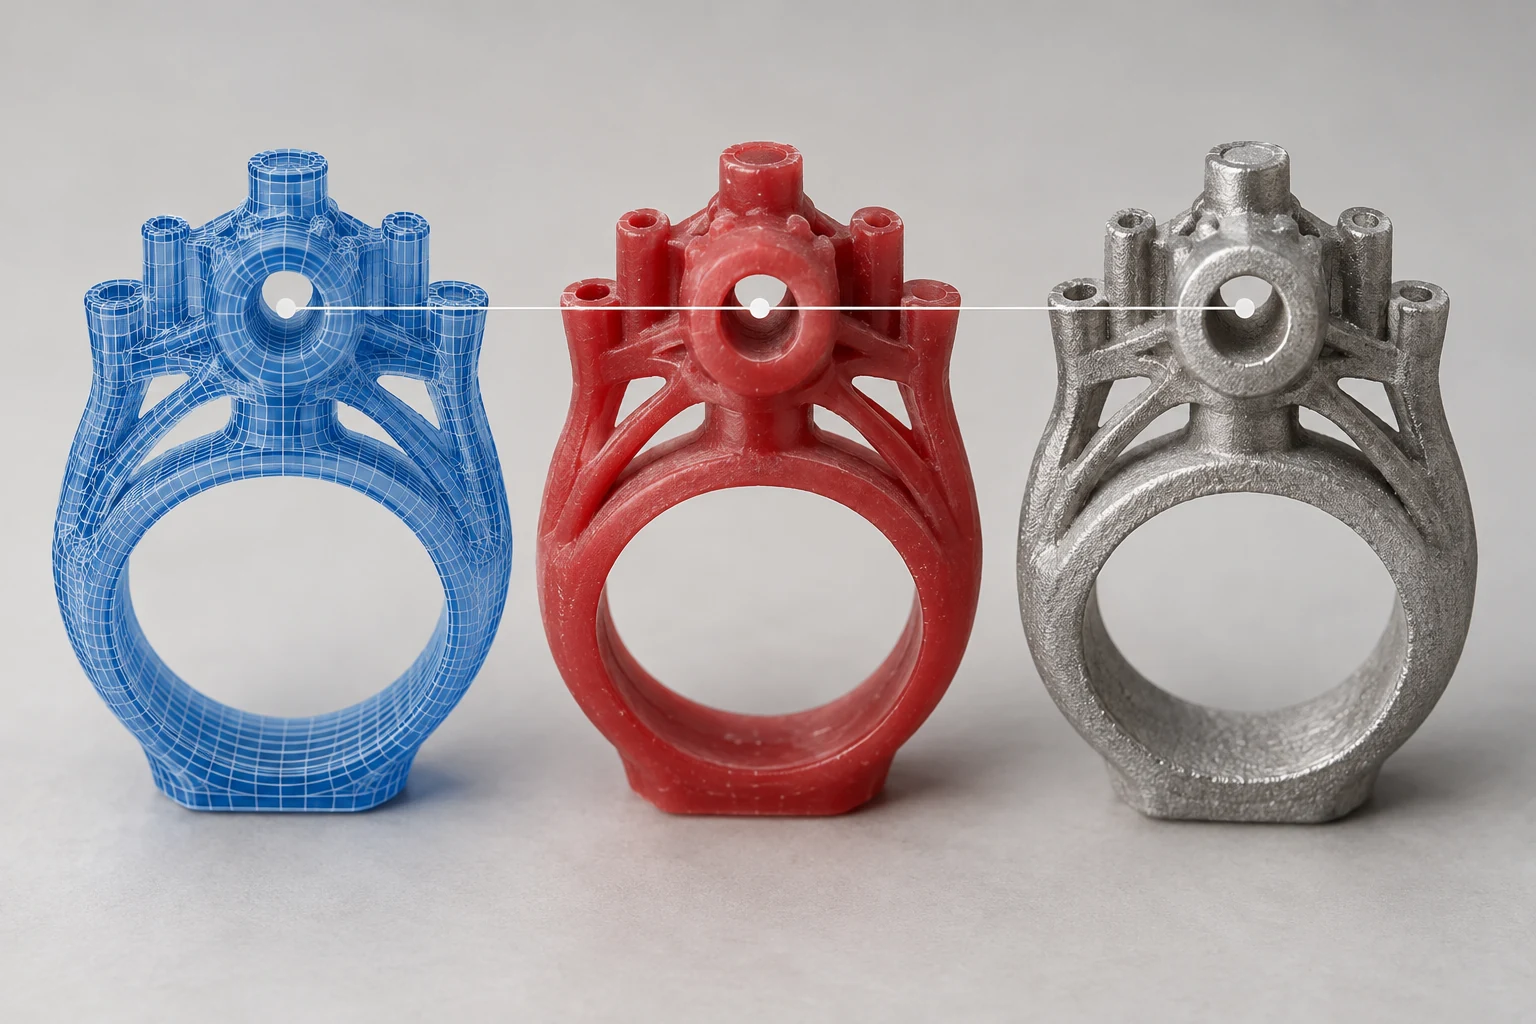
Klasifikasikan Deviasi Sebelum Merencanakan Tes
Deviasi proporsi keseluruhan, offset arah tetap, dan lengkungan lokal memerlukan gagasan pemecahan masalah yang berbeda. Jika proporsi keseluruhan tidak normal, tinjau dulu unit dan skalanya; untuk perubahan lokal, pertama-tama periksa model, penjepitan, dan proses terkait; untuk perubahan dalam batch yang berbeda, bandingkan bahan, tugas, dan catatan proses.
Pertama-tama Anda dapat membandingkan berbagai fitur dari model yang sama, lalu membandingkan beberapa item dari kumpulan yang sama dan kumpulan yang berbeda. Dengan cara ini Anda dapat melihat apakah masalahnya terkonsentrasi pada struktur tertentu, lokasi tertentu, atau tahapan tertentu. Ketika ukuran sampel kecil, hasilnya cocok untuk membantu menemukan masalah, namun tidak tepat untuk menyatakan secara langsung bahwa kesimpulan kemampuan proses telah diperoleh.
Perubahan produksi percobaan harus dengan jelas menyatakan tujuan dan kondisi pengendalian. Misalnya, hanya geometri lokal yang disetujui yang harus disesuaikan sambil menjaga kondisi lain tetap sebanding dan memeriksa fitur yang sesuai dari model lilin, produk kosong dan produk jadi. Jika bahan, bentuk pohon, dan referensi pemrosesan diubah pada saat yang sama, perubahan tersebut harus dicatat untuk menghindari menghubungkan hasil dengan satu faktor saja.
Gunakan Satu Lubang untuk Melacak Investigasi
Jika lubang pada bagian tertentu tidak memenuhi persyaratan dalam pemeriksaan produk jadi, Anda dapat memeriksa terlebih dahulu penampang melintang dan metode pengukuran yang ditentukan dalam gambar produk jadi, lalu memeriksa catatan pemrosesan dan status kosong. Jika lubang kasar dimaksudkan untuk pemrosesan selanjutnya, maka lubang tersebut harus dievaluasi sesuai dengan persyaratan kasarnya daripada membandingkannya secara langsung dengan diameter lubang yang sudah jadi.
Kemudian temukan wax-up yang sesuai dan periksa bagaimana lubang tersebut muncul pada dokumen persetujuan dan model yang dibersihkan. Jika file digital tidak sesuai dengan model lilin, ekspor, konstruksi dan pengukuran harus diperiksa; jika model lilin memenuhi tujuan tahapan tetapi blankonya berbeda, maka evaluasilah berdasarkan catatan pengecoran. Setiap langkah berhubungan dengan lubang yang sama, sehingga masalahnya tidak berpindah antar objek yang berbeda.
Apabila ditemukan perbedaan pembacaan berasal dari bagian yang berbeda, satukan terlebih dahulu lokasi pengukuran dan periksa kembali. Jika dipastikan bahwa ini adalah perubahan bentuk lubang lokal, catatlah bentuk dan lokasi spesifiknya. Tidaklah tepat untuk hanya menuliskan diameter lubang rata-rata. Catatan tahapan harus menggunakan hasil pengukuran aktual, melengkapi informasi bentuk lubang dan penampang bila diperlukan, dan menghindari merangkum nilai untuk menutupi perubahan lokal.
Yang terbaik adalah menyimpan pembacaan asli dan diagram posisi pengukuran untuk catatan rantai dimensi, dan terus memeriksa ulang sesuai dengan persyaratan terkait setelah penyesuaian. Anda tidak bisa begitu saja menyimpan kesimpulan yang telah dikumpulkan dan menghapus hasil aslinya, jika tidak maka akan sulit membedakan perubahan nyata dari perubahan metode statistik atau ringkasan nantinya.
Pertanyaan yang Sering Diajukan
Haruskah Pengecoran Diukur Saat Pola Lilin Berlalu?
Dibutuhkan. Mereka harus diperiksa sesuai dengan persyaratan penerimaan masing-masing model lilin, blanko dan produk jadi. Lolosnya tahap tertentu sebelumnya hanya dapat membuktikan bahwa proyek yang ditentukan pada tahap tersebut memenuhi persyaratan.
Haruskah Setiap File Diperbesar Saat Ukuran Casting Terlalu Kecil?
Target, satuan, metode pengukuran, dan bentuk penyimpangan harus ditinjau terlebih dahulu, kemudian penyesuaiannya harus dikonfirmasi oleh personel desain dan proses. Deformasi lokal, perubahan bentuk lubang, atau masalah referensi pemrosesan mungkin tidak dapat diselesaikan dengan amplifikasi terpadu.