
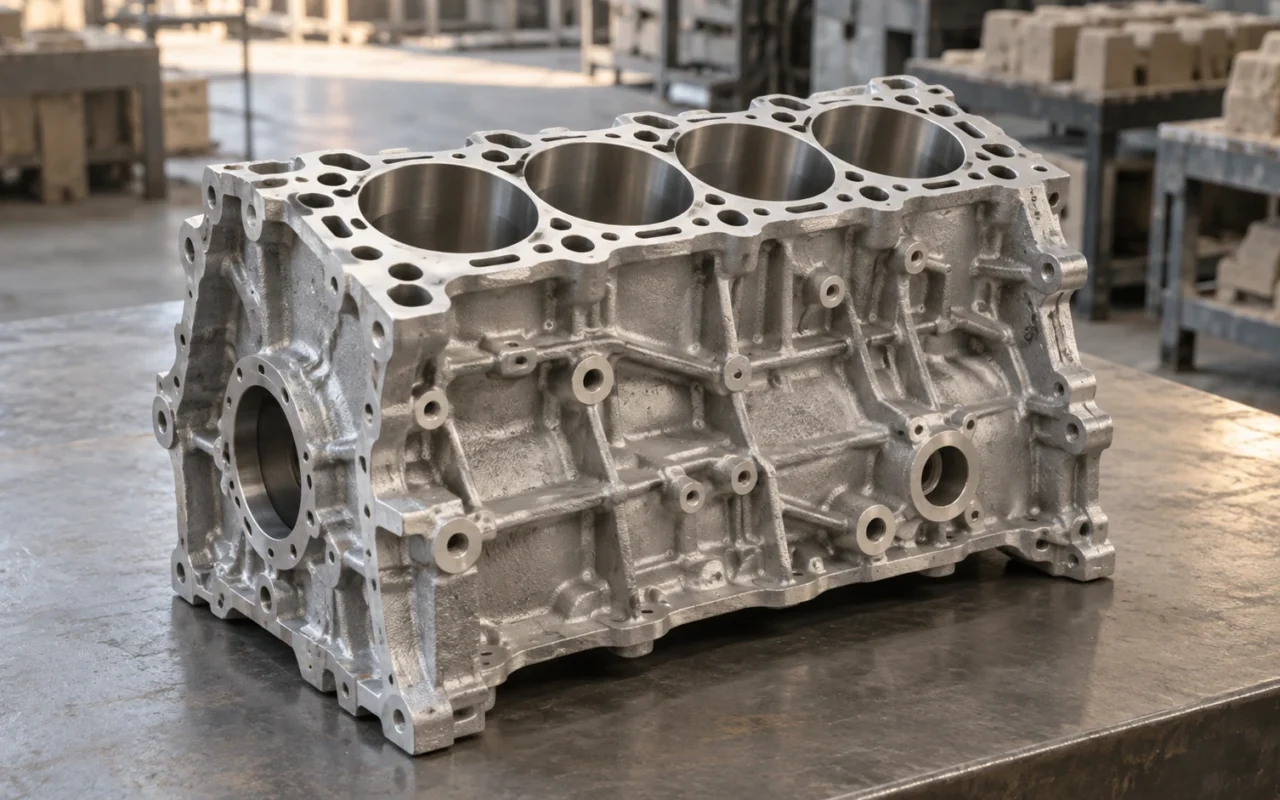
Как формируются внутренние каналы охлаждения блока двигателя?
Как получают каналы охлаждения внутри блока двигателя? Для рубашек охлаждения и других полостей, формируемых песчаными стержнями, сначала изготавливают стержень заданной формы и устанавливают его в литейную форму. Жидкий металл заполняет пространство вокруг него. После затвердевания металла и удаления стержня объём, занятый песком, становится внутренним каналом.
Сложность в том, что каналы скрыты внутри металла, а их форма, толщина стенок и положение влияют на работу детали. Стержень нужно изготовить, переместить и собрать без повреждений, удержать при заливке, а затем удалить. Чем сложнее каналы, тем больше условий изготовления приходится учитывать.
3D-печать песка предлагает другой способ изготовления стержней. По подготовленным CAD-данным формы и стержни строятся послойно, что уменьшает зависимость некоторых сложных геометрий от стержневых ящиков и сборки отдельных частей. Это помогает при проектировании полостей и подготовке литья; металлический блок всё равно требует заливки, механической обработки и проверки.
Различайте блок, головку и внутренние каналы
Блок цилиндров и головка блока — разные детали, внутреннее устройство и технология которых могут отличаться. Опыт печати стержней рубашек охлаждения головок полезен для проекта блока, но его геометрию, материалы и производственные условия необходимо оценить отдельно.
В зависимости от конструкции двигателя блок включает или помогает сформировать элементы цилиндров, участки картера и пути движения жидкостей. Каналы охлаждения, смазки и монтажные отверстия нельзя считать одинаковыми литыми полостями. Часть из них получают позднее сверлением или другой обработкой.
При выборе технологии разделите модель по функциям: несущий металл, пространство охлаждающей жидкости, каналы смазки и отверстия для сборки или обработки. Затем определите, какие элементы создадут стержни, наружная форма или механическая обработка.
Это полезнее, чем сразу ставить цель напечатать всё внутреннее устройство одной деталью. Проектирование литья должно обеспечить соответствие требованиям, а не передать одной операции максимальное число элементов.
Как стержень формирует полость и в чём трудности?
Стержень задаёт форму полости и должен сохранять правильное положение. Небольшое смещение может истончить одну металлическую стенку и утолщить другую. Наружные размеры могут оставаться приемлемыми при изменённом распределении внутренних толщин.

Поэтому нужны подходящие стержневые знаки либо другая утверждённая система фиксации и опоры. Знаки обеспечивают положение стержня относительно наружной формы. Проектирование только конечного контура канала не позволяет отказаться от этих технологических элементов.
Извлечение, очистка, перемещение и закрытие формы создают механические нагрузки; заливка добавляет воздействие жидкого металла и температуры. Особенно важны тонкие соединения. Успешно изготовить стержень и довести его целым до заливки — разные задачи.
Рекомендации SFSA по проектированию стальных отливок связывают размеры стержня, окружающие металлические сечения и риск изгиба под действием выталкивающей силы. Параметры стального литья нельзя напрямую переносить на детали двигателя. Важен общий принцип: помимо геометрии нужно оценивать нагрузки.
Стержень также должен удаляться после заливки. Если ради более сложного канала убрать все доступы для очистки, приемлемую полость можно не получить даже при успехе предыдущих операций. Контроль остатков песка и проверку очистки следует предусматривать с начала проектирования.
Почему сложные стержни часто делят на части?
Традиционное изготовление учитывает устройство стержневого ящика, заполнение, отверждение и извлечение. Если сложную форму невозможно извлечь целиком, её делят на несколько стержней, которые затем устанавливают и собирают в комплект.
Деление само по себе не означает устаревшую технологию. Оно может облегчать изготовление и перемещение или соответствовать отлаженной линии. Однако больше частей обычно означает больше стыков и сборочных операций. Оценивать нужно соединения, положение и накопление допусков, а не только количество.
Разные варианты двигателя могут требовать изменения ящиков. Пока каналы разрабатываются, одна редакция затрагивает оснастку, стержни и последующие проверки. В такой ситуации стоит рассмотреть прямую печать.
Стабильный традиционный комплект не обязательно заменять полностью. Полезнее выделить участок с наиболее сложным извлечением, частыми изменениями или трудной сборкой, чем менять технологию всех песчаных элементов сразу.
Какие производственные проблемы помогает решить 3D-печать песка?
Струйное нанесение связующего создаёт трёхмерную структуру, выборочно соединяя гранулированный материал слой за слоем. Обзор технологии NIST описывает этот принцип. Для песчаного литья результатом являются форма или стержень, а не готовая металлическая деталь.
При сложных полостях, например рубашках охлаждения, печать ослабляет некоторые ограничения направления извлечения из обычного ящика. Поэтому в оценку изготовления можно включить больше вариантов каналов. Отдельные стержни также можно объединить, если соблюдены условия прочности, удаления свободного песка и сборки, сократив определённые стыки.
Маркировку, фиксацию, элементы для перемещения и вентиляцию можно совместно предусмотреть в цифровой модели. Но наличие в CAD недостаточно: реальные песчаные элементы требуют проверок прочности, очистки и сборки.
Во время печати несвязанный окружающий песок поддерживает конструкцию. После распаковки стержень опирается на собственную прочность при перемещении и сборке. Для замкнутых и извилистых участков нужны пути удаления свободного песка.

Открытая аннотация статьи SAE об аддитивном изготовлении литейных форм рассматривает связь разделения и удаления несвязанного песка. Уменьшение ограничений извлечения не отменяет проектирования очистки и литья и не снимает все геометрические ограничения.
Воспроизвести стержень или изменить каналы охлаждения?
Это два разных уровня проекта.
Первый сохраняет функциональную геометрию, меняя изготовление стержня. Он подходит для оценки замены ящиков, отсутствующей оснастки или малых партий. Размеры, прочность, поверхность, сборку и результаты литья сравнивают с исходными требованиями.
Второй использует новые производственные возможности для изменения охлаждающей структуры. Тогда проект включает и изготовление, и изменение функциональной конструкции детали.
Более извилистый канал, большая площадь прохода или близость к горячей зоне не гарантируют улучшения охлаждения. Распределение потока, потери давления, местные температуры, толщины металла и прочность нужно оценивать вместе. Лучшая изготовляемость позволяет рассмотреть больше вариантов.
Поэтому испытания технологии и оптимизацию характеристик следует разделять по целям. Первые могут сравнивать одинаковую геометрию. Для вторых команда разработчиков двигателя должна определить проверки теплового режима и долговечности. Одновременное изменение обоих факторов затрудняет отнесение улучшений к печати.
Например, сначала сохраняют контур канала и сравнивают размеры и поведение при литье для разных способов изготовления стержней. После установления базовых условий изменяют канал. Так результаты проще интерпретировать, а дальнейшие проблемы — прослеживать.
Два открытых примера: исторический блок и серийные головки
В случае ExOne по восстановлению отливки исторического гоночного двигателя Delage описаны измерение и сканирование повреждённого оригинала, восстановление CAD и переработка печатных форм. Также использовались пластиковая модель для проверки сопряжений и пробная заливка: речь не идёт о мгновенной замене сразу после сканирования. Это конкретный исторический проект, а не технология, автоматически подходящая любому двигателю. Материал ExOne о литье для двигателя Delage.
Другой пример связан с современным производством. В информации о заводе Landshut от 18 апреля 2024 года BMW описывает печатные стержни для нескольких вариантов головок цилиндров, подтверждая применение в постоянном производстве. Это именно головки, специализированное оборудование, неорганические связующие и производственная система. Другие машины нужно оценивать по их собственным условиям. Вторая страница официального сообщения BMW об инвестициях в завод.
Примеры относятся к разным задачам: восстановлению определённого исторического блока и постоянному выпуску головок. Для рассматриваемых проектов блока полезны подходы к данным, технологии и проверкам. Сроки, стоимость и производительность оценивают для конкретного проекта.
Что требуется после печати стержня?
Печать завершает один этап цепочки. Материал и покрытие, вентиляция, сборка наружной формы, качество расплава, заливка и питание отливки продолжают влиять на результат совместно.
Объединение может уменьшить число стыков, одновременно увеличив стержень и усложнив его перемещение. Более сложная вентиляция создаёт новые пути, но не работает должным образом при оставшемся песке или перекрытых сборкой выходах.
Важна и последующая обработка. Конечные цилиндры, элементы подшипниковых опор, сопрягаемые поверхности и другие критичные участки требуют соответствующих операций и контроля. Точные размеры стержня сами по себе не доказывают правильные функциональные связи после обработки.
Нужно учитывать изменчивость процесса. Одна удачная печать и одна пробная заливка полезны, но не подтверждают стабильность партий в постоянном производстве. Требуется прослеживаемость материалов, условий среды, состояния машины и приёмов работы.
Литейное предприятие может сравнивать традиционные и печатные комплекты по числу стержней, времени сборки, методам контроля, трудностям очистки и результатам литья. Таблица помогает понять, где появляется выигрыш и не переместилась ли работа на другой этап.
Как переходить от образцов стержня к проверке двигателя?
Каждый этап отвечает на конкретный вопрос: изготовляема ли модель, можно ли собрать целый стержень, приемлема ли пробная отливка и соответствует ли обработанная деталь назначению?
Сначала проверяют цифровой проект. Подтверждают версии готовой детали и литой заготовки, затем рассматривают полости, толщины, знаки, доступы для очистки и возможность печати. Геометрические противоречия устраняют до продолжения работ.
Затем проверяют песчаные элементы и сборку. Измеряют критичные признаки, фиксируют удаление свободного песка, обработку, перемещение и закрытие формы. Сборочная модель помогает проверить последовательность, но успешное сопряжение не доказывает поведение реального стержня при заливке.
Третий этап — контроль пробной отливки. Для рискованных зон выбирают измерения, внутренний контроль или разрезание, проверяя толщины, положение каналов, местные дефекты и остатки песка. Обзор КТ-контроля Nikon включает измерения внутренних каналов и стенок, но обнаружимость конкретного дефекта нужно подтвердить.

Четвёртый этап включает обработку и заданные функциональные испытания. Герметичность, расход и другие проверки проводят в утверждённых условиях с указанием области применимости образца. Успех одного испытания подтверждает только его требования.
Далее выполняют предусмотренную проектом проверку сборки или двигателя силами квалифицированной команды по утверждённому плану. Приемлемая геометрия, успешное испытание давлением и доказанная долговечность двигателя — разные выводы, не заменяющие друг друга.
На всех этапах важны записи версий. После изменения канала нельзя молча перенести результаты предыдущей редакции. Понятные связи между версиями так же важны для надёжной разработки, как точность печати.
Для дальнейшего анализа формы см. совместную оценку разъёма, литников, прибылей и вентиляции. Для алюминиевых сплавов — границы контроля качества алюминиевого песчаного литья.
Как оценить прототипы, малые партии и массовое производство?
Сложные внутренние структуры, частые изменения ящиков, небольшие количества нескольких версий или отсутствие оснастки — основания оценить печатные стержни. Это не даёт оснований обещать стоимость и сроки до изучения чертежей.
Для деталей с отлаженным массовым процессом сравнивают целые системы. Время печати — один фактор; удаление песка, последующая обработка, сборка, контроль и оборот материалов влияют на реальный цикл.
При внедрении в существующую наружную форму начинают с трёх сопряжений: геометрического положения, контакта с инструментами перемещения и совместимости материалов и покрытий с текущей заливкой. Для каждого нужны ответственный и записи контроля. Неизменный наружный контур не гарантирует прежнее перемещение при других массе, центре тяжести или слабых сечениях.
Для многосоставных комплектов оценивают не только объединение. Важны объём повторного изготовления после местного повреждения и обнаружение критичных дефектов. Несколько удобных модулей иногда предпочтительнее целого стержня. См. оценку объединения и разделения сложных стержней и руководство по печати песка в автомобильной разработке для организации прототипов и малых партий.
Для оценки с командой Cprint 3D предоставьте CAD детали и комплекта, сплав, критичные размеры и требования к полостям, количество и текущий процесс. Эти данные позволяют обсудить формы и стержни на SJ-1200, выбрать пробные стержни и определить сопряжения и операции для первоначальной проверки образцами.
Для исторических или снятых с производства деталей сначала важны исходные данные и восстановление конструкции. Подготовку можно рассмотреть вместе с обратным проектированием и литьём при отсутствии чертежей.
Частые вопросы
Сам блок двигателя печатается непосредственно на 3D-принтере?
В рассматриваемой технологии принтер делает песчаные формы или стержни. Металлическую деталь получают литьём и последующими операциями. Прямая аддитивная печать металла — другая технология.
Все каналы двигателя получают песчаными стержнями?
Нет. По конструкции каналы и отверстия могут формироваться литьём, сверлением или другой обработкой. Не каждое внутреннее отверстие связано с печатным стержнем.
Всегда ли лучше объединить стержни и уменьшить число частей?
Не обязательно. Объединение уменьшает некоторые стыки, но меняет перемещение, очистку, сборку и объём брака после повреждения. Сравнивать нужно весь производственный результат.
Печатные стержни пригодны только для прототипов?
Нет. Есть открытые примеры специализированных производственных систем. Постоянный выпуск всё равно требует подходящих оборудования, материалов, автоматизации, контроля качества и экономической проверки; один пример не подтверждает все системы.
Можно установить деталь в двигатель сразу после успешной проверки канала?
Предполагать это нельзя. Нужно определить условия и назначение выполненных испытаний, затем завершить проверки, требуемые продуктом. Выводы о безопасности и долговечности подтверждает ответственная профессиональная команда.