
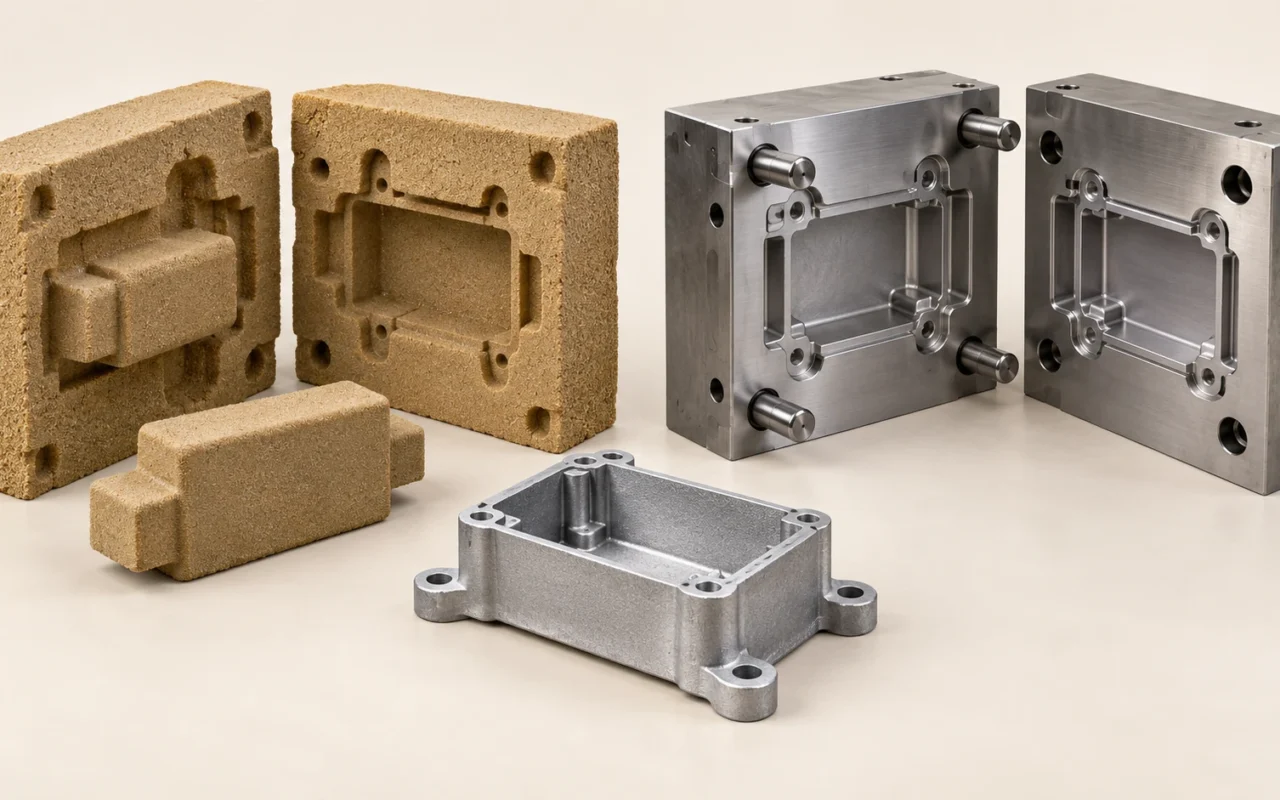
Perbedaan utama pengecoran pasir dan die casting
Rumah komponen aluminium mungkin memerlukan perubahan antarmuka berulang saat pengembangan, lalu pengiriman berkelanjutan saat produksi. Jumlah pesanan saja tidak cukup untuk memutuskan apakah membuat prototipe dengan cetakan pasir dahulu atau langsung berinvestasi pada cetakan die casting.
Perbedaan utamanya terletak pada cara membuat cetakan dan mengisi logam cair. Cetakan pasir biasanya dibongkar dengan cara dirusak untuk mengambil produk cor; die casting tekanan tinggi memakai cetakan baja yang dapat dibuka dan ditutup berulang kali. Hal ini memengaruhi rongga internal, investasi awal, siklus produksi, dan perubahan desain berikutnya.
Tentukan kebutuhan material, struktur, dan mutu terlebih dahulu, lalu bandingkan biaya total untuk batch komponen yang sama-sama lolos penerimaan. Die casting dalam artikel ini berarti die casting tekanan tinggi. Pengecoran gravitasi dengan cetakan permanen, pengecoran tekanan rendah, dan squeeze casting memiliki cara pengisian berbeda sehingga perlu dinilai tersendiri.
Rongga cetakan dan cara pengisian
Pengecoran pasir memakai cetakan pasir untuk menerima logam cair, umumnya melalui penuangan gravitasi, meskipun ada penerapan dengan metode pengisian terkontrol tertentu. Die casting tekanan tinggi menggunakan sistem injeksi untuk memasukkan logam ke cetakan baja yang dapat digunakan ulang. tanya jawab teknis North American Die Casting Association menyebut cetakan baja berulang pakai dan pengisian bertekanan sebagai ciri dasarnya.
Die casting tekanan tinggi mencakup proses hot chamber dan cold chamber. Pada hot chamber, mekanisme injeksi bersentuhan dengan logam cair dalam tungku. Pada cold chamber, logam dipasok ke ruang injeksi dari tungku terpisah. Paduan aluminium lazim memakai cold chamber; pemilihan mesin harus sesuai dengan paduannya.
Cetakan pasir biasanya rusak saat produk cor diambil, sehingga komponen berikutnya membutuhkan cetakan baru. Cetakan die casting menjalani siklus berikutnya setelah dibuka, produk dikeluarkan, dibersihkan, dan mendapat perlakuan yang diperlukan. Sebaran investasinya berbeda: satu jalur terus membuat cetakan sekali pakai, sedangkan jalur lainnya terlebih dahulu menyiapkan perkakas berulang pakai beserta kondisi produksinya.
| Aspek perbandingan | Pengecoran pasir | Die casting tekanan tinggi |
|---|---|---|
| Cetakan | Cetakan pasir sekali pakai; dibuat ulang setelah produk cor diambil | Cetakan baja yang dapat digunakan ulang |
| Cara pengisian umum | Penuangan gravitasi atau metode terkontrol tertentu | Pengisian bertekanan melalui sistem injeksi |
| Struktur internal | Dapat memakai inti pasir sekali pakai; perhatikan penempatan dan pembuangan pasir | Rencanakan pembukaan, penarikan inti, dan ejeksi; solusi inti khusus dinilai terpisah |
| Persiapan awal | Pola, kotak inti, atau pencetakan langsung cetakan dan inti pasir | Desain dan pemesinan cetakan, uji coba, serta kesesuaian mesin |
Namun, ini tidak berarti pengecoran pasir tidak membutuhkan perkakas. Proses tradisional tetap dapat memerlukan pola dan kotak inti, walaupun keduanya tidak menahan setiap penuangan secara langsung. Pencetakan langsung cetakan atau inti pasir mengurangi ketergantungan pada perkakas fisik di tahap awal, bukan menghilangkan cetakan pengecoran itu sendiri.
Mulailah dengan memetakan lini produksi yang tersedia. Jika pabrik belum memiliki mesin die casting, pengolahan logam cair, dan kemampuan pemeliharaan cetakan yang sesuai, membeli satu cetakan jelas bukan keseluruhan biaya untuk menerapkan proses ini.
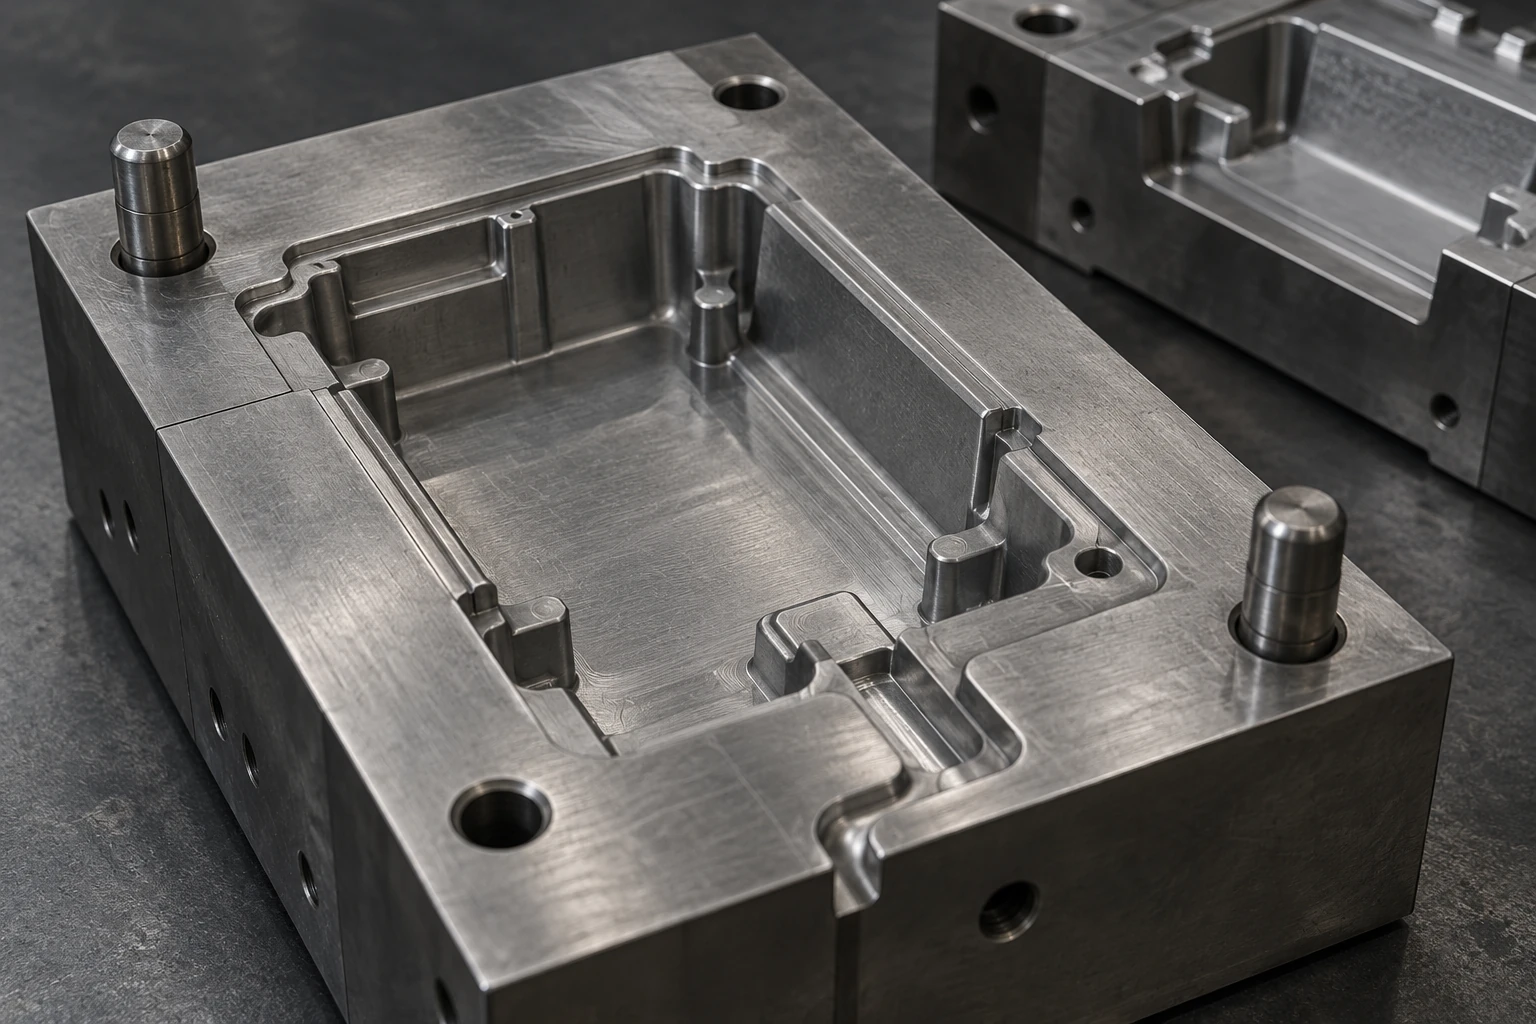
Kesesuaian material, ukuran, dan struktur internal
Jenis paduan dan kebutuhan sifat material
Pengecoran pasir dapat digunakan untuk berbagai sistem paduan, dan die casting tekanan tinggi juga memiliki beragam pilihan material. Namun, jenis paduan yang lazim pada satu jalur tidak boleh dipindahkan ke jalur lain tanpa validasi.
Gambar teknik perlu mencantumkan jenis paduan, kondisi penyerahan, dan sifat yang dibutuhkan. Jika desain bergantung pada kekuatan atau elongasi setelah perlakuan panas tertentu, pastikan proses kandidat dapat memenuhi kebutuhan tersebut. Bentuk yang dapat dibuat belum membuktikan kelayakan penggantian proses.
Nama paduan yang mirip tidak menjamin struktur mikro atau tingkat cacat yang sama. Terutama untuk komponen dengan beban berulang, fungsi penyegelan, atau sambungan, perubahan proses membutuhkan dasar validasi yang jelas.
Rongga internal dan penarikan inti
Inti pasir sekali pakai dapat membentuk rongga internal tertentu yang rumit, tetapi harus ditempatkan dengan benar, tahan terhadap penuangan, dan dapat dikeluarkan setelahnya. Die casting tekanan tinggi biasanya memasukkan gerakan pembukaan, ejeksi, dan penarikan inti ke dalam struktur cetakan. Undercut dan lubang samping dapat menambah kerumitan mekanismenya.
Ini tidak berarti die casting sama sekali tidak dapat membuat rongga rumit. Material inti khusus, kombinasi proses, dan konfigurasi mesin memiliki cakupan penerapannya sendiri, tetapi tidak boleh dianggap sebagai kemampuan standar semua pemasok.
Untuk saluran yang berbelok, ajukan tiga pertanyaan: dapatkah saluran dibuat dengan inti yang ditarik? Jika memakai inti sekali pakai, mampukah inti menahan proses dan dikeluarkan dengan andal? Jika desain dipecah menjadi dua komponen rakitan, risiko penyegelan dan sambungan apa yang bertambah? Dengan demikian, kerumitan menjadi kondisi teknis yang dapat dinilai dan dihitung biayanya.
Ukuran dan ketebalan dinding
Aturan bahwa komponen besar memakai pasir dan komponen kecil memakai die casting terlalu umum. Die casting harus mempertimbangkan luas proyeksi, kapasitas penjepitan, volume injeksi, ukuran cetakan, dan konfigurasi mesin. Pengecoran pasir juga dibatasi ukuran rangka cetakan, kekuatan inti, volume penuangan, dan penanganan.
Perubahan tebal-tipis, pertemuan rusuk dengan dinding, dan penebalan lokal akibat lubang atau boss sebaiknya ditinjau sejak awal. Desain die casting umumnya mengutamakan ketebalan seragam dengan transisi bertahap jika diperlukan. Ketebalan aktual ditentukan oleh komponen dan proses; panduan NADCA tentang ketebalan dinding juga menekankan hal ini.
Jika pabrik menyarankan perubahan ketebalan, tanyakan alasannya: pengisian, pembekuan, pelepasan, pemesinan, atau penyesuaian dengan mesin yang ada? Alasan berbeda menghasilkan ruang perubahan desain yang berbeda pula.
Permukaan, dimensi, dan mutu internal
Die casting tekanan tinggi lazim digunakan untuk komponen produksi batch yang membutuhkan keterulangan baik dan lebih sedikit pemesinan lanjutan. Dimensi penting pada cor pasir dapat dicapai melalui pemesinan. Bandingkan fitur dan kondisi penyerahan yang spesifik, bukan memberi label presisi tinggi atau rendah pada seluruh proses.
Contohnya, permukaan rumah komponen mungkin memenuhi kebutuhan tampilan, tetapi alur seal masih perlu dimesin. Posisi lubang berulir yang benar juga tidak membuktikan mutu internal di sekitarnya memenuhi kebutuhan tekanan. Penawaran sebaiknya memisahkan dimensi hasil cor, dimensi akhir setelah pemesinan, perlakuan permukaan, dan penerimaan cacat.
Udara yang terperangkap saat pengisian die casting dapat memengaruhi perlakuan panas dan kinerja penggunaan, tetapi semua jalur die casting tidak boleh disamakan. Proses berintegritas tinggi seperti vakum tinggi perlu dinilai menurut paduan, pengendalian porositas, dan kondisi penyerahan. daftar isi publik standar high-integrity die casting NADCA mencantumkan perlakuan panas dan kondisi material sebagai bab tersendiri. Kebutuhan perlakuan panas atau pengelasan harus ditetapkan saat memilih proses.
Sebaliknya, cor pasir tidak otomatis bebas porositas gas hanya karena tidak memakai injeksi bertekanan tinggi. Untuk membedakan masalah akibat gas dan pembekuan, lihat membedakan porositas gas, rongga susut, dan porositas penyusutan. Nyatakan kebutuhan mutu internal melalui area inspeksi, metode, dan kriteria penerimaan, bukan sekadar melarang semua rongga.
Investasi cetakan, waktu komponen pertama, dan perubahan desain
Cetakan die casting bukan hanya membentuk sisi luar komponen. Pembukaan, penarikan inti, ejeksi, pengendalian suhu, dan kesesuaian mesin juga harus dirancang. Produksi berulang memberi beban termal dan erosi oleh logam cair, sehingga material serta pemeliharaan memengaruhi investasi. penjelasan NADCA tentang biaya perkakas menjelaskan faktor tersebut. Waktu hingga komponen pertama juga mencakup tinjauan desain, uji cetakan, perbaikan, dan konfirmasi proses.
Perkakas tradisional pengecoran pasir biasanya memiliki struktur dan kondisi kerja berbeda, tetapi tetap dapat rumit. Pada susunan banyak inti dan rantai dimensi panjang, investasi awal tidak dapat diabaikan hanya karena perkakasnya bukan cetakan baja die casting.
Jika desain masih berubah, mintalah perkiraan biaya terpisah untuk perubahan dinding luar biasa, posisi pemasangan, arah penarikan inti, dan saluran internal. Pengaruh masing-masing perubahan terhadap penggunaan kembali perkakas yang ada sangat berbeda.
Pencetakan pasir 3D membuat cetakan dan inti dari data pengecoran yang sudah disiapkan. Sebagian revisi dapat diterapkan dengan memperbarui data lalu mencetak ulang, sehingga mengurangi modifikasi pola fisik atau kotak inti. Hasil langsungnya adalah komponen pasir; produk logam masih memerlukan perakitan cetakan, penuangan, pembersihan, dan inspeksi. Perubahan rongga juga membutuhkan peninjauan ulang rencana penuangan, pemesinan, serta inspeksi.
Karena itu, pilihan ekonomis saat pengembangan dapat berbeda dari saat produksi. Pengembangan menekankan jumlah kecil dan revisi sering; produksi menekankan waktu siklus, tingkat produk lolos, dan pemeliharaan pada proses stabil. Rumah komponen dengan antarmuka dan saluran yang masih berubah perlu membandingkan waktu revisi. Komponen dengan cetakan matang dan pesanan stabil jangka panjang lebih perlu menilai biaya produksi setiap batch dan pemeliharaan.
Membandingkan biaya total produksi batch
Samakan jenis paduan, revisi gambar, jumlah penyerahan, cakupan pemesinan, perlakuan permukaan, dan kriteria penerimaan sebelum membandingkan penawaran. Harga benda cor mentah tidak dapat langsung dibandingkan dengan harga komponen yang sudah dimesin dan diperiksa.
Investasi tetap dapat mencakup perkakas, pengembangan proses, uji produksi, dan adaptasi mesin. Biaya variabel mencakup material, pembuatan cetakan atau proses die casting, pembersihan, pemesinan, serta inspeksi, termasuk alokasi biaya scrap dan pengerjaan ulang untuk tiap komponen yang lolos penyerahan. Jika kedua jalur layak secara teknis dan memenuhi kebutuhan yang sama, model sederhana berikut dapat dipakai sebagai awal:
Biaya total jalur pasir = investasi tetap jalur pasir + jumlah komponen diterima × biaya variabel jalur pasir per komponen diterima.
Biaya total die casting = investasi tetap die casting + jumlah komponen diterima × biaya variabel die casting per komponen diterima.
Jika investasi tetap die casting lebih tinggi tetapi biaya variabel per komponen lebih rendah, kedua jalur mungkin memiliki titik perpotongan biaya:
Jumlah awal pada titik perpotongan = (investasi tetap die casting − investasi tetap jalur pasir) ÷ (biaya variabel per unit jalur pasir − biaya variabel per unit die casting).
Perhitungan ini hanya bermakna jika penyebut positif, cakupan perbandingan sama, dan biaya relatif tetap dalam rentang jumlah tersebut. Jika biaya per unit die casting tidak lebih rendah, tidak ada jumlah universal yang dapat dipaksakan sebagai titik pasti lebih ekonomis.
Proyek nyata juga mengalami perubahan bertahap: cetakan perlu diperbaiki atau diganti, pesanan masuk ke rentang kapasitas berbeda, harga bahan berubah, atau inspeksi tambahan diperlukan. Hitung ulang per tahap, bukan memakai satu garis lurus untuk seluruh umur produk.
Gunakan pesanan aktual dan kapasitas tersedia, bukan menganggap waktu siklus teoritis sebagai operasi penuh sepanjang tahun. Bangun dasar dari penawaran, lalu hitung dampak berkurangnya pesanan, bertambahnya revisi, dan menurunnya tingkat produk lolos secara terpisah.
Jumlah pada titik perpotongan hanya berlaku dengan syarat tersebut. Jika belum ada penawaran nyata, daftar terlebih dahulu variabel yang masih perlu dihitung.

Arah pemilihan untuk berbagai kebutuhan produksi
| Kondisi proyek | Jalur yang dinilai terlebih dahulu | Syarat yang perlu dipastikan |
|---|---|---|
| Desain belum dibekukan; perlu prototipe dahulu | Cetakan pasir tradisional atau cetak pasir 3D | Waktu revisi, kebutuhan komponen pertama, dan tujuan pengujian |
| Banyak model dengan pengisian stok jarang | Pengecoran pasir atau cetakan pasir cetak 3D | Kelayakan perkakas yang ada dan biaya penyerahan batch kecil |
| Satu model dengan volume besar berkelanjutan | Die casting tekanan tinggi | Kesesuaian paduan dan bentuk, pemeliharaan cetakan, serta tingkat produk lolos yang stabil |
| Saluran internal berbelok atau kebutuhan mutu khusus | Pilih berdasarkan solusi inti dan material | Kelayakan pembuatan, penempatan, pembuangan inti, dan inspeksi |
Ini merupakan arah evaluasi. Volume besar yang stabil membantu membagi investasi cetakan die casting, tetapi syarat geometris dan material tetap didahulukan. Pengisian stok yang jarang layak mempertimbangkan cetak pasir 3D sekaligus membandingkannya dengan perkakas tradisional yang masih dapat digunakan.
pengantar proses pengolahan dari Aluminum Association menyebut bahwa untuk aplikasi aluminium, pengecoran pasir biasanya lebih ekonomis bagi jumlah kecil, desain rumit, atau coran sangat besar, sementara die casting lazim dipakai untuk volume tinggi. Pilihan nyata tetap bergantung pada kemampuan pabrik dan penawaran komponen tertentu.
Jika investment casting juga menjadi kandidat, baca perbedaan pengecoran pasir dan investment casting untuk membandingkan pembentukan rongga cetakan, detail luar, dan kebutuhan rongga internal.
Apa yang dapat divalidasi prototipe cor pasir untuk produk die casting?
Dalam kondisi yang sesuai, prototipe cor pasir dapat membantu memeriksa ruang perakitan, posisi antarmuka, dan aksesibilitas desain. Namun, jika produksi akhir memakai die casting, seluruh hasil prototipe tidak otomatis menjadi kesimpulan untuk produksi massal.
Pisahkan tujuan pengujian menjadi tiga tingkat. Pertama, geometri dan perakitan: apakah komponen muat dan lubangnya cocok? Kedua, fungsi seperti aliran, penyegelan, dan perilaku termal lokal: catat perbedaan material, ketebalan, serta permukaan. Ketiga, ketahanan dan sifat terkait keselamatan: umumnya perlu divalidasi memakai material akhir, proses akhir, dan rencana pengujian yang diakui.
Lolos pemeriksaan perakitan statis hanya menjawab masalah perakitan. Operasi singkat yang berjalan normal pun tidak membuktikan umur lelah. Laporan perlu mencatat proses pembuatan, revisi, dan tujuan prototipe agar tim berikutnya tidak menganggap hasil prototipe sebagai persetujuan produksi.
Jika proses akhir berubah, tinjau lagi allowance pemesinan, datum penempatan, dan fixture. Bentuk luar yang tampak sama tetap dapat memiliki sebaran dimensi hasil cor dan proses pemesinan berbeda. Daftar validasi yang disepakati sejak awal biasanya lebih efisien daripada berdebat kemudian tentang mengapa prototipe tidak mewakili produksi.

Pertanyaan umum
Apakah pengecoran pasir selalu lebih murah?
Tidak. Perkakas awal, pembuatan cetakan tiap komponen, pemesinan, dan inspeksi memengaruhi hasil. Bandingkan biaya total untuk menghasilkan batch komponen yang sama-sama lolos, bukan hanya harga benda cor mentah.
Berapa lama cetakan die casting dapat digunakan?
Tidak ada jumlah umur pakai yang berlaku untuk semua proyek. Paduan, material cetakan, struktur lokal, siklus termal, dan pemeliharaan memengaruhinya. Saat meminta penawaran, tetapkan cara menghitung umur, cakupan pemeliharaan, dan syarat penggantian.
Dapatkah inti pasir biasa dipakai dalam die casting tekanan tinggi?
Jangan langsung menganggapnya cocok. Kekuatan inti, gas, penempatan, dan pembuangan akhirnya harus sesuai kondisi proses aktual. Solusi perlu dikonfirmasi oleh tim yang memiliki kemampuan terkait.
Bagaimana cetak pasir 3D membantu pengembangan awal?
Proses ini dapat mengurangi pembuatan dan modifikasi pola atau kotak inti fisik untuk menilai prototipe, revisi, serta rongga rumit. Pengecoran tetap diperlukan sesudahnya, dan produk die casting akhir harus divalidasi menggunakan material serta prosesnya sendiri.
Bagaimana memilih proses dan paduan secara bersamaan?
Keduanya perlu ditinjau bersama berdasarkan fungsi. Jika masih membandingkan beberapa proses, baca jenis pengecoran logam dan pemilihan proses, lalu nilai kandidat memakai jenis paduan, struktur, dan kebutuhan fungsional.