
O princípio da fundição em areia
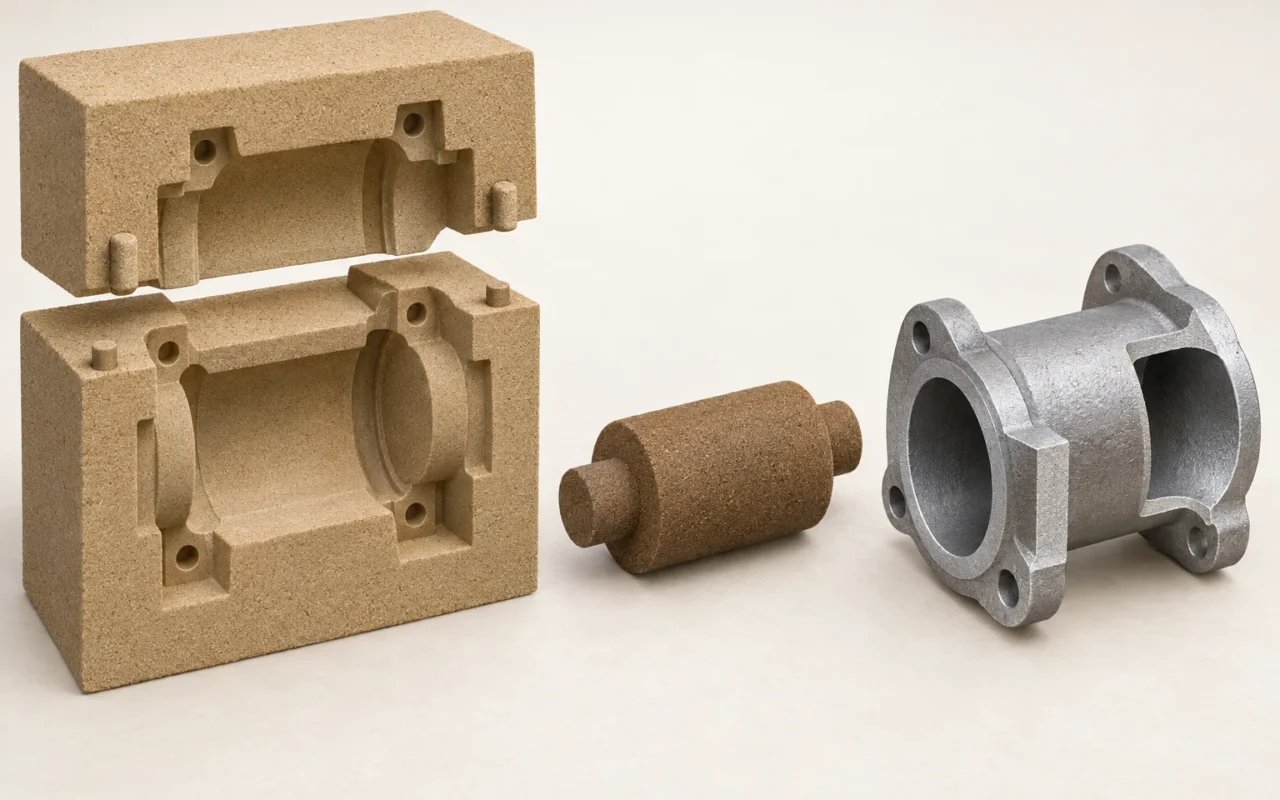
Na fundição em areia, o metal líquido é vazado em um molde feito de areia de moldagem. Após a solidificação e o resfriamento suficiente para a desmoldagem, a areia é removida para liberar a peça. O processo permite produzir peças maciças relativamente simples e, com machos de areia, canais e cavidades internas.
Considere uma carcaça de bomba com um canal de escoamento. Como se forma o contorno externo? Como um canal curvo permanece livre no interior? Depois do vazamento, como determinar se a peça pode ser utilizada? A resposta começa pelas funções do modelo, do molde e do macho e segue pela moldagem, pelo vazamento, pela solidificação e pela inspeção.
1. Diferencie modelo, molde de areia, macho e peça fundida
Os quatro termos designam objetos diferentes na fabricação e não são intercambiáveis.
| Objeto | Função no processo | Exemplo da carcaça de bomba |
|---|---|---|
| Modelo | Ferramental que forma a cavidade na moldagem convencional | Fornece a geometria relacionada ao exterior da carcaça, com os ajustes necessários à fundição |
| Molde de areia | Define a forma da peça e contém o metal líquido | Delimita o exterior da carcaça e os espaços necessários ao vazamento |
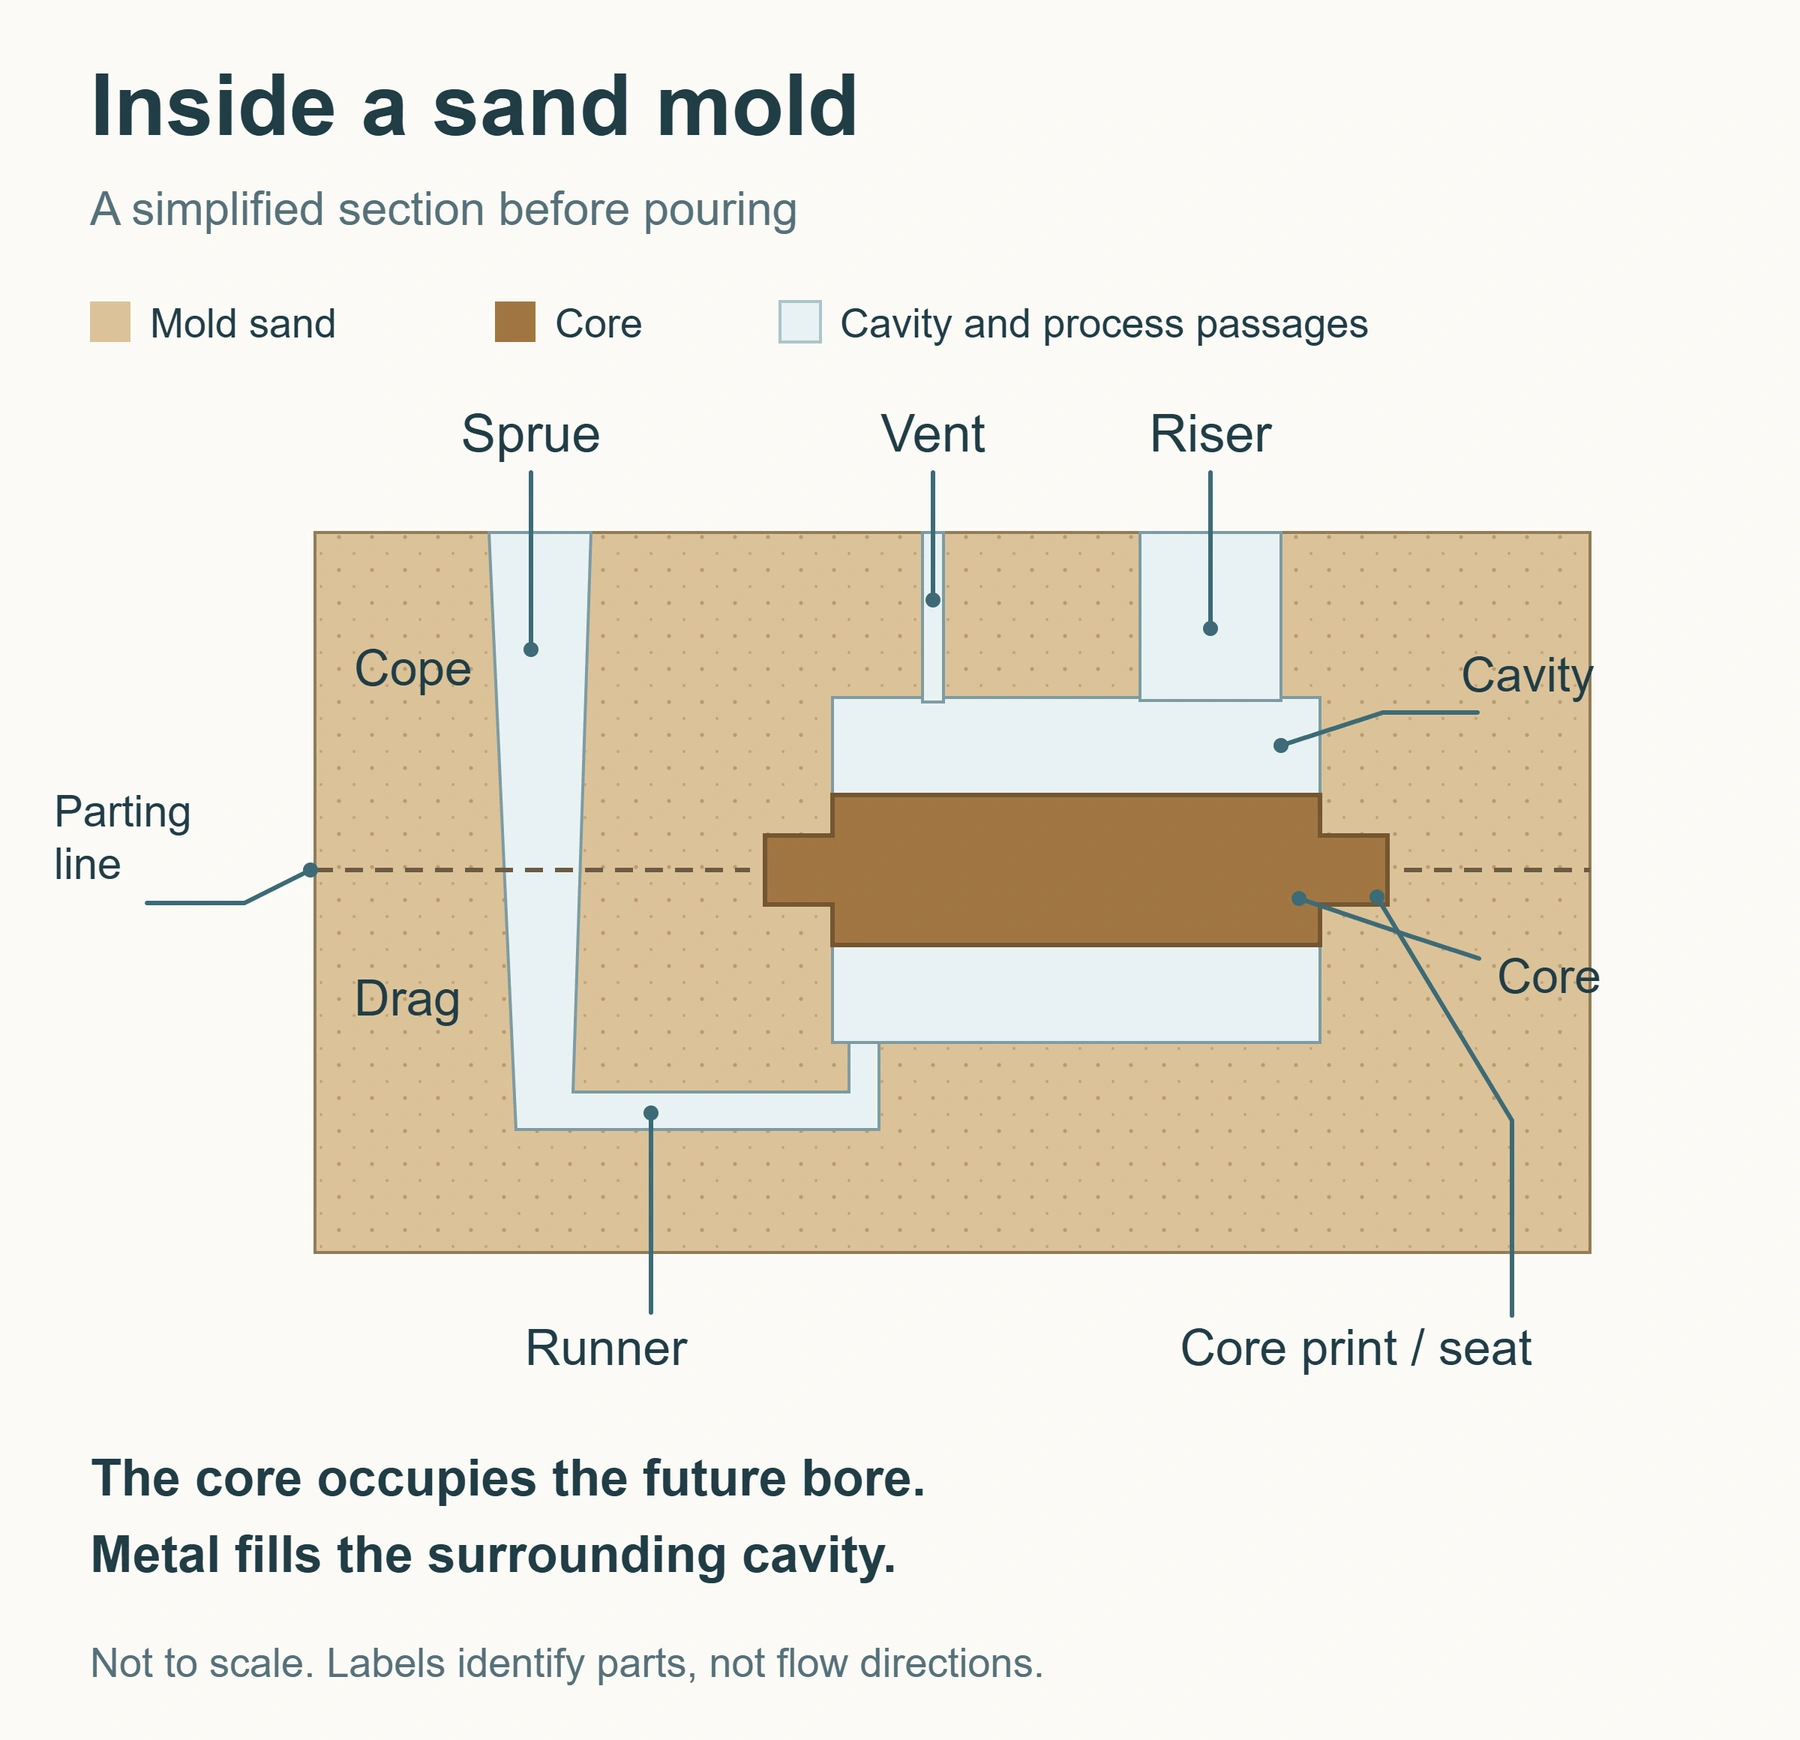
| Macho de areia | Ocupa regiões que devem permanecer ocas ou são difíceis de formar diretamente | Ocupa o local do futuro canal interno durante o vazamento |
| Peça fundida | Corpo metálico obtido após a solidificação | Carcaça bruta após a limpeza, posteriormente usinada e inspecionada conforme especificado |
A distinção é que o molde de areia é um objeto físico, enquanto a cavidade é o espaço reservado ao metal dentro dele. Com o macho instalado, o metal preenche a região entre molde e macho. Ao remover o macho, seu espaço se torna o canal interno. A introdução da American Foundry Society à areia de fundição também explica essas funções por meio dos contornos externos e das cavidades internas.
Em uma configuração comum de divisão horizontal, as partes superior e inferior se encontram no plano de apartação, e as caixas de moldagem sustentam a areia. As marcações de macho e seus alojamentos no molde apoiam e posicionam o macho; ele não pode ser colocado de qualquer maneira. Um posicionamento incorreto pode deslocar o canal ou alterar a espessura local, mesmo que o exterior pareça normal.
O molde também precisa de canais para entrada do metal, massalotes para alimentar a contração de solidificação e passagens para saída de gases. Com a cavidade da peça, esses elementos compõem um sistema de funções distintas. O projeto deve, portanto, considerar geometria, fluxo de metal, solidificação e ventilação em conjunto.
2. Do que é feito o molde e como ele mantém a forma?
Grãos de areia soltos dificilmente preservam geometrias complexas. A areia-base constitui a estrutura, enquanto o sistema aglomerante fornece as propriedades necessárias à moldagem e ao vazamento. A inclusão de água, componentes de cura ou outros aditivos depende do sistema de materiais escolhido.
Duas rotas comuns ajudam a entender: a areia verde normalmente utiliza argila e água na ligação; a areia com resina de cura a frio utiliza um sistema de resina que endurece nas condições adequadas. A palavra “verde” não descreve a cor da areia nem uma classificação ambiental. Os termos estão no glossário de fundição da AFS.
A seleção não depende apenas da dureza. O molde precisa resistir ao manuseio, à montagem e à ação do metal líquido, além de ter refratariedade compatível com o vazamento. Os gases devem escapar e a areia deve poder ser removida depois. Na moldagem, ela também deve preencher os detalhes ao redor do modelo.
Esses requisitos se relacionam. Preservar detalhes finos não garante fácil remoção da areia residual interna. Uma mesma formulação também não deve ser aplicada a qualquer liga e peça sem validação. É preciso considerar areia, aglomerante e recuperação da areia usada em conjunto. Para impressão, consulte as propriedades e condições de uso de quatro areias para impressão 3D.
3. Oito etapas: do desenho à peça aprovada
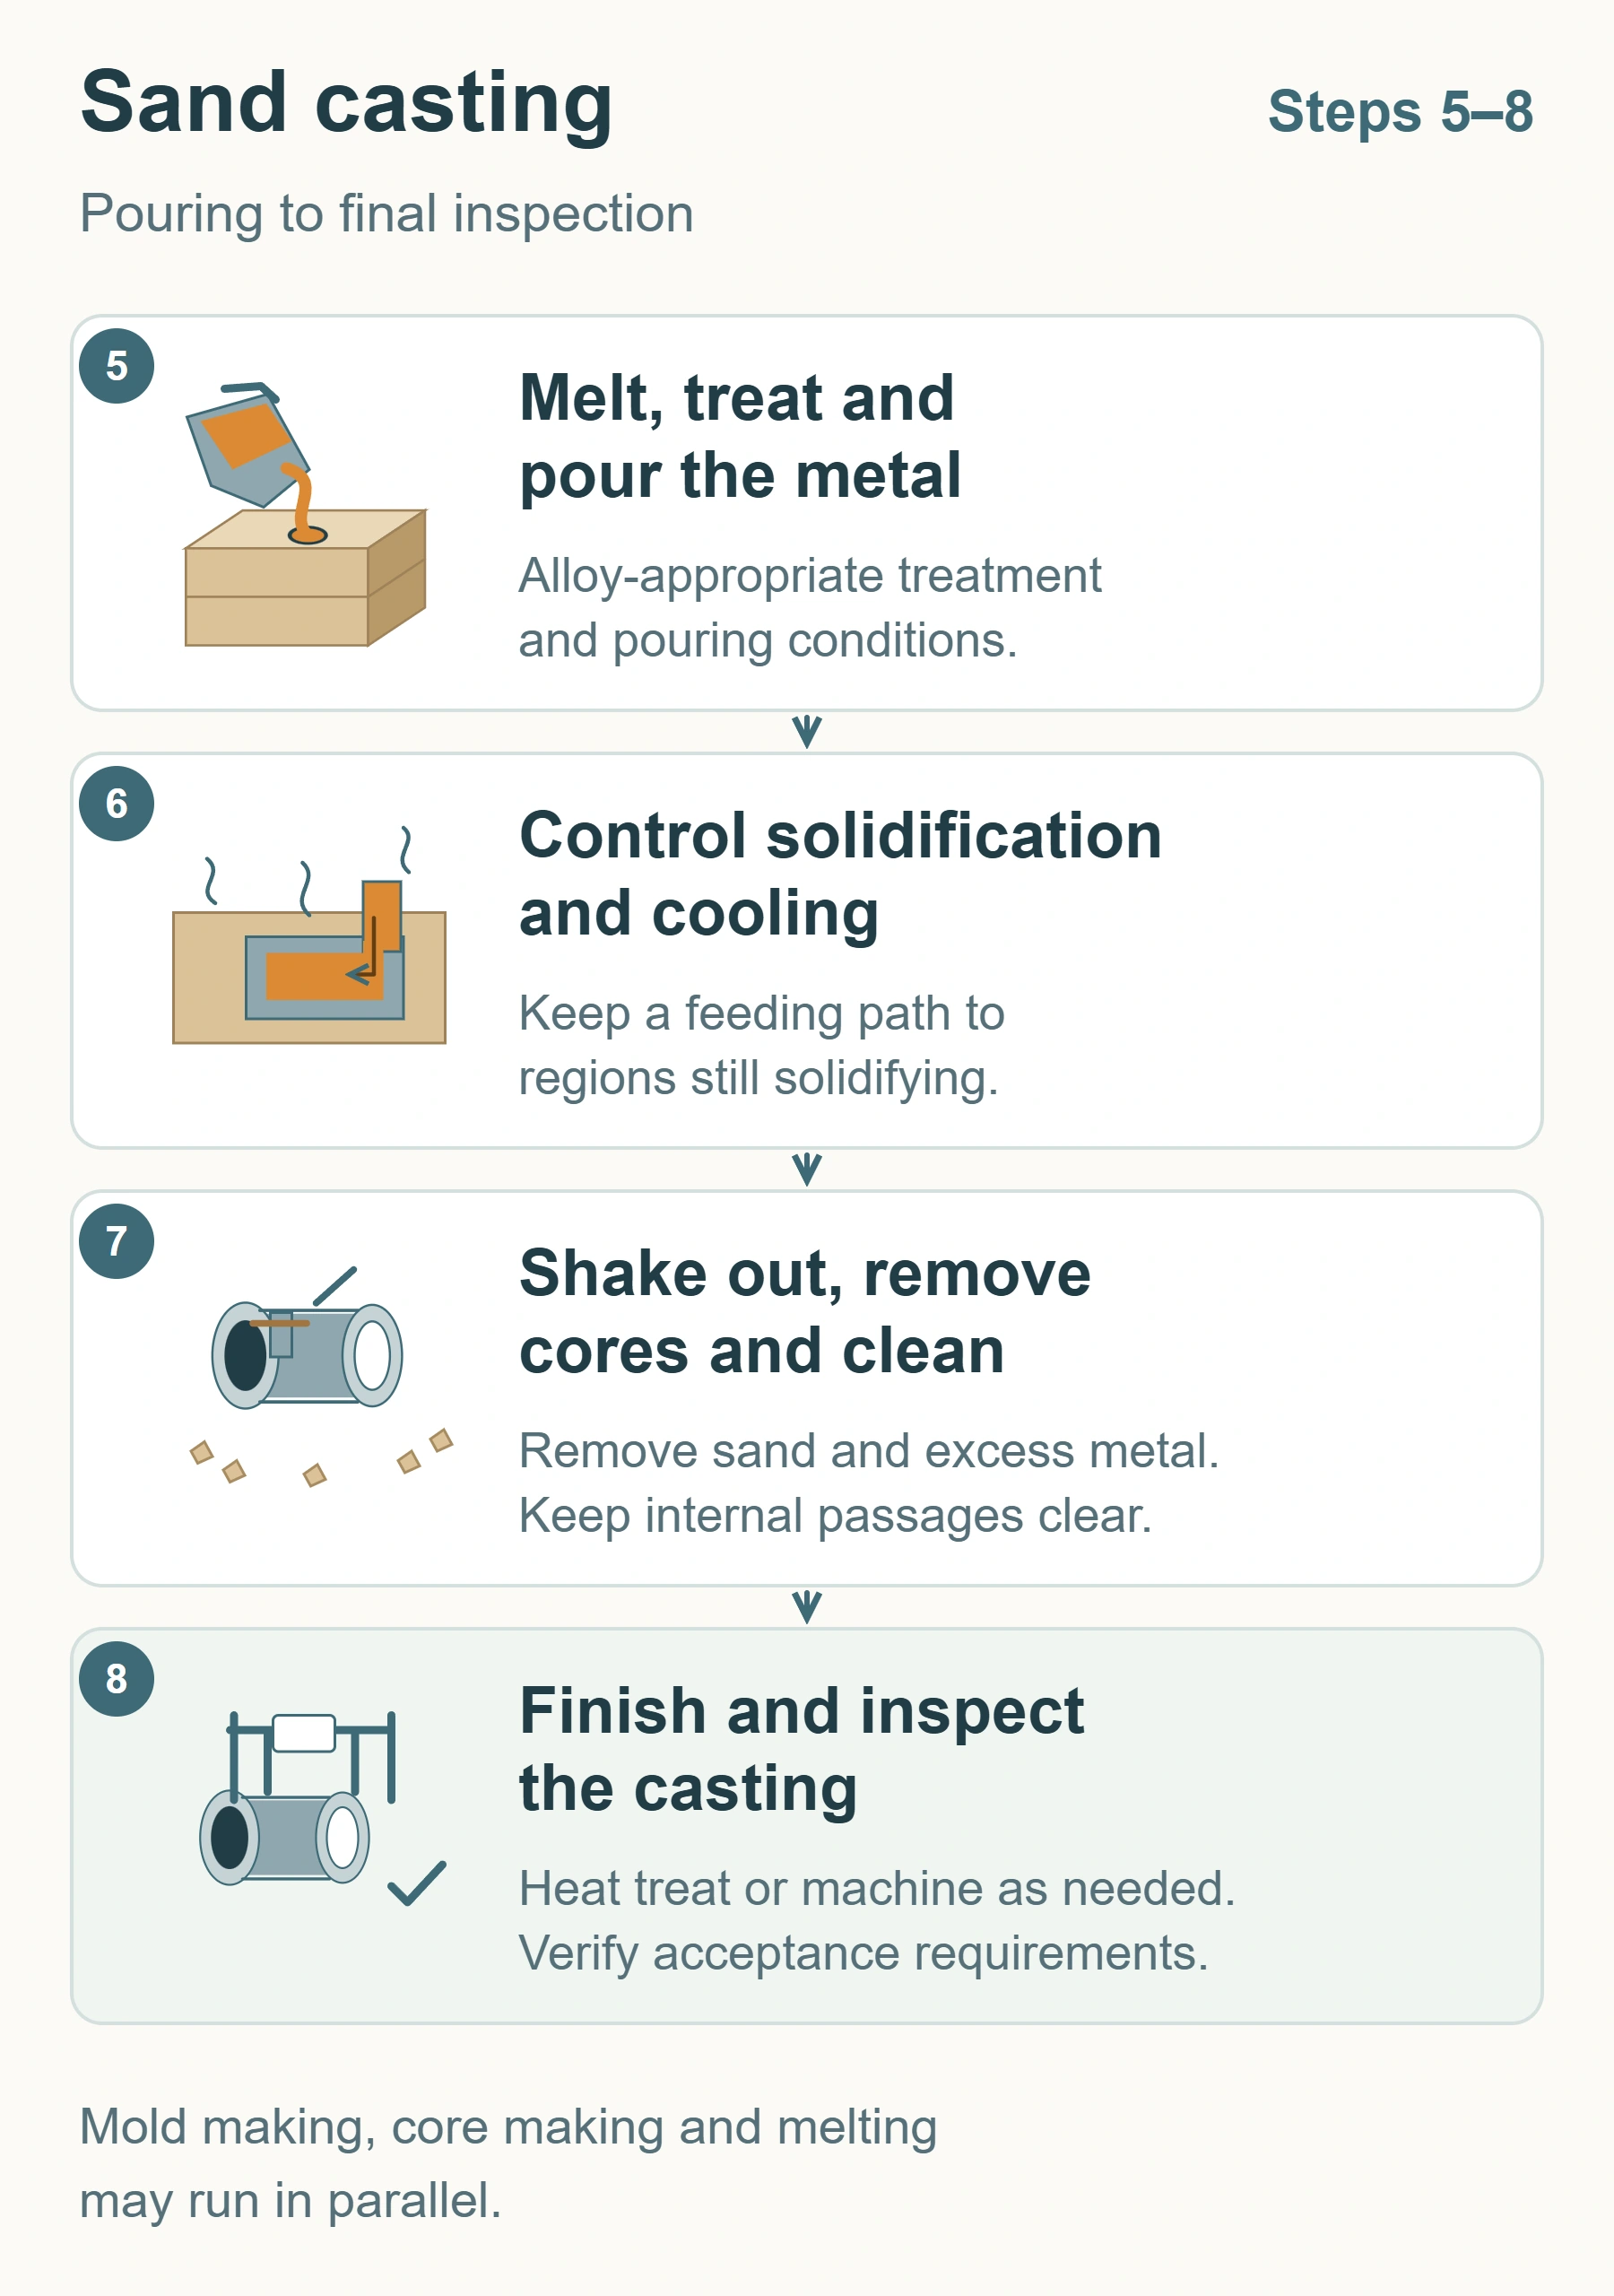
O processo pode ser explicado em oito etapas. Na produção real, moldagem, macharia e fusão podem ocorrer em paralelo. A sequência abaixo facilita a compreensão de como a peça se forma.

1. Revisar os requisitos e definir a rota de fundição
Primeiro, estabeleça o grau do material, a geometria, a quantidade e os requisitos de entrega. Dimensões críticas, variações de espessura, superfícies usinadas e critérios de aceitação do desenho influenciam a moldagem e o vazamento.
Para uma carcaça com canal interno, a equipe precisa definir sua formação, a usinagem das faces dos flanges e eventuais ensaios de pressão ou estanqueidade. Um modelo externo sozinho não basta para determinar a posição do macho, os sobremetais de usinagem nem a aceitação final.
Também deve ser esclarecido se a entrega será de uma peça bruta ou totalmente usinada. Essa definição antecipada permite que projeto, compras e fundição trabalhem para o mesmo resultado.
2. Converter a geometria em projetos de modelo, molde e macho
A rota convencional exige modelos e caixas de macho, que são os ferramentais usados para fabricar os machos. A impressão direta requer modelos digitais dos moldes, machos e estruturas do processo. Ambas transformam a geometria do produto em uma solução de fundição fabricável.
Três ajustes costumam ser confundidos: o ângulo de saída facilita a retirada do modelo físico ou do macho do ferramental correspondente; o sobremetal de usinagem reserva metal para corte posterior; a compensação de contração dimensional considera a mudança de tamanho durante o resfriamento.
Suas funções são diferentes e não se substituem. Aumentar o modelo não elimina rechupes causados por alimentação insuficiente na solidificação. A impressão direta dispensa o ângulo necessário para retirar um modelo físico, mas ainda exige considerar extração das peças de areia, montagem, limpeza e dimensões finais.
3. Fabricar moldes e machos e verificar sua qualidade
Na moldagem convencional, a areia é formada ao redor do modelo, cuja retirada deixa a cavidade. Os machos são feitos em suas caixas conforme o processo selecionado. Cura, revestimento e secagem dependem do sistema de areia e das condições de uso; nenhum tratamento é obrigatório para todas as peças de areia.
Antes da montagem, verifique dimensões, integridade superficial e regiões de posicionamento. Um macho esbelto, mesmo geometricamente correto, precisa suportar manuseio e montagem. Danos percebidos apenas durante o vazamento podem alterar o canal ou introduzir areia no metal líquido.
O objetivo é obter componentes de areia montáveis conforme o projeto e adequados ao vazamento seguinte.
4. Colocar os machos, fechar o molde e verificar canais e respiros
A colocação posiciona o macho no local previsto. Depois de garantir posicionamento, apoio e fixação quando necessária, o molde é fechado e a montagem é conferida.
Antes do fechamento, três questões devem ser respondidas: por onde o metal entra, de onde vem o metal de alimentação durante a solidificação e como os gases da cavidade e dos machos saem? Os canais dirigem o metal, os massalotes fornecem alimentação conforme o projeto e os respiros permitem a saída dos gases.
Essas estruturas devem ser definidas no projeto do processo. Nesta fase, verifica-se se foram corretamente formadas e conectadas. O uso e a posição dos filtros também dependem da liga e do plano de enchimento.
5. Fundir, tratar e vazar o metal
A carga metálica é fundida, sua composição é controlada e os tratamentos necessários do banho são realizados conforme a liga. O metal é então vazado no molde preparado.
Temperatura de vazamento, limpeza do banho, ponto de entrada e enchimento podem afetar a qualidade. Temperaturas e tratamentos devem corresponder à liga, à espessura e às condições do molde. Alumínio, ferro, aço e ligas de cobre não compartilham um conjunto universal de parâmetros.
Em uma peça oca como a carcaça, o metal deve preencher o espaço ao redor do macho e formar paredes contínuas. Uma cavidade cheia confirma apenas o enchimento. Sanidade interna, posição do macho e conformidade dimensional ainda dependem do controle da solidificação e da inspeção.
6. Controlar solidificação e resfriamento mantendo a alimentação
As regiões do metal não solidificam simultaneamente. Espessura, geometria e dissipação de calor determinam a sequência. Onde houver necessidade de alimentação, o metal líquido deve chegar por um caminho efetivo.
Uma região espessa pode ainda precisar de metal adicional quando a ligação mais fina com o massalote já solidificou. Mesmo próximo, o massalote pode deixar de alimentá-la. A explicação da Steel Founders’ Society of America sobre solidificação e alimentação descreve essa relação. Um objetivo da solidificação direcional é criar uma sequência favorável à alimentação.
Mudança dimensional após o resfriamento e rechupes internos são problemas distintos. A primeira envolve controle de dimensões; os segundos, fornecimento suficiente de metal durante a solidificação local. Os massalotes devem ser projetados conforme a liga e a geometria.
7. Desmoldar, remover machos, cortar canais e massalotes e limpar
Após resfriamento suficiente para as operações seguintes, a peça é separada do molde na desmoldagem. Depois são removidos os machos, cortados canais, massalotes e metal excedente, e limpas as superfícies conforme necessário.
Só então o canal interno da bomba se torna uma cavidade utilizável. Canais complexos precisam permitir a saída de areia residual, o acesso de ferramentas ou meios de limpeza e a verificação do resultado. Um exterior limpo não comprova a limpeza interna.
A desmoldagem geralmente destrói a forma do molde, mas a areia pode seguir para tratamento e recuperação apropriados. Reutilizar areia é compatível com fabricar um novo molde para cada vazamento.
8. Tratar termicamente, usinar e inspecionar conforme especificado
Após a limpeza, as operações seguem os requisitos do material e da entrega. O tratamento térmico é feito quando necessário; superfícies de ajuste, montagem ou vedação são usinadas conforme o desenho. A rota de fabricação define a ordem.
A inspeção costuma começar pelo aspecto e pelas dimensões, seguida das verificações de material e propriedades exigidas. Qualidade interna ou estanqueidade podem exigir ensaios não destrutivos, de pressão ou de vazamento adequados. Métodos e critérios de aceitação devem corresponder ao uso.
A avaliação passa da simples obtenção da forma ao cumprimento dos requisitos de entrega. Quando surgem problemas, os registros de materiais, peças de areia, vazamento e operações posteriores devem permitir rastreabilidade e melhorias.
4. O que muda entre moldagem convencional e impressão 3D de areia?
A principal diferença é a forma de fabricar moldes e machos.
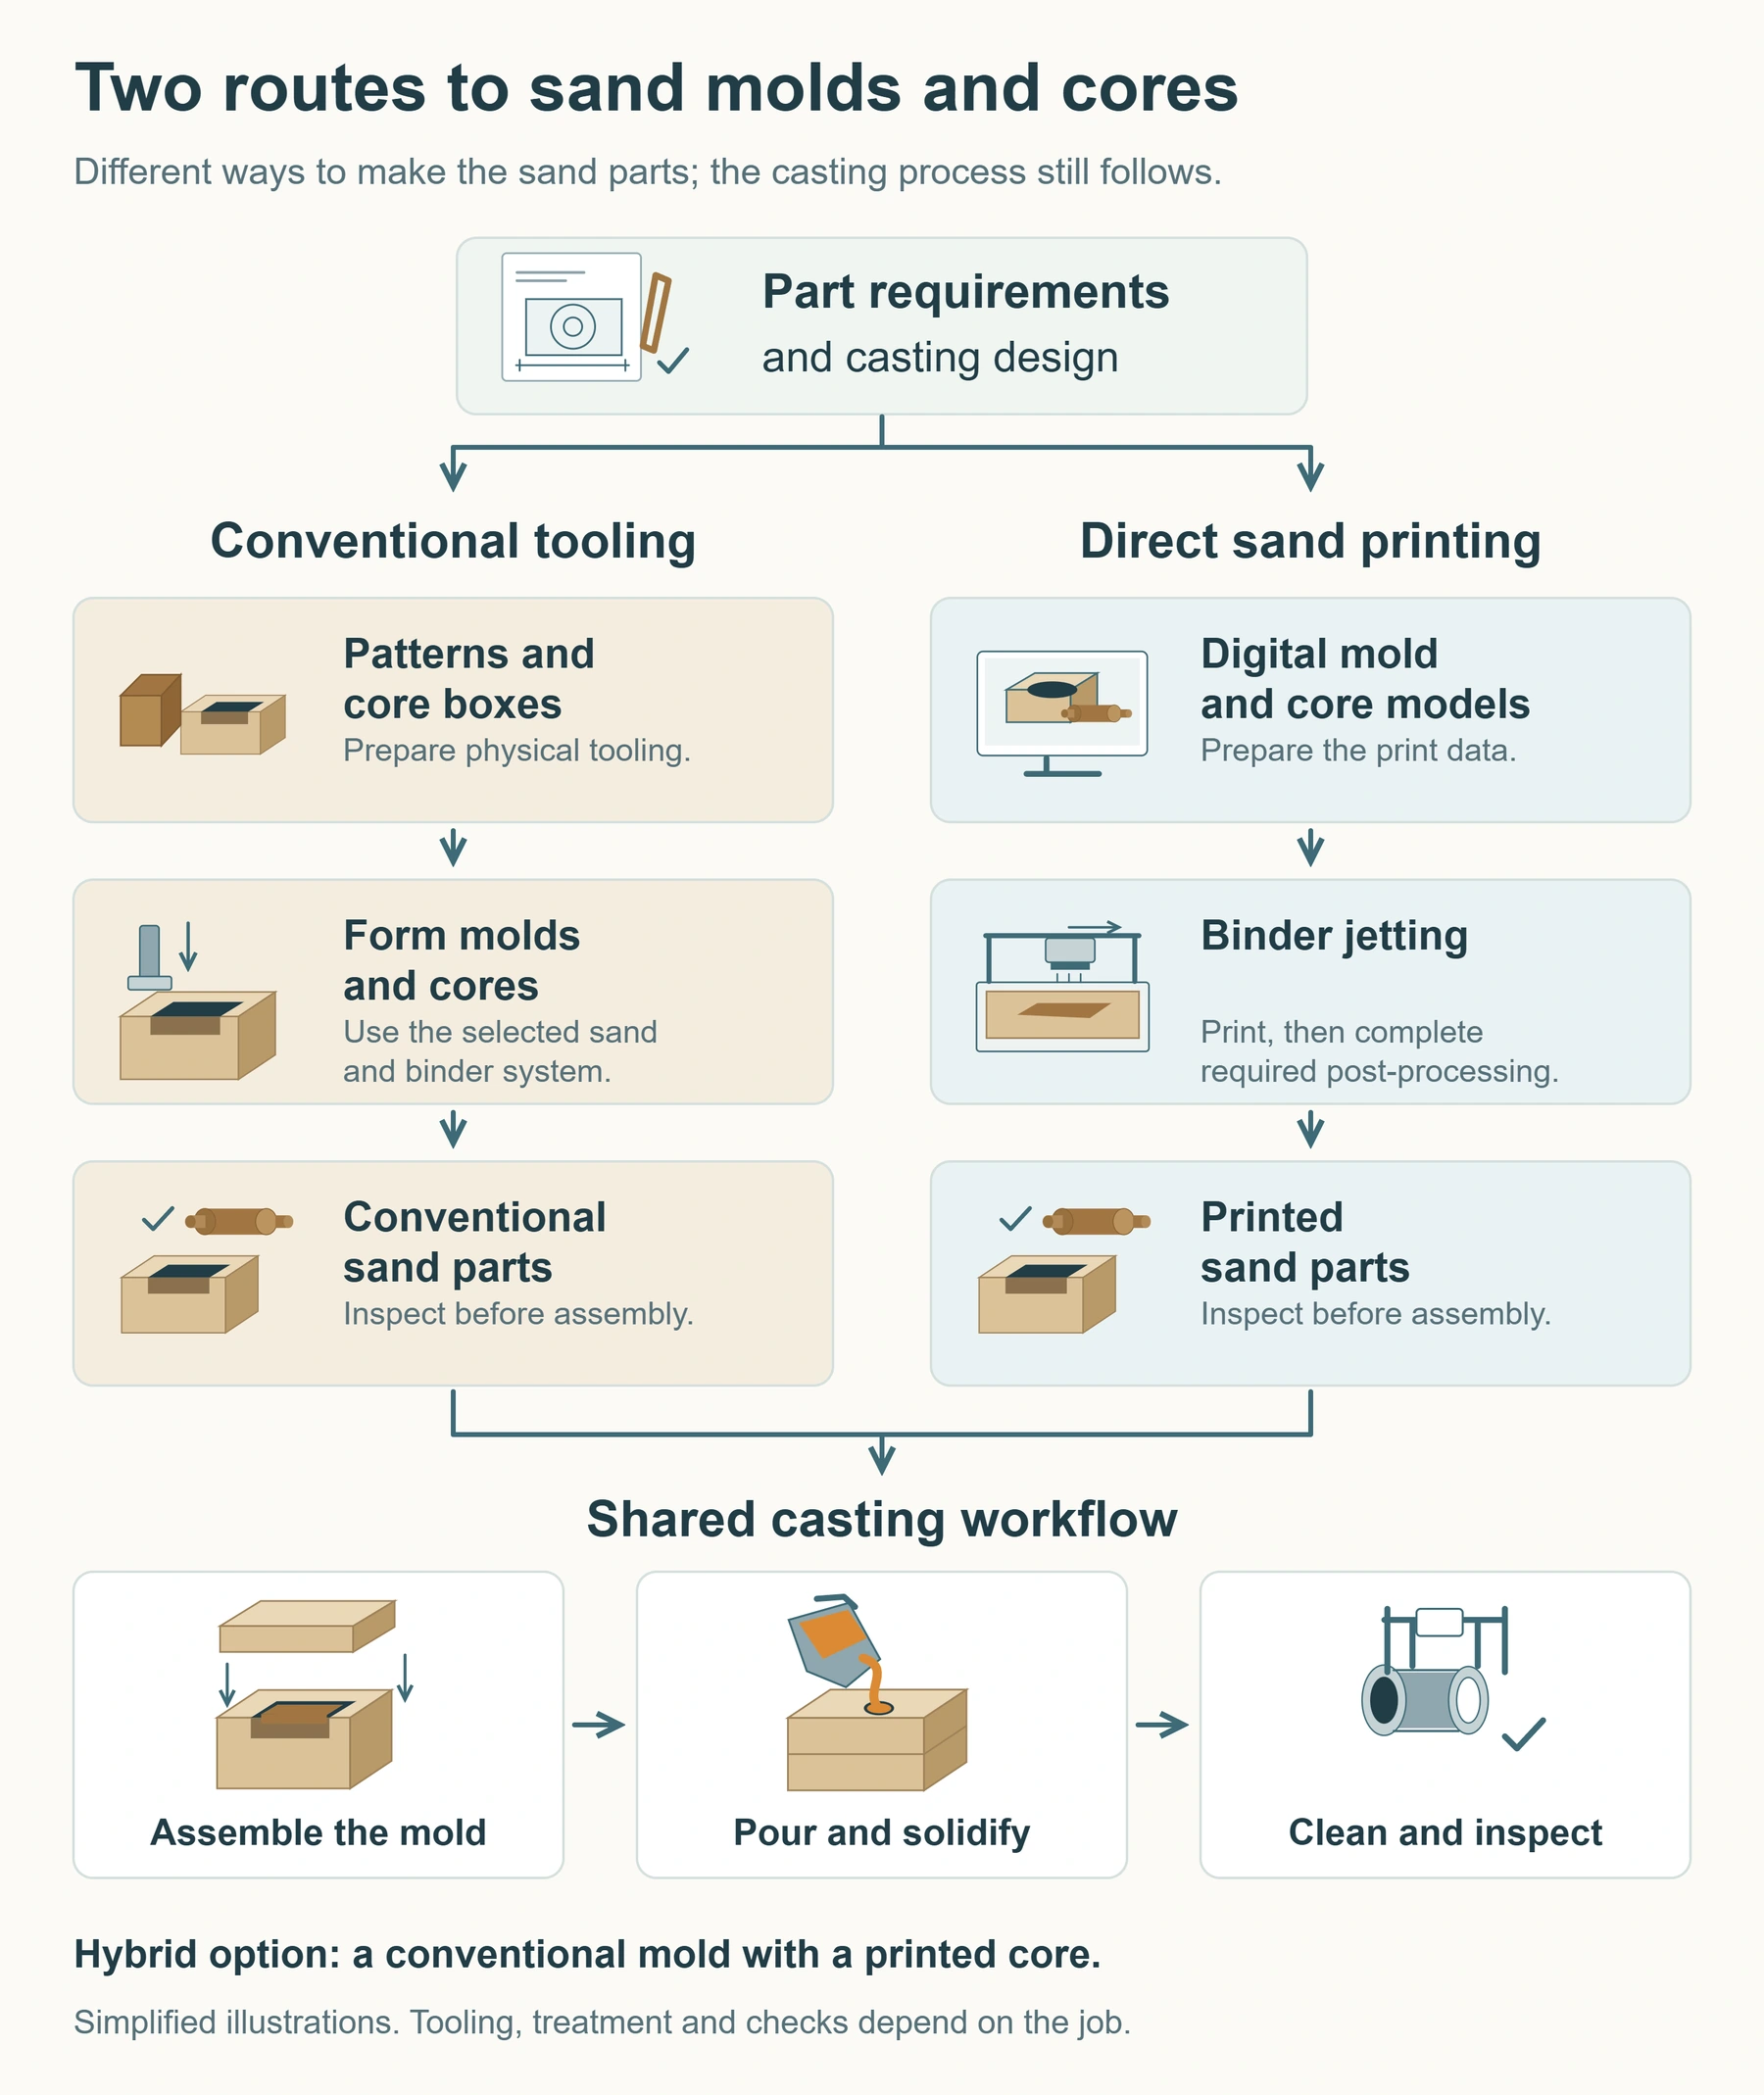
A rota convencional primeiro fabrica modelos, caixas de macho e outros ferramentais, reutilizando-os na moldagem. A impressão direta parte de modelos digitais e une os grãos camada a camada por jateamento de aglutinante. Cura, remoção de areia solta e inspeção seguem as exigências do sistema de materiais. A introdução do NIST ao jateamento de aglutinante explica a ligação de partículas por um aglutinante; com areia, o resultado são moldes ou machos de fundição.
As etapas são detalhadas no fluxo de impressão de areia, do fatiamento CAD à limpeza e ao pós-processamento.
| Aspecto | Modelos e caixas de macho convencionais | Impressão direta de areia |
|---|---|---|
| Preparação inicial | Fabricar, testar e manter o ferramental físico | Preparar dados e validar areia e sistema aglomerante |
| Alterações de projeto | Avaliar modificação ou substituição do ferramental | Alterar o projeto digital e validar impressão e fundição |
| Cavidades complexas | Avaliar caixa de macho, divisão e montagem dos machos | Avaliar imprimibilidade, resistência e condições de remoção da areia |
| Produção repetitiva | Considerar ferramental existente e ciclo de moldagem | Considerar capacidade de impressão, pós-processamento e montagem |
A impressão direta pode ser avaliada para protótipos, reposição, machos complexos e alterações frequentes. Na produção repetitiva estável, compare ferramental, fabricação de componentes de areia, limpeza e inspeção juntos; a quantidade não decide sozinha. Uma combinação de moldes convencionais e machos impressos permite introduzir a fabricação digital onde for útil.
Se o exterior da carcaça permanece igual e vários canais precisam ser testados, pode-se manter o ferramental externo e imprimir machos diferentes. Ainda é preciso conferir posicionamento no molde existente, espessuras e facilidade de limpeza de cada versão. O uso parcial da impressão também exige validação completa da fundição.
A impressora 3D de areia SJ-1200 da Cprint 3D fabrica moldes e machos e se integra nesta etapa. Depois continuam necessários montagem, vazamento, solidificação e aceitação. A precisão dimensional das peças de areia não equivale diretamente à tolerância da peça fundida final.
5. Quais metais e peças podem ser fundidos em areia?
O processo atende a várias famílias de ligas, mas deve ser definido conforme o grau do material e os requisitos da peça.
| Família de metal | Exemplos de componentes | Condições principais |
|---|---|---|
| Ligas de alumínio | Carcaças, componentes de motores e protótipos | Espessura, qualidade interna, tratamento térmico e usinagem |
| Ferro fundido | Estruturas de máquinas-ferramenta, bombas, válvulas e componentes de motores | Microestrutura, geometria e propriedades em serviço |
| Aço fundido | Corpos de válvulas e peças mecânicas de graus adequados | Refratariedade do molde, alimentação e pós-processamento |
| Ligas de cobre | Componentes de válvulas e tubulações de graus adequados | Escolha da liga, ambiente de uso e requisitos superficiais |
Por exemplo, os dados da liga C89537 da Copper Development Association incluem a condição fundida em areia e aplicações em válvulas. Isso não significa que todas as ligas de cobre sejam intercambiáveis. Da mesma forma, “carcaça de alumínio” não define a fabricação: ainda são necessários grau, geometria, quantidade e critérios de aceitação.
A fundição em areia pode ser avaliada para cavidades complexas, grandes estruturas inteiriças ou validação em pequenas quantidades. Veja as aplicações de fabricação de moldes e machos de areia para opções digitais. A decisão final deve considerar também outros processos de fundição de metais e a usinagem posterior.
6. Considere vantagens e limitações em conjunto
A fundição em areia abrange muitas ligas e dimensões, enquanto os machos permitem canais e cavidades internas. Modelos convencionais podem ser reutilizados; a moldagem digital amplia as opções para determinadas alterações e machos complexos.
A vantagem econômica depende do caso. A visão geral de processos da Aluminum Association indica que a fundição em areia pode ser mais econômica que a fundição sob pressão ou em molde permanente em algumas peças de alumínio de pequeno volume, complexas ou grandes. Não significa ser a alternativa mais barata para qualquer metal e quantidade.
As limitações também são claras: moldes são normalmente descartáveis, e moldagem, tratamento de areia e limpeza consomem recursos continuamente. Machos complexos exigem posicionamento confiável e acesso para limpeza. Acabamento bruto e capacidade dimensional dependem do processo; superfícies críticas podem precisar de usinagem.
Para comparar a formação de cavidades, os detalhes externos e os espaços internos na fundição em areia e na fundição de precisão, leia Fundição em Areia ou por Cera Perdida: Qual é a Diferença.
O custo total deve reunir ferramental, materiais, fabricação, pós-processamento e inspeção. Comparar apenas a moldagem pode omitir trabalhos que influenciam a entrega.
As cotações também devem ter o mesmo escopo. O preço de um bruto não é diretamente comparável ao de uma peça com usinagem e inspeção. Especifique superfícies usinadas, limpeza interna e ensaios para identificar se as diferenças vêm do processo ou do conteúdo da entrega.
7. Por onde começar a investigação de defeitos?
Ao encontrar vazios, inclusões ou desvios dimensionais, determine primeiro sua localização e morfologia e depois examine os registros de produção. Aparências semelhantes podem ter causas diferentes. Uma única fotografia não basta para decidir qual parâmetro alterar.
| Observação | Categorias a considerar | Verificações seguintes |
|---|---|---|
| Vazios ou porosidade | Porosidade por gás, alimentação insuficiente e outras causas | Distinguir por localização, morfologia, ensaios e registros do banho e do molde |
| Rechupes ou porosidade de contração localizada | Problemas de solidificação e alimentação | Rever variações de seção, regiões de solidificação tardia e caminhos de alimentação |
| Inclusões ou resíduos de areia | Possível erosão ou desprendimento de areia | Examinar superfícies, integridade do macho e entrada do metal |
| Regiões semelhantes a juntas sem fusão | Problemas de enchimento, como juntas frias | Rever encontro das frentes metálicas, temperatura e escoamento |
| Deslocamento do contorno no plano de apartação | Desalinhamento do molde ou erro de posicionamento na montagem | Conferir alinhamento do molde; para desvios internos, verificar separadamente o macho |
A tabela orienta a investigação e não substitui os resultados de inspeção. Acrescentar massalotes pode não corrigir poros causados por gás; alterar apenas os respiros pode não restabelecer uma alimentação interrompida. Consulte as diferenças entre contração, rechupes e porosidade por gás e examine os caminhos de alimentação e os registros da peça. Entradas, massalotes e respiros devem ser avaliados juntos.
8. Cinco perguntas frequentes
Toda peça fundida em areia precisa de macho?
Não. Se o molde puder formar sozinho a geometria, um macho separado pode ser desnecessário. Seu uso e sua divisão dependem de geometria, apartação e plano de produção, não apenas do tamanho.
Quebrar o molde torna a areia inutilizável?
A forma do molde normalmente é usada uma vez, mas a areia pode ser reutilizada após tratamento apropriado e verificação de qualidade. Método, proporção recuperada e adição de areia nova dependem do sistema e da produção. Não se pode prometer reciclagem ilimitada.
Por que geralmente é preciso quebrar o molde para retirar a peça?
O molde envolve a peça, e estruturas complexas podem conter machos. Desmoldagem e limpeza removem esses materiais, liberando a peça e seus espaços internos. O modelo convencional é um ferramental separado que pode produzir o próximo molde.
A impressão 3D de areia produz diretamente peças metálicas?
Não. Ela produz componentes intermediários para fundição. Fusão, vazamento, limpeza e outras operações continuam necessários. A capacidade de produzir peças de areia deve ser diferenciada da capacidade de uma produção completa de fundidos.
Molde de areia e modelo são a mesma coisa?
O uso impreciso dos termos pode gerar confusão. Aqui, molde de areia é a forma de areia usada no vazamento, e modelo é o ferramental da moldagem convencional. Identificar o objeto e sua função é mais claro que usar apenas um termo genérico.
Da geometria ao projeto completo do molde
Quatro questões interligadas ajudam a entender o processo: como a forma é produzida, como o metal entra, como a solidificação é alimentada e como os gases saem. Juntas, determinam se um desenho pode se tornar uma peça conforme.
Para avaliar a fabricação de moldes ou machos, reúna modelo 3D, grau da liga, quantidade, dimensões críticas e requisitos de aceitação. Depois, entre em contato com a equipe Cprint 3D para discutir a integração da impressão de areia ao seu processo atual.