
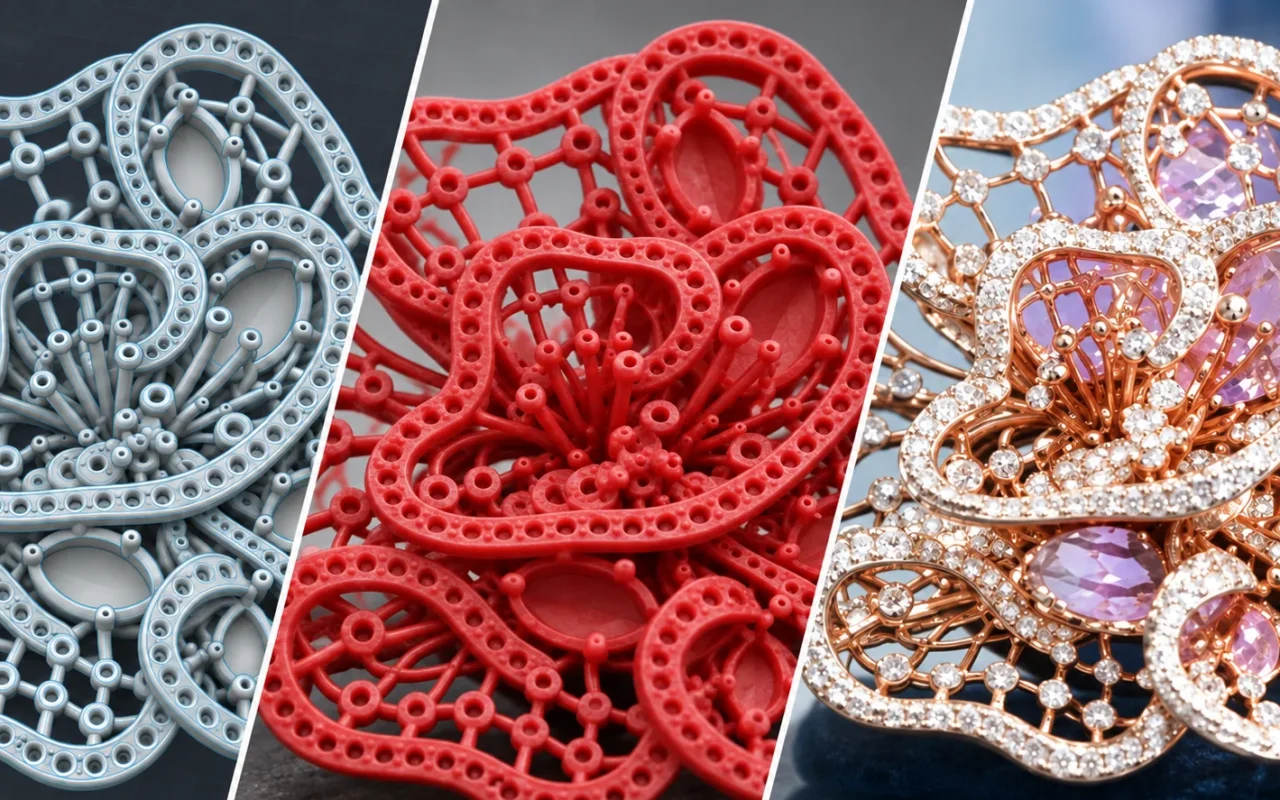
Wie wird Schmuck tatsächlich hergestellt? Selten mit nur einem Verfahren. Meist folgt auf den Entwurf eine Kette aus Umformen, Fügen, Gießen, Bearbeiten, Polieren und Fassen.
Ein einfacher Ring kann aus Metallmaterial gebogen, gelötet und poliert werden. Ein komplexes Schmuckstück mit Durchbrüchen und vielen Fassungen entsteht dagegen häufig zunächst im CAD, wird als verlorenes Modell gefertigt, in Metall gegossen und anschließend nachbearbeitet. Für stabile Serien können Stanzen, Gesenkformen oder Wachseinspritzen aus einer Gummiform wirtschaftlicher sein.
Deshalb sind zwei Fragen zu trennen: Wie entsteht das endgültige Metallstück, und wie wird das Gussmodell hergestellt? Der Wachs-3D-Druck verändert vor allem den zweiten Schritt. Er erzeugt ein verlorenes Modell aus digitalen Daten, ersetzt aber weder Guss, Politur, Fassen noch Fertigungswissen. Mehr dazu unter Wachs-3D-Druck für die Schmuckherstellung.
Welche Verfahren gibt es in der Schmuckherstellung?
Ein Schmuckstück kann Umformen, Fügen, Gießen, Zerspanen, Fassen und Oberflächenbearbeitung kombinieren. Der Leitfaden des V&A zu Metallbearbeitungstechniken verdeutlicht ebenfalls, dass Metallobjekte meist aus mehreren Arbeitsschritten entstehen.
| Verfahren | Prinzip | Geeignet für | Wichtige Grenze |
|---|---|---|---|
| Handwerkliche Fertigung | Sägen, Schmieden, Biegen, Löten, Feilen und Polieren. | Einzelstücke, Reparaturen und direkt kontrollierte Details. | Wiederholbarkeit und Durchsatz hängen stark von Zeit und Können ab. |
| Stanzen und Gesenkformen | Pressen und Werkzeuge formen Metallrohlinge. | Stabile Designs, Blechteile und Serienproduktion. | Werkzeugaufwand macht häufige Änderungen unflexibel. |
| Wachsausschmelzverfahren | Ein verlorenes Modell erzeugt einen Hohlraum für flüssiges Metall. | Ringe, Anhänger, Ohrringe, Armreifen, Durchbrüche und komplexe Flächen. | Das Ergebnis hängt von Modell, Anguss, Einbettung, Ausbrennen, Legierung und Guss ab. |
| Galvanoformung | Metall wird elektrochemisch auf einer Form abgeschieden. | Leichte, hohle oder spezielle Oberflächenkonstruktionen. | Schichtdicke, Entformen und Finish benötigen einen eigenen Prozess. |
| CNC-Bearbeitung | Werkzeuge tragen Material von Wachs oder Metall ab. | Kontrollierte Geometrien, Urmodelle und zugängliche Flächen. | Hinterschneidungen, tiefe Hohlräume und geschlossene Details sind durch Werkzeugzugang begrenzt. |
| Direkte additive Metallfertigung | Metall wird schichtweise zu einem endkonturnahen Teil aufgebaut. | Spezialgeometrien und hochwertige Anwendungen. | Anlagen, Stützen, Wärmebehandlung und Finish unterscheiden sich vom Modellguss. |
Kein Verfahren ist grundsätzlich überlegen. Entscheidend sind Geometrie, Legierung, Stückzahl, Lieferzeit, Oberfläche, Nachbearbeitung und Kosten.
Wie wird aus einem Wachsmodell ein Metallschmuckstück?
Beim Wachsausschmelzverfahren wird das verlorene Modell beim Entwachsen und Ausbrennen entfernt. Im Einbettstoff bleibt ein Hohlraum, der anschließend mit Metall gefüllt wird.
- Modell herstellen. Durch Schnitzen, Wachseinspritzen, CNC-Bearbeitung oder 3D-Druck.
- Angüsse setzen und Baum aufbauen. Das System muss Füllung, Entlüftung, Speisung und späteres Trennen ermöglichen.
- Einbetten. Ein gipsgebundener oder anderer feuerfester Werkstoff umschließt das Modell.
- Entwachsen und ausbrennen. Ein kontrollierter Temperaturzyklus entfernt das Modell und bereitet die Form vor.
- Gießen, abkühlen und ausformen. Metall oder Legierung füllt den Hohlraum und erstarrt.
- Trennen und fertigstellen. Angüsse werden entfernt; danach folgen Formkorrektur, Politur, Beschichtung oder Fassen.
Ein gedrucktes Wachsmodell ist somit kein direkt gedrucktes Metallschmuckstück. Das Resultat hängt von der gesamten Kette ab. Den industriellen Zusammenhang zeigen die Anwendungen im Feinguss.
Wie lassen sich Gussmodelle für Schmuck herstellen?
Handgeschnitztes Wachs
Das Schnitzen erlaubt direkte Kontrolle über Volumen, Textur und Detail. Es eignet sich für Einzelstücke und künstlerische Arbeiten, benötigt aber bei Wiederholungen und Größenänderungen viel Werkbankzeit.
Urmodell, Gummiform und Wachseinspritzen
Von einem freigegebenen Urmodell wird eine Gummi- oder Silikonform erstellt, aus der wiederholt Wachsmodelle entstehen. Für stabile Serien ist das effizient; jede Variante benötigt jedoch zunächst Urmodell, Form und Prozessabstimmung.
CNC-gefrästes Wachs
CNC kann Modelle oder Urmodelle aus Wachs schneiden. Maßhaltige, zugängliche Flächen sind gut umsetzbar; tiefe Taschen, Hinterschneidungen und feine geschlossene Strukturen bleiben schwieriger.
Gießfähiges Harz
Photopolymerdruck erzeugt verlorene Harzmodelle aus CAD. Das Material ist kein Wachs und erfordert typischerweise Waschen, Nachhärten und Stützenentfernung. Wärmeausdehnung, Asche und Ausbrennzyklus müssen zum Harz passen.
3D-Druck aus echtem Wachs
Echter Wachsdruck erzeugt das verlorene Wachsmodell direkt aus dem Datensatz. Separates Stützwachs trägt Durchbrüche, Überhänge und feine Details. Danach werden Stützen entfernt und das Modell vor dem Aufbau des Gussbaums getrocknet und geprüft.
Der Cprint 3D 3H-420 verwendet beispielsweise ein rotes, paraffinbasiertes Bauwachs aus 100% Wachs und ein weißes wachsbasiertes Stützmaterial. Das unterscheidet sich von gießfähigem Photopolymer. Reinigung, thermisches Verhalten, Asche und Ausbrennen sind nicht austauschbar. Einzelheiten bieten die Druckwachse für den 3H-420.
Auch die GIA-Übersicht zu Schmuck-CAD/CAM ordnet additive und subtraktive CAM-Verfahren, 3D-Druck und fertigungsgerechtes Konstruieren als zusammenhängende Kompetenzen ein.
Warum gewinnen 3D-gedruckte Wachsmodelle an Bedeutung?
Das bedeutet weder, dass jeder Betrieb seine bisherigen Verfahren ersetzen sollte, noch dass Druck für jedes Teil günstiger ist. Besonders interessant wird er bei komplexer Geometrie, häufigen Änderungen, Individualisierung und gemischten Losen.
Änderungen erfolgen in der digitalen Datei
Ringgröße, Fassung, Proportion oder Textur lassen sich im CAD ändern. Nach Freigabe wird ein neues Modell angeordnet und gedruckt, ohne für jede Variante zwingend ein neues physisches Werkzeug anzufertigen.
Komplexe Geometrie gelangt vom CAD zum physischen Modell
Durchbrüche, Filigran, feine Texturen und mehrfach gekrümmte Flächen können viel Handarbeit oder komplexe Formteilungen erfordern. Schichtweiser Aufbau und entfernbares Stützwachs erleichtern bestimmte Geometrien.
Druckbar ist jedoch nicht automatisch gießbar. Wandstärke, Reinigungszugang, Anguss, Metallfluss und Nachbearbeitung müssen gemeinsam bewertet werden.
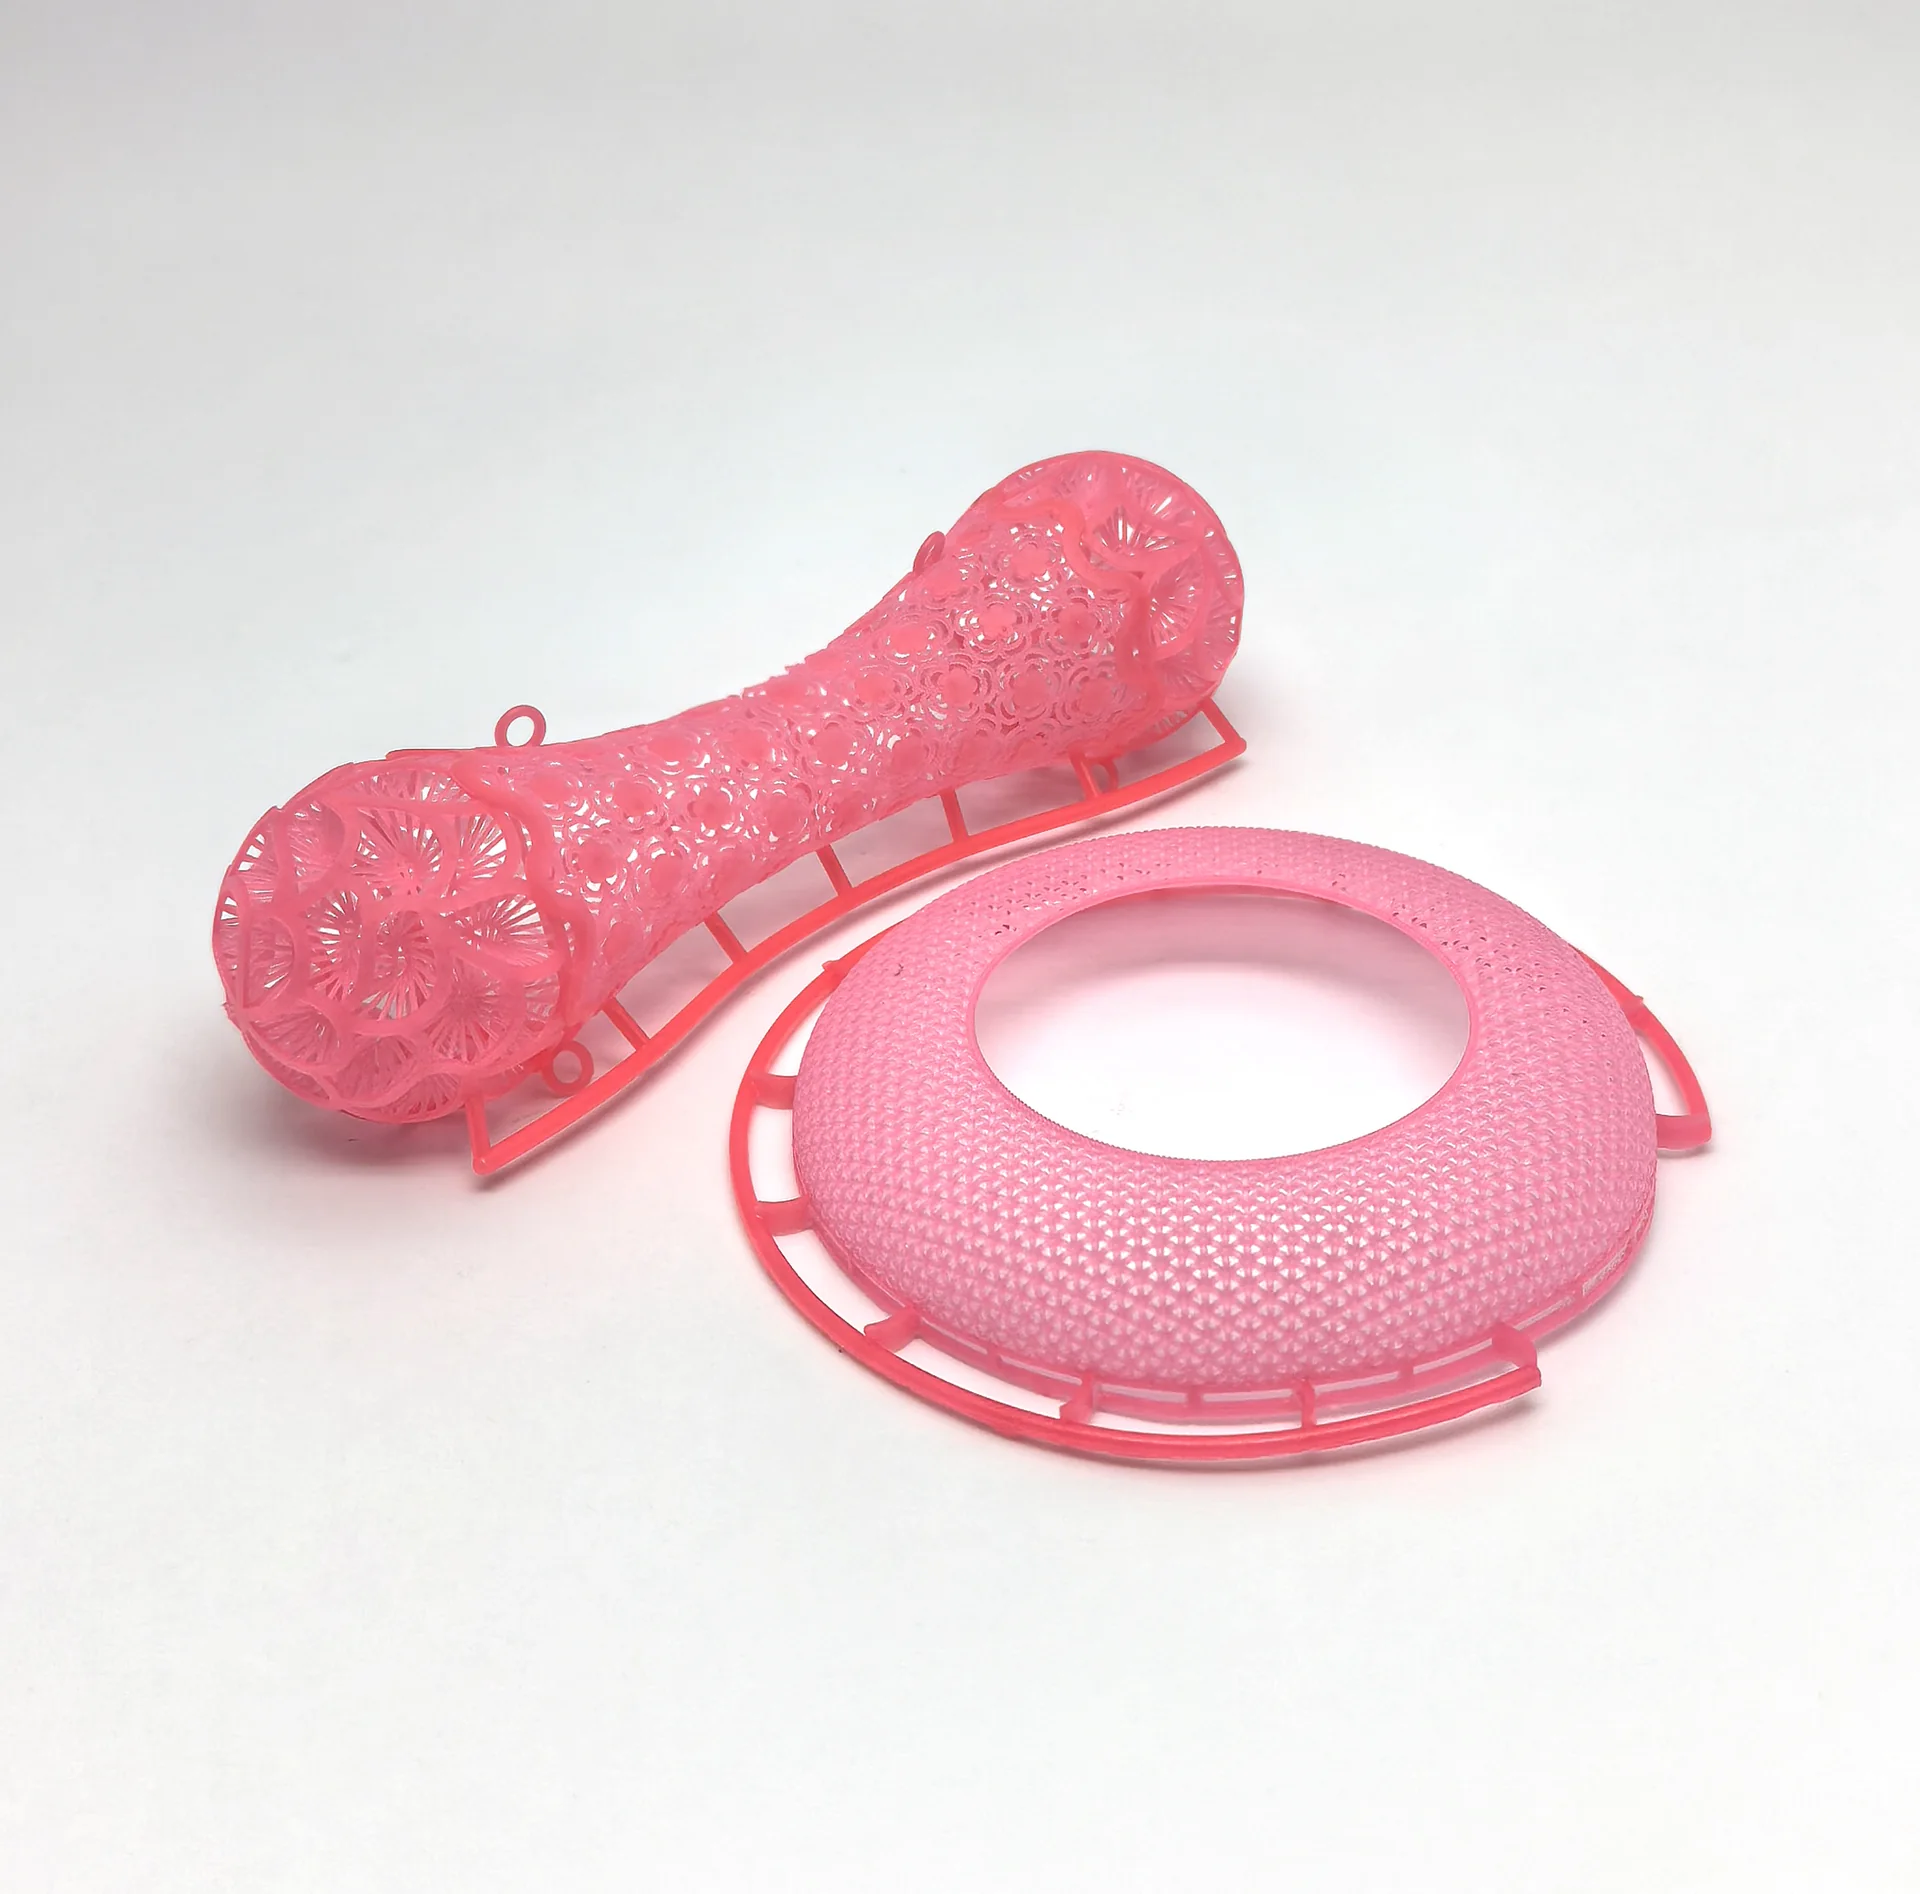
Unterschiedliche Designs teilen eine Bauplattform
Digitale Anordnung kann verschiedene Designs und Größen kombinieren, wenn Abstand, Orientierung, Stützen und Kennzeichnung stimmen. Entscheidend ist nicht die Modellzahl auf der Plattform, sondern die Zahl gereinigter und geprüfter Modelle, die zum Aufbau bereit sind.
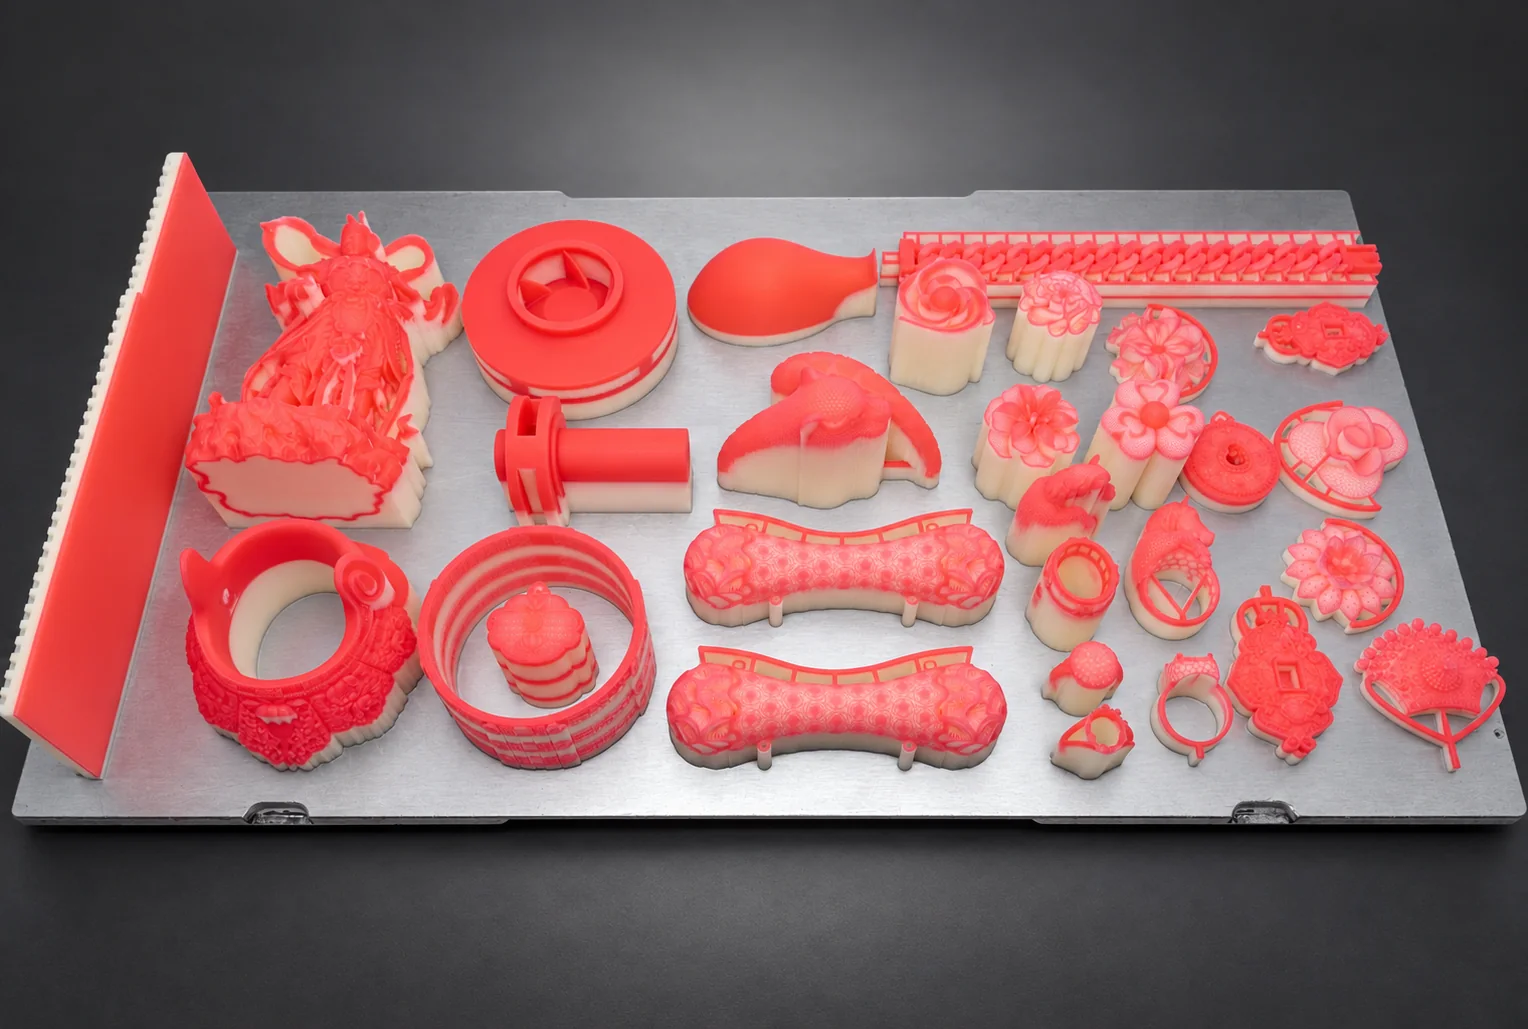
Digitale Dateien erleichtern Wiederholung und Versionsführung
Freigegebene Geometrien, Größen und Revisionen lassen sich speichern und erneut einsetzen. Gleichbleibende Ergebnisse erfordern trotzdem kontrollierte Maschinen-, Material-, Orientierungs-, Reinigungs- und Umgebungsbedingungen.
Gedrucktes Wachs passt in etablierte Gussabläufe
Der Druck verändert die Modellerstellung, nicht Aufbauen, Einbetten, Entwachsen, Ausbrennen, Gießen und Finish. Wachs, Einbettstoff, Küvettengröße, Temperaturzyklus, Legierung und Gussverfahren müssen gemeinsam qualifiziert werden.
Auf der Shenzhen International Jewelry Fair 2026 zeigte Cprint 3D den 3H-420 Plus mit neu gestalteter Außenhülle im Anwendungsgespräch mit Fachbesuchern. Der Messerückblick zur Shenzhen International Jewelry Fair 2026 dokumentiert diesen Auftritt, dient aber nicht als Marktstatistik.
3D-gedrucktes Wachs ist nicht für jede Aufgabe die beste Wahl
Bei stabilen Designs und langfristiger Nachfrage kann eine qualifizierte Gummiform mit Wachseinspritzen einen ausgereiften Takt und niedrige Stückkosten bieten. Einzelstücke mit bewusst handwerklichem Charakter können besser handgefertigt oder handgeschnitzt werden.
Auch der Druck hat Grenzen: Geschlossene Räume können Stützwachs einschließen, fragile Wände können sich verformen, Stützkontakte erzeugen Nacharbeit, und ein ungeeigneter Anguss kann ein druckbares Modell beim Guss scheitern lassen.
Verglichen werden sollten deshalb Materialverhalten, Stützenentfernung, nutzbarer Bauraum, reale Belegungsleistung, Prozessstabilität, Wartung und das Ergebnis vom Modell bis zum Gussteil.
Wie wählt man das passende Schmuckverfahren?
| Aufgabe | Erste Wahl zur Prüfung | Grund |
|---|---|---|
| Einzelkunst, Reparatur, sichtbare Handarbeit | Handfertigung oder handgeschnitztes Wachs | Direkte Kontrolle über Form und Oberfläche |
| Stabiles Design, wiederkehrende Menge | Stanzen, Gesenkformen oder Formwachseinspritzen | Werkzeugkosten verteilen sich auf die Serie |
| Individualisierung und häufige Änderungen | CAD plus gedrucktes Wachs/Harz und anschließender Guss | Weniger Varianten benötigen neue Urmodelle und Formen |
| Durchbrüche, Filigran, komplexe Flächen | Fertigungsgerechtes Digitalmodell plus Wachsausschmelzguss | Digitale Formgebung erzeugt komplexe verlorene Modelle |
| Direkt benötigtes Metallteil | Direkte additive Metallfertigung | Eigenständiges Metall- und Nachbearbeitungssystem |
Verfahren können kombiniert werden: Ein digitales Urmodell kann zur Gummiform führen; eine kleine Serie gedruckter Wachsmodelle kann ein Design vor der Werkzeugfreigabe validieren.
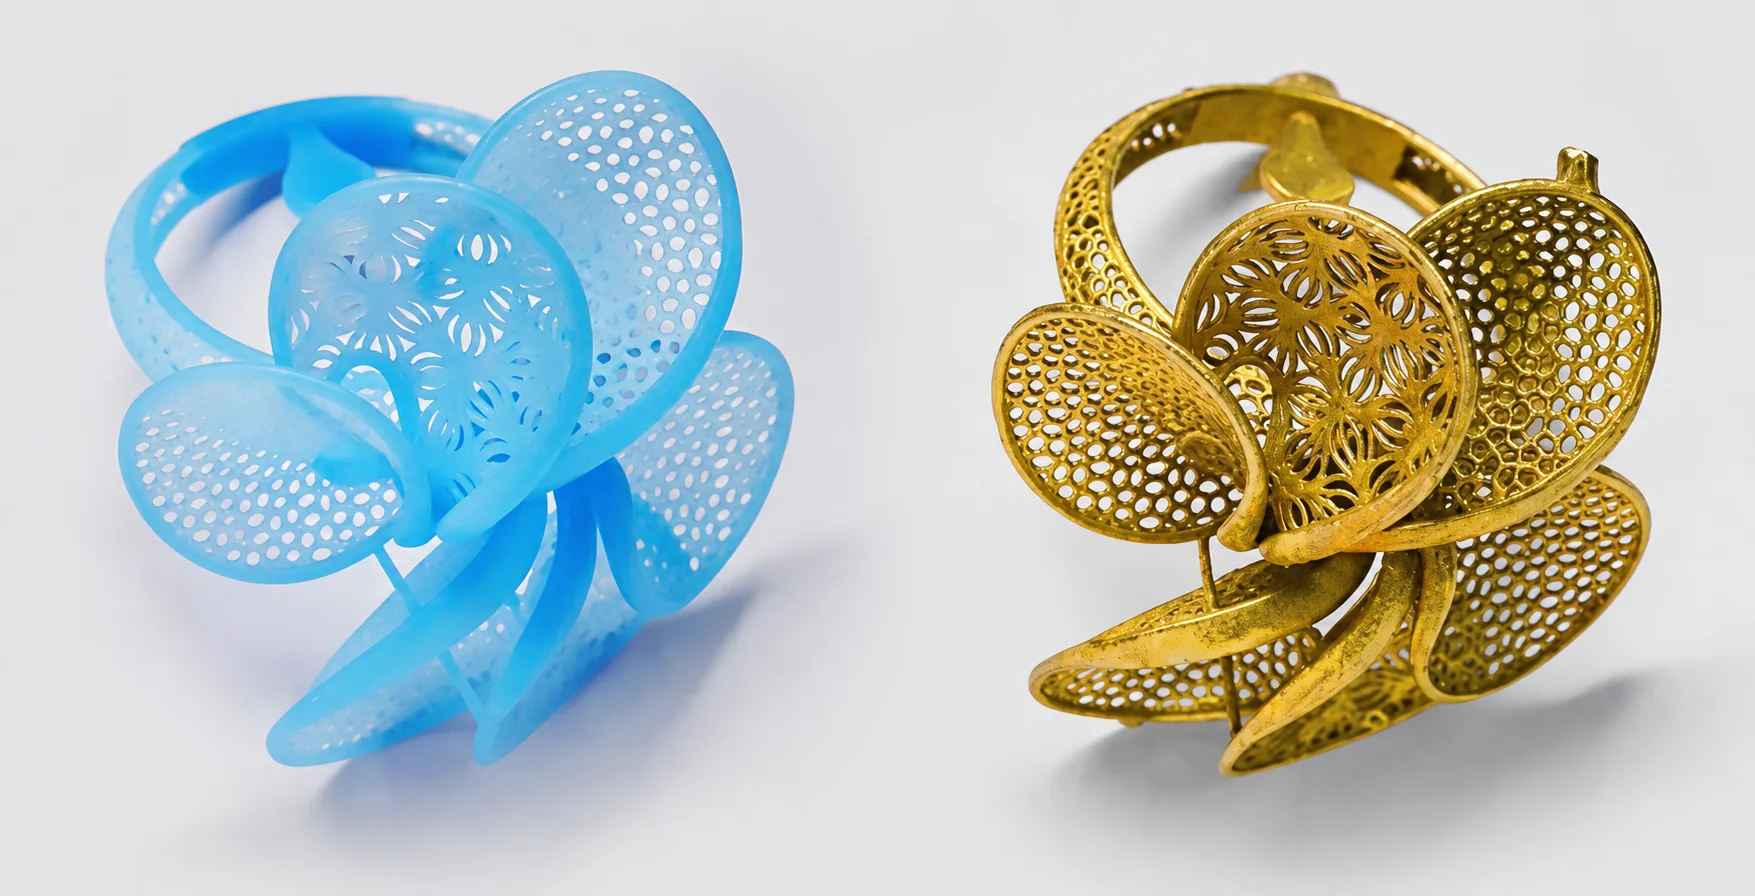
3D-Druck verändert den Einstieg in die Modellerstellung – nicht das Schmuckhandwerk
Wachs-3D-Druck verbindet CAD mit einem etablierten Gussprozess. Entwürfe lassen sich direkt ändern, komplexe Modelle ohne eigenes Werkzeug für jede Variante herstellen und gemischte Aufträge gemeinsam bauen.
Für komplexe Designs, Individualisierung oder Variantenfertigung können Unternehmen den 3H-420 Wachs-3D-Drucker für Schmuck prüfen und eine repräsentative CAD-Datei für eine Musterbewertung senden. Legierung, Abmessungen, Menge und vorhandener Gussprozess gehören zur Bewertung.
Häufige Fragen
Bedeutet 3D-gedruckter Schmuck immer direkten Metalldruck?
Nein. Gemeint sein kann direkter Metalldruck oder ein gedrucktes Wachs-/Harzmodell mit anschließendem Guss. Der 3H-420 druckt Wachsmodelle, keinen fertigen Metallschmuck.
Was unterscheidet gedrucktes Wachs von gießfähigem Harz?
Echter Wachsdruck nutzt Wachs; gießfähiges Harz ist ein Photopolymer und benötigt meist Waschen und Nachhärten. Ausdehnung, Asche, Stützen und Ausbrennzyklen unterscheiden sich.
Kann ein gedrucktes Wachsmodell sofort gegossen werden?
Nein. Es wird gereinigt, getrocknet, geprüft, aufgebaut, eingebettet, entwachst und ausgebrannt, bevor Metall gegossen wird.
Ist Wachsdruck nur für Einzelstücke und Kleinserien?
Nein. Gemischte Belegung und wiederverwendbare Dateien können auch größere Mengen unterstützen. Die Wirtschaftlichkeit hängt von Bauhöhe, Plattformnutzung, Reinigung, Ausschuss, Arbeit und Werkzeugkosten ab.
Warum bleibt Wachseinspritzen bei Serien relevant?
Bei stabilem Design und qualifizierter Form bietet es einen reifen Zyklus und niedrige Stückkosten. Beide Verfahren ergänzen sich häufig.
Was sollte man bei einem Schmuck-Wachsdrucker vergleichen?
Materialverhalten, Stützenentfernung, nutzbaren Bauraum, reale Belegung, Konsistenz, Dauerbetrieb, Wartung und die Validierung vom Modell bis zum Gussteil.