
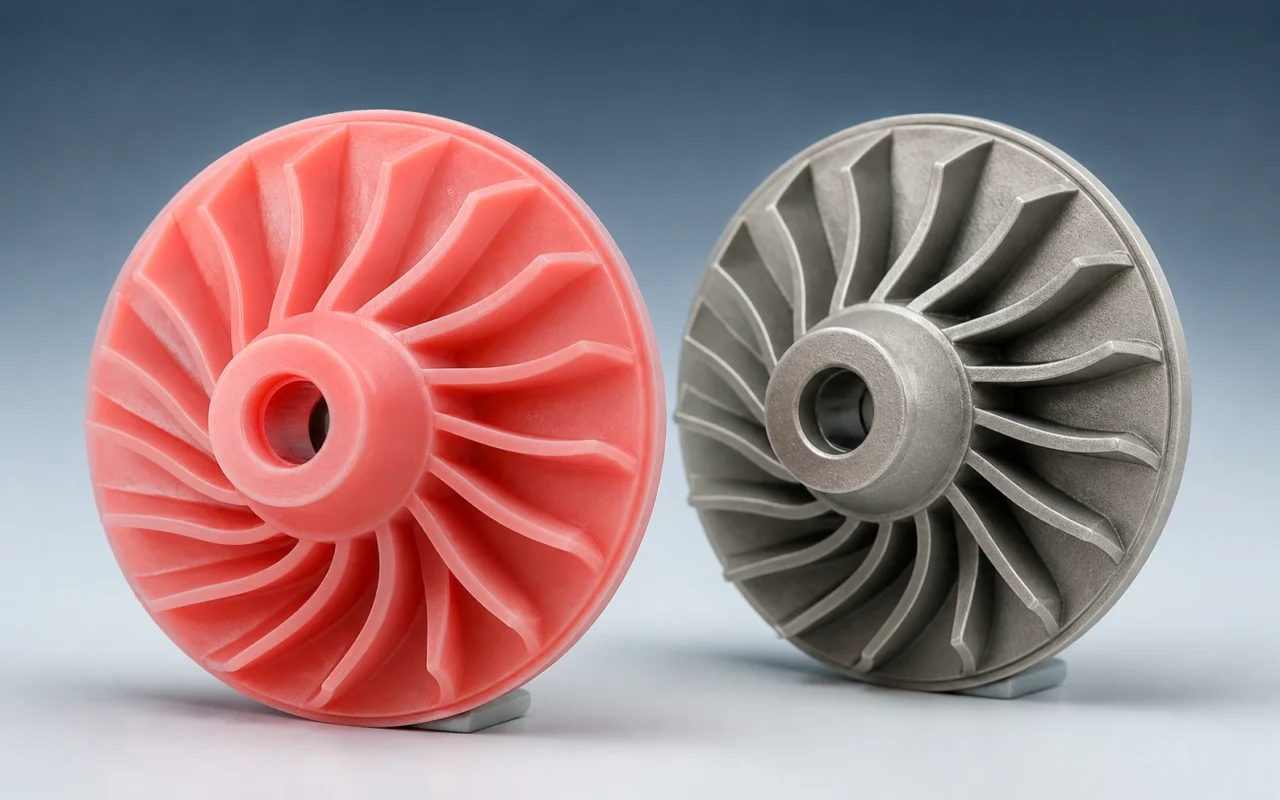
Les turbines complexes combinent des pales minces, des passages incurvés, un accès restreint et des exigences d’équilibre ou dimensionnelles exigeantes. L’outillage en cire conventionnel peut être approprié à volume stable, mais l’outillage peut prendre un à trois mois et une modification majeure de la conception peut entraîner des retouches. Pour les prototypes, les remplacements et les petits lots, l’impression 3D directe à la cire offre une autre voie allant de la CAO au modèle de moulage à modèle perdu.
Où l’impression à la cire ajoute de la valeur
La production sans outil est particulièrement utile lorsque la géométrie de la lame change encore, que la quantité annuelle est faible, qu’un ancien outil n’est pas disponible ou que la disposition des passages est difficile à mouler et à démouler. Les processus qualifiés peuvent reproduire des parois minces d’environ 0,1 mm, des rangées de lames ouvertes, des passages en spirale et d’autres caractéristiques fines, mais le résultat obtenu dépend de l’orientation, du support, du matériau, de la configuration de la machine et de la méthode de mesure.
Flux de travail de la CAO au moulage
- Examinez le modèle CAO. Confirmez l’échelle, la tolérance de retrait, les caractéristiques minimales, les volumes piégés, les références d’inspection et les exigences de coulée en aval.
- Planifiez l’orientation et les supports. Protégez les bords de la lame et les surfaces critiques tout en laissant les supports accessibles pour le retrait.
- Imprimez avec un processus de cire qualifié. Verrouillez le matériau, la stratégie de couche, l’état de la machine et la traçabilité du travail.
- Nettoyez et inspectez. Retirez progressivement la cire de support, puis inspectez l’intégralité, les dimensions, la distorsion, la surface et les résidus.
- Arborer et construire la coque. Valider les joints, le système de glissières en métal fondu, le drainage, le recouvrement de la coque, le décirage et la cuisson avec la fonderie.
- Inspectez le moulage. Effectuez les contrôles dimensionnels, de surface, d’équilibre et non destructifs requis avant la mise en production.
Le guide de post-traitement du modèle en cire explique le nettoyage et l’acceptation plus en détail.
Prévisions de délais et de coûts
Les projets sources font état de délais de réalisation de modèles en cire d’environ 24 à 72 heures, de réductions du cycle de développement jusqu’à 80 %, de réductions des coûts d’essai jusqu’à 60 % et de réductions des coûts unitaires des petits lots de 30 à 50 %. Le travail d’urgence est parfois passé des données aux modèles en 24 heures, réduisant ainsi considérablement les temps d’arrêt des équipements. Ce sont des exemples de projets et non des garanties universelles. La taille des pièces, la file d’attente, l’itération, l’inspection et la capacité de la fonderie déterminent le résultat réel.
Ce qu’il faut valider avant la production
- Géométrie minimale de la lame et du passage à l’orientation sélectionnée.
- Supporte le contact et le retrait sans endommager les bords.
- Changement dimensionnel après impression, nettoyage, assemblage sur la carotte de coulée et traitement de la coque.
- Comportement du décirage, cendres ou résidus et intégrité de la coque.
- Retrait du métal, système de glissières en métal fondu, équilibre et acceptation finale de la coulée.
Cprint 3D prend en charge l’examen des applications, la stratégie d’impression, la sélection des matériaux, le réglage des processus et le suivi de la coulée. L’imprimante 3D à cire 3H-420 est conçue autour d’une plate-forme à trois têtes d’impression pour les modèles industriels. Explorez le moulage à modèle perdu, soumettez un projet de turbine ou comparez d’autres utilisations dans quatre applications de modèles en cire.
Questions fréquemment posées
L’impression 3D à la cire peut-elle remplacer tous les outils de turbine ?
Non. Il est particulièrement adapté au développement, à la géométrie complexe, aux faibles volumes, aux travaux de remplacement et à la production de ponts. Les pièces stables en grand volume peuvent favoriser l’outillage après une comparaison des coûts et de la qualité.
À quelle vitesse un modèle de roue peut-il être produit ?
L’impression peut prendre des heures, tandis que la révision, le nettoyage et l’inspection ajoutent du temps. Une fenêtre de modèle de 24 à 72 heures est possible pour les travaux en file d’attente appropriés, mais doit être confirmée par projet.
Quelles données sont nécessaires pour l’évaluation ?
Fournissez un modèle 3D d’étanchéité, le matériau et l’alliage, la quantité, les dimensions critiques, les parois minimales, les exigences de surface et le calendrier cible.