
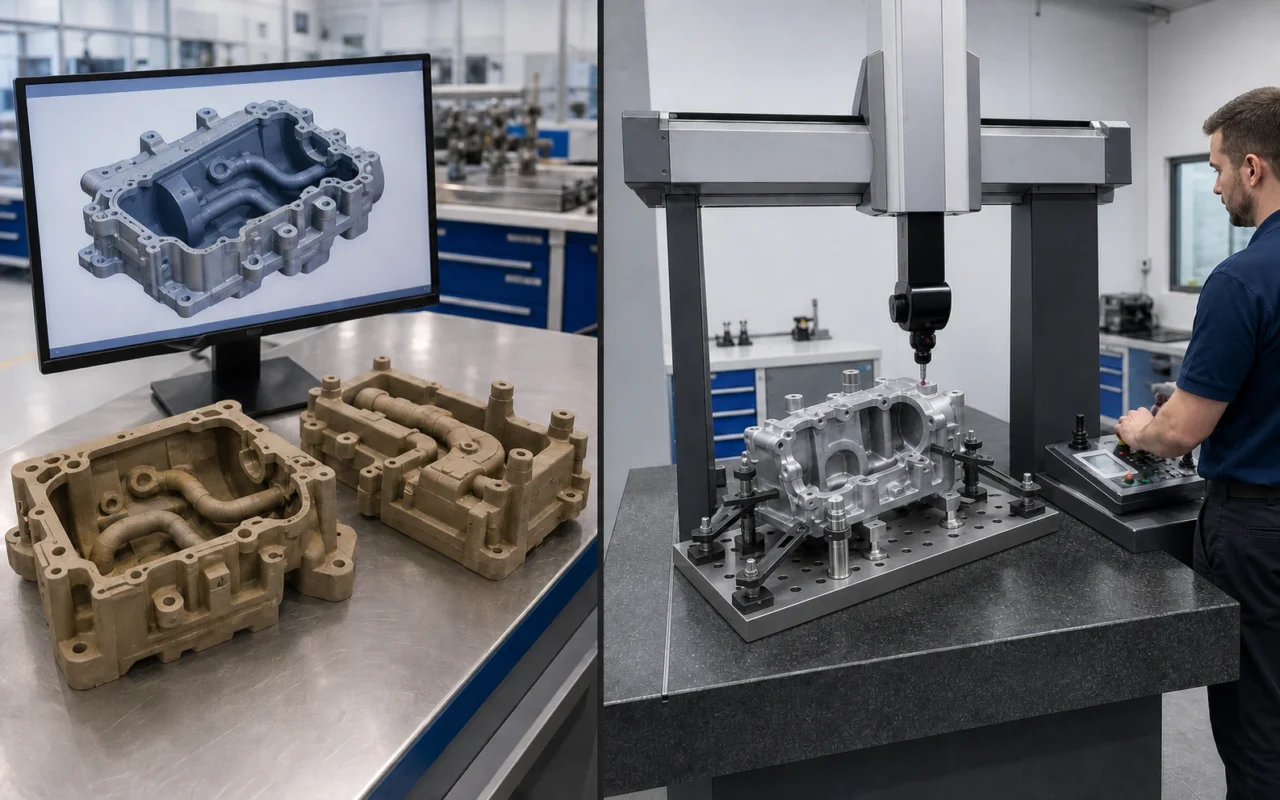
Le développement automobile avance plus rapidement, mais la validation du moulage implique toujours des alliages réels, l’épaisseur des parois, le traitement thermique et l’usinage. Les prototypes en polymère contribuent à l’apparence et à l’ajustement, mais ne peuvent pas remplacer un moulage métallique dans les tests structurels, thermiques, d’étanchéité et de durabilité. L’attente des modèles et des boîtes à noyaux peut ralentir les itérations pour les pièces moulées de moteurs, de transmissions, d’entraînement électrique, de gestion thermique et de châssis.
L’impression 3D sable produit des moules et des noyaux directement à partir des données de moulage afin que les équipes puissent obtenir des pièces métalliques avant que les outils de production ne soient gelés. Il relie la conception numérique aux moulages de prototypes ; il ne remplace pas tous les processus additifs automobiles et n’imprime pas directement le composant métallique final.
De l’itération de conception à la validation du fonderie
1. Définir l’objectif de validation
Décidez si la pièce est destinée aux contrôles d’emballage, aux tests de fluides, à un test au banc ou à la durabilité du véhicule. L’objectif définit les exigences en matière d’alliage, de traitement thermique, dimensionnelles, de surface et de CND et précise quelles différences par rapport à la future voie de production sont acceptables.
2. Terminez la conception du moulage
Ajoutez des dimensions supplémentaires pour compenser le retrait de coulée et l’usinage ultérieur, le système de canaux en métal fondu, les alimentateurs de coulée, les évents et les supports de positionnement du noyau, puis examinez le remplissage et la solidification. Si la future pièce sera coulée sous pression ou un autre procédé de production en série, documentez les différences attendues en termes de microstructure, de surface et de performances.
3. Imprimer des moules et des noyaux
Inspectez, divisez, tranchez et emboîtez les données de sable avant l’impression 3D en projetant sélectivement du liant sur la poudre. Un fichier révisé peut être imprimé à nouveau sans reconstruire un boîte à noyaux dédié, qui est la principale source de vitesse d’itération.
4. Terminez et versez
Dépoudre, durcir, enrober, assembler les noyaux et fermer le moule avant de verser selon le procédé approuvé. Vérifiez que le sable meuble est retiré des chemins complexes et soutient les noyaux fragiles pendant la manipulation.
5. Testez et renvoiez les résultats
Après le retrait du sable de la pièce moulée solidifiée, le traitement thermique et l’usinage, effectuez des tests dimensionnels, CT ou radiographiques, de fuite, de débit, mécaniques ou au banc. Intégrez les résultats dans la prochaine révision CAO et le prochain plan de moulage pour créer une véritable boucle d’itération numérique.
Pour une voie de développement connexe, consultez le rôle et les limites de l’impression sur sable dans le développement de la gigacasting.
Tâches automobiles adaptées au processus
- passages d’huile et de liquide de refroidissement dans les carters de moteur et de transmission ;
- des échantillons de métaux en faible volume pour les moteurs électriques, les carters de moteur et les systèmes thermiques ;
- concepts de châssis et de structure avant investissement dans les outils de production ;
- pièces de rechange limitées pour véhicules classiques, équipements de test ou pièces abandonnées ; et
- ponter la production lors d’une transition de fournisseur ou d’une réparation d’outillage.
Chaque cas doit être évalué en fonction de la taille, du sable et des conditions de fonderie dans le flux de travail du moule et du noyau en sable. Notre liste de contrôle pour les applications automobiles couvre davantage d’exemples.
Une itération rapide ne signifie pas ignorer la validation technique
Un fichier peut évoluer plus rapidement qu’un outil, mais chaque révision significative peut altérer le remplissage, le retrait, la déformation ou la ventilation du noyau. Les modifications apportées aux passages, à l’épaisseur des parois, au système de glissières en métal fondu ou à l’orientation nécessitent une nouvelle révision du processus. Les programmes automobiles nécessitent également des révisions, des matériaux et des rapports de tests traçables afin que les résultats de différents prototypes ne soient pas mélangés.
BYD a étendu son utilisation de la fabrication additive pour les échantillons automobiles et la validation des essais routiers, notamment les supports légers, les boîtiers de batterie et les composants de gestion thermique. Les procédés additifs à base de polymères, de métaux et de sable répondent à différentes tâches : polymère pour la forme et l’ajustement, fabrication additive métallique pour certaines pièces fonctionnelles et moules numériques en sable où un moulage en alliage réel avec des passages complexes est requis.
Des prototypes à la production intermédiaire
Lorsque la conception se stabilise mais que les outils de production ne sont pas prêts, les moules imprimés peuvent prendre en charge une quantité limitée de ponts. La critique passe ensuite de « Dans combien de temps pouvons-nous obtenir la première partie ? » à:
- production acceptée par équipe et délai d’exécution de la boîte de construction ;
- consistance du lot pour le sable, le liant et l’enduit ;
- capacité de nettoyage, d’assemblage du moule, de coulée et d’inspection ;
- gestion des écarts de performances par rapport à la future partie production ; et
- le volume auquel l’outillage conventionnel ou métallique doit prendre le relais.
Pour une production de masse stable, l’outillage conventionnel, le moulage à basse pression ou le moulage sous pression peuvent générer un coût unitaire inférieur. Le sable numérique crée de la valeur en validant plus tôt, en réduisant les outils initiaux et en conservant une flexibilité pour les petits volumes.
Le système d’impression 3D sur sable SJ-1200 produit des moules et des noyaux industriels. Pour un examen automobile, fournissez les données 3D, l’alliage, l’objectif du test, la quantité et le jalon. Une stratégie de moulage hybride peut également être appropriée.
Questions fréquemment posées
Comment l’impression 3D sur sable est-elle utilisée dans le développement automobile ?
Il fabrique des moules et des noyaux de coulée directement à partir de données numériques, fournissant ainsi aux ingénieurs des prototypes métalliques pour des tests dimensionnels, de débit, d’assemblage, sur banc ou de durabilité avant que l’outillage de production ne soit terminé.
Un changement de conception nécessite-t-il un nouvel outil ?
Le fichier numérique peut normalement être révisé et réimprimé sans un nouveau moule de formation de noyau de sable complet. Les modifications critiques de la géométrie nécessitent toujours un processus de coulée et un examen de la qualité.
Peut-il être utilisé pour les composants de moteur, de transmission et de VE ?
De nombreux boîtiers et composants fluides peuvent être évalués, mais leur adéquation dépend de l’alliage, de la taille, des passages, des performances cibles et des tests. Toutes les tâches d’impression 3D automobile n’utilisent pas de sable.
Un processus peut-il servir à la fois aux prototypes et à la production intermédiaire ?
Oui, mais la production de ponts nécessite une capacité, une cohérence, une traçabilité et un contrôle des coûts plus stricts, ainsi qu’un point défini pour le passage à l’outillage de production.
Quelles informations sur le projet une équipe automobile doit-elle fournir ?
Fournissez le modèle de coulée, l’alliage, les exigences d’usinage et d’inspection, l’objectif de validation, la quantité, le plan de révision et l’objectif de livraison, ainsi que les défauts existants et les informations sur le système de canaux en métal fondu, le cas échéant.