
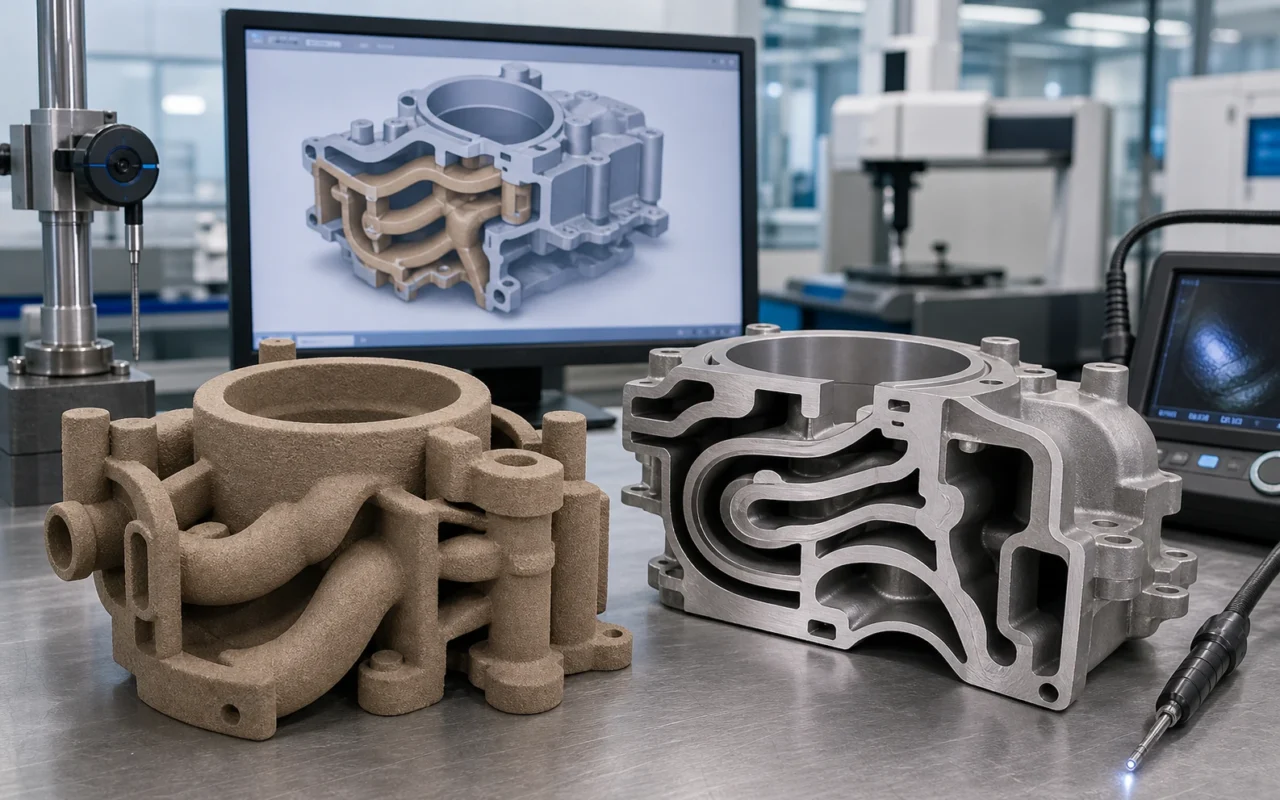
Les pièces moulées pour l’aérospatiale combinent souvent des cavités internes complexes, des parois minces, des objectifs de poids et une traçabilité stricte. La fabrication de noyaux conventionnelle est fiable pour les pièces matures à grand volume, mais le temps d’outillage et d’essai augmente rapidement lorsque les chemins d’écoulement nécessitent plusieurs moules de formage de noyaux de sable, des assemblages répétés ou des changements de conception fréquents. L’impression 3D au sable offre un chemin direct depuis les données numériques vers un moule ou un noyau, permettant aux équipes d’ingénierie de valider plus rapidement la géométrie et la stratégie de moulage.
Le principal avantage réside dans la fabrication d’outils. L’impression n’améliore pas automatiquement les propriétés de l’alliage et un noyau imprimé n’acquiert pas de qualification aérospatiale en quittant la machine. Les exigences en matière de matériaux, de procédés, dimensionnelles, non destructives et de contrôle des documents doivent encore être validées pour chaque projet.
Structures les plus susceptibles d’en bénéficier
- enroulement des passages d’huile, d’air ou de refroidissement dans les carters, les boîtiers et les corps de pompe ;
- noyaux de formage complexes pour roues, composants de guidage et géométrie à paroi mince ;
- des pièces où la consolidation du noyau peut réduire les erreurs de localisation et d’assemblage ;
- moulages de développement, essais à faible volume et conceptions évolutives ; et
- pièces de rechange à entretien limité où un boîte à noyaux de remplacement dédié n’est pas économique.
L’impression directe permet aux ingénieurs de revoir les lignes de séparation, la conicité du démoulage et les restrictions d’ouverture de la boîte à noyaux et peut intégrer des aides à la ventilation, au positionnement et au versement dans le modèle. La liberté reste limitée par l’épaisseur minimale des parois, la granulométrie, l’accès au sable, la résistance à la manipulation et le remplissage métallique. Consultez notre guide sur la consolidation complexe de noyaux de sable.
Flux de travail de la CAO au coulage
Un projet aérospatial doit commencer par un examen de la fabricabilité, et non par l’envoi d’un modèle de conception directement à l’imprimeur. L’ingénieur de fonderie établit les tolérances de retrait et d’usinage, le système de canaux de métal en fusion, les alimentateurs de coulée, les refroidissements, les évents, les supports de localisation des noyaux et les références d’assemblage, puis examine les risques de remplissage et de solidification par le biais de simulations ou d’expériences.
Avant l’impression, confirmez la révision du fichier, le système de coordonnées et les caractéristiques critiques, puis sélectionnez l’orientation et l’imbrication. Après l’impression, retirez le sable meuble et établissez une méthode de nettoyage vérifiable pour les trous profonds ou les passages fermés. Polymériser, enduire et sécher selon le système de matériaux. Les noyaux critiques peuvent nécessiter une inspection dimensionnelle, pondérale, visuelle, de résistance et de sable résiduel avant l’assemblage du moule et le coulage.
La page d’application des moules et noyaux en sable place ces opérations dans le flux de travail de la fonderie.
Fenêtre matériaux et processus
Le caractère réfractaire, la dilatation thermique, la taille des particules et la forme des grains affectent la qualité de la surface, la perméabilité et la stabilité à haute température. Le dosage du liant doit fournir suffisamment de résistance pour l’impression et la manipulation tout en contrôlant l’élimination des gaz et du sable de la pièce moulée solidifiée. Les alliages à haute température, les parois minces et les pièces moulées sensibles à la surface nécessitent des essais pour établir le comportement correct du sable, du liant, du revêtement et du frittage.
Enregistrez les lots de sable et de liant, les conditions environnementales, la révision des paramètres d’impression, les conditions de durcissement et de revêtement, les résultats d’inspection et le lot de fusion. Une nouvelle source de sable, un liant, un paramètre critique ou une orientation de construction peuvent nécessiter une requalification. Notre comparaison de quatre sables d’impression explique les compromis matériels.
La fabrication numérique ne réduit pas les exigences de qualité aérospatiale
Un noyau imprimé peut permettre une géométrie complexe, mais seule une inspection complète détermine si le moulage est acceptable. En fonction de la classe de pièce et des spécifications du client, cela peut inclure une inspection par MMT ou par scan, des tests de propriétés du sable, des tests chimiques, des tests mécaniques, des radiographies, des ressuages, des ultrasons, des tests de pression ou de débit.
Une impression réussie signifie qu’une partie de sable s’est formée. Un versement réussi ne signifie toujours pas une acceptation définitive. Pour une utilisation réglementée ou critique pour la sécurité, les matériaux, les machines, les processus et le personnel doivent être approuvés par le système qualité du client applicable. Un article de site Web ne peut pas remplacer une spécification technique ou un dossier de certification.
Capacité et valeur de la chaîne d’approvisionnement
Pendant le développement et la production en faible volume, les fichiers numériques peuvent réduire l’attente pour un boîte à noyaux dédié et déplacer plus rapidement les révisions successives vers les essais de coulée. Les cœurs mixtes peuvent partager une build. Une production stable ajoute des exigences supplémentaires en matière d’utilisation, de rotation des boîtes de fabrication, de post-traitement, de récupération du sable et de support technique.
L’exposition 2025 sur la fabrication intelligente de l’aviation en Chine (Chengdu) a mis l’accent sur la fabrication numérique de composants aérospatiaux complexes. Les documents industriels associés à l’événement ont cité des réductions de délais de plus de 70 % pour les moules imprimés complexes et la possibilité de former des cavités intégrées et des passages courbes. Les lignes d’impression aérospatiale peuvent combiner des imprimantes à sable, une récupération intelligente du sable utilisé et un approvisionnement automatisé, dimensionnés en fonction du rendement requis.
Les prévisions de marché citées dans le document source prévoient que la demande mondiale d’impression sur sable dans l’aérospatiale dépassera 5 milliards de dollars d’ici 2028, la Chine représentant potentiellement plus de 30 %. Les prévisions ne constituent pas des garanties, mais elles contribuent à expliquer pourquoi de plus en plus de fournisseurs du secteur aérospatial évaluent les moules numériques et leurs capacités de base.
Le système d’impression 3D sur sable SJ-1200 est destiné à la production industrielle de moules et de noyaux. Les discussions aérospatiales doivent utiliser des données autorisées et non classifiées et suivre une validation spécifique au projet. Contactez l’équipe technique pour examiner la géométrie représentative.
Questions fréquemment posées
Quelles pièces moulées pour l’aérospatiale peuvent bénéficier des noyaux de sable imprimés ?
Les boîtiers, boîtiers, corps de pompe et composants de débit avec cavités d’enroulement, assemblage multicœur, cycles de développement courts ou demande de pièces de rechange en faible volume sont de bons candidats. L’alliage, la taille, la classe de qualité et le coût conventionnel déterminent toujours l’adéquation.
L’impression au sable peut-elle créer des passages de refroidissement internes ?
Il peut produire de nombreux passages d’enroulement difficiles à noyauter de manière conventionnelle, mais la résistance du noyau, la ventilation, l’accès au nettoyage et le remplissage métallique doivent être prouvés. Une taille de passage minimale ne peut être promise indépendamment des conditions de sable, d’imprimante et de finition.
Que faut-il vérifier avant de verser ?
Les contrôles typiques incluent la révision des dossiers, les lots de matériaux, l’apparence, les dimensions critiques, le poids, la résistance, le sable résiduel, le revêtement et l’état de l’assemblage. Les spécifications client et le risque pièce définissent les critères de sortie.
Comment la résistance et la perméabilité du noyau sont-elles contrôlées ?
Le sable, la granulométrie, le liant, le revêtement, l’environnement, le durcissement et le revêtement travaillent ensemble. Plus de force n’est pas toujours mieux ; le gaz, la repliabilité et le nettoyage comptent également.
L’utilisation d’un noyau imprimé qualifie-t-elle automatiquement le moulage pour le service aérospatial ?
Non. L’impression n’est qu’une méthode de fabrication de noyaux. La pièce moulée finie nécessite toujours les matériaux, les processus et les tests non destructifs applicables, ainsi que sa libération via un système de qualité autorisé.