
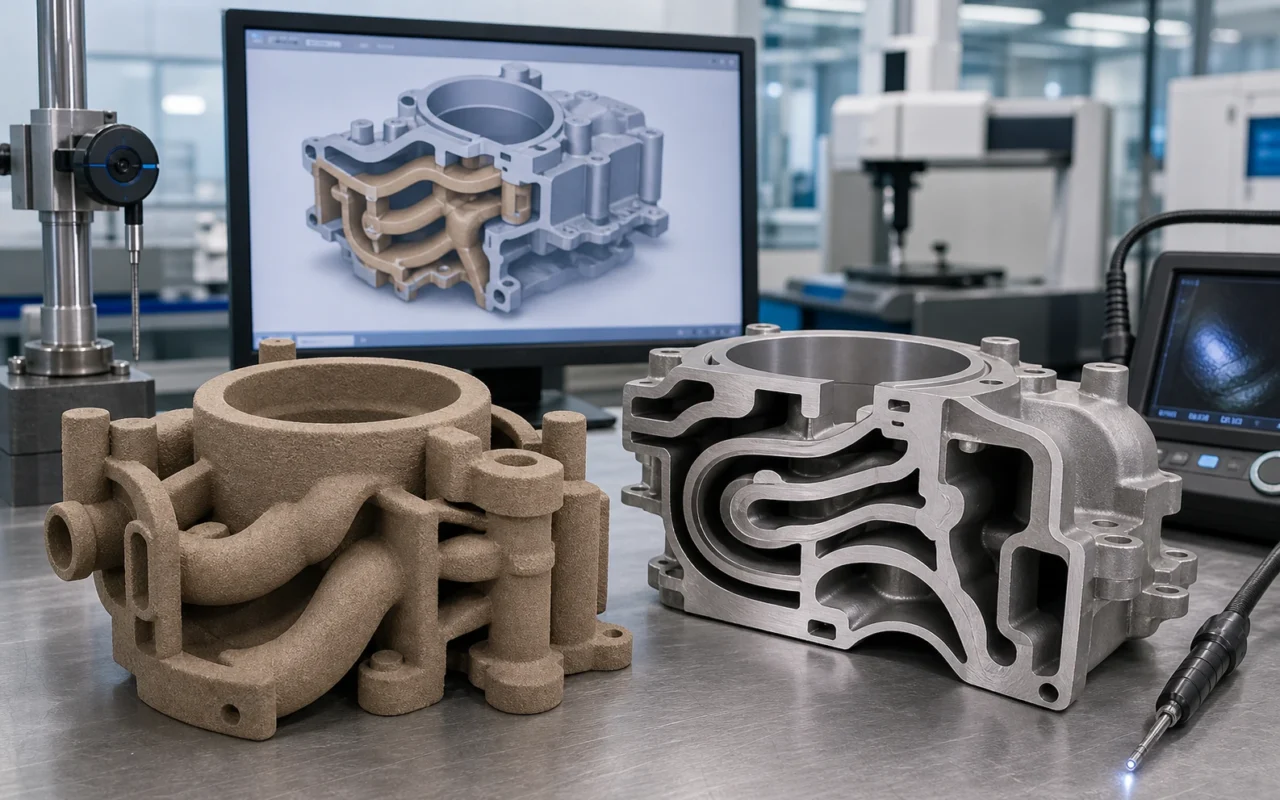
Las piezas fundidas aeroespaciales a menudo combinan cavidades internas complejas, paredes delgadas, objetivos de peso y una trazabilidad estricta. La fabricación de machos convencional es confiable para piezas maduras de gran volumen, pero el tiempo de herramientas y pruebas aumenta rápidamente cuando las rutas de flujo requieren varios cajas de machos, ensamblajes repetidos o cambios frecuentes de diseño. La impresión 3D en arena proporciona una ruta directa desde los datos digitales a un molde o macho, lo que permite a los equipos de ingeniería validar la geometría y la estrategia de fundición antes.
La principal ventaja está en la fabricación de herramientas. La impresión no mejora las propiedades de la aleación automáticamente y un macho impreso no adquiere calificación aeroespacial al salir de la máquina. Los requisitos de materiales, procesos, dimensiones, no destructivos y de control de documentos aún deben validarse para cada proyecto.
Estructuras con mayor probabilidad de beneficiarse
- enrollar conductos de aceite, aire o refrigeración en carcasas, cajas y cuerpos de bombas;
- machos de formación complejos para impulsores, componentes guía y geometría de pared delgada;
- piezas donde la consolidación del macho puede reducir los errores de localización y montaje;
- piezas fundidas de desarrollo, pruebas de bajo volumen y diseños en evolución; y
- repuestos de mantenimiento limitado donde un molde formador de machos de arena de reemplazo exclusivo no es económico.
La impresión directa permite a los ingenieros revisar las líneas divididas, la conicidad de desmolde y las restricciones de apertura de la caja de machos y pueden integrar ayudas de ventilación, ubicación y vertido en el modelo. La libertad sigue estando limitada por el espesor mínimo de la pared, el tamaño del grano, el acceso para la eliminación de arena, la resistencia al manejo y el relleno de metal. Consulte nuestra guía para la consolidación compleja con macho de arena.
Flujo de trabajo desde CAD hasta el vertido
Un proyecto aeroespacial debe comenzar con una revisión de la capacidad de fabricación, no enviando un modelo de diseño directamente a la imprenta. El ingeniero de fundición establece tolerancias de contracción y mecanizado, sistema de canales de metal fundido, alimentadores de fundición, enfriadores, respiraderos, soportes de localización de machos y datos de ensamblaje, luego revisa el riesgo de llenado y solidificación mediante simulación o experiencia.
Antes de imprimir, confirme la revisión del archivo, el sistema de coordenadas y las características críticas, luego seleccione la orientación y el anidamiento. Después de imprimir, retire la arena suelta y establezca un método de limpieza verificable para agujeros profundos o pasajes cerrados. Cure, cubra y seque según el sistema de materiales. Los machos críticos pueden necesitar una inspección dimensional, de peso, visual, de resistencia y de arena residual antes del montaje y vertido del molde.
La página de aplicación de machos y moldes de arena coloca estas operaciones dentro del flujo de trabajo de fundición.
Ventana de materiales y procesos
La refractariedad, la expansión térmica, el tamaño de las partículas y la forma del grano afectan la calidad de la superficie, la permeabilidad y la estabilidad a altas temperaturas. La dosificación del aglutinante debe proporcionar suficiente resistencia para la impresión y manipulación mientras se controla la eliminación de gas y arena de la pieza fundida solidificada. Las aleaciones de alta temperatura, las paredes delgadas y las piezas fundidas sensibles a las superficies requieren pruebas para establecer el comportamiento correcto de arena, aglutinante, recubrimiento y sinterización.
Registre lotes de arena y aglutinante, condiciones ambientales, revisión de parámetros de impresión, condiciones de curado y recubrimiento, resultados de inspección y lote de fusión. Una nueva fuente de arena, aglutinante, parámetro crítico u orientación de construcción pueden requerir recalificación. Nuestra comparación de cuatro arenas de impresión explica las ventajas y desventajas de los materiales.
La fabricación digital no reduce los requisitos de calidad aeroespacial
Un macho impreso puede permitir una geometría compleja, pero sólo una inspección completa determina si la pieza fundida es aceptable. Dependiendo de la clase de pieza y las especificaciones del cliente, esto puede incluir inspección por CMM o escaneo, pruebas de propiedades de arena, química, pruebas mecánicas, radiografía, penetrantes, ultrasonidos, pruebas de presión o flujo.
Una impresión exitosa significa que se formó una parte de arena. Un vertido exitoso todavía no significa aceptación final. Para uso regulado o crítico para la seguridad, los materiales, máquinas, procesos y personal deben estar aprobados a través del sistema de calidad del cliente aplicable. Un artículo de un sitio web no puede reemplazar una especificación de ingeniería o un registro de certificación.
Capacidad y valor de la cadena de suministro
Durante el desarrollo y la producción de bajo volumen, los archivos digitales pueden reducir la espera de un caja de machos dedicado y mover las revisiones sucesivas a las pruebas de fundición más rápidamente. Los machos mixtos pueden compartir una construcción. La producción estable agrega requisitos adicionales de utilización, entrega de la caja de construcción, posprocesamiento, recuperación de arena y soporte de servicio.
La Exposición de Fabricación Inteligente de Aviación de China (Chengdu) de 2025 destacó la fabricación digital de componentes aeroespaciales complejos. El material de la industria asociado con el evento citó reducciones de plazos de entrega superiores al 70% para moldes impresos complejos y la capacidad de formar cavidades integradas y pasajes curvos. Las líneas de impresión aeroespacial pueden combinar impresoras de arena, recuperación inteligente de arena usada y suministro automatizado, dimensionadas según la producción requerida.
Los pronósticos de mercado citados en el material original esperan que la demanda mundial de impresión con arena aeroespacial supere los 5 mil millones de dólares para 2028, y China podría representar más del 30%. Los pronósticos no son garantías, pero ayudan a explicar por qué cada vez más proveedores aeroespaciales están evaluando los moldes digitales y la capacidad central.
El sistema de impresión 3D en arena SJ-1200 está diseñado para la producción de moldes y machos industriales. Las discusiones aeroespaciales deben utilizar datos autorizados y no clasificados y seguir una validación específica del proyecto. Contacte con el equipo técnico para revisar la geometría representativa.
Preguntas frecuentes
¿Qué piezas fundidas aeroespaciales pueden beneficiarse de los machos de arena impresos?
Las carcasas, cajas, cuerpos de bombas y componentes de flujo con cavidades de bobinado, ensamblajes de múltiples machos, ciclos de desarrollo cortos o demanda de repuestos de bajo volumen son buenos candidatos. La aleación, el tamaño, la clase de calidad y el coste convencional siguen determinando la idoneidad.
¿Puede la impresión con arena crear conductos de refrigeración internos?
Puede producir muchos pasajes sinuosos que son difíciles de perforar convencionalmente, pero se debe demostrar la resistencia del macho, la ventilación, el acceso a la limpieza y el relleno de metal. No se puede prometer un tamaño mínimo de paso independientemente de las condiciones de arena, impresora y acabado.
¿Qué se debe comprobar antes de verter?
Los controles típicos incluyen revisión de archivos, lotes de materiales, apariencia, dimensiones críticas, peso, resistencia, arena residual, recubrimiento y estado de ensamblaje. Las especificaciones del cliente y el riesgo de la pieza definen los criterios de liberación.
¿Cómo se controlan la resistencia y la permeabilidad del macho?
La arena, el tamaño de las partículas, el aglutinante, el repintado, el medio ambiente, el curado y el revestimiento trabajan juntos. Más fuerza no siempre es mejor; El gas, la colapsabilidad y la limpieza también son importantes.
¿El uso de un macho impreso califica automáticamente la fundición para el servicio aeroespacial?
No. La impresión es sólo el método de fabricación de núcleos. La fundición terminada aún requiere el material, el proceso y las pruebas no destructivas aplicables y su liberación a través de un sistema de calidad autorizado.