
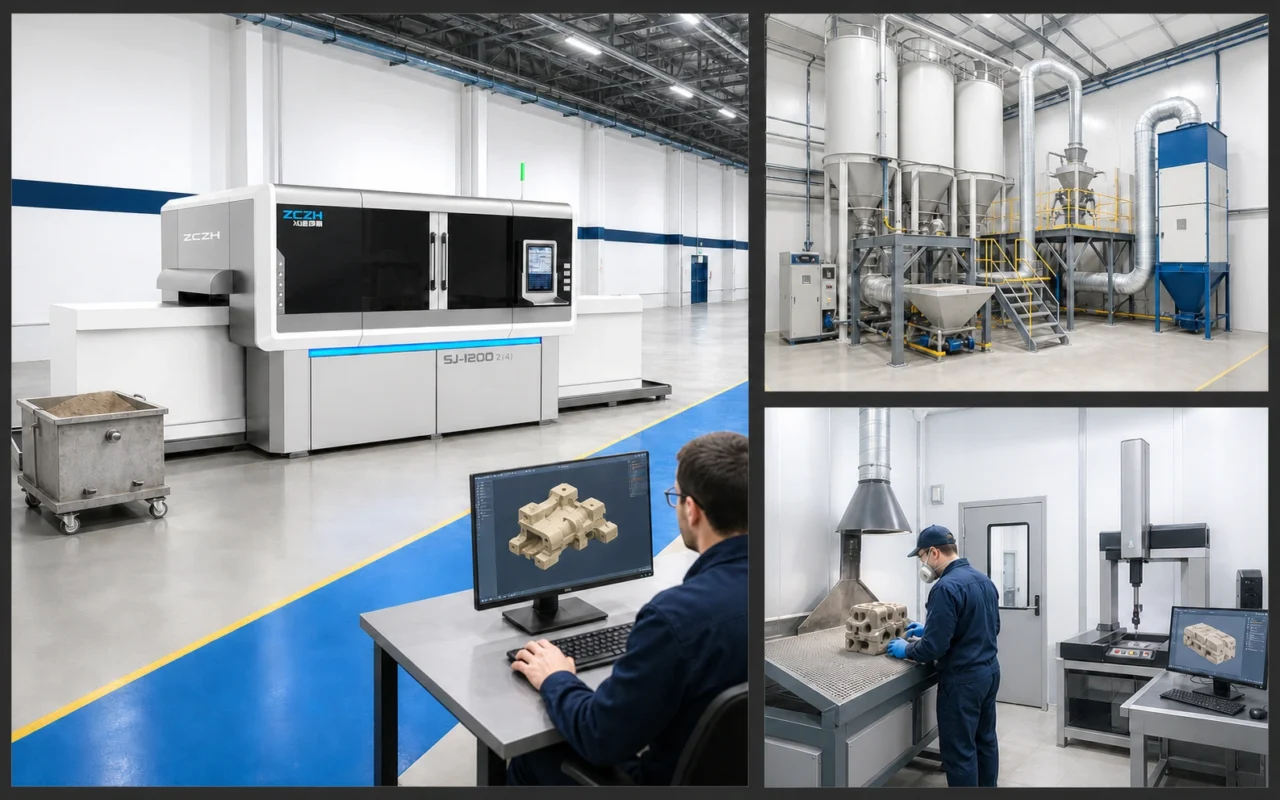
Passer d’une imprimante 3D à sable à une ligne de production stable ne consiste pas principalement à installer davantage de machines dans un bâtiment. Les données, le sable, le liant, les travaux en cours et les personnes doivent circuler en permanence et rester traçables. Une imprimante rapide ne peut pas fournir une production très efficace lorsque l’approvisionnement en sable, le dépoudrage, le durcissement, le revêtement ou l’inspection deviennent le goulot d’étranglement.
Commencez par les lancers cibles et le rendement requis par équipe, puis revenez à la configuration de la ligne.
Définir la capacité avant de compter les machines
Rassemblez au moins trois groupes de tâches représentatifs : noyaux fréquents, moules surdimensionnés et commandes à faible volume et à forte diversité. Pour chaque groupe, enregistrez la taille limite, le volume réel de sable, les pièces par construction, le poids des pièces, la difficulté de nettoyage, le temps de finition et la cadence de livraison. La vitesse de construction nominale devient une production mensuelle seulement après que la densité d’imbrication, le temps de changement de boîte et la durée de disponibilité soient inclus.
Un modèle de capacité de base devrait couvrir :
- pièces représentatives par boîte de construction ;
- constructions terminées par quart de travail et temps de changement de boîte ;
- capacité parallèle de durcissement et de dépoudrage ;
- maintenance, vérifications des têtes d’impression et temps d’arrêt planifiés ;
- validation du premier article, retouche et lots anormaux ; et
- changements saisonniers dans la composition des commandes et la capacité de réserve.
Une fois la sortie définie, vous pouvez décider si une imprimante a besoin de plusieurs boîtes d’échange ou si plusieurs imprimantes doivent partager des systèmes d’alimentation en sable, de récupération et de post-traitement.
Domaines fonctionnels dans une ligne complète
Préparation des données et de la production
L’inspection des fichiers, la conception du processus de moulage, le découpage, l’imbrication, les bons de travail et le contrôle de version appartiennent ici. Le fichier envoyé au sol doit correspondre à la révision approuvée, et chaque travail doit être traçable jusqu’à son lot de sable, son lot de liant et ses paramètres critiques.
Stockage de sable neuf, de sable récupéré et de liant
Les matériaux nécessitent une identification claire, un stockage contrôlé et des mesures contre la contamination croisée. Le sable récupéré doit être tamisé, dépoussiéré, refroidi ou récupéré, puis utilisé uniquement selon un ratio approuvé. « Recyclable » ne signifie pas une réutilisation illimitée sans tests.
Impression et mouvement des matériaux
La zone d’impression a besoin d’une température et d’une humidité stables, d’air comprimé, d’électricité, d’un accès au réseau et d’une autorisation de maintenance. Les itinéraires pour les boîtes de construction, les chariots, les grues et les chariots élévateurs doivent être séparés des passerelles afin de réduire les collisions, les dommages causés par les moisissures et le transfert de poussière.
Dépoudrage, durcissement et revêtement
L’aspiration, le dépoussiérage, l’éclairage et le support des pièces au poste de nettoyage affectent à la fois la sécurité et le rendement. Les passages complexes nécessitent des outils dédiés et une méthode documentée pour confirmer que le sable meuble a été retiré. Le durcissement, l’imprégnation ou le revêtement peuvent nécessiter des stations séparées, des capacités de séchage et des zones d’attente contrôlées.
Inspection et libération
L’inspection doit aller au-delà de l’apparence. Les dimensions critiques, le poids, la résistance du moule, l’intégrité de la surface, le sable résiduel, le revêtement et les enregistrements de lots doivent être adaptés au risque de la pièce. Les résultats de qualité doivent être répercutés sur l’imbrication, l’impression et le contrôle des matériaux plutôt que de rester isolés lors de l’inspection finale.
Consultez le contexte complet du processus sur notre page d’application des moules et des noyaux en sable.
Concevoir l’approvisionnement et la récupération du sable
Un système d’approvisionnement doit maintenir une température, une humidité, une distribution et un débit de sable stables tout en empêchant la contamination croisée des matériaux. La capacité des silos doit couvrir les quarts de travail prévus tout en permettant l’échantillonnage, la vidange et l’entretien. La livraison automatisée réduit la manipulation manuelle mais nécessite toujours une surveillance du niveau, une réponse aux blocages, un contrôle de la poussière et un plan de temps d’arrêt.
La conception de la récupération commence par le processus de moulage. Le sable non lié issu de la construction, le sable retiré lors du dépoudrage et le sable utilisé après coulage ne sont pas équivalents. L’aptitude à l’impression doit être validée par des mesures pertinentes pour le système, telles que la perte au feu, la distribution granulométrique, les fines, le pH ou la valeur de la demande en acide. Prévoyez des voies d’isolement et d’élimination pour les matériaux qui n’ont pas été acceptés.
Notre guide du flux de travail de projection de liant, depuis le recouvrement jusqu’au dépoudrage et à la récupération, explique ces étapes plus en détail.
La production numérique change les rôles plutôt que de simplement les supprimer
Certains travaux répétitifs de création de patrons et d’assemblage diminuent, tandis que l’ingénierie des données, la maintenance, le contrôle des matériaux et l’analyse des processus augmentent. Les responsabilités typiques comprennent :
- Ingénieur procédés fonderie : système de canaux en métal fondu, colonne montante, conception du noyau et validation de la coulée.
- Ingénieur de données et d’imbrication : versions de fichiers, découpage et utilisation du volume de construction.
- Opérateur de machine : mise en route, changements de caisses, manutention et contrôles quotidiens.
- Technicien post-traitement : dépoudrage, durcissement, revêtement et mouvement.
- Technicien qualité : dimensions, solidité, traçabilité et libération d’exception.
- Technicien de maintenance : têtes d’impression, approvisionnement en sable, dépoussiérage, mécanique et utilitaires.
Une personne peut assumer plusieurs rôles, mais les responsabilités et les transferts de postes doivent être explicites. La formation doit porter sur la poussière, les produits chimiques, le levage et l’environnement de fonderie à haute température, et pas seulement sur les logiciels d’impression.
Un parcours par étapes, du pilote à l’échelle
- Validation du projet : imprimez des noyaux représentatifs et confirmez les résultats de finition et de coulée.
- Fonctionnement stable sur une seule machine : établit des normes en matière de matériaux, de paramètres, de maintenance, de traçabilité et de qualité.
- Équilibrage des cycles : utilisez des commandes réelles pour vérifier l’approvisionnement en sable, la capacité de nettoyage, de durcissement et d’inspection.
- Extension modulaire : ajoutez des machines ou des automatismes tout en préservant les contournements et les plans de reprise.
Les grandes fonderies intelligentes démontrent le potentiel d’échelle. Leur nombre de machines, leur personnel et leur production peuvent éclairer l’ingénierie, mais chaque nouvelle ligne doit toujours être dimensionnée en fonction de ses propres objectifs en matière de composition de commandes, de construction et de processus. Poursuivez avec la feuille de route de mise en œuvre de la fonderie en six étapes.
Une référence à grande échelle
Une entreprise d’équipements intelligents au sein du groupe KOCEL à Ningxia a développé une usine d’impression 3D par coulée de grande capacité basée sur l’impression 3D en projetant sélectivement un liant sur de la poudre. Les informations sur le projet décrivent 14 imprimantes à sable, chacune mesurant environ 5,2 mètres de haut et pesant environ 35 tonnes métriques, exploitées par plus de 30 employés pour effectuer un travail nécessitant plus de 100 personnes dans une usine conventionnelle. L’efficacité déclarée était trois à cinq fois supérieure à celle d’un équipement comparable à l’étranger, le coût de l’équipement étant environ la moitié de celui d’une solution importée.
Le projet a rapporté une réduction de 70 % des délais de coulée, un contrôle dimensionnel à ±0,5 mm, des ventes cumulées supérieures à 300 machines et des exportations vers des marchés comme le Japon et l’Autriche. Certains travailleurs sont passés de travaux de moulage chauds et poussiéreux à l’exploitation des équipements, à la planification numérique et au contrôle de la qualité.
Les données montrent que l’impression sur sable peut aller au-delà d’une machine pilote, tout en montrant également pourquoi le nombre d’équipements, le personnel et la capacité doivent être recalculés pour les pièces moulées réelles, l’utilisation de la construction et le cycle de finition.
Le système d’impression 3D sur sable SJ-1200 peut être évalué comme une machine autonome ou comme partie d’une ligne. Pour discuter de l’agencement, des équipes et du flux de matériaux, envoyez les dimensions de votre bâtiment, les pièces moulées cibles et la demande mensuelle.
Questions fréquemment posées
De quel équipement une ligne complète d’impression 3D sur sable nécessite-t-elle ?
En plus de l’imprimante, une ligne a généralement besoin d’un approvisionnement en sable et en liant, d’équipements de manutention, de dépoudrage et de dépoussiérage, de durcissement ou de revêtement, d’inspection et de traitement du sable. Le système de matériaux, le moulage et la cible d’automatisation déterminent la configuration exacte.
Combien d’imprimantes sont nécessaires pour la production mensuelle cible ?
Calculez l’imbrication représentative, le temps par boîte, les équipes, l’utilisation et les goulots d’étranglement de finition. Diviser la demande par la vitesse d’impression nominale ne suffit pas ; le dépoudrage, le durcissement ou l’inspection limitent souvent le rendement réel.
Le sable imprimé peut-il être récupéré et réutilisé ?
Une partie du sable peut être réutilisée dans un rapport approuvé après criblage, dépoussiérage, refroidissement ou récupération et tests. Le sable provenant de différents points du processus n’est pas équivalent et le taux de réutilisation doit être validé pour le matériau et le système de coulée.
De combien d’espace au sol et de main d’œuvre une ligne a-t-elle besoin ?
Cela dépend du nombre d’imprimantes, des silos, du mouvement de la boîte de fabrication, de la méthode de nettoyage et des équipes. Incluez la maintenance, la protection incendie, le contrôle de la poussière, les chariots élévateurs et les itinéraires piétonniers sécurisés, et pas seulement l’empreinte des machines.
Que faut-il surveiller à chaque quart de travail ?
Enregistrez la révision du fichier de travail, les lots de sable et de liant, les conditions environnementales, l’état des paramètres, les exceptions de la tête d’impression ou de la machine, les résultats du nettoyage, les dimensions critiques, les dommages causés par le moule et l’état de version final.