
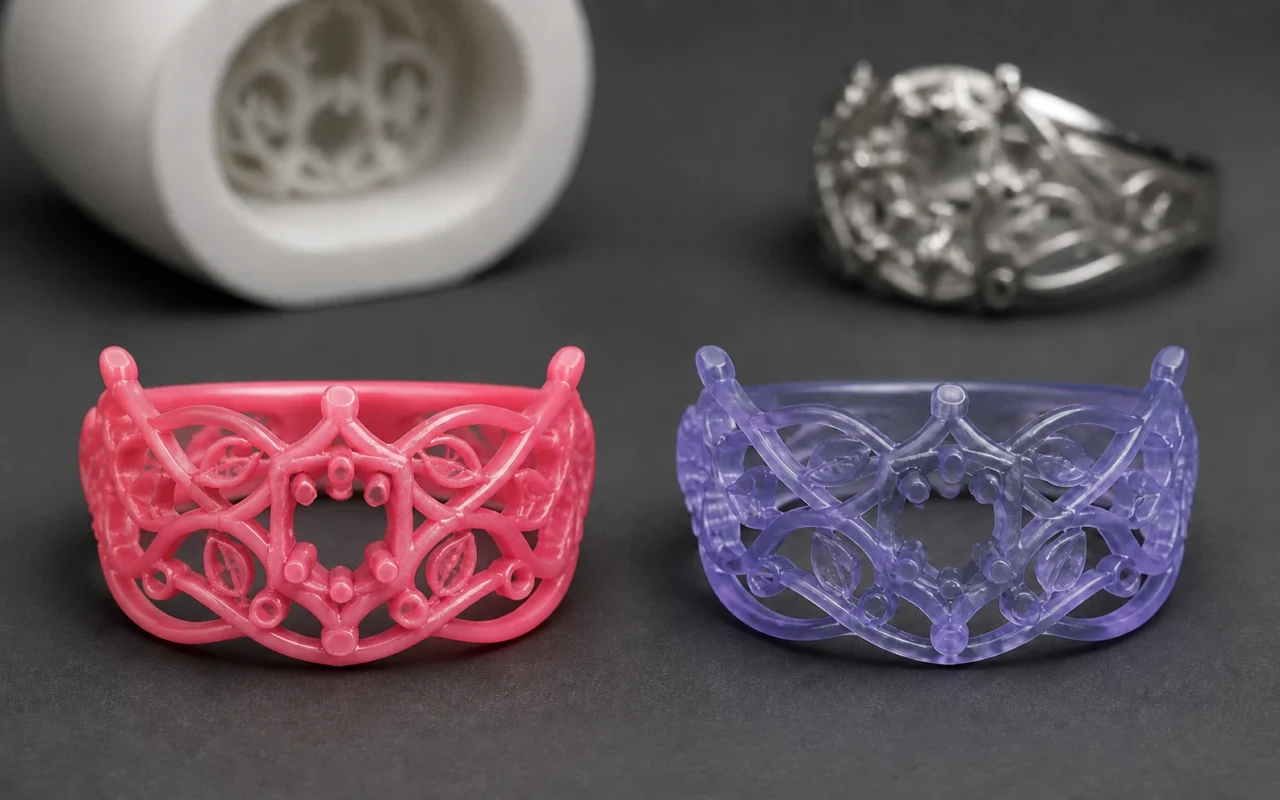
Sowohl der 3D-Druck durch das Aufspritzen geschmolzener Wachströpfchen als auch der Druck mit gießbarem Harz können einen digitalen Schmuck oder ein Präzisionsgussdesign in ein Opfermuster verwandeln. Bei der Entscheidung handelt es sich nicht einfach um einen Lösungsstreit. Die beiden Routen verwenden unterschiedliche Materialien, Aufbaumechanismen und Unterstützungsstrategien und stellen unterschiedliche Anforderungen an die Reinigung, den Schalenbau, die thermische Entfernung des Modellmaterials und die Produktionsplanung.
Die sinnvolle Frage lautet nicht: „Welche Technologie ist fortschrittlicher?“ Es geht darum, welcher vollständige Arbeitsablauf besser zu den Teiledetails, dem Produktionsvolumen, dem Lieferplan, dem Rohbausystem und den in Ihrem Betrieb verfügbaren Fähigkeiten passt.
Wie die beiden Prozesse funktionieren
Gießbare Harze werden normalerweise mit SLA-, DLP- oder LCD-Photopolymerisation gedruckt. Eine Lichtquelle härtet flüssiges Harz Schicht für Schicht aus, um das Muster und die Träger aus derselben allgemeinen Materialfamilie zu erzeugen. Nach dem Drucken muss das Teil normalerweise gewaschen, die Stützstruktur entfernt und nachgehärtet werden. Beim Präzisionsguss im Wachsausschmelzverfahren ist außerdem ein für das jeweilige Material empfohlenes Heiz- und Halteprogramm erforderlich, damit sich das Harz vollständig zersetzt und gleichzeitig Ausdehnung und Rückstände kontrolliert werden.
Beim 3D-Druck durch Ausspritzen geschmolzener Wachströpfchen werden industrielle Druckköpfe verwendet, um Aufbauwachs und Stützwachs aufzutragen. Jede abgeschiedene Schicht kühlt ab und verfestigt sich, bevor die nächste hinzugefügt wird. Sobald das umgebende Stützwachs entfernt wurde, kann das Aufbauwachsmodell zur Inspektion, zum Zusammenbau der Wachsmodelle auf dem Gusskanal und zum Schalenbau übergehen. Sein Hauptvorteil ist ein Wachsmodell, das sich natürlich in eine herkömmliche Wachsausschmelz-Produktionsumgebung einfügt.
Für Schmuckarbeiten besuchen Sie unsere Anwendungsseite für die Schmuckherstellung. Informationen zu Laufrädern, Pumpen, Ventilen und anderen Industrieteilen finden Sie unter Feingussanwendungen.
Entfernung von Materialien und Stützen
Photopolymermuster und -träger bestehen im Allgemeinen aus derselben Harzfamilie. Kontaktpunkte müssen beschnitten, geschliffen oder mechanisch bearbeitet werden, sodass sich die Stützstrategie direkt auf feine Zacken, durchbrochene Arbeiten, dünne Wände und sichtbare Oberflächen auswirkt. In unzugänglichen Hohlräumen bedarf die Konstruktion zusätzlich einer Entwässerung, Reinigung und thermischen Entfernung der Modellmaterialbahnen.
Wachsstrahlsysteme verwenden typischerweise separate Aufbau- und Stützwachse. Das Stützwachs umschließt oder trägt komplexe Geometrie und wird mit einem auf das Materialsystem abgestimmten temperaturgesteuerten oder lösungsmittelbasierten Verfahren entfernt. Dadurch wird der direkte mechanische Kontakt mit zerbrechlichen Teilen reduziert. Die Nachbearbeitung wird dadurch nicht überflüssig: Temperatur, Verweilzeit, Reinigung und Abfallflüssigkeitshandhabung erfordern weiterhin ein kontrolliertes Verfahren.
Vergleichen Sie Oberfläche und Genauigkeit nicht allein anhand der Spezifikation
Das Endergebnis hängt vom ursprünglichen CAD-Modell, der Schichtdicke, der Teileausrichtung, dem Trägerkontakt, der Materialschrumpfung, der Reinigung oder Entparaffinierung, dem Schalenaufbau und der Metallschrumpfung ab. Wachsmodelle werden häufig dort eingesetzt, wo eine gleichmäßige Oberfläche und eine feine Textur wichtig sind. Harzdrucker können auch feine Geometrien reproduzieren und sind in einer breiteren Palette von Maschinen und Materialien erhältlich.
Führen Sie auf beiden Routen denselben Benchmark durch, anstatt die Broschürenauflösung zu vergleichen. Beinhaltet:
- feinste Linien, Zacken und Durchbrüche;
- dünne Wände und Löcher in unterschiedlicher Ausrichtung;
- große, glatte, gekrümmte Flächen;
- tiefe Rillen und Innenräume, die gereinigt werden müssen; und
- kritische Abmessungen, gemessen am endgültigen Gussstück.
Ein Vergleich, der sich vom CAD bis zum fertigen Metallteil fortsetzt, ist die einzige zuverlässige Möglichkeit, festzustellen, welcher Weg zu Ihrer Schale und Ihrem Gießprozess passt.
Ausbrennen und Aufbau der keramischen Schale bestimmen das Gussergebnis
Sowohl Wachs als auch Harz müssen die Keramikhülle verlassen, ihr thermisches Verhalten ist jedoch unterschiedlich. Herkömmliches Gusswachs schmilzt im Allgemeinen zuerst aus, wobei die Rückstände beim späteren Brennen der Schale entfernt werden. Gießbares Harz entsteht hauptsächlich durch thermische Zersetzung. Ausdehnung, Asche und empfohlene Rampenprofile variieren erheblich zwischen den Harzformeln. Verwenden Sie daher das Materialdatenblatt und einen kontrollierten Versuch, um den Prozess zu etablieren.
„Castable“ bedeutet nicht, dass es mit jedem Wachsverfahren kompatibel ist. Überprüfen Sie beim Wechseln des Modellmaterials die Schale auf Risse, Asche, Lochfraß an der Oberfläche, Entlüftung und Metallfüllung und dokumentieren Sie das Ofenprofil und die Anordnung der Gusskanalanordnung. Für die Wiederholungsproduktion sind die Rückverfolgbarkeit von Materialchargen und ein Standardarbeitsverfahren wichtiger als das Erscheinungsbild eines erfolgreichen Drucks.
Informationen zu den nachgelagerten Schritten finden Sie unter Nachbearbeitung von Wachsmustern und der Arbeitsablauf beim Präzisionsguss im Wachsausschmelzverfahren.
Volumen, Arbeitsaufwand und Gesamtkosten
Harzdrucker decken ein breites Preis- und Anwendungsspektrum ab. Sie sind flexibel für Designvalidierung, Studioarbeit, kundenspezifische Kleinserienteile und allgemeines Prototyping. Die Kosten erstrecken sich über das Harz hinaus auf Waschflüssigkeit, manuelle Entfernung des Stützmaterials, Sekundärhärtung, persönliche Schutzausrüstung und Abfallentsorgung. Ein Team, das bereits mit Photopolymer-Arbeitsabläufen vertraut ist und eine begrenzte Anzahl von Mustern pro Tag verarbeitet, kann diese Flexibilität zu schätzen wissen.
Der 3D-Druck durch das Ausspritzen geschmolzener Wachströpfchen ist eher auf die Musterherstellung spezialisiert. Für Fabriken, die kontinuierlich gemischte Schmuck- oder Industriewachsmodelle verschachteln und drucken, können die Schritte zum Entfernen und Umwandeln mechanischer Stützen reduziert und gleichzeitig die etablierte Montage auf den Gusskanal und die Schalenbaupraxis abgestimmt werden. Das Kostenmodell umfasst Aufbauwachs, Stützwachs, Maschinenwartung, Entparaffinierungsstationen und Kapazitätsauslastung.
Die Materialkosten pro Teil sind daher keine Gesamtkosten. Berücksichtigen Sie in den Vergleich die Zeit des Bedieners, fehlgeschlagene Nachdrucke, Maschinenbelegung, Schalenerfolg und Nacharbeit nach dem Guss.
Ein produktionsorientiertes Beispiel finden Sie unter Wachs-3D-Druck für schnelle Prototypen und Kleinserien von Schmuck.
Ein praktischer Auswahlratgeber
- Bewerten Sie für Mehrzweckprototypen, Zahnmodelle oder gelegentlich gießbare Teile zunächst eine Harzroute.
- Für eine nachhaltige Produktion von Schmuck oder industriellen Wachsausschmelzmodellen testen Sie den 3D-Druck durch Ausspritzen geschmolzener Wachströpfchen umfassend aus.
- Vergleichen Sie bei feinen Durchbrüchen, empfindlichen Zinken oder Geometrien, die mechanisch schwer zu erreichen sind, den Reinigungsschaden an echten Benchmark-Teilen.
- Wenn Ihr Mantel- und Entparaffinierungsprozess ausgereift ist, überprüfen Sie, wie ein neues Mustermaterial das bestehende Ofenprofil und das Mantelverhalten verändert.
- Vergleichen Sie bei der Massenproduktion die akzeptierte Metallproduktion über eine komplette Schicht und nicht die Geschwindigkeit eines einzelnen Drucks.
Das Cprint 3D 3H-420 Wachs-3D-Drucksystem ist für die Herstellung von Schmuck und Präzisionsgussmodellen konzipiert. Um Routen anhand Ihrer eigenen repräsentativen Geometrie zu vergleichen, senden Sie uns die Dateien und Produktionsanforderungen für eine Überprüfung der Druck-, Stützentfernungs- und Gussbedingungen.
Häufig gestellte Fragen
Was ist der Hauptunterschied zwischen dem 3D-Druck durch Ausspritzen geschmolzener Wachströpfchen und gießbarem Harz?
Die Hauptunterschiede liegen im Schnittmaterial und in der Nachbearbeitung. Beim 3D-Druck durch Aufspritzen von geschmolzenen Wachströpfchen wird ein Wachsmodell erstellt und im Allgemeinen entfernbares Stützwachs verwendet. Beim Photopolymerdruck entsteht ein Harzmuster, das Waschen, Entfernen des Trägers, Nachhärten und eine thermische Entfernung des für dieses Harz validierten Modellmaterials erfordert.
Welche Art von Stütze lässt sich leichter entfernen?
Der Wachsträger kann in der Regel mit einem geeigneten Verfahren aufgelöst oder weggeschmolzen werden, wodurch der mechanische Kontakt mit feinen Merkmalen verringert wird. Harzstützen werden normalerweise beschnitten und bearbeitet. Der tatsächliche Schwierigkeitsgrad hängt immer noch von der Geometrie, Ausrichtung, dem Material und dem Arbeitsstandard ab.
Wie verhalten sich Wachs- und Kunststoffmodelle beim thermischen Entfernen des Modellmaterials unterschiedlich?
Wachs schmilzt normalerweise zuerst; Harz wird hauptsächlich durch thermische Zersetzung entfernt. Die Harzformeln variieren stark in Bezug auf Ausdehnung und Asche, daher sollte nicht für jedes Material ein nicht validiertes Ofenprofil verwendet werden. Für beide Wege ist eine Bestätigung anhand von Lieferantendaten und Gussversuchen erforderlich.
Sollte sich jeder Schmuckhersteller für den 3D-Druck durch das Aufspritzen von geschmolzenen Wachströpfchen entscheiden?
Nein. Der 3D-Druck durch das Aufspritzen von geschmolzenen Wachströpfchen eignet sich gut für die wiederkehrende Herstellung von Wachsausschmelzmodellen, während Harz für preisbewusste, vielseitige oder sehr kleine Arbeiten flexibler sein kann. Vergleichen Sie repräsentative Designs, Tagesvolumen und akzeptierte Gussausbeute.
Was sollten wir testen, bevor wir vom Harz zum 3D-Druck übergehen, indem wir geschmolzene Wachströpfchen ausspritzen?
Testen Sie feine Zacken, dünne Wände, durchbrochene, glatte Oberflächen und größere Strukturen. Zeichnen Sie den gesamten Ablauf auf – Drucken, Reinigen, Zusammenbau auf dem Gusskanal, Aufbau der Schale, Entparaffinierung, Gießen und Nacharbeiten – anstatt nur das ungegossene Modell zu beurteilen.