
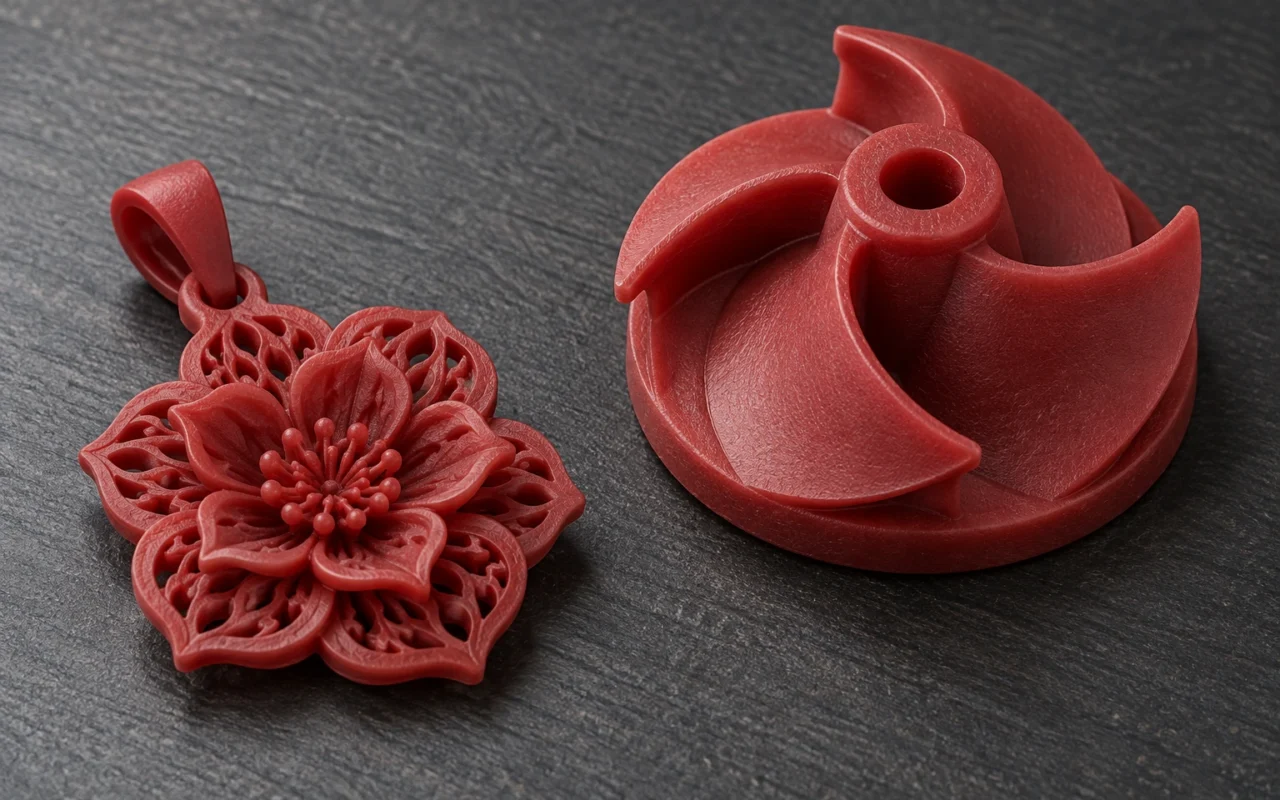
Du modèle numérique au modèle en cire pour fonderie
Un modèle de bague en cire rouge révèle déjà sertissure, corps et texture, mais il doit encore passer par la fonderie pour devenir un bijou métallique. Il en va de même pour une roue ou une autre pièce industrielle : l’impression transforme la géométrie numérique en modèle physique, puis la fonderie assure le changement de matériau.
L’impression 3D de cire fabrique des modèles de fonderie couche par couche à partir de données préparées. Trois objets structurent le procédé : le modèle numérique définit la géométrie, le modèle en cire sert à fabriquer le moule, puis la cavité reçoit le métal. L’impression change la façon d’obtenir la cire ; conception, retrait des supports et fonderie restent à coordonner pour produire une pièce utilisable.
1 Le rôle du modèle en cire
Le modèle est une forme positive dont les surfaces définissent la géométrie à reproduire. En fonderie à cire perdue, il est associé au système d’alimentation puis entouré d’un moule réfractaire. Le retrait de la cire libère les cavités destinées au métal. La bijouterie emploie couramment des moules en revêtement, l’industrie souvent des carapaces céramiques ; le procédé du projet détermine le système.
Pour une carapace céramique, par exemple, plusieurs couches sont formées autour de la grappe de cire. Une fois les conditions requises atteintes, suivent décirage, cuisson, coulée et opérations après coulée. La fabrication du modèle se situe en amont ; géométrie et état de surface se transmettent aux étapes suivantes. la présentation du procédé par l’Investment Casting Institute en présente l’ordre.
Dans une présentation générale, modèle en cire convient pour désigner l’objet imprimé. Il faut le distinguer de l’outillage d’injection servant à reproduire les cires et du moule réfractaire recevant le métal. En anglais, wax model convient au grand public ; wax pattern est le terme technique de la fonderie à cire perdue.
L’impression directe réduit potentiellement le recours à un outillage spécifique aux cires, mais la coulée nécessite toujours un moule. La CAO peut intégrer surépaisseurs d’usinage ou compensations de procédé : le modèle de production n’a donc pas nécessairement les dimensions exactes du produit fini. Ces différences doivent être fondées sur la conception.
2 Former la géométrie couche par couche
Le modèle CAO est d’abord converti en données acceptées par le système. Le logiciel prépare orientation, supports et disposition pour créer un travail exécutable. Le tranchage décompose la géométrie en sections suivant la hauteur de fabrication et définit les zones de dépôt de chaque couche.
Dans la projection de cire thermofusible, la tête dépose une cire apte à l’éjection aux emplacements prévus. Elle refroidit et se solidifie avant la couche suivante. Les sections successives créent hauteur, courbes et détails du modèle tridimensionnel. Une mise en œuvre utilise des têtes piézoélectriques déposant la cire de fonderie couche par couche. l’explication du procédé de projection de 3D Systems
La projection de cire thermofusible repose sur refroidissement et solidification ; les résines photopolymérisables utilisent d’autres matériaux et mécanismes. Les deux voies peuvent fournir des modèles de fonderie, mais leurs post-traitements et conditions d’entrée en fonderie doivent être confirmés séparément.
La 3H-420 Plus de Cprint 3D produit directement des modèles de fonderie par projection de cire à buses multiples. Évaluez-la avec les fichiers, matériaux et relevés de travaux réels, en vérifiant les exigences de remise des modèles. Une caractéristique isolée ne suffit pas à décrire la finesse obtenue.
L’épaisseur de couche mesure l’espacement entre couches ; la précision dimensionnelle exprime l’écart entre dimensions mesurées et exigences. Une couche plus fine ne démontre pas à elle seule qu’une sertissure, un diamètre de trou ou la pièce coulée respecte une tolérance donnée.
3 Pourquoi associer cire de construction et cire de support
Porte-à-faux, liaisons fines et espaces d’une géométrie complexe peuvent demander un maintien temporaire. Dans un système apparié, la cire de construction forme la géométrie voulue, tandis que le support aide à la maintenir durant la fabrication.
Sur la 3H-420 Plus, la cire rouge constitue le modèle à conserver et le support blanc à base de cire assure le maintien temporaire. Son retrait rend les détails masqués pleinement accessibles ; le contrôle de réception intervient après nettoyage.
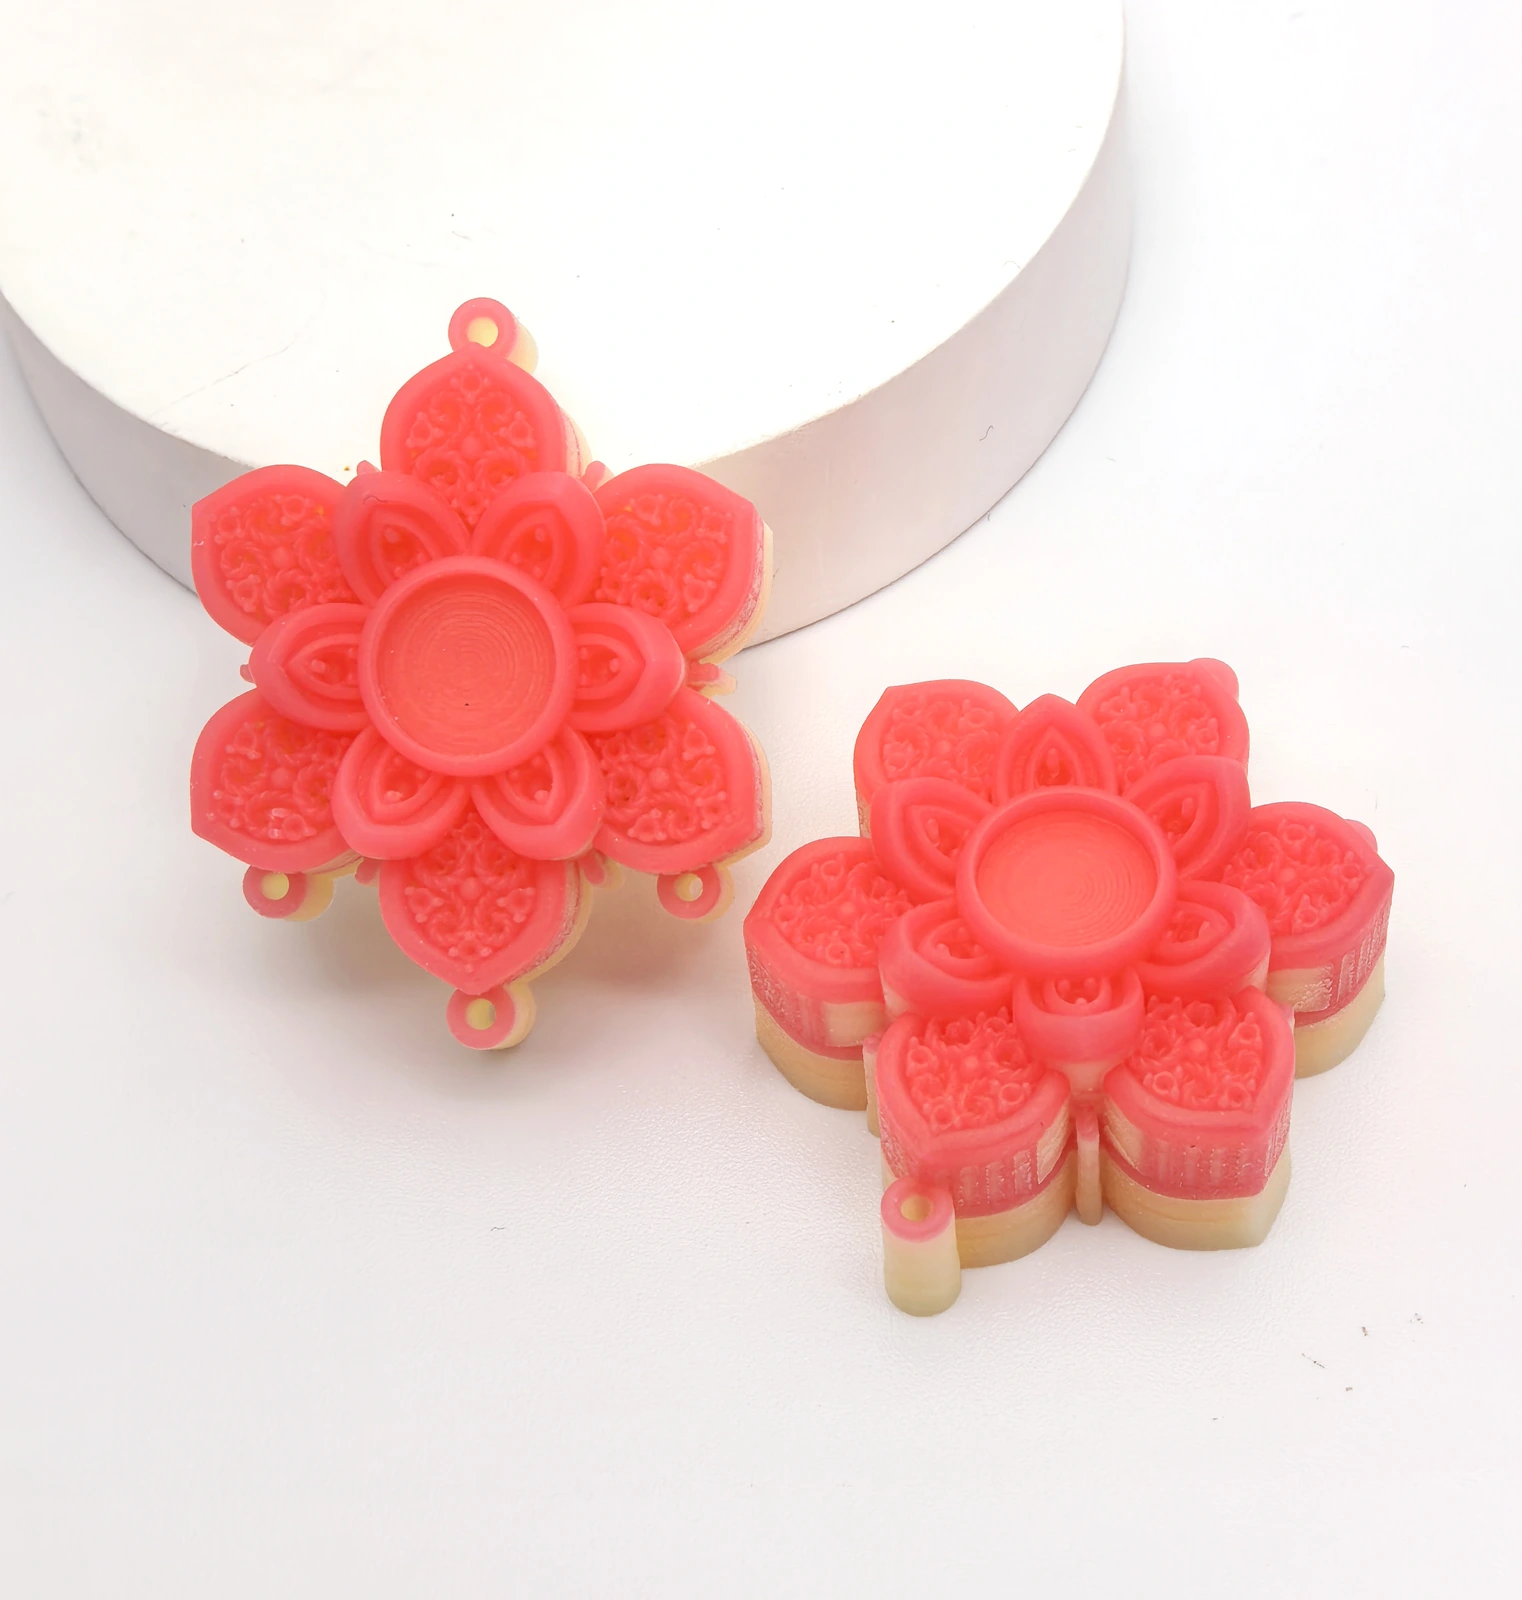
En fin d’impression, construction et support peuvent rester réunis. Le retrait du support conserve la cire du modèle pour sa remise à l’étape suivante. Le décirage intervient plus tard, après formation du moule, et élimine cette cire de construction. Les objets et objectifs des deux opérations diffèrent.
Le retrait des supports suit l’équipement, les matériaux et le mode opératoire approuvé. À base de cire ne signifie pas lavable à l’eau, ni compatible avec les températures ou produits d’une autre marque. Protégez le modèle pendant nettoyage, manipulation et emballage.
Des couleurs ou points de fusion voisins ne rendent pas interchangeables les matériaux de différentes machines. Leur compatibilité doit couvrir projection, formation, retrait des supports et coulée ultérieure, avec les vérifications correspondantes.
4 Du fichier au modèle prêt à transmettre
Un travail complet peut être organisé en six étapes. Un résultat clairement défini à chacune permet de décider si la suivante peut commencer.
| Étape | Travail principal | Résultat attendu |
|---|---|---|
| Validation du fichier | Vérifier version, unités, quantité et géométrie critique | Données conformes aux exigences approuvées |
| Préparation | Examiner orientation, supports, disposition et adaptations de fabrication | Travail exécutable et traçable |
| Impression | Exécuter selon les conditions prévues pour la machine et les matériaux | Ensemble cire-support à extraire et post-traiter |
| Retrait des supports | Extraire et retirer les supports avec la méthode adaptée | Modèle prêt pour un contrôle complet |
| Contrôle | Vérifier dimensions critiques, détails, résidus et dommages | Décision de libération ou anomalie documentée |
| Transmission | Grouper, protéger, identifier et fournir les informations de procédé | Modèles conformes pour l’opération suivante |
Wukong assure tranchage, disposition et préparation de l’impression. La création des bijoux et la conception technique restent réalisées dans leur flux CAO. Formats, fonctions et opérations doivent correspondre à la version effectivement utilisée.
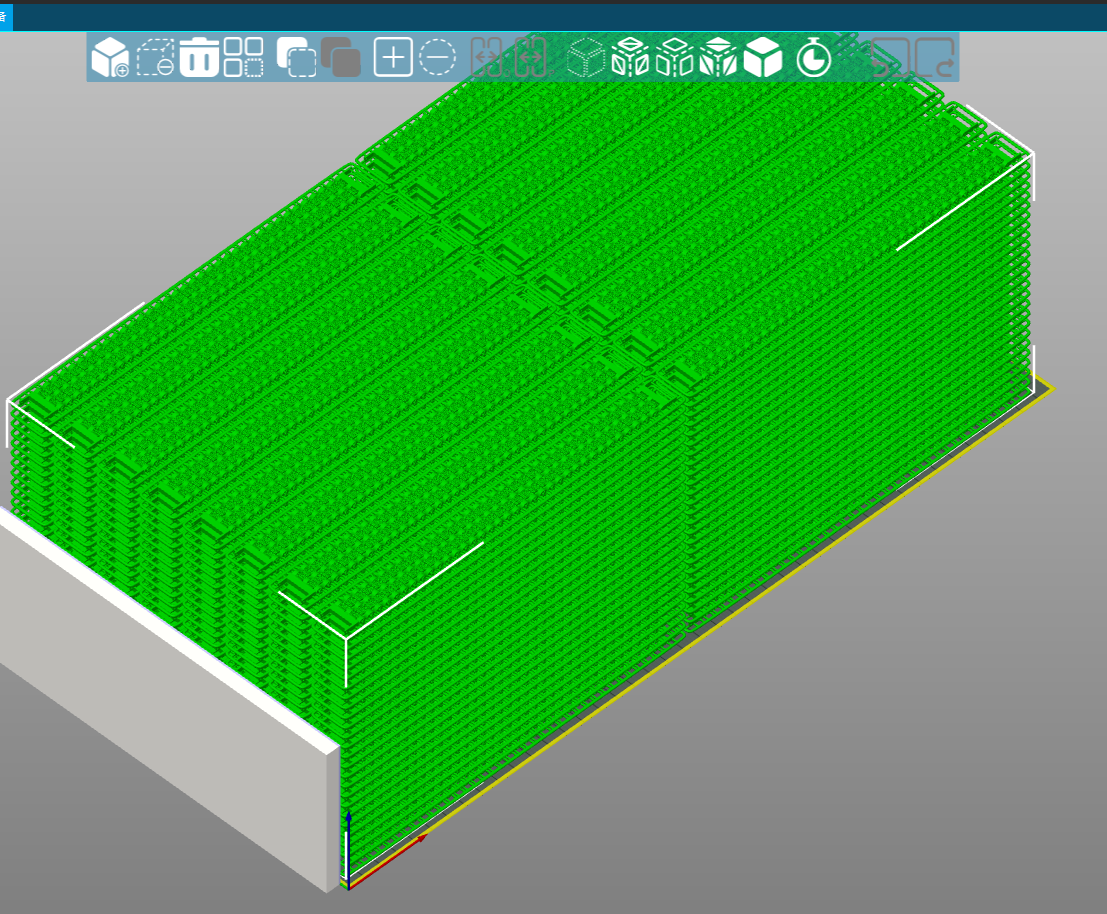
Un fichier apparemment complet peut présenter des erreurs d’unités, de maillage ou de géométrie locale. Vérifiez les dimensions globales et zones critiques avant préparation. Après réparation ou compensation, comparez au dessin initial pour éviter toute modification non approuvée.
Après impression, contrôlez particulièrement les zones auparavant masquées. Griffes fines, trous débouchants, textures en creux et liaisons minces demandent une observation et une métrologie adaptées. Les efforts de mesure ne doivent pas déformer la cire.
La remise comprend référence, version, quantité, état des contrôles et exigences de procédé. Entre entreprises, emballage, transport et réception doivent également être convenus. La fin du cycle machine ne correspond pas à la réception de modèles conformes par le client.
Les informations à joindre aux modèles
Fournissez le nom et la version du fichier approuvé, la référence et la quantité, les contrôles principaux et les zones adaptées. Le destinataire doit savoir s’il reçoit des modèles de production, des échantillons de validation ou des modèles à recontrôler. Une apparence similaire ne suffit pas pour passer à la suite.
Une bague servant à valider la sertissure doit préciser la référence de mesure et les corrections de fabrication intégrées. Un modèle industriel de validation géométrique doit préciser si un essai de coulée est prévu et quelles exigences restent à vérifier sur métal. Des objectifs explicites permettent d’interpréter les résultats.
Reconfirmer l’état lors des commandes répétées
Les fichiers sauvegardés facilitent les nouvelles commandes, mais matériaux, conditions et exigences actuels restent à vérifier. Changer de version, de nettoyage ou de fonderie peut nécessiter un nouvel accord de remise. Une CAO inchangée ne dispense pas de contrôler les nouvelles cires.
Si la structure reste à définir, documentez d’abord formation, nettoyage et contrôle d’un détail représentatif, puis décidez du passage à la pièce entière. Celle-ci demande encore l’examen de sa manipulation et des procédés en aval. Une validation locale renseigne l’évaluation sans libérer toute la pièce.
Pour approfondir l’assemblage des grappes, la fabrication des carapaces et la coulée après remise, consultez Post-traitement des modèles en cire et procédé de fonderie à cire perdue.
5 Les travaux de bijouterie à évaluer
Modifications personnalisées, tailles multiples, textures locales et commandes mixtes créent des besoins variés. Les données numériques facilitent conservation des versions et réorganisation des travaux, mais chaque modification exige de revoir les dimensions et conditions de fabrication concernées.
Changer la taille d’une bague implique de revoir sertissure et liaisons ; ajouter des ajours demande une analyse de nettoyage et de coulée ; grouper plusieurs modèles impose identification, post-traitement et tri. Appréciez l’intérêt sur la commande concrète.
Pour un modèle stable et récurrent avec outillage validé et injection de cire maîtrisée, conservez cette voie pour comparaison. L’intérêt de l’impression directe dépend des révisions, de la composition des commandes, des ressources et du coût par cire conforme, au-delà des seules étiquettes sur mesure ou petite série.
6 Les cires numériques en fonderie industrielle
L’industrie peut évaluer les modèles imprimés pour validation, prototypes modifiés ou production répétée. La fabrication numérique sert à la fois aux essais et à la production ; les modèles en cire et en plastique calcinable suivent leurs propres procédés matière. les applications de modèles de fonderie de 3D Systems
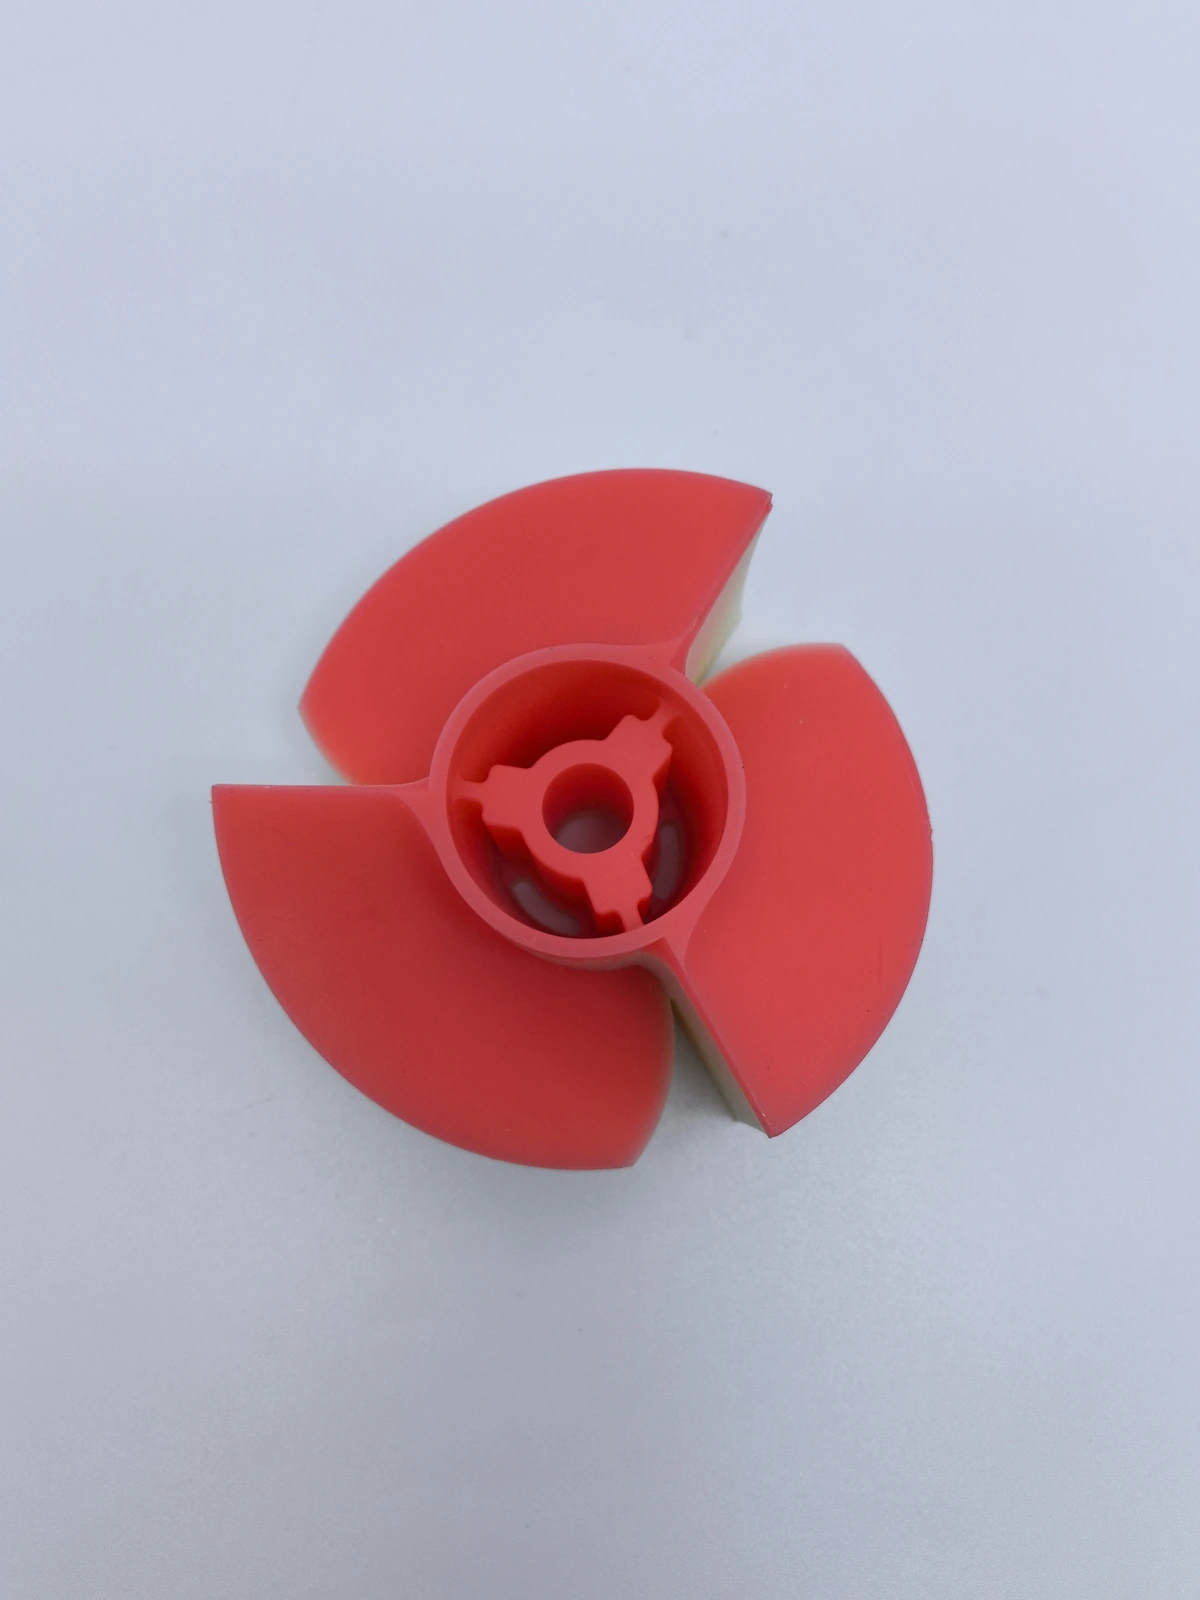
Précisez d’abord alliage, structure, cotes critiques et usinages prévus, puis étudiez volume de fabrication, nettoyage, noyaux et conditions de coulée. Les cires vérifient géométrie et interfaces de procédé ; propriétés matière et fonction finale sont à valider sur métal.
Les structures internes complexes demandent un examen particulier. Un espace dessiné doit encore permettre retrait des matériaux, fabrication du moule et contrôle final. Étudiez si nécessaire ouvertures, séparation, noyaux ou autres voies de fabrication ; liberté de conception ne signifie pas livraison directe de toute géométrie.
L’emploi de cire dans l’industrie et la bijouterie n’implique pas les mêmes conditions de revêtement, carapace et coulée. Avant les étapes suivantes, le fondeur doit confirmer l’adéquation de la cire au procédé du projet et conserver les retours d’essais.
7 Évaluer un travail d’impression de cire
Six questions guident l’évaluation : modèle utilisable, détails critiques intacts, nettoyage et contrôle possibles, matière acceptée par le fondeur, composition du délai total et intérêt éventuel d’une autre méthode pour les commandes récurrentes stables.
Rattachez les résultats à une zone précise : dimensions et état d’une sertissure ou intégrité d’un maillage fin après nettoyage et manipulation. Une belle surface ne répond pas à elle seule à ces questions de remise.
Relevez séparément préparation, attente, impression, retrait des supports, contrôle et transport. La vitesse verticale ne décrit qu’une partie du délai. Les coûts comprennent matériaux de construction et de support, préparation, temps machine, main-d’œuvre et reprises.
Pour une première évaluation, choisissez une géométrie représentative des risques et indiquez nombre de références, quantité et modifications prévues. L’échantillon permet de valider la structure actuelle et d’organiser les lots suivants.
Si vous préparez un achat, le Guide d’achat d’une imprimante 3D pour la bijouterie aide à approfondir équipements, matériaux et post-traitement.
Questions fréquentes
Une imprimante 3D de cire imprime-t-elle directement du métal ?
Elle produit des modèles en cire. Pour obtenir des pièces en or, argent ou autres alliages, il faut fabriquer un moule autour du modèle, couler le métal puis réaliser les opérations de finition nécessaires.
Un modèle imprimé permet-il plusieurs coulées ?
Après formation du moule, le décirage fait perdre au modèle sa forme initiale. Le même objet physique ne peut donc pas être utilisé pour plusieurs coulées. Les commandes répétées demandent de nouvelles cires issues des fichiers sauvegardés ou d’une reproduction par outillage validée.
La résine calcinable équivaut-elle à l’impression de cire ?
Les deux peuvent fournir des modèles sacrificiels, mais matériaux, formation et post-traitement diffèrent. Une résine comportant le mot cire dans son nom ne se traite pas automatiquement comme une cire de construction ; chaque matériau demande sa validation en fonderie.
Comment commencer l’évaluation de mon travail ?
Préparez CAO, version, quantité, cotes critiques, alliage et conditions de fonderie, en précisant les détails à valider. Pour discuter d’échantillons 3H-420 Plus avec Cprint 3D, indiquez aussi le nombre de références et la fréquence des changements. L’évaluation des besoins de production reposera ainsi sur des cires conformes et leur compatibilité avec le procédé de fonderie.