
两种数字制蜡路线的分工
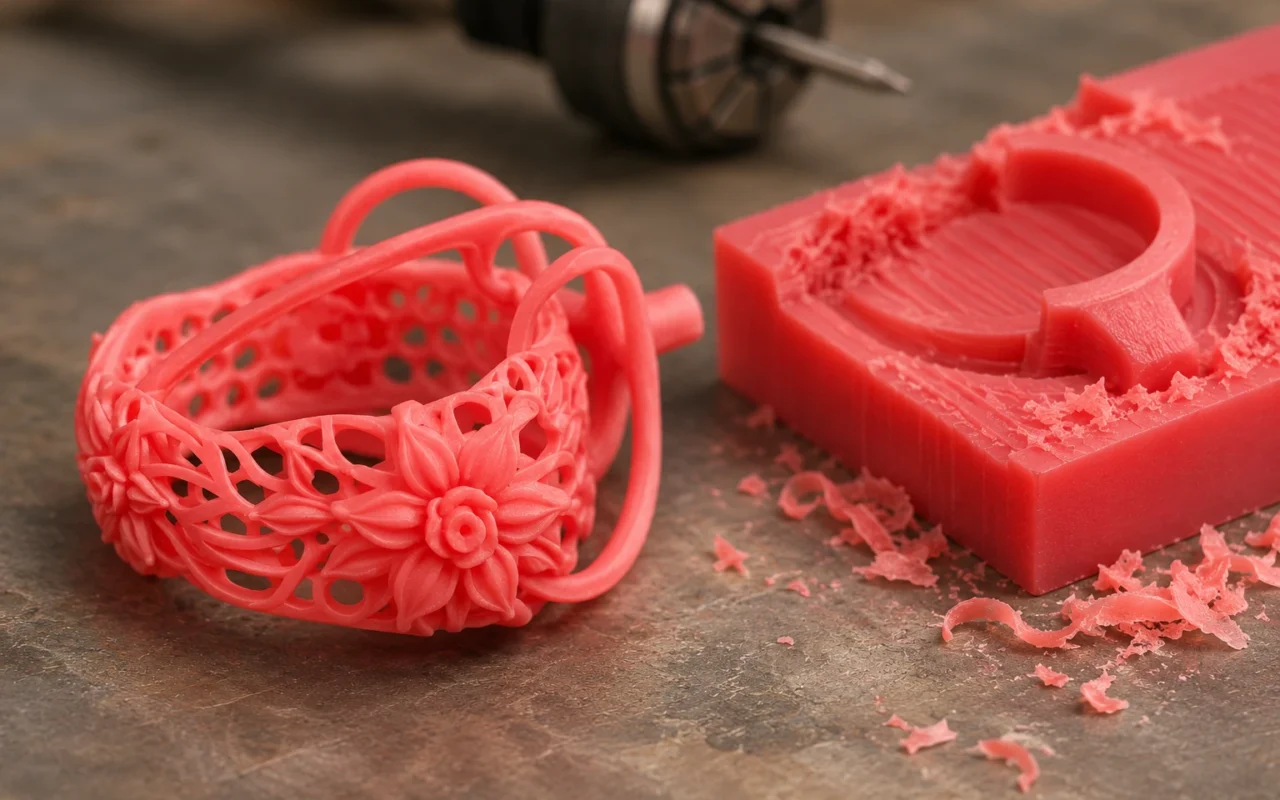
珠宝款式带有交织花丝、深凹或反向细节,或者订单经常是多款少量,优先采用蜡型打印。它能减少刀具可达性和逐款装夹对设计、生产组织的限制。对于结构开放、已有成熟程序和夹具的重复款,CNC铣蜡仍是实用的生产路线。
CNC铣蜡用刀具切除蜡料;喷蜡打印逐层沉积材料,去支撑后得到铸造蜡型。两者都能连接失蜡铸造,但处理复杂结构和组织整批订单的方式不同。本文讨论直接喷蜡;树脂路线可参阅喷蜡与可铸树脂的比较。
复杂款优先喷蜡,优势来自少为刀具让路
铣削必须让刀具从可进入的方向接触加工表面。宽阔曲面、开放凹槽和规则戒臂容易组织刀路;深窄凹槽、背面倒扣和相互穿插的线条则会增加换向、换刀或分件工作。结构越依赖这些细节,为加工而拆分款式的代价越突出。
喷蜡按层构建形状,不要求切削刀具逐一进入每个凹面,因而更适合保留复杂款的整体结构。对花丝、镂空和多层装饰,设计人员可以把主要精力用于连接、厚薄和款式本身。支撑清理在出机后完成,这与铣蜡时不断调整刀具进入方向是两类工作。
CNC也能通过分件实现复杂款。Roland DG的空心戒指案例把戒指分成几部分铣型,分别铸造后再连接。这个例子说明,分件是扩展铣蜡范围的方法;当它成为常态时,打印整体蜡型的价值也就更清楚了。
表面质量要看纹理留下在哪里
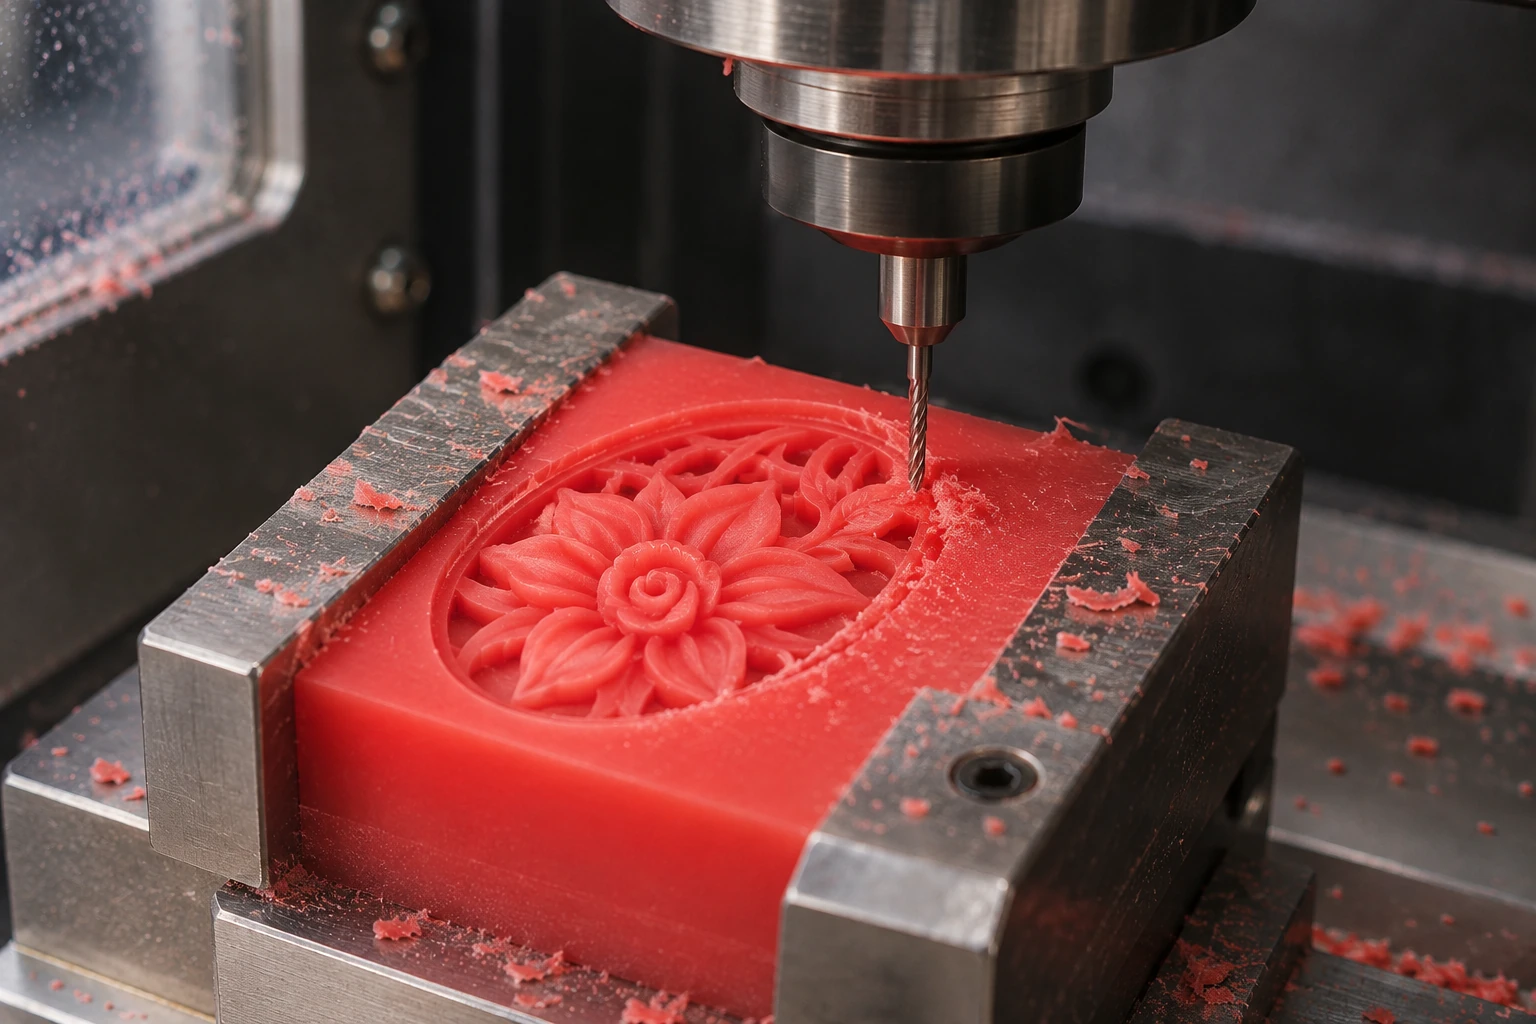
铣蜡的表面纹理主要来自刀具形状、刀路与步距。开放曲面可以通过合理刀路获得整齐的加工表面;刀具够不到的内角、窄槽和背面细节,则更容易留下需要分件或手工处理的位置。
喷蜡表面与层厚、摆放方向和材料成形有关,局部还会经历去支撑。它的优势是能够把复杂细节作为整体输出,而不是让操作者在大量分件之间恢复设计关系。蜡型表面的修整应尽量保护细线、锐边和镶位,避免为了获得光泽而把装饰磨钝。
铸后的抛光仍有独立作用。Solidscape介绍的Jenny Wu首饰案例经过蜡型打印、铸造和手工抛光才得到最终效果。生产中应把大面整理放在易处理的位置,把精细结构保留给成形能力,减少在狭窄位置反复修磨。
多款少量订单,打印更便于集中组织
新款铣蜡需要编程、选刀、安排加工方向与夹持。订单里款式越多,这些准备越容易分散成多次工作。即使某个简单模型铣得很快,整个订单也可能把时间花在换款、换装和局部修整上。
喷蜡可以把高度和处理要求接近的多款蜡型集中排入同一任务,统一完成成形、去支撑和检查。对于定制店、款式开发团队和接收混合订单的工厂,这种组织方式比单独比较一件模型的机时更有意义。
例如,一批戒指只改变戒围、局部纹样和镶位,数字模型确认后可直接组织多个版本输出;结构相互独立的新款,也能安排为同批任务。铸造蜡型制作方法总览进一步区分了直接制蜡与母版、注蜡的分工。
已经成熟的简单重复款,可以继续铣蜡
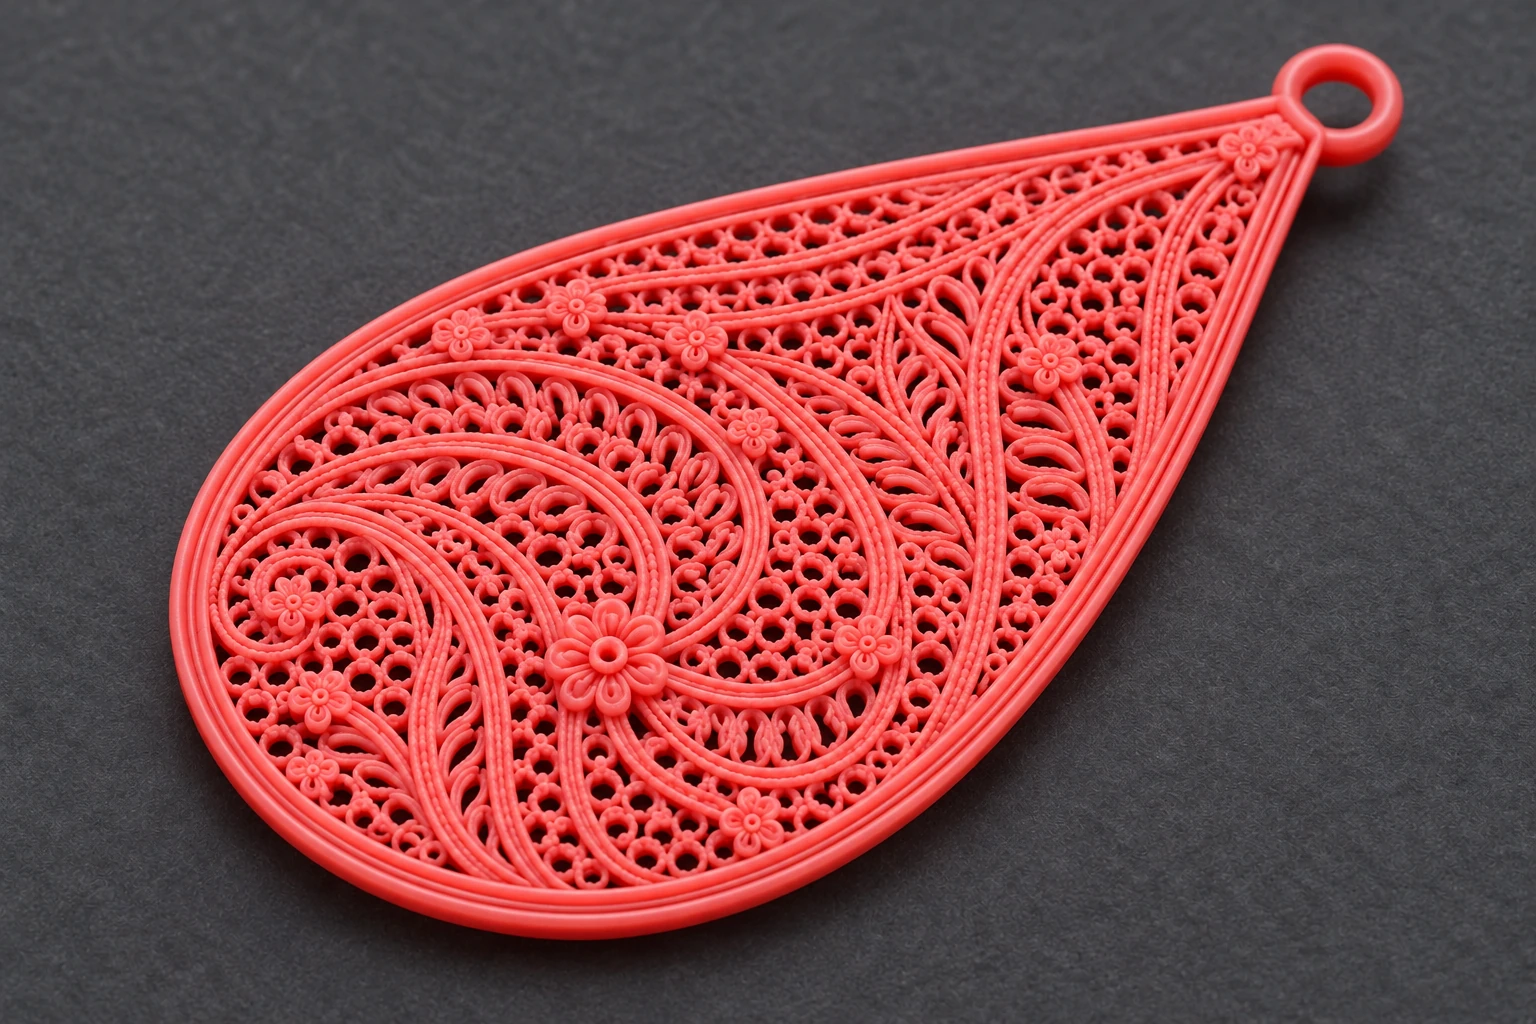
值得保留CNC的典型情况,是款式结构开放、程序与夹具已经稳定,并且重复订单较多。此时数据准备已经完成,操作者熟悉加工顺序,继续利用现有设备和经验通常更直接。不能把开发新款的编程负担原样加到每一次重复生产中。
这也是本篇选择建议的主要例外:喷蜡适合复杂款与频繁换款,成熟铣蜡适合稳定、易加工的重复款。工厂可以让两者各自处理擅长的订单,而不必为了设备统一改变所有款式。
| 款式或订单特点 | 优先选择 | 能直接解决的问题 |
|---|---|---|
| 交织花丝、反向细节、深窄空间 | 蜡型打印 | 减少刀具进入方向和分件的约束 |
| 多款少量、经常改尺寸或装饰 | 蜡型打印 | 集中排版,减少逐款编程与换装工作 |
| 开放曲面、简单规则结构 | CNC铣蜡可直接发挥作用 | 容易布置刀路,表面修整位置清楚 |
| 已有稳定程序和夹具的重复款 | 继续利用CNC铣蜡 | 复用成熟工艺和既有设备投入 |
把设备能力用在常见订单上
需要增加复杂款和多款并行制蜡能力时,3H-420 Plus蜡型3D打印机承担从数字模型到铸造蜡型的输出。设备选型应围绕实际最常做的款式、整批排版和后处理组织展开,而不是只展示一个容易成形的模型。
整理几组代表性款式和订单组合后,可联系众城智慧团队讨论打印机配置。比较工作的终点是整批可进入铸造的蜡型:哪条路线减少了分件、换装和细节恢复,哪条路线就更贴近这类订单的生产需求。