
Выбирайте маршрут по назначению детали
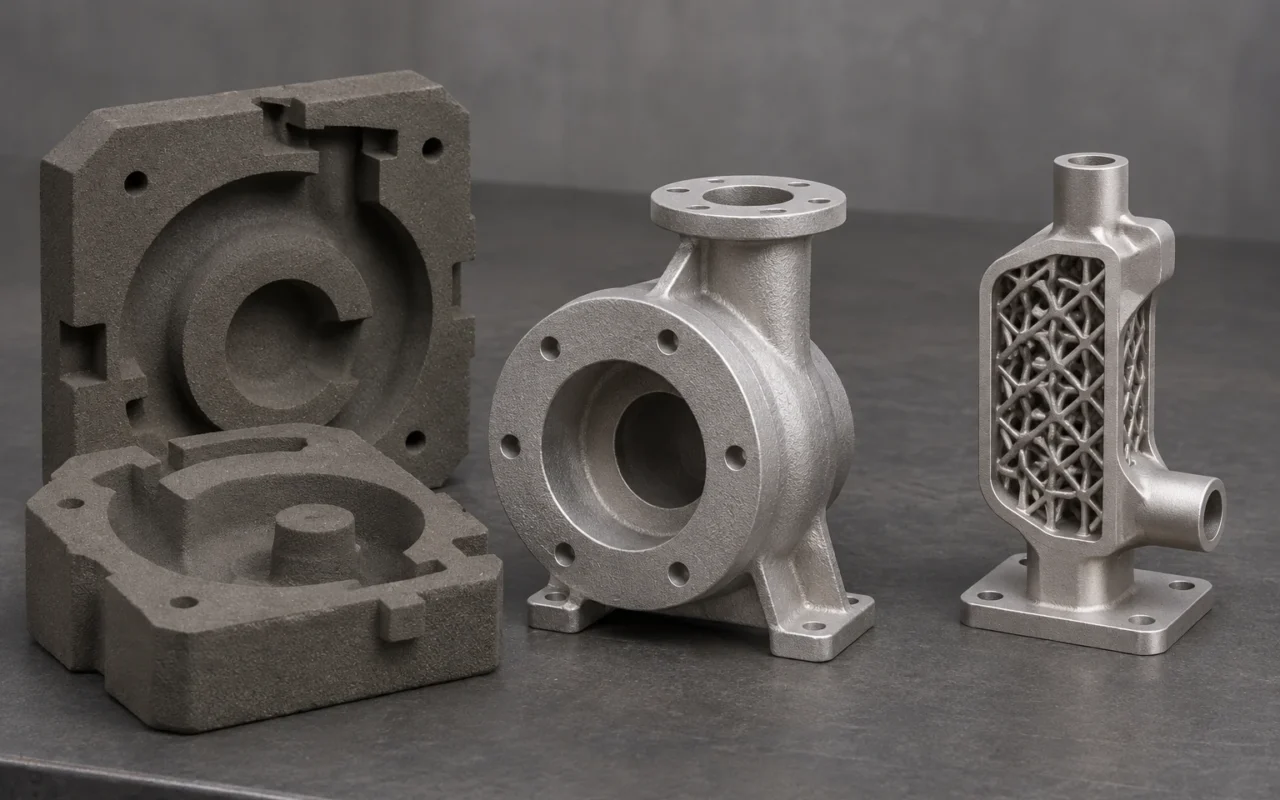
Для средних и крупных корпусных деталей и корпусов насосов из освоенных литейных сплавов предприятиям с действующим литейным производством следует отдавать приоритет 3D-печати песчаных форм с последующим литьём. Принтер изготавливает сложные формы и стержни, а металлический корпус образуется при заливке. Так сохраняются существующие литейные мощности и уменьшаются ограничения, связанные с моделями и стержневыми ящиками. Прямая печать металлом приносит больше пользы, когда характеристики зависят от тонких решёток, компактных теплообменных структур или объединения нескольких компонентов.
В статье прямая печать металлом рассматривается на примере лазерного сплавления в слое порошка (LPBF). Основные различия заключаются в способе формирования металла и в том, какие структуры каждый маршрут позволяет получать экономически оправданно.
Разница в затратах начинается со способа формирования металла
Песчаный маршрут начинается с печати форм и стержней, после чего следуют сборка формы, плавка, заливка и обработка отливки. Принтер создаёт элементы литейной полости; жидкий сплав заполняет её и образует металлическую деталь. Для деталей, уже пригодных к литью, используются действующие мощности плавки, заливки и механической обработки. Новые цифровые возможности сосредотачиваются на изготовлении форм и стержней.
При LPBF лазер послойно расплавляет металлический порошок. Расходы на материал, занятость оборудования и последующая обработка связаны с объёмом сплошного металла, высотой построения, поддержками и компоновкой деталей. При сопоставимых условиях больший сплошной объём означает больше порошка, вошедшего в деталь, и больше работы лазера. Простое воспроизведение достаточно объёмной традиционной отливки методом LPBF без изменения её конструктивной функции само по себе не даёт экономического преимущества. В разъяснении затрат EOS также учитываются порошок, работа оборудования, удаление поддержек, термообработка и финишная механическая обработка.
Печать песчаных элементов тоже требует затрат, связанных с габаритами построения, объёмом песчаных деталей, высотой печати, очисткой и сборкой. Её экономическая логика — напечатать сложную формообразующую геометрию, а металлический корпус получить заливкой. Если освоен литейный процесс и требуется средняя или крупная традиционная отливка, приоритет следует отдавать этой комбинации.
Составная песчаная форма сохраняет возможность цельной отливки
Важное преимущество состоит в возможности разделить конструкцию уже на стадии формы и стержней. Песчаные элементы печатают отдельно, устанавливают и собирают, после чего одна заливка может сформировать цельную металлическую отливку. Разделение добавляет сборку песчаных элементов, но не обязательно добавляет сварные швы на готовой детали.
Если деталь LPBF превышает рабочий объём машины, можно применить более крупную установку либо напечатать металлические секции и соединить их. Второй вариант добавляет металлические стыки, операции соединения, контроль деформаций и проверку. Оба маршрута допускают разделение, однако последствия для конечного изделия различаются.
Для средних и крупных корпусов и корпусов насосов, которые должны поставляться цельной отливкой, предпочтительна сборка разделённых песчаных форм перед заливкой. Стенки формы, литниковая система и прибыли также занимают место; планировать печать нужно по фактическим размерам форм и стержней. Полная последовательность приведена в описании песчаной 3D-печати от CAD до очистки.
Изогнутые каналы и тонкие решётки используют разные преимущества
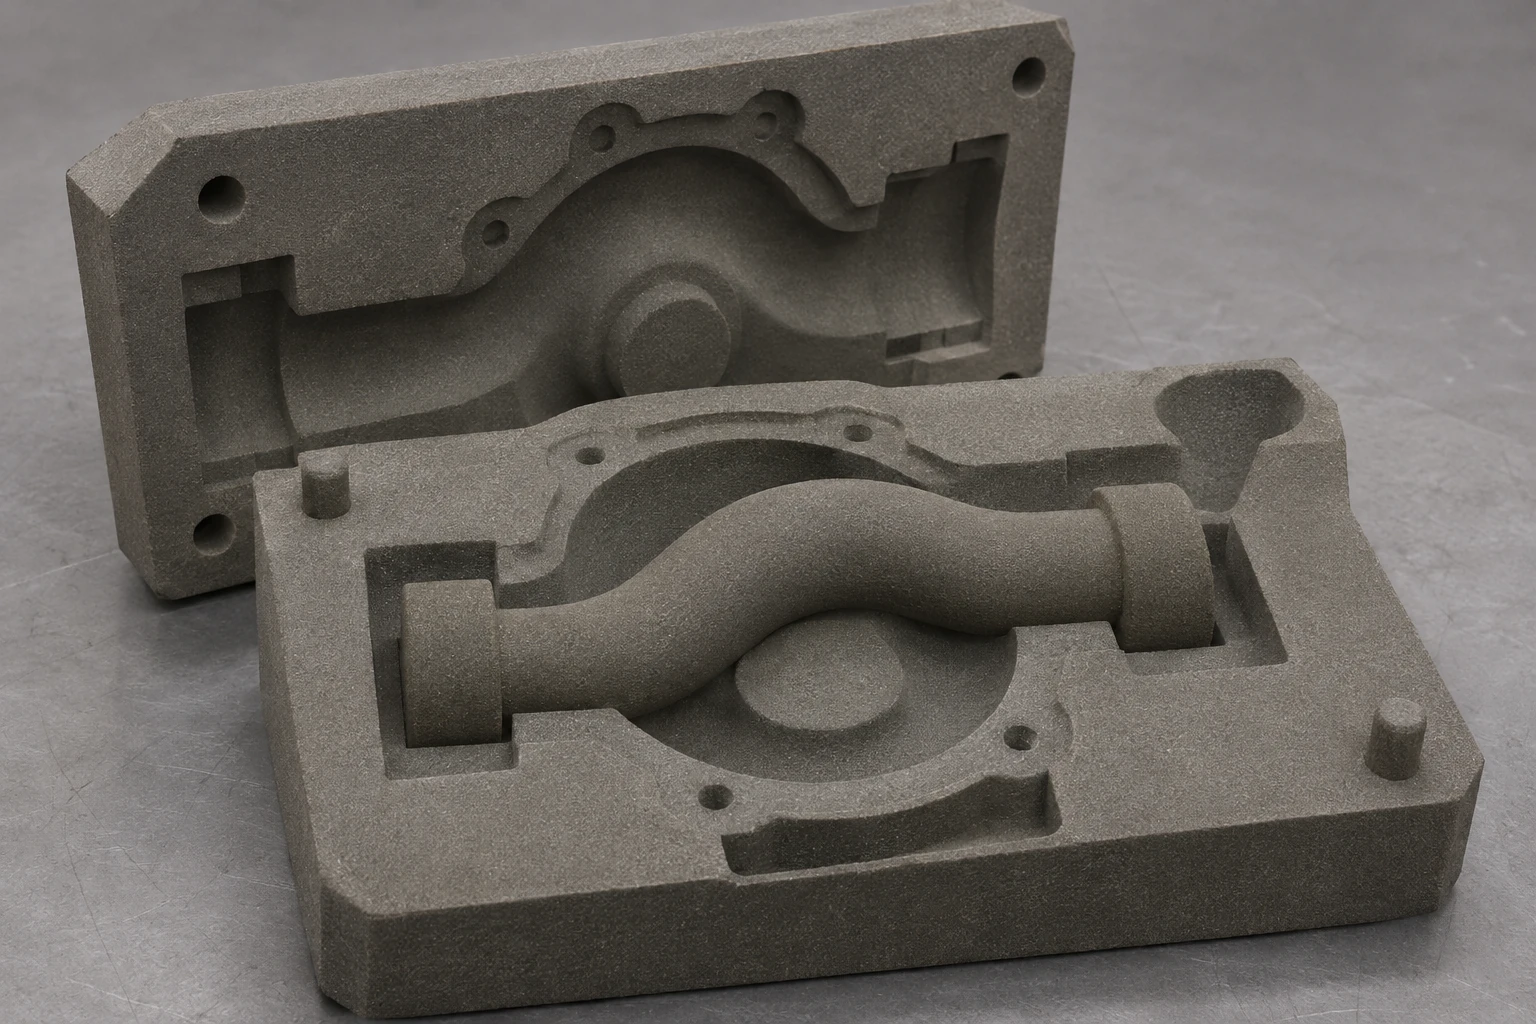
Корпуса со сложными рубашками охлаждения и изогнутыми каналами — характерная задача для песчаной печати. Прямая печать стержней позволяет получать геометрию, которую сложно извлечь из традиционного стержневого ящика. Некоторые конструкции из нескольких собираемых стержней можно объединить в более цельный стержень, сократив число сборочных сопряжений. Сложность канала сама по себе не требует перехода к печати металлом.
Границы по-прежнему определяются последующим литьём. Очень тонкие стержни могут повреждаться при очистке, перемещении или заливке. Малые металлические сечения также зависят от заполнения и затвердевания. Напечатанный стержень должен не только повторять геометрию, но и выполнять свою задачу при формировании отливки.
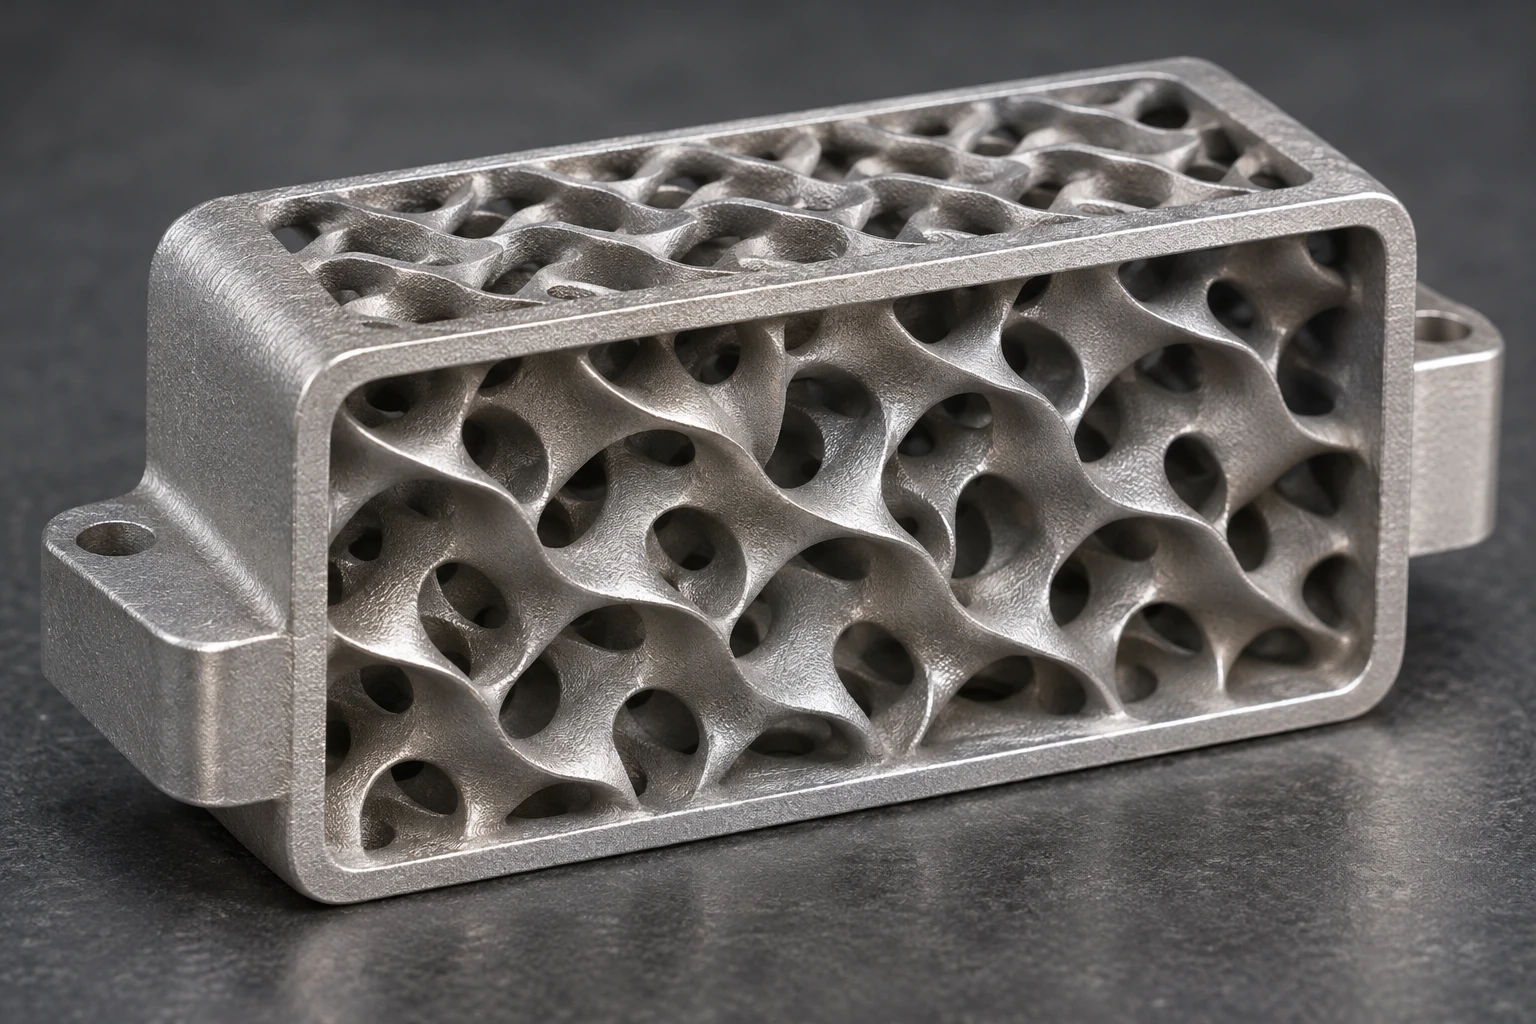
Тонкие решётки, плотные теплообменные поверхности и компактные интегрированные функциональные структуры лучше используют послойное формирование металла при LPBF. Не требуется занимать каждый внутренний объём сплошным песчаным стержнем: мелкие элементы строятся непосредственно из металла. В опубликованном EOS примере теплообменника Conflux аддитивное проектирование увеличивает площадь теплообмена в ограниченном объёме, показывая функциональную ценность такого подхода. Применение теплообменников EOS
Для отливок с изогнутыми рубашками охлаждения и сложными стержнями следует предпочитать песчаный маршрут, а для тонких решёток и компактных теплообменных структур — LPBF. Объединение деталей ценно, когда действительно сокращает сборку, соединения или потенциальные места утечек. Простая смена способа изготовления наружной формы существующей отливки не даёт этих преимуществ.
Ограничения полостей переводите в конкретные изменения конструкции
Песчаному маршруту необходимы условия для установки стержня и его последующего удаления. Для слишком тонкого и длинного стержня можно изменить опоры, разделить стержень или пересмотреть сборку. Каналу без выхода для удаления песка требуется технологическое отверстие либо изменение конструкции. Печать уменьшает ограничения традиционного направления извлечения модели, но заполнение, питание отливки и удаление песка должны оставаться частью проектирования.
Для внутренних структур LPBF необходимо решить вопросы ориентации построения, термических деформаций и доступа к поддержкам. Поддержки удерживают нависающие элементы, отводят тепло и стабилизируют построение. Если внутренние поддержки нельзя удалить, следует изменить ориентацию, использовать подходящее самонесущее сечение или пересмотреть разделение детали. Оптимизация конструкции и процесса сокращает поддержки; наличие нависания не делает любую структуру неизготовимой.
Для полностью закрытой полости, в которой не допускаются остатки стержня или порошка, до изготовления нужны доступ для очистки и способ закрытия отверстий. Если предусмотреть отверстия и места их закрытия в конструкции изделия, сложную внутреннюю геометрию можно очистить и подготовить к поставке.
Выбор по типовым деталям
| Деталь или производственная задача | Приоритетный маршрут | Основная причина |
|---|---|---|
| Средние и крупные корпуса и корпуса насосов из освоенных литейных сплавов | Печатные песчаные формы с последующим литьём | Металлический корпус формируется заливкой с использованием действующего литейного производства |
| Отливки с изогнутыми рубашками охлаждения и сложными каналами | Печатные песчаные формы с последующим литьём | Прямая печать сложных стержней уменьшает ограничения стержневых ящиков и сборки |
| Детали, функция которых зависит от тонких решёток или плотных внутренних теплообменных структур | LPBF | Тонкие металлические структуры строятся непосредственно для снижения массы или теплообмена |
| Функциональные детали, объединяющие несколько компонентов за счёт тонких внутренних структур | LPBF | Внутренняя функциональная геометрия создаётся с меньшим числом сборочных и соединительных сопряжений |
Материал выбирают вместе с назначением. Песчаный маршрут использует соответствующие литейный сплав и термообработку; LPBF — подходящий порошок и процесс построения. Сходные обозначения материала не отменяют требований к конечным свойствам и приёмке. Оба предложения должны соответствовать одинаковой функции и состоянию поставки.
Сравнивайте затраты до поставки и определяйте задачу формовочного участка
Предложение по песчаному маршруту должно включать изготовление форм и стержней, сборку и заливку, выбивку и зачистку, термообработку, механообработку и контроль. Для LPBF учитывают печать, удаление порошка и поддержек, термообработку, финишную механообработку и контроль. Только одинаковый объём поставки позволяет сравнить фактическую стоимость принятой металлической детали. Разницу в цене определяют чертежи и производственные предложения; одной цены песчаной формы или машино-часа недостаточно.
Песчаная 3D-печать с последующим литьём сочетает сложные формообразующие элементы с освоенным металлическим литьём. LPBF встраивает тонкие структуры, облегчение и интегрированные функции прямо в металл. Инвестиции в каждый маршрут должны соответствовать решаемой производственной задаче.
Литейным предприятиям, расширяющим изготовление сложных форм и стержней, система песчаной печати Cprint 3D SJ-1200 служит именно на этом этапе. Передайте типовые чертежи отливок и стержней, требуемые сплавы и производительность команде Cprint 3D, чтобы обсудить конфигурацию оборудования и его включение в литейный процесс.