
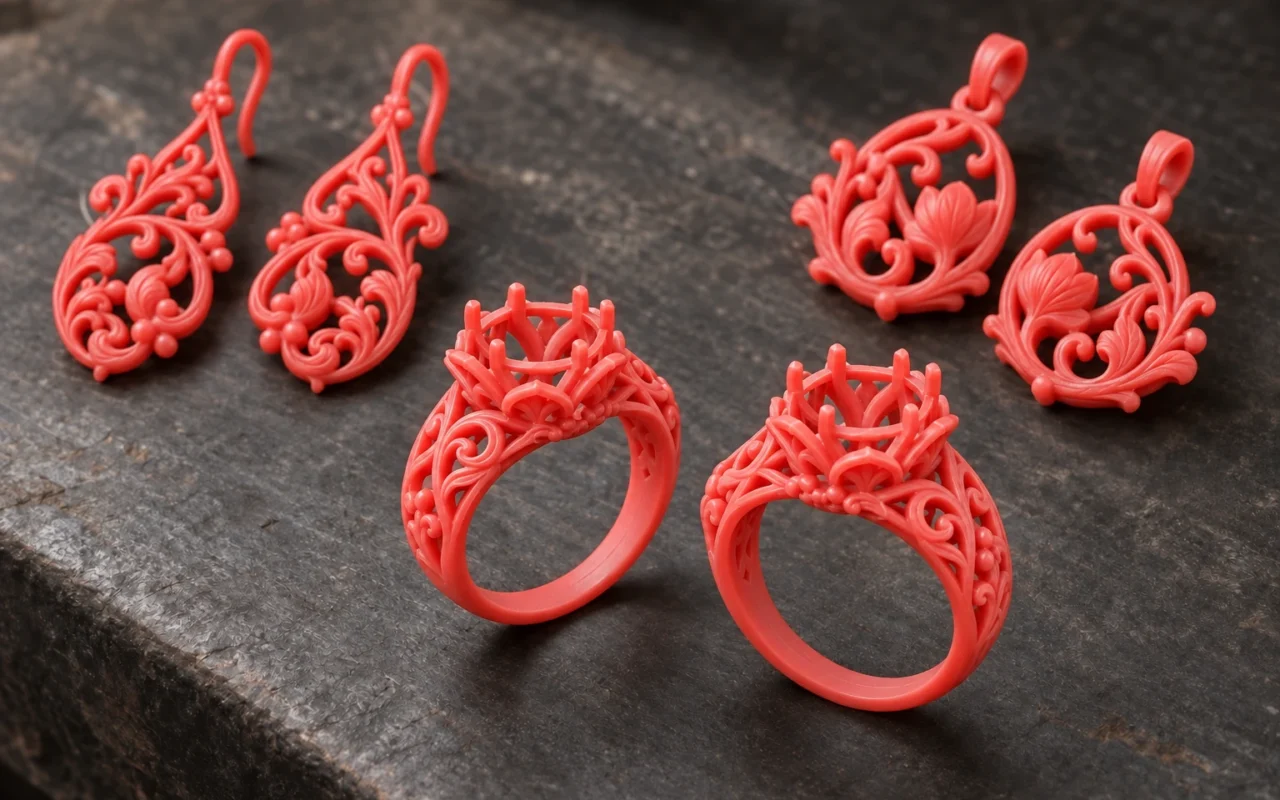
Le contrôle qualité des modèles en cire couvre la préparation des fichiers, l’impression, le nettoyage, l’inspection, la livraison et le retour sur le moulage. Une vérification visuelle rapide après l’impression explique rarement les problèmes ultérieurs ; vérifier uniquement le moulage final peut également faire perdre la possibilité d’inspecter directement le modèle.
Définissez d’abord les conditions de livraison et les exigences d’acceptation, puis effectuez des contrôles aux étapes pertinentes. L’objectif est de relier les versions, les modèles physiques et les résultats, afin qu’un problème conduise à une étape suivante éclairée sans nécessiter de paperasse excessive.
Définir la condition d’acceptation à la livraison
Les exigences de livraison doivent inclure le modèle ou le style, l’édition, la quantité, l’état, les dimensions critiques et les zones d’apparence. Le modèle avec support, le modèle après nettoyage et le modèle après montage sont des objets de livraison différents et ne peuvent être résumés par la même phrase « le modèle en cire est qualifié ».
Pour les bijoux, la monture, la circonférence de la bague et les détails d’apparence sont liés à la coupe ultérieure ; pour les pièces industrielles, la référence, la taille brute et la surépaisseur d’usinage peuvent être plus importantes. Les listes de contrôle doivent être spécifiques au projet et ne doivent pas copier les exigences d’un modèle simple dans toutes les pièces.
Les normes de qualité des bijoux du GIA traitent des exigences de qualité par catégories telles que la circonférence de la bague, la taille et le sertissage, reflétant que l’évaluation finale doit correspondre à des caractéristiques spécifiques et à l’état de production. Lors de la formulation des exigences des modèles en cire, vous pouvez suivre cette idée pour associer les caractéristiques clés aux utilisations ultérieures, mais vous ne pouvez pas appliquer directement les spécifications de production d’un alliage donné à tous les modèles. Référentiels de qualité des bijoux GIA
Les exigences d’acceptation devraient également clarifier les autorisations de gestion des exceptions. Avant le début de la tâche, il convient d’indiquer quels numéros doivent être refaits, lesquels peuvent être traités selon la méthode approuvée et qui confirme que le modèle traité peut continuer à circuler.
La publication du fichier corrige l’entrée de fabrication
Le point de départ de la documentation qualité est la documentation d’approbation. Il doit y avoir une correspondance de version entre la conception originale, le maillage exporté et les tâches de construction, et les unités, les quantités de composants et les dimensions critiques doivent être vérifiées. En cas de mise à l’échelle, de réparation ou d’ajustements géométriques ultérieurs, la base des modifications doit être conservée.
Les tâches d’impression doivent également enregistrer l’équipement, les matériaux et les paramètres associés réellement utilisés. La granularité des enregistrements doit être en mesure de prendre en charge la traçabilité du projet, sans copier toutes les informations système non pertinentes dans le bon de livraison, mais les entrées clés ne peuvent pas manquer.
Les noms de matériaux et les lots doivent provenir d’enregistrements d’utilisation réelle. Les fiches techniques des matériaux décrivent les performances du produit et les conditions de test et ne remplacent pas les résultats d’inspection de ce lot de modèles. Les informations de sécurité ont également leur propre objectif et ne doivent pas être utilisées comme preuve des dimensions du produit fini ou de la conformité de la surface.
Avant de soumettre la tâche, vous pouvez vérifier la quantité, la direction, la disposition et la méthode d’identification par rapport à la liste de contrôle du modèle. Bloquer la mauvaise version à cette étape est plus fiable que de deviner la version plus tard par son apparence.
Enregistrer les conditions critiques avant et après le nettoyage
L’inspection après impression doit se concentrer sur la question de savoir si le modèle est complet, s’il existe des anomalies évidentes dans la zone observable et si l’identité de l’objet physique peut être conservée. Pour les détails qui ne peuvent pas être vus dans l’état pris en charge, des points d’inspection de suivi doivent être notés et toutes les fonctionnalités ne doivent pas être déclarées réussies à l’avance.
Le processus de nettoyage peut exposer des zones auparavant masquées et implique également des travaux pratiques. Le traitement doit être effectué conformément aux exigences confirmées en matière de matériel et d’équipement, et les enregistrements des exceptions liées aux tâches doivent être conservés.
Les inspections après nettoyage remontent aux exigences de livraison, y compris les détails vulnérables, les surfaces critiques, les résidus et les dimensions. « Un temps de nettoyage suffisant » ne peut pas remplacer l’inspection, et on ne peut pas non plus supposer que toutes les zones profondes répondent aux exigences simplement parce que l’extérieur est propre.
Si une cassure n’a pas été observée avant le nettoyage et est découverte après le nettoyage, la période d’observation la plus précoce doit être notée. Ce moment précis ne peut à lui seul prouver que la rupture a dû se produire lors du nettoyage. Il doit être jugé en fonction de la visibilité, des opérations et d’autres enregistrements.
Faire correspondre les méthodes d’inspection aux caractéristiques du modèle
L’inspection dimensionnelle doit décrire les données, l’emplacement, la méthode et l’état du modèle. Pour les modèles en cire molle et fine, les méthodes de contact et de support doivent être appropriées pour éviter de déformer le modèle et permettre des lectures stables.
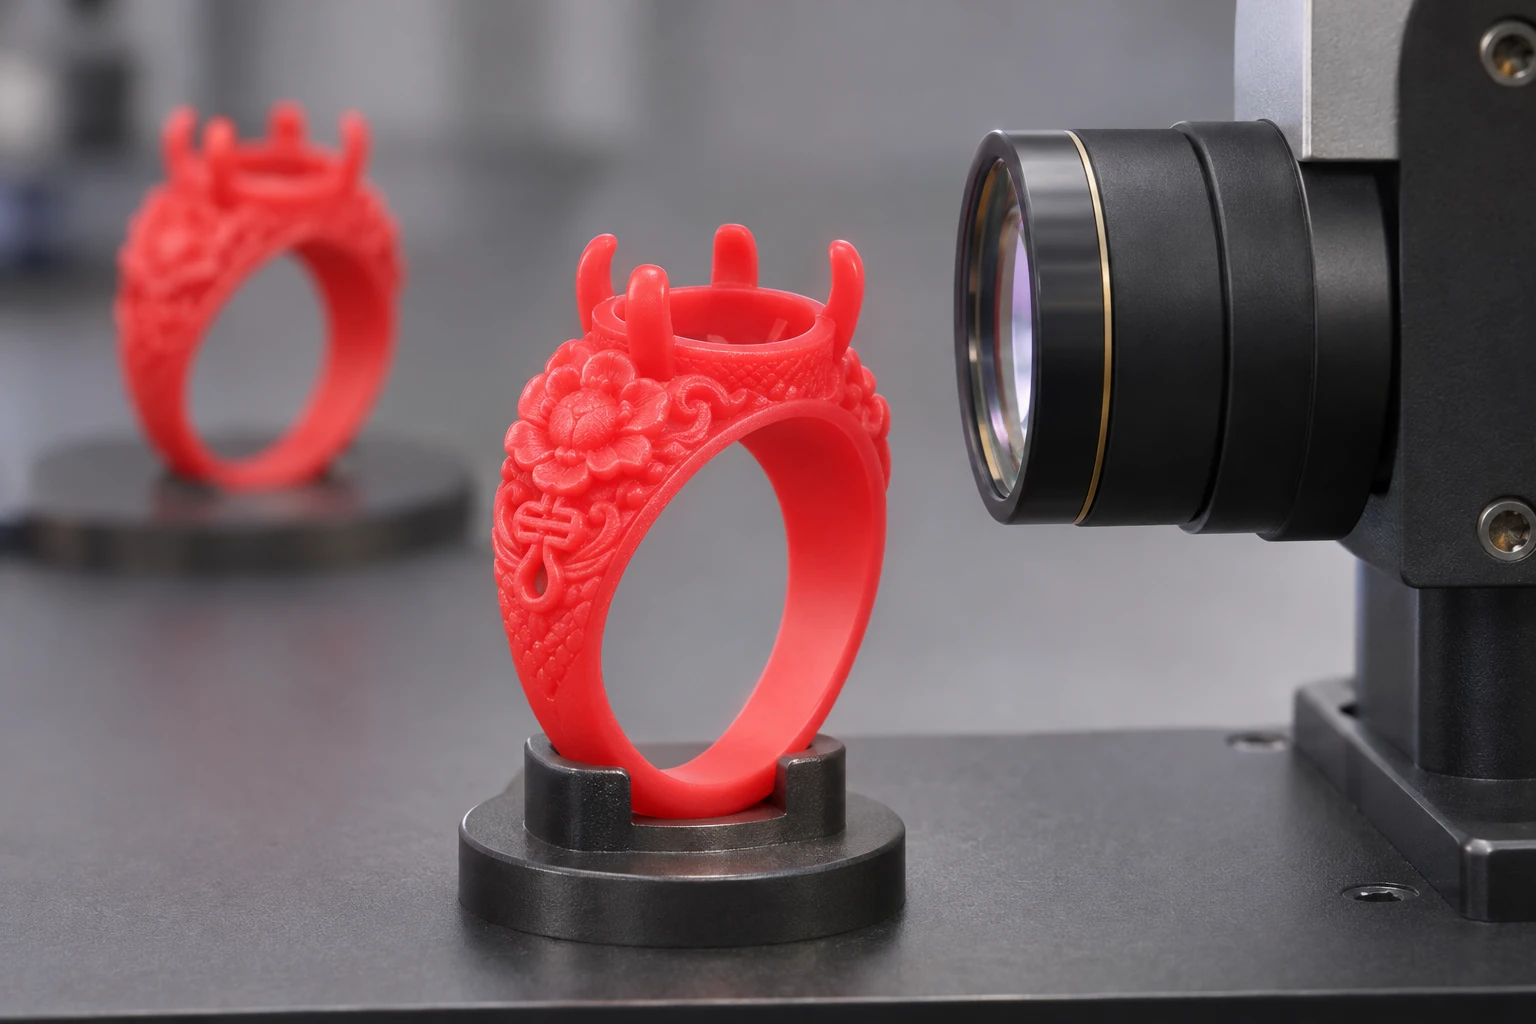
L’inspection de l’apparence peut être organisée séparément en fonction de la surface de visualisation principale, de la position de connexion, des brindilles, des creux et de l’intérieur. Les photos doivent pouvoir être renvoyées au numéro correspondant et refléter l’échelle ou l’emplacement réel. Prendre une seule photo d’un lot complet de vues distantes peut ne pas permettre de porter un jugement critique sur les détails.
Pour les zones qui ne peuvent pas être directement observées, le personnel concerné doit déterminer les méthodes d’inspection ou de vérification applicables. « Je ne vois pas » ne peut pas être écrit comme « aucune anomalie », et vous ne devez pas insérer d’outils à volonté pour endommager la structure.
Les résultats de l’inspection doivent être classés en confirmation qualifiée, non qualifiée et en attente. Le statut de confirmation en attente n’est pas la version par défaut. Il faut expliquer qui résout le problème, sur quelle base le jugement est fondé et si une certaine étape limitée est autorisée à se poursuivre dans ce cycle.
Conserver les enregistrements de défauts liés au modèle physique
Après la découverte d’une anomalie, isolez d’abord le modèle concerné et conservez le numéro. Enregistrez l’emplacement, l’état, les photos et les premières étapes d’observation du problème, puis discutez de la résolution. Mélanger des pièces défectueuses avec des modèles qualifiés et attendre un traitement unifié peut facilement conduire à des erreurs de livraison.
La conclusion peut être une refonte, une réparation selon la méthode approuvée ou une évaluation continue. Le traitement impliquant des dimensions critiques, des connexions et des points faibles doit être approuvé par une personne habilitée à confirmer et réinspecté après le traitement.
Le dossier de retour doit indiquer ce qui a été modifié. Vous ne pouvez pas simplement changer le statut de non qualifié à qualifié et supprimer l’exception d’origine. La conservation des résultats avant et après aidera à déterminer si un certain type de réparation peut être utilisé de manière continue.
Si la cause de l’anomalie n’a pas encore été déterminée, les enregistrements doivent différencier les phénomènes, les hypothèses et les conclusions confirmées. Par exemple, « la fine griffe est cassée à un certain endroit » est un résultat d’observation, et « le contact de manipulation peut être lié » est une hypothèse. Ce n’est qu’après vérification et confirmation que la conclusion de cause correspondante peut être formulée.
Recueillir les commentaires du casting après le transfert
Une fois que le modèle en cire entre dans la phase de moulage et de métal, la taille et la surface doivent encore être vérifiées ultérieurement. L’étude dimensionnelle du moulage de précision d’ORNL comprenait des modèles de cire, des moules en coquille, des alliages et d’autres liens dans l’analyse, indiquant que les problèmes dimensionnels doivent être suivis tout au long du processus ; les matériaux et conclusions spécifiques de cette étude ne peuvent pas être utilisés comme paramètres unifiés pour tous les projets. Résumé de recherche sur le transfert dimensionnel ORNL
Les informations de retour doivent de préférence inclure le numéro du modèle de cire, le numéro ou l’emplacement de l’arbre, l’alliage et le lot correspondant à la pièce moulée, ainsi que les pièces anormales. Si vous recevez uniquement des commentaires indiquant que « le casting n’est pas bon », il sera difficile d’organiser un dépannage efficace.
Lorsque l’inspection de l’étape du modèle en cire est réussie et que des problèmes surviennent lors du moulage, les enregistrements de moulage doivent être analysés ensemble ; lorsque le modèle en cire présente des anomalies locales, il faut également vérifier si les résultats ultérieurs y correspondent. En l’absence de preuves correspondantes, tous les problèmes ne peuvent être imputés à l’imprimerie ou au moulage.
Une visite conjointe peut commencer par la sélection de caractéristiques spécifiques et d’hypothèses testables. Les conditions à modifier lors du prochain cycle, les conditions à maintenir comparables et la manière de vérifier les résultats doivent être inscrites dans l’accord de production d’essai.
Utiliser un enregistrement de traçabilité minimal
| enregistrer | Contenu principal | Questions répondues |
|---|---|---|
| identité de mission | Style, version, quantité, équipements et matériaux | ce qui est réellement fait |
| Exigences des fonctionnalités | Références, dimensions critiques, surfaces et état de livraison | Comment juger qualifié |
| inspection des étapes | Inspection avant et après nettoyage, assemblage et livraison | Quand quelque chose est-il observé ? |
| Gestion des exceptions | Localisation, isolement, manipulation et réexamen | Comment le problème est résolu |
| rétroaction en aval | Numéro correspondant, lot de coulée et résultat | Les performances ultérieures peuvent-elles être retracées ? |
Les paquets de journaux peuvent être une combinaison de photos, de formulaires et de documents de tâches, vous n’avez donc pas besoin de tout copier deux fois. L’essentiel est que le lien ou le numéro soit stable et que les informations pertinentes sur le même modèle puissent toujours être trouvées après qu’une autre personne prenne le relais.
Pour les styles fréquemment répétés, la liste des fonctionnalités fixes et les méthodes vérifiées peuvent être conservées, mais l’identité, les matériaux et les résultats de cette série de tâches doivent encore être mis à jour. Le succès historique d’un style stable ne remplace pas la version par lots actuelle.
Définir les quantités avant de calculer le rendement
Si des statistiques sur les performances qualité sont requises, la quantité entrante, la quantité qualifiée pour la première fois, la quantité qualifiée après réparation et la quantité mise au rebut doivent être clairement définies. Le même modèle après retouche ne peut pas être pris en compte simultanément dans le premier passage et dans la sortie supplémentaire.
En attente de confirmation, pas encore inspecté et livré sont également des états différents. Le moment doit être spécifié lors des statistiques pour éviter de compter les modèles qui n’ont pas terminé l’inspection comme qualifiés et de modifier ensuite le calibre dans le tableau suivant.
La production d’essais à petite échelle peut aider à identifier les risques, mais il n’est pas approprié de prétendre à un rendement stable ou à une capacité de traitement basée sur les résultats de quelques prototypes. Pour établir de telles conclusions, des conditions d’échantillonnage, de mesure et statistiques correspondantes sont nécessaires.
Des indicateurs plus directs pour l’équipe peuvent également être le stade de découverte des anomalies, le temps de réalisation de la réinspection et le nombre de problèmes répétés. Ces enregistrements peuvent aider à déterminer si le point de contrôle est valide, plutôt que de simplement rechercher un beau pourcentage.
Il est recommandé de conserver les premiers résultats d’inspection et les résultats finaux d’élimination pour chaque pièce, et les enregistrements de problèmes originaux ne seront pas écrasés une fois la réparation réussie. À la fin de la tâche, l’entrée, la qualification finale, la mise au rebut et la quantité restant à éliminer sont rapprochées et les changements de qualité sont discutés sur la base de critères statistiques clairs.
Appliquer les résultats de l’examen au travail suivant
Le contrôle qualité nécessite la formation d’actions d’amélioration. Lorsqu’un certain type de problème se produit de manière répétée, vous devez vérifier s’il s’agit du même fichier, de la même fonctionnalité, du même emplacement ou de la même méthode de traitement, puis organiser une vérification ciblée.
Si la méthode d’inspection est modifiée, il convient d’expliquer quels problèmes la nouvelle méthode peut détecter et de confirmer qu’elle n’endommagera pas le modèle. Si le processus ou la géométrie est modifié, la version approuvée et le champ d’application doivent être enregistrés pour éviter des mesures d’amélioration verbales.
L’adéquation des enregistrements peut être vérifiée régulièrement par projet : si un problème survient, si l’objet physique peut être retrouvé, la scène est localisée et le confirmateur peut être contacté. Les champs qui ne répondent pas à ces questions méritent un ajustement ; la duplication qui n’aide pas peut être simplifiée.
Tracez un défaut dans le dossier
Si une brindille manque après le nettoyage, isolez d’abord la pièce et enregistrez le numéro, l’emplacement et la photo, puis vérifiez l’état observable avant le nettoyage. Si la zone était initialement masquée par des supports, il convient de noter que le stade d’occurrence ne peut être confirmé sur la base des seules photos.
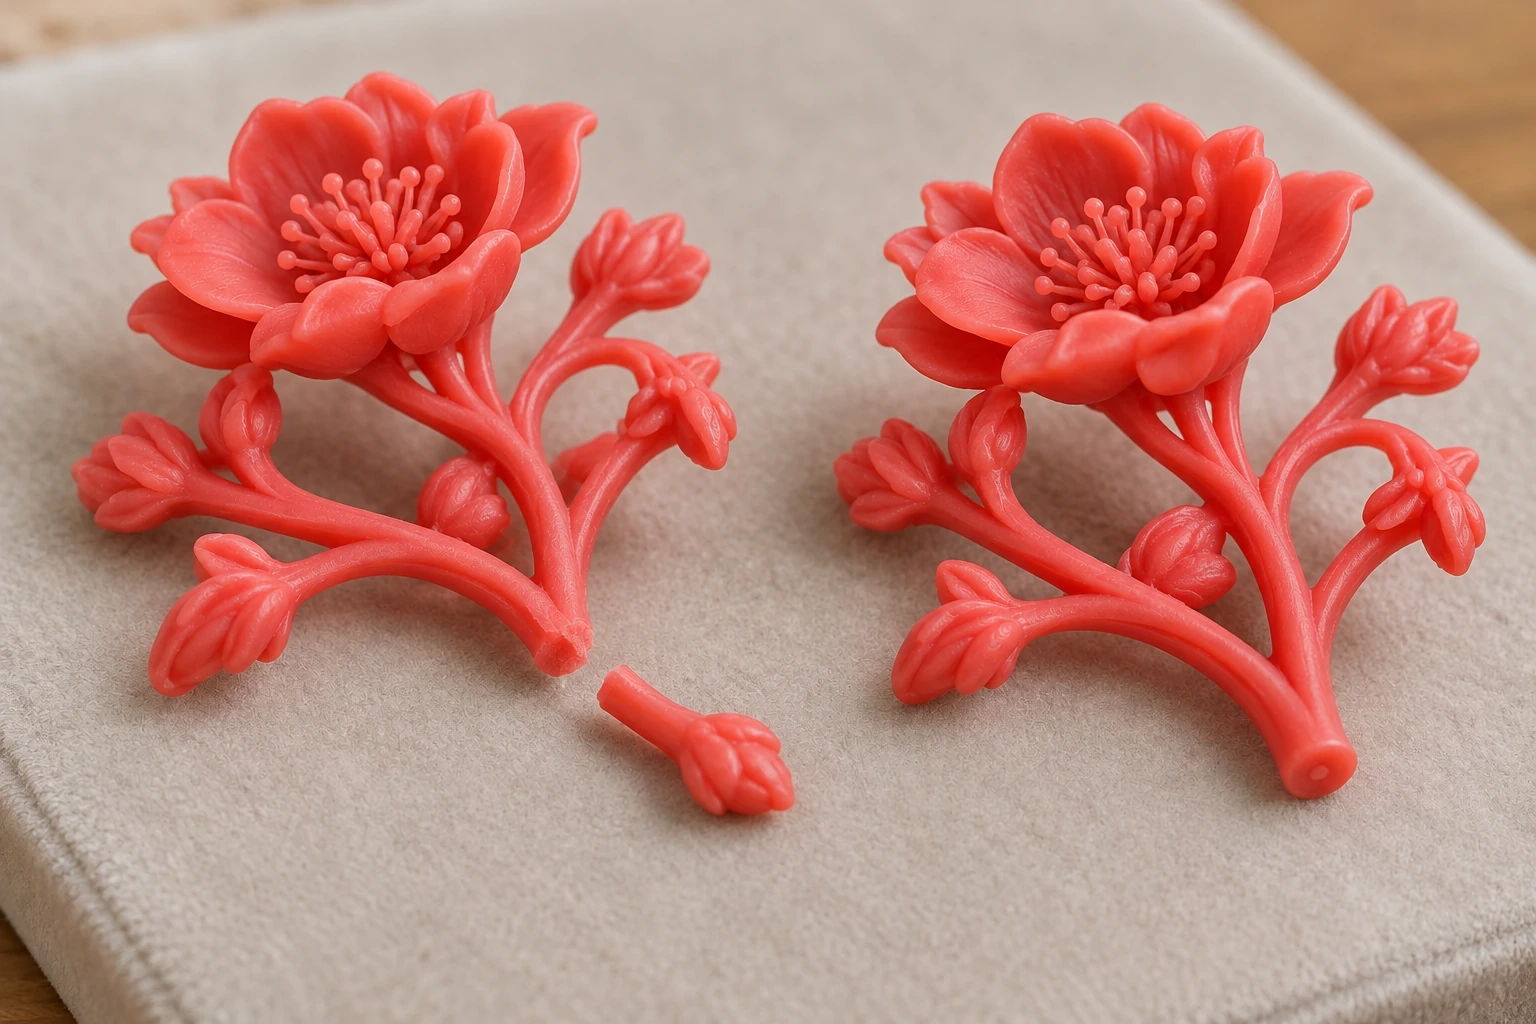
Vérifiez ensuite d’autres modèles et emplacements de tâches du même modèle, et organisez le traitement et les enregistrements de sélection et de placement. Le personnel concerné a émis des hypothèses basées sur les preuves et a décidé de refaire ou de traiter selon la méthode approuvée. Lors de l’ajustement du pick-and-place ou de la disposition lors du tour suivant, enregistrez les modifications et les modèles correspondants.
Après revérification, reliez les résultats au ticket d’origine : quels phénomènes ont été résolus, quelles causes restent non identifiées et à quelles structures la nouvelle solution est applicable. Les modèles qualifiés sont clairement éclaircis, et aucune conclusion ne sera écrite si la raison n’est pas confirmée.
Si le même problème de zone se reproduit lors de coulées ultérieures, le numéro correspondant doit être vérifié et l’enquête doit se poursuivre au fil des étapes. Les deux phénomènes ne peuvent être directement combinés en une même cause avérée.
Foire aux questions
Un rapport de matériel de réussite garantit-il un modèle de réussite ?
Les rapports sur les matériaux fournissent des informations sur des échantillons et des conditions spécifiques, et les modèles doivent être vérifiés par rapport aux exigences réelles de version, de construction et de livraison. Les deux types de preuves répondent à des questions différentes.
Plus de dossiers de qualité signifient-ils toujours un meilleur contrôle ?
La priorité devrait être donnée à garantir que les documents sont authentiques, ont une correspondance claire et soutiennent le jugement. Un petit nombre d’enregistrements clés complets ont plus de valeur qu’une grande quantité de contenu qui ne parvient pas à trouver la relation entre les versions et les modèles.