

La disposition de construction définit l’orientation, la position, l’espacement, la quantité et l’identification des modèles dans un travail d’impression à la cire. Cela affecte le temps d’impression ainsi que le nettoyage, l’inspection et le tri. Jugez l’efficacité par le nombre de modèles acceptables livrés dans le temps disponible, plutôt que par le fait que la zone de construction est pleine.
Une mise en page utile doit répondre aux conditions d’impression tout en protégeant les modèles et en s’adaptant à la capacité en aval. Lorsque plusieurs conceptions partagent une même construction, chaque modèle imprimé doit rester lié à sa version et à son ordre, afin que le tri ne consomme pas le temps gagné lors de l’impression.
Définir l’objectif du travail d’impression
Les tâches répétées de styles stables, les tâches de vérification de plusieurs nouveaux produits et les tâches de remplacement avec des délais serrés peuvent avoir des priorités différentes. La quantité, le délai de livraison, les exigences de qualité et le but de la production d’essai doivent être clarifiés avant la composition.
Si ce tour est utilisé pour vérifier l’impact d’une direction sur un certain détail, des dispositions comparables doivent être retenues ; s’il est utilisé pour livrer plusieurs commandes, le temps d’exécution et la séquence de post-traitement doivent être pris en compte. Vous ne pouvez pas simplement comparer quelle mise en page est la plus satisfaisante sans objectif.
Il n’est pas non plus nécessaire que les lots d’impression soient identiques aux commandes des clients ou aux lots de coulée. Les modèles pouvant être imprimés ensemble peuvent différer en termes de statut de livraison, d’alliage cible ou de calendrier de traitement ultérieur. La composition devrait prendre en charge le tri ultérieur, plutôt que de permettre aux modèles d’être utilisés à des fins différentes et de perdre leur identité.
L’orientation et la hauteur affectent la planification du travail
La pose du modèle modifiera la hauteur de construction, la disposition des matériaux auxiliaires et les relations de traitement de certaines surfaces. Les effets spécifiques des différents équipements et systèmes de matériaux varient et doivent être évalués à l’aide d’informations réelles sur les logiciels et les processus.
La note technique MJP de 3D Systems explique comment la construction se fait en déposant du matériau à travers une buse. Sa page publique comprend de la cire et d’autres systèmes de matériaux. Les tâches spécifiques doivent toujours être adaptées en fonction de l’équipement et du matériel correspondants. Les règles de traitement d’un article ne peuvent pas être appliquées à toutes les tâches MJP. Description technique MJP
Lorsque vous changez d’orientation sur le même anneau, vérifiez où se trouveront les courbes, réglages et broches importants. Si la hauteur est abaissée, cela rendra le ramassage et le placement ultérieurs plus difficiles, ou cela rendra plus difficile l’observation des zones clés, et l’efficacité finale pourrait ne pas être améliorée.
Les angles d’inclinaison fixes ne remplacent pas l’évaluation réelle du modèle. Les estimations logicielles peuvent aider à comparer les options, mais doivent être associées à des tests de résultats réels. Les conditions applicables des solutions existantes doivent également être enregistrées, telles que la version de style, la quantité, le mode et l’état de livraison.
L’espacement doit prendre en charge l’impression et le post-traitement
La distance entre les modèles adjacents doit d’abord répondre aux exigences réelles en matière d’équipement et de logiciel. Dans le même temps, il convient également de déterminer si le modèle est facile à identifier, à ramasser et à nettoyer. Vous ne pouvez pas supposer que tous les espacements seront appropriés sur la base d’une image pleine page.
Il doit y avoir un espace opérationnel autour des modèles vulnérables, adapté à la méthode de manipulation. Pour les longs poteaux, les brindilles et les structures en surplomb, la relation entre eux et les modèles adjacents doit être vérifiée pour éviter une implication mutuelle lors de la séparation ou du transport.
Les propriétés des matériaux doivent également être prises en compte. La page de matériaux Red Jewelry Wax de 3D Systems met l’accent sur les caractéristiques d’application liées aux performances de détail et à la résistance du traitement, mais elle ne peut pas fournir un espacement sûr pour tous les appareils ou toutes les géométries. Introduction au matériau de cire de bijoux rouge
Si le logiciel prend en charge une configuration particulière, les limitations réelles doivent être confirmées dans la documentation de l’appareil. Ce n’est pas parce que l’interface peut être empilée de haut en bas que le système actuel et le processus de post-traitement sont adaptés à cette tâche.
Vérifiez la compatibilité du travail avant de remplir la construction
Les modèles partageant une tâche doivent utiliser des matériaux et des conditions de construction compatibles, et être en mesure d’accepter les délais d’exécution correspondants. Les tâches qui nécessitent différents modes ou différents statuts de livraison doivent d’abord être évaluées pour déterminer si elles peuvent être combinées.
Lorsque de nouveaux produits complexes et des styles stables sont mélangés, il convient de veiller à ce que les changements de production d’essai affectent l’ensemble de la livraison du lot. Si une nouvelle structure doit être explorée, son objectif de vérification doit être reflété dans la conception, et la géométrie non confirmée ne doit pas être traitée directement comme un style mature.
La quantité et l’identité des pièces de rechange doivent également être indiquées. Si des dizaines de pièces de rechange ne sont pas marquées, elles peuvent être confondues avec une livraison officielle ; si l’ancienne version est laissée dans le fichier de construction, elle pourra être rééditée lors de sa prochaine réutilisation. Avant de soumettre chaque tâche, la liste des modèles doit être vérifiée par rapport à la présentation réelle.
Pour déterminer s’il convient de fusionner des tâches, il est conseillé de comparer simultanément le temps d’exécution estimé, les capacités de post-traitement et la complexité de la reconnaissance. Si un lot de production plus important met beaucoup de temps à attendre pour être nettoyé, le temps gagné du côté de la machine peut ne pas se traduire par des avantages réels en termes de livraison.
Inclure la capacité de post-traitement dans l’efficacité
Après impression, le modèle doit être nettoyé, inspecté et emballé comme convenu. Une augmentation soudaine du nombre de sorties uniques peut faire du post-traitement une étape d’attente. Les modalités de composition doivent être coordonnées avec le personnel de post-traitement, les outils et la séquence de livraison.

Les styles fragiles nécessitent une manipulation et une inspection plus minutieuses. Si plusieurs petits modèles sont étroitement regroupés, la séparation et l’identification peuvent augmenter la charge opérationnelle. Des numéros de partition ou de position plus clairs peuvent aider les équipes à traiter les choses dans l’ordre.
Cela ne signifie pas que le partitionnement fixe soit nécessairement le meilleur. Pour certaines tâches, d’autres dispositions peuvent être plus appropriées ; les opérations et les résultats réels doivent être enregistrés avant de décider s’il convient de conserver le plan. L’optimisation typographique doit se concentrer sur les véritables goulots d’étranglement plutôt que de suivre un format soigné.
Les commentaires post-traitement sont mieux dirigés vers des emplacements et des actions spécifiques. Par exemple, quelle rangée de modèles est difficile à saisir, quels types de détails sont facilement rencontrés par les structures adjacentes et quels types de logos sont perdus après le nettoyage. Ces informations peuvent être directement utilisées pour le prochain ajustement.
Évitez les confusions grâce à une identification traçable
La question de savoir si le modèle peut être numéroté doit être confirmée par le personnel de conception et d’exécution. L’emplacement du marquage ne doit pas affecter l’apparence, l’ajustement ou les dimensions critiques, ni créer une structure supplémentaire non identifiée qui doit être retirée.
Lorsque le marquage sur le modèle ne convient pas, des cartes de localisation, des numéros de conteneurs et des enregistrements de tri peuvent être utilisés. La clé est de maintenir la relation correspondante avant et après le nettoyage. Une fois que le modèle a quitté la disposition d’origine, la carte de position peut perdre sa fonction s’il n’y a aucun enregistrement d’opération de support.
Il est particulièrement facile de confondre le fait de porter la même bague avec des circonférences différentes et la même forme avec des mots différents. La méthode d’identification doit être inscrite dans l’ordre de tâche et vérifiée à nouveau lors de l’emballage. Ne laissez pas l’entière responsabilité du discernement au destinataire.

Comparaison de deux présentations de construction
| Comparer les articles | Ce qui doit être enregistré |
|---|---|
| Entrez les conditions | Mêmes versions, quantités, matériaux et modèles comparables |
| Principaux changements | Facteurs d’ajustement de l’épicycle en direction, en position ou en espacement |
| estimation logicielle | Temps estimé et informations sur les tâches associées |
| construction réelle | Heures de début et de fin réelles et exceptions |
| Post-traitement | Temps de fonctionnement manuel, attente et difficultés de traitement |
| Sortie qualifiée | Quantité originale qualifiée, qualifiée et mise au rebut après réparation autorisée |
| Fournir des résultats | Si le modèle est terminé à temps et dans l’état spécifié |
Si vous souhaitez juger de l’impact d’un certain facteur, vous pouvez rendre d’autres conditions aussi comparables que possible. Les deux tâches changent à la fois de direction, de quantité et de mode. Même si les résultats sont différents, on ne peut pas conclure directement qu’une certaine direction est plus rapide ou plus stable.
Les estimations du logiciel et les temps réels doivent être enregistrés séparément. Il faut également éviter de compter à plusieurs reprises la quantité qualifiée : le modèle retravaillé fait partie de la sortie du lot et ne doit pas être ajouté de manière répétée au numéro qualifié d’origine. Les enregistrements réels sont plus utiles que les pourcentages d’efficacité non vérifiés.
Il est possible d’enregistrer simultanément « nombre de livrables qualifiés ÷ durée totale de la tâche » et « temps d’opération manuelle ÷ nombre de livrables qualifiés ». Le premier observe le rythme de livraison, tandis que le second observe l’apport de travail ; la réimpression, la retouche et l’attente sont enregistrées séparément. Le temps de construction estimé du logiciel ne peut pas être considéré comme la durée totale, et les heures de travail parallèles de plusieurs personnes ne peuvent pas non plus être directement ajoutées à la durée.
Vérifier les modifications avant de réutiliser une mise en page
Les anciennes tâches peuvent être utilisées comme point de départ, mais vérifiez d’abord la version, la quantité, le mode et les exigences de livraison. Des modifications structurelles locales peuvent modifier la hauteur, le support et la difficulté de manipulation ; des changements quantitatifs peuvent affecter la mise en page et le rythme de post-traitement.
Il est recommandé d’indiquer respectivement l’objet du plan de stabilisation et du plan d’exploration. Lorsque vous utilisez l’ancien système, indiquez si ce cycle s’inscrit toujours dans la portée de vérification d’origine ; les changements hors du champ d’application devraient être réévalués. De cette manière, l’expérience de composition peut être réutilisée dans des conditions claires.
Améliorer la mise en page à partir du tri des commentaires
S’il existe plusieurs périmètres pour la même tâche et qu’il n’est pas pratique de les distinguer après le nettoyage, vous pouvez vérifier si la carte de localisation d’origine est toujours valable après la séparation. Le tour suivant peut évaluer la partition, le numéro de conteneur ou la marque d’approbation et planifier les actions correspondantes.
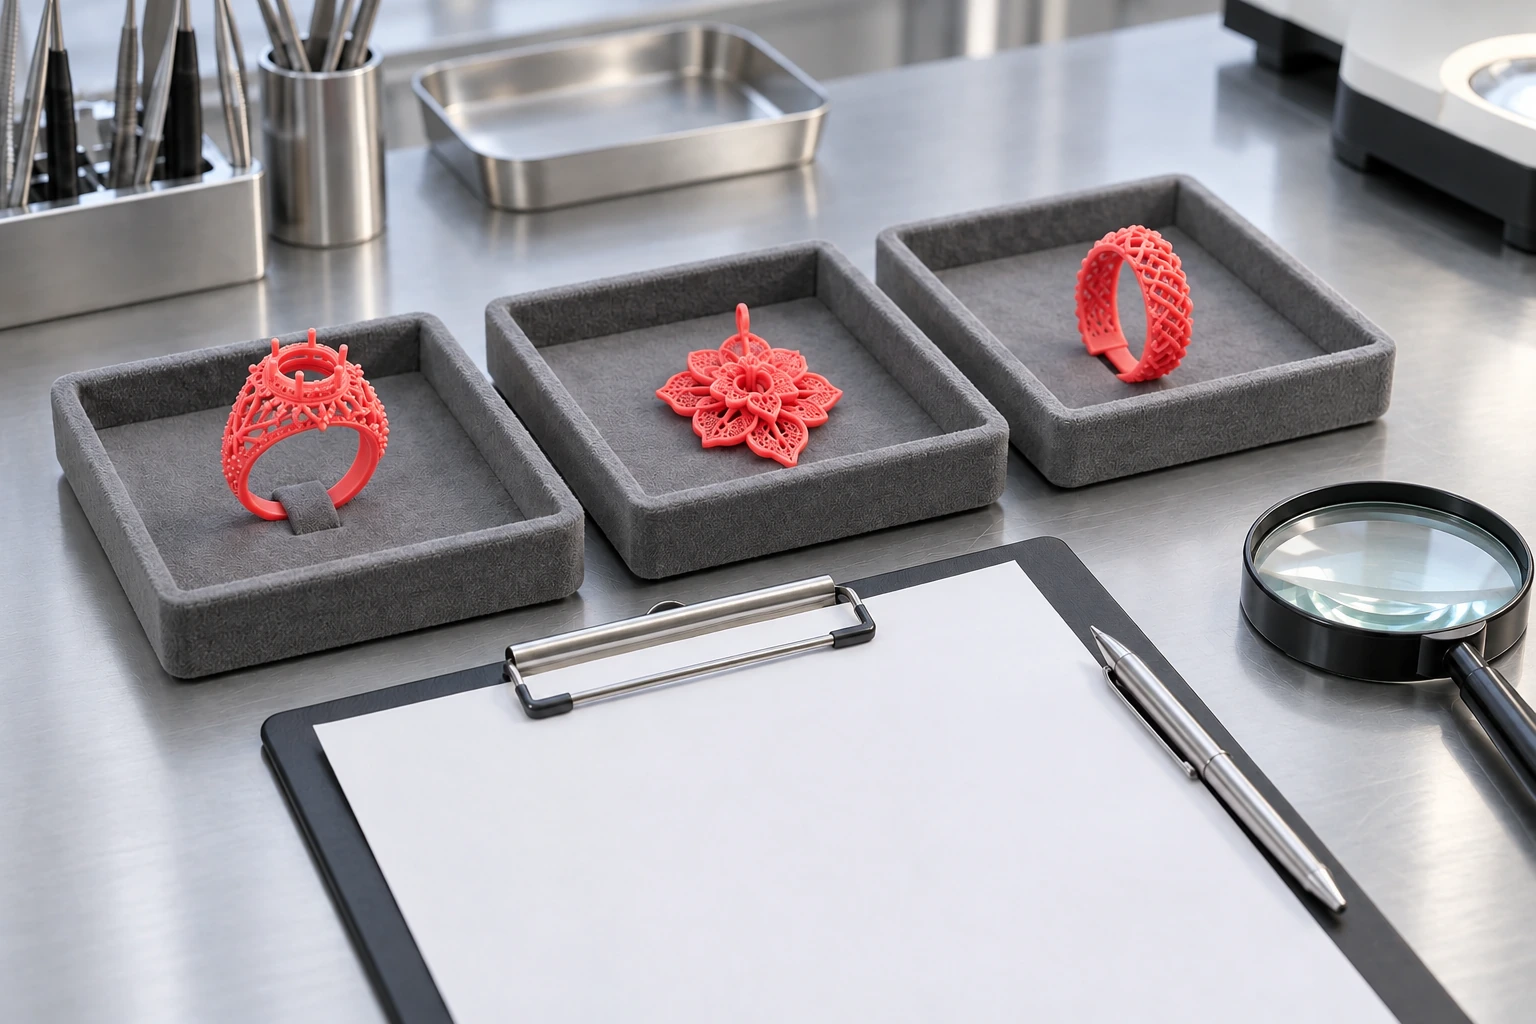
La nouvelle façon de confirmer l’identité consiste à la conserver jusqu’au package, plutôt que de simplement rendre les captures d’écran de construction plus nettes. Si le nombre et l’espacement des partitions sont modifiés, les estimations des tâches et l’espace de traitement doivent également être revérifiés, et les améliorations de la reconnaissance doivent être évaluées ainsi que l’efficacité réelle.
Foire aux questions
Placer chaque modèle plus bas s’imprime-t-il toujours plus rapidement ?
La hauteur de construction peut affecter le temps, mais la tâche complète est également affectée par des facteurs tels que le mode d’équipement, la géométrie et les structures auxiliaires. Les estimations réelles du logiciel doivent être comparées et vérifiées par rapport aux résultats de post-traitement avec le résultat réel.
En quoi la disposition de construction diffère-t-elle de la planification multi-commandes ?
La composition se concentre sur la disposition des modèles au sein d’une même construction ; la planification se concentre sur la commande, les dates de livraison et les ressources de plusieurs lots de tâches. Les deux doivent coopérer, mais une version complète ne peut pas être utilisée pour représenter l’efficacité de la production du mois entier.