

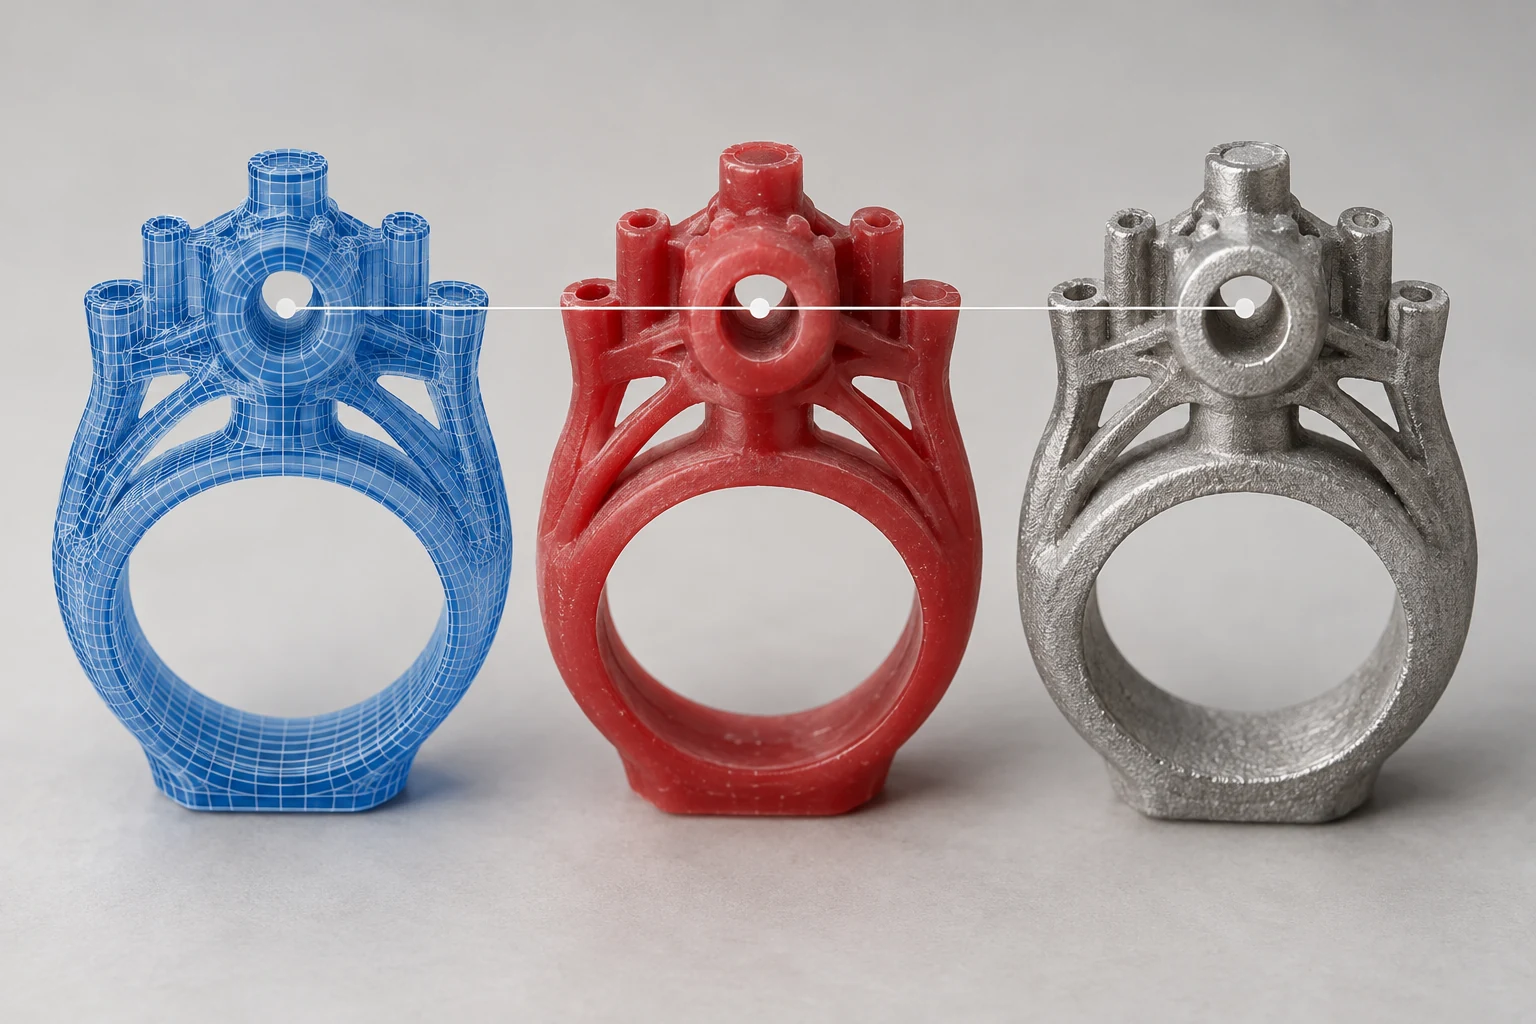
金属鋳物が要件を満たしていなくても、ワックスパターンは寸法検査に合格することがあります。パターンは、一連の次元転写の一段階です。デジタル ファイル、印刷ジョブ、洗浄されたモデル、鋳造鋳型、鋳放しブランク、機械加工部品は、さまざまな幾何学的状態と検査対象を表します。
補正やプロセスの変更について議論する前に、これらの段階で同じフィーチャをトレースして、最初に逸脱が観察された場所を確認します。最終的な鋳造品のみを画面上のモデルと比較すると、ファイル単位、測定データ、加工代、および材料の変更が単一の説明不能な問題に混在する可能性があります。
検査に合格することが実際に何を意味するのかを定義する
完成した写真のサイズは、ワックスモデルのあるべきサイズではない場合があります。設計者が機械加工の許容値を設定したり、鋳造工場で確認済みの補正ジオメトリが必要になったり、印刷ジョブで別のビルドが使用されたりする可能性があります。これらの調整が記録されていない場合、測定結果は明確な基準を欠くことになります。
完成品の図面、鋳放しのブランク図面、および承認されたワックスパターンの文書を同時に保管することをお勧めします。当面プロジェクトに独立したラフ図面がない場合は、どのフィーチャーが鋳造として検査されるか、どのフィーチャーが要件を満たすために後続の処理に依存するかについても寸法表に記載する必要があります。
「ワックスアップ認定」とは、具体的には、合意された状態に基づいて指定された方法を使用して測定されたモデルの特定のバージョンが、この段階での寸法要件を満たしていると記述する必要があります。この結論は、鋳造品が完成図面に適合していることを自動的に証明するものではなく、その後の検査に代わるものでもありません。
例えば、加工する取り付け穴の場合、ワックスアップの段階で確認する必要があるのは、承認された大まかな穴形状やそれに対応する予約構造です。最終的な嵌合穴径は機械加工により求めてもよい。両者を同じ目標値で評価すると、本来意図的に確保していた余白が印刷ずれとしてみなされてしまいます。
ジュエリー読者は、3D プリントリングの製造プロセス を組み合わせて、リングの外周、セッティング、ワックスモデル、最終完成品の検査対象を区別できます。
ファイルの引き渡し中に寸法を保持する必要がある
設計ソフトウェアの元のモデル、エクスポートされたメッシュ ファイル、建設ソフトウェアにインポートされたモデルは、それぞれ単位と主要な寸法をチェックする必要があります。特にクロスソフトの引き継ぎの場合、見た目が普通のサイズだからといってリリースするのは適切ではありません。
Rhino の STL の説明には、エクスポートによってサーフェスがポリゴン メッシュに変換され、単位、インポート スケーリング、およびメッシュ許容値に関連するオプションが提供されると記載されています。実際の引き渡しでは、すべての STL がユニットを自動的かつ正しく転送できると一般に想定するのではなく、使用されているソフトウェアとドキュメントを確認する必要があります。 Rhino STL のインポートとエクスポートの手順
全体の寸法、穴の間隔、主要なローカル フィーチャを選択して、エクスポートの前後で比較できます。モデルの全体的な形状が比例して変化する場合は、最初に単位とスケーリングを確認する必要があります。形状は一貫しているが、表面の局所的な詳細が変化している場合は、メッシュと修復の記録をチェックする必要があります。
ビルド ソフトウェアでのスケーリングや補正の操作にも、承認された根拠が必要です。デザイナー、印刷オペレーター、キャスティングスタッフにそれぞれ「少しずつ修正」してもらうことはできず、実際にどれだけの調整が行われたのか誰も知ることができなくなります。
パターンの状態と測定方法を修正する
ワックスアップ自体の状態を明確にする必要があります。サポート付きモデル、洗浄直後モデル、ツリー組立済みモデルでは、測定可能な位置やクランプ条件が異なる場合があります。薄い壁、長いロッド、薄い爪の場合、接触パターンの測定は特に確認する価値があります。
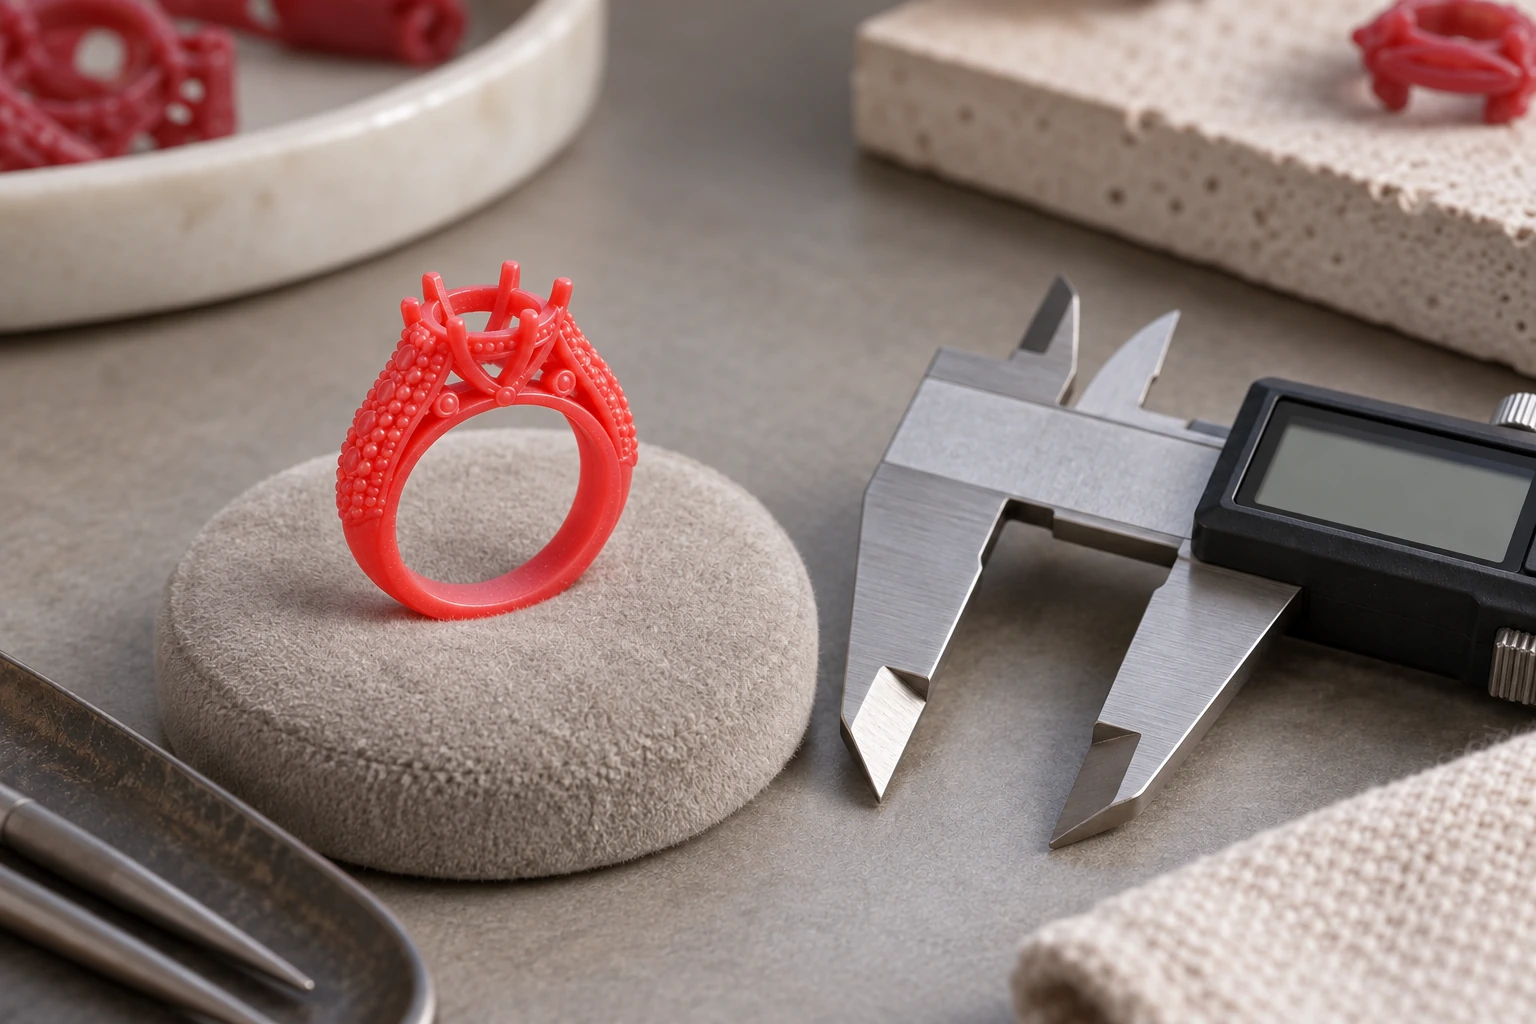
測定ツールの力、測定方向、支持方法、環境条件がすべてモデルに適合している必要があります。接触測定により構造が変形する可能性がある場合は、代替方法について検査官と協議することがあります。モデルを強くクランプし、測定によってもたらされた変化を元の寸法と間違えると、「安定した読み取り値」を得ることができません。
同じ機能のベンチマークも一貫している必要があります。曲面上の任意の2点、最大外径と図面で定義した断面の直径は異なる測定対象となります。記録には、次の人が測定位置を再現できるように、位置地図または断面マークを添付する必要があります。
モデルに偏りがあるかどうかを判断する前に、まず疑わしい読み取り値を確認します。測定ツールを変更したり、測定者を変更したり、クランプ方法を変更して異なる結果を得る場合は、印刷されたファイルをすぐに調整するのではなく、最初に測定の一貫性を解決する必要があります。
鋳型と金属を介して次元転写が継続される
ワックスパターンの形状が鋳造キャビティに転写され、その後、金属の注入と冷却によってブランクが形成されます。各段階では材料やプロセスの条件が異なるため、寸法の変化を一律の割合で要約することはできません。
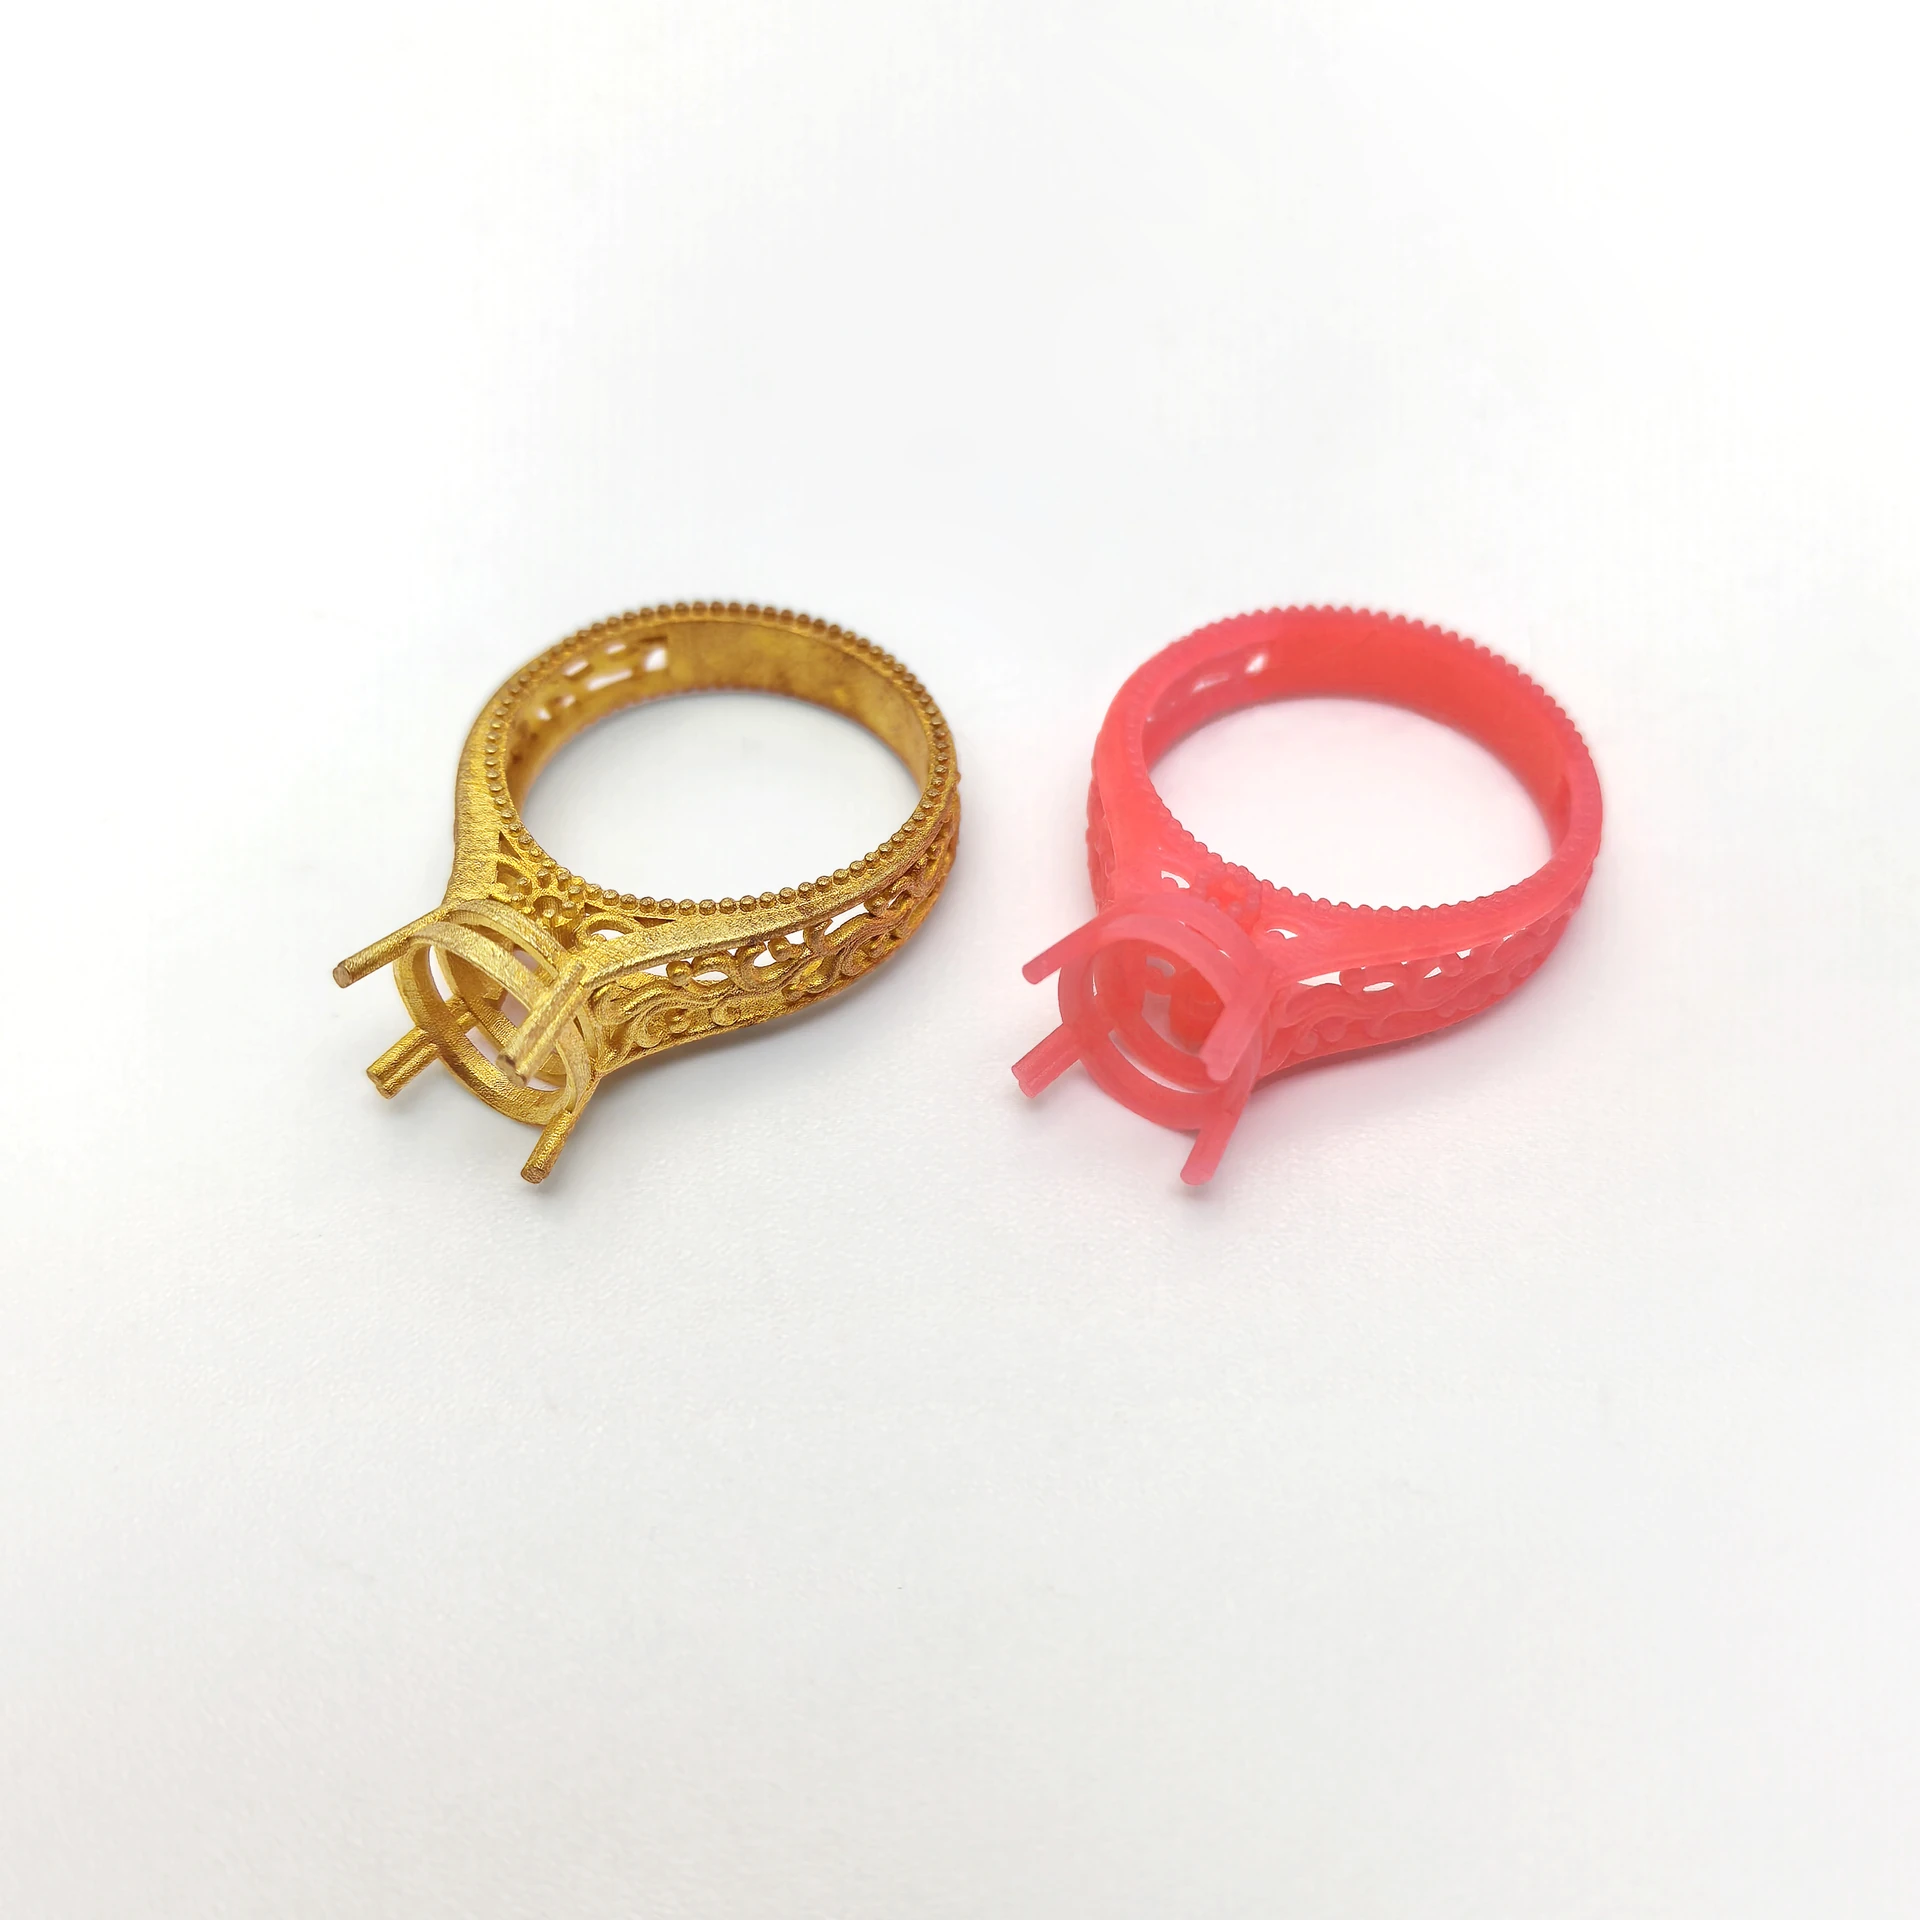
オークリッジ国立研究所のロストワックス鋳造サイズ予測に関する研究では、ワックスパターン、シェルパターン、合金を調査しています。この研究は特定の材料と試験システムに焦点を当てているため、すべてのプロジェクトの普遍的な収縮率として使用することはできませんが、寸法解析が複数の段階をカバーする必要があることを示しています。 ORNL ロストワックス鋳造の寸法研究概要
鋳造当事者が寸法を評価する場合、ワックス材料、鋳造材料、合金、部品構造、および実際のプロセス記録も知る必要があります。特定のサンプルに対して確立された補償計画が、別の厚さ関係または別の合金に適用できるかどうかは、別途確認する必要があります。
局所的な反りがワックスアップ段階ですでに発生している場合、その後の寸法の偏差を単に金属の収縮に起因させることはできません。一方、たとえワックスパターンの検査に合格したとしても、すべての鋳造のずれが印刷装置の精度不足のせいであるとは限りません。各仮説は、記録に沿った検証可能な証拠と照合する必要があります。
加工代と収縮補正は目的が異なります
機械加工の取り代は、その後の材料の除去のために確保される形状です。収縮またはその他のプロセス補正は、特定のステージの目標を達成するために、前のステージの形状を調整することです。両方が同時に存在する可能性がありますが、「増幅モデル」として混合することはできません。
マージンは、どちらの面に、どのような基準で、その後のどのような処理のために記載される必要があります。補償には、適用可能な材料、構造、方向および検証条件を記載する必要があります。パーツ全体を均一にスケーリングすると、特定のフィーチャでのみ発生する局所的な変形や偏差を処理できない場合があります。
加工する部品については、加工基準が取れるかどうか、十分なマージンがあるかどうか、位置関係などもブランクの寸法目標に含まれます。完成品よりも荒い部分が大きい場合は、必ずしも不合格になるわけではありません。承認された大まかな要件を満たしているかどうかが鍵となります。
補償責任は試作前に決定する必要があります。関連する設計およびプロセス担当者が調整計画を確認し、印刷担当者が実行バージョンを記録し、検査担当者がバージョンに対応する段階目標に従って結果を評価することをお勧めします。
次元チェーンを通じて同じフィーチャを記録する
| 特長 | 数値目標とベンチマーク | 洗浄後のワックスアップ | キャストブランクのまま | 加工済み完成品 | 説明が必要な変更点 |
|---|---|---|---|---|---|
| 取り付け穴またはインサート | ファイルのバージョン、セクションの場所 | 方法とステータス | おおよその目標と実測値 | 最終目標と実測値 | 事後処理を行うかどうか |
| 穴の間隔または接続位置 | 同じベンチマークセット | ナンバリングと実測 | 対応本数と実測値 | 対応本数と実測値 | 塩基変換関係 |
| 外側の輪郭 | セクションまたは比較方法を指定する | 対応する位置情報の結果 | 対応する位置情報の結果 | 対応する位置情報の結果 | 局所的な形状の変化 |
| 薄い壁や細部 | 主要エリアの特定 | 完成度とサイズ | 成形状態と寸法 | 最終状態 | クリーニングとトリミングの効果 |
これはレコード構造であり、事前に設定されたテスト結果ではありません。実際のプロジェクトには、実際のデータ、単位、測定方法を記入する必要があります。適用できない段階の理由を説明する必要があり、フォームを完成させるために図を作成してはなりません。
写真、位置図、またはその他のトレーサビリティ方法を使用して、同じモデルの関連付けを維持できます。あるワックスパターンの結果とサイズ チェーンへの別の鋳造結果が一致することを避けるために、同じスタイルの複数の部品には個別に番号を付ける必要があります。
比較可能なベンチマークと測定値を使用して同じ機能を定義する場合、「この段階での実測値から前段階での実測値を差し引いた」の差分列を追加できます。まず、2 回の検査の間でどこに変化が生じたのかを特定し、その理由を分析します。この差は観察結果を説明するだけであり、特定の材料の収縮率に直接等しいわけではありません。
テストを計画する前に偏差を分類する
全体的な比率の偏差、固定方向のオフセット、および局所的な反りには、さまざまなトラブルシューティングのアイデアが必要です。全体の比率が異常な場合は、まず単位とスケーリングを見直してください。局所的な変更については、まずモデル、クランプ、および対応するプロセスを確認します。異なるバッチの変更については、材料、タスク、プロセス記録を比較します。
まず同じモデルのさまざまな機能を比較し、次に同じバッチおよび異なるバッチの複数のアイテムを比較できます。これにより、問題が特定の構造、特定の場所、または特定のステージに集中しているかどうかを確認できます。サンプルサイズが小さい場合、結果は問題の特定に役立ちますが、工程能力の結論が得られたと直接宣言するのは適切ではありません。
試作変更では、目的と管理条件を明確に記載する必要があります。たとえば、他の条件を同等に保ち、ワックスモデル、ブランク、完成品の対応する特徴を確認しながら、承認された局所形状のみを調整する必要があります。材料、樹形、および加工基準が同時に変更された場合は、結果が単一の要因に起因することを避けるために、これらの変更を記録する必要があります。
1 つの穴を使用して調査を追跡する
完成品検査で特定の部品の穴が要件を満たしていない場合、完成図に定義されている断面や測定方法を確認し、加工記録やブランク状況を確認することができます。粗穴が後続の加工を目的としている場合は、仕上げ穴の直径と直接比較するのではなく、大まかな要件に従って評価する必要があります。
次に、対応するワックスアップを見つけて、承認文書と洗浄されたモデルに穴がどのように表示されるかを確認します。デジタル ファイルがワックス モデルと一致しない場合は、エクスポート、構築、測定をチェックする必要があります。ワックスモデルが段階の目標を満たしているが、ブランクが異なる場合は、鋳造記録に基づいて評価します。各ステップは同じホールに対応するため、問題は異なるオブジェクト間を飛び越えることはありません。
測定箇所が異なる場合は、測定箇所を統一して再度確認してください。局所的な穴の形状変化であることが確認された場合は、具体的な形状と位置を記録してください。単に平均穴径を書き留めるのは適切ではありません。ステージ記録は実際の測定結果を使用し、必要に応じて穴の形状と断面情報を補足し、局所的な変化を隠すために値を要約することは避けるべきです。
寸法チェーン記録の元の読み取り値と測定位置図を保管し、調整後に対応する要件に従って再チェックを続けることが最善です。編集された結論を保存して元の結果を削除することはできません。そうしないと、後で実際の変更と統計または要約方法の変更を区別することが困難になります。
よくある質問
ワックスパターンが通過したら鋳物を測定する必要がありますか?
必要です。ワックスモデル、ブランク、完成品のそれぞれの合格要件に従って検査する必要があります。特定の前段階に合格した場合、その段階で指定されたプロジェクトが要件を満たしていることのみを証明できます。
キャストのサイズが小さい場合、すべてのファイルを拡大する必要がありますか?
最初に目標、単位、測定方法、偏差形式を確認し、次に設計担当者とプロセス担当者が調整を確認する必要があります。局所的な変形、穴の形状の変化、または加工基準の問題は、統合増幅では解決できない場合があります。