
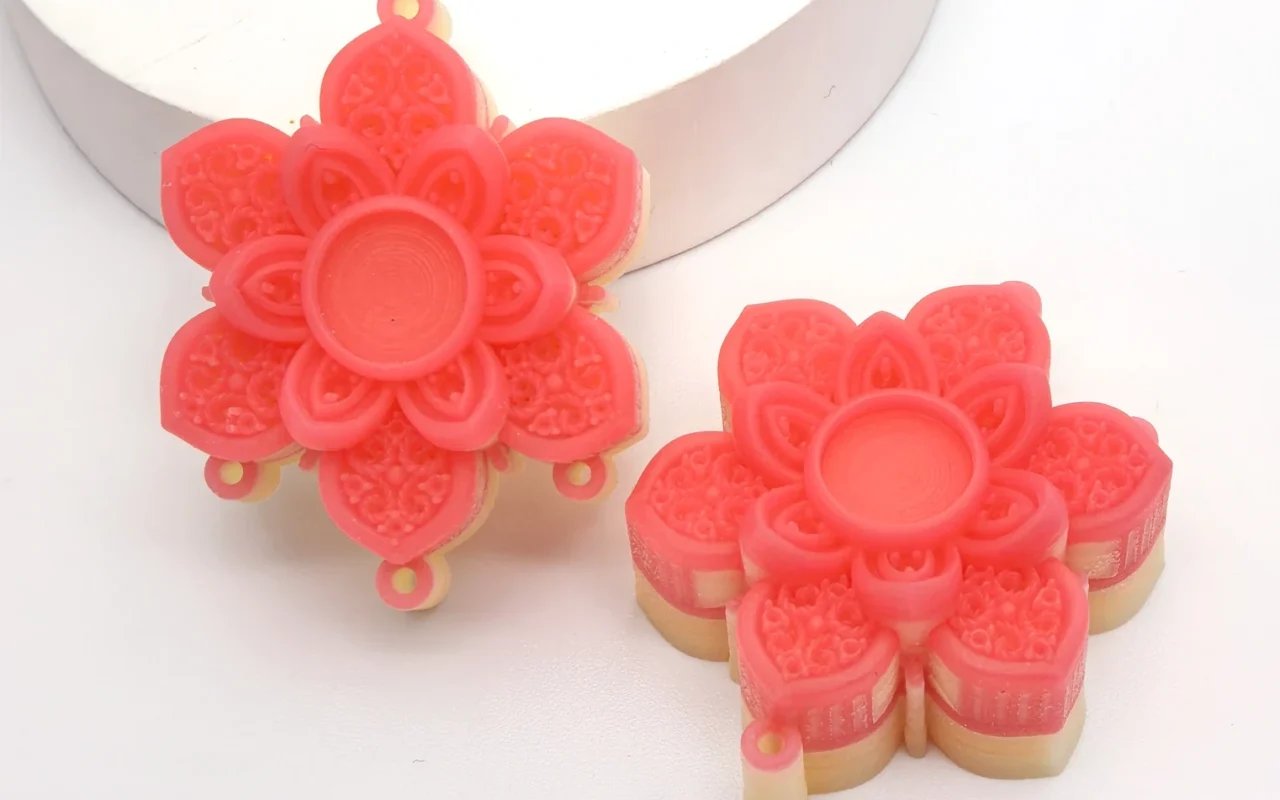
La extracción de soporte y la desparafinación eliminan material, pero en diferentes etapas y dejando diferentes objetos intactos. La eliminación del soporte retira los elementos auxiliares de impresión del patrón de cera antes de realizar el molde de fundición, preservando el modelo. La desparafinación elimina el patrón de cera después del revestimiento o la construcción de la concha, dejando una cavidad para el metal.
Confundir estas operaciones puede oscurecer la condición de entrega de un modelo o permitir que entren residuos de soporte no controlados en la fundición. La distinción es simple: la eliminación del soporte preserva el patrón de cera; La desparafinación preserva el molde de fundición.
Identificar qué se elimina y qué debe permanecer
En la impresión con spray de cera, el cuerpo principal de cera forma el modelo y los materiales de soporte ayudan a darle forma. Después de la impresión, los soportes deben procesarse según el método confirmado por los proveedores de equipos y materiales para que el modelo de cera principal pueda inspeccionarse, ensamblarse y moldearse. El método de tratamiento del soporte depende de la combinación real de materiales y no se puede deducir de las palabras «cera de soporte» que se pueda eliminar con agua.
Tomemos como ejemplo la página de material de cera publicada por Flashforge. Enumera los materiales modelo y los materiales de soporte respectivamente y proporciona las condiciones de eliminación de soporte correspondientes. Esto muestra que el soporte requiere información material de respaldo que pertenece a un sistema específico y no debe copiarse directamente entre marcas. Descripción del modelo de cera y material de soporte
Al desparafinar, lo que hay que eliminar es el patrón de cera y las estructuras de cera relacionadas que han sido rodeadas por el material de fundición. La tarea de expresión geométrica que antes debía retenerse en el modelo se transfirió a la cavidad del molde. Los objetivos del proceso han cambiado y los objetos de inspección también han cambiado.
Inspeccionar patrones después de retirar el soporte
«El soporte ha sido procesado» es el estado del proceso, «El modelo se puede agrupar en árboles» es la conclusión de la versión y ambos deben verificarse. Si el modelo está completo, si los detalles clave están dañados, si quedan materiales auxiliares en las piezas y si las dimensiones cumplen con los requisitos, todo esto debe confirmarse según lo acordado.
En particular, se deben explicar los métodos de inspección para huecos complejos y ranuras profundas. Una apariencia limpia en el exterior no sustituye la inspección de áreas críticas en el interior. Si no es posible la observación directa, el personal relevante del proyecto debe determinar el método de inspección aplicable o el método de verificación de producción de prueba, en lugar de insertar herramientas en estructuras frágiles a voluntad.
Si se encuentra rotura o deformación durante el proceso de limpieza, se deben conservar la etapa en la que se produjo y las fotografías. La unión, el calentamiento o el relleno de cera no confirmados pueden cambiar la superficie y las dimensiones del modelo. Cuando se permiten reparaciones, se deben indicar claramente el método, la persona responsable y los resultados de la nueva inspección. No deje simplemente «procesado» en el formulario de entrega.
La desparafinación sigue a la formación de moho
La cáscara de cerámica se somete primero a inmersión, aplicación de granulado refractario y secado para formar la cáscara; Para la incrustación de joyas, el modelo de cera se rodea con los materiales correspondientes y se endurece. Sólo cuando se forma un molde que conserve la geometría se puede retirar el modelo. Descripción del proceso de fabricación de carcasas cerámicas
Las instrucciones de desparafinado del Investment Casting Institute describen disposiciones del proceso como autoclave y cocción instantánea, incluida la eliminación de la cantidad principal de cera y el tratamiento del residuo para llevar la cáscara al estado deseado. Presenta la relación del proceso en la industria, y el equipo específico y el plan de tratamiento térmico aún deben coincidir con el molde de fundición, los materiales de cera y las piezas reales. Descripción del proceso de desparafinado
Por lo tanto, cuando el impresor entrega un modelo en cera que ha sido dessoportado, no debe llamarse «desparafinado». De manera similar, si el equipo de fundición dice que un determinado lote de moldes de conchas ha sido desparafinado, no significa que se puedan omitir los registros de desrespaldo de los modelos anteriores. Ambos estados requieren evidencia del proceso respectivo.
Distinga la desparafinación del agotamiento
En comunicación, la eliminación de la cera principal, los residuos del tratamiento y el tratamiento térmico del molde a veces se denominan colectivamente quemado o tostado. Los arreglos reales deben indicarse en los documentos del proyecto para evitar que diferentes personas utilicen la misma palabra para referirse a diferentes estados de finalización.
El desparafinado se centra en eliminar la cera del modelo. El tratamiento térmico posterior también puede realizar tareas como el tratamiento residual y el ajuste del estado del molde. Pueden conectarse en procesos específicos, o incluso completarse en el mismo programa de equipo, pero no se puede inferir que todos los proyectos utilicen tres pasos de equipo completamente independientes.
Los modelos de resina también tienen un comportamiento material diferente al de los modelos de cera. Tener «fundido» o «cera perdida» en el nombre no significa que todos los materiales tengan el mismo proceso de eliminación. El plan de proceso debe basarse en archivos de material reales y la curva de horneado de una determinada resina no se puede utilizar como parámetro operativo para todos los patrones de cera impresos.
Defina claramente las condiciones de entrega
| etapa | Objetos principales eliminados | objetos para mantener | Por favor confirme antes del siguiente paso |
|---|---|---|---|
| Quitar soporte después de imprimir | Materiales auxiliares de impresión. | Modelo completo de cera corporal. | Estado de limpieza, detalles clave y dimensiones. |
| Desparafinado después de la formación de moho. | Patrones de cera y estructuras de cera correspondientes. | Geometría e integridad de la fundición. | Resultados del desparafinado y disposiciones de procesamiento posteriores. |
| Tostado o tratamiento térmico correspondiente | Tratar los residuos según proceso, etc. | Moldes de fundición que han alcanzado el estado especificado. | Cumplimiento de los requisitos de vertido reales |
Se recomienda que la orden de entrega se escriba como «Soporte retirado, árbol sin ensamblar, entregado según número», o «Árbol ensamblado a la espera de ser enterrado». Estos estados son más claros que los «patrones de cera procesados» e impiden que el personal de recepción rellene registros operativos inexistentes.
La información de entrega también debe incluir cera corporal y materiales de soporte utilizados, versión del modelo, cantidad e inspecciones realizadas. Si la limpieza la realiza la parte receptora, los materiales de apoyo deben indicarse junto con las responsabilidades de manipulación; si se ha limpiado y liberado, se deben registrar los detalles clave. De esta manera, el downstream sabe si recibe un modelo para procesar o un modelo que puede ingresar al árbol del grupo.
La orden de entrega también puede separar la «finalización de la operación» y la «liberación de la inspección»: la primera registra el procesamiento y el tiempo reales, y la segunda registra el alcance, los resultados y el confirmador de la inspección. Cuando se completa un paso pero aún es necesario inspeccionar áreas críticas, el destinatario puede ver directamente qué trabajo queda por hacer.
La relación entre la limpieza y el ensamblaje del árbol, la fabricación de cáscaras y el vertido se puede verificar combinando Postprocesamiento de patrones de cera y Proceso completo de fundición a la cera perdida.
Tres malentendidos que provocan retrabajos
Primero, comprenda la eliminación del soporte como la fusión de todo el modelo de cera. El dessoporte requiere preservar la cera corporal que expresa la forma de la pieza. Si la cera corporal está dañada, es necesario volver a evaluar el modelo.
En segundo lugar, se cree que los soportes restantes se pueden dejar para que se resuelvan mediante un tostado posterior. El material residual puede afectar la inspección, el ensamblaje y la formación del molde del modelo. Si se permite que exista un residuo específico en algún lugar debe determinarse mediante el proceso verificado y los requisitos de aceptación, y no puede decidirse por la conveniencia del operador.
En tercer lugar, se cree que el bajo contenido de cenizas de los materiales cerosos puede eliminar la necesidad de un tratamiento térmico posterior. El contenido de cenizas es un indicador de los materiales bajo condiciones de prueba específicas y no significa que una pieza fundida compleja haya completado el desparafinado, el tratamiento residual y el ajuste de condición. La disposición del tratamiento térmico debe cumplir con el proceso de fundición.
Preguntas frecuentes
¿Deben retirarse todos los soportes antes de la entrega?
El estado de entrega y las condiciones de procesamiento del destinatario deben acordarse de antemano. Algunas tareas requieren limpieza y entrega, y otras pueden organizarse de otra manera; cualquier acuerdo debe definir claramente las responsabilidades para el procesamiento y la liberación de seguimiento. Retener los soportes no es automáticamente una medida de protección.
¿Quién debería investigar un problema primero?
Primero confirme en qué etapa se observó la anomalía por primera vez, así como los registros antes y después de la entrega. Los daños después de la limpieza del modelo, los daños durante el montaje del árbol y los problemas después del desparafinado de la pieza fundida corresponden a diferentes objetos de inspección. Organizar al personal relevante para que investigue conjuntamente basándose en los registros es más eficaz que juzgar la responsabilidad basándose únicamente en la palabra «cera».