
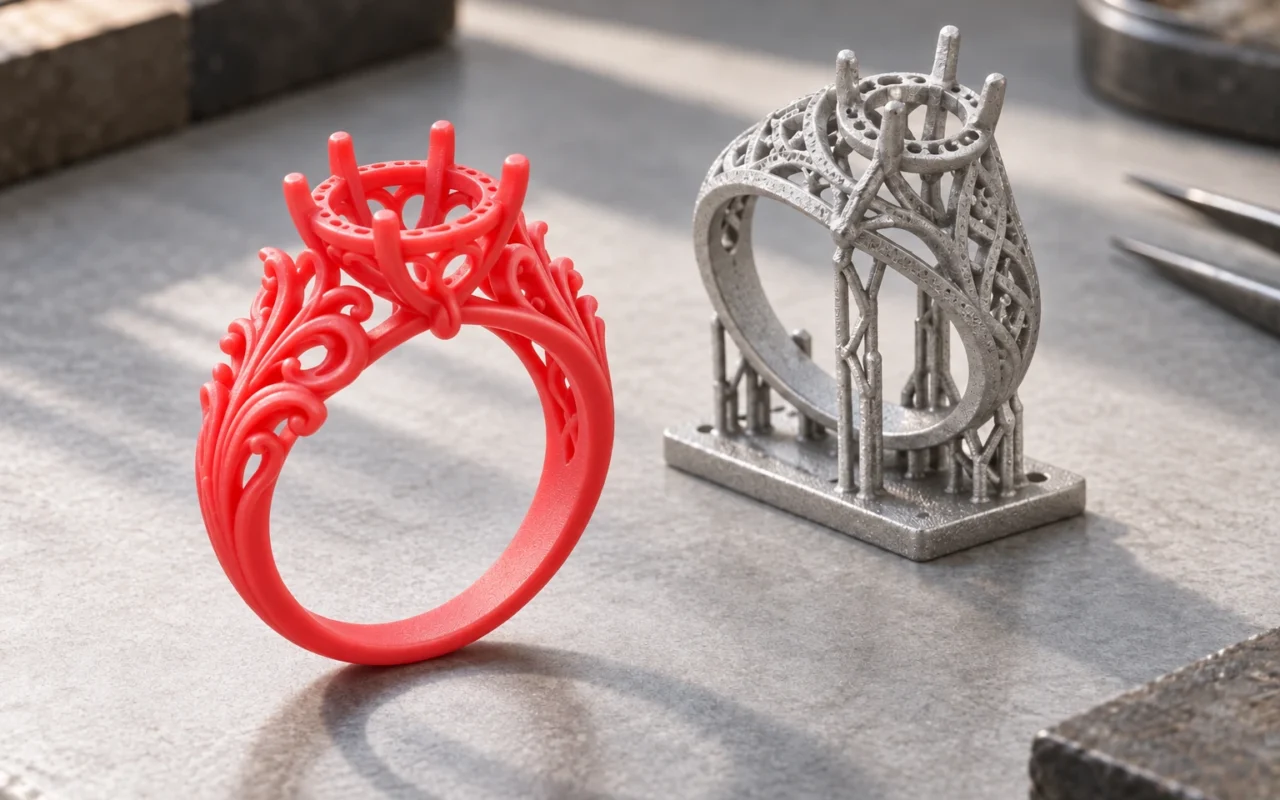
Commencer par identifier la sortie de l’imprimante
Si l’objectif est un bijou ou un composant métallique, pourquoi imprimer d’abord un modèle en cire ? L’impression directe du métal permet-elle de supprimer la fonderie ? Pour répondre, il faut identifier ce que produit l’imprimante et les opérations restant à réaliser avant livraison.
« Bijou imprimé en 3D » et « pièce métallique imprimée en 3D » peuvent désigner des procédés différents. L’un forme le métal dans l’équipement ; l’autre imprime un modèle en cire, puis obtient le métal par fonderie à cire perdue. Une forme finale similaire ne révèle pas la voie employée.
Cet article prend la fusion laser sur lit de poudre (LPBF) comme principal exemple d’impression directe du métal et la compare à la projection de cire suivie de fonderie. Les sorties, les matières engagées et les finitions diffèrent : le choix doit donc partir de l’usage final et des critères de réception.
1. La sortie de l’imprimante détermine les opérations suivantes
En LPBF, une couche de poudre métallique est répartie sur un plateau. Un laser fait fondre les zones définies par les données préparées pour construire la pièce couche par couche. La présentation du DMLS par EOS rattache ce procédé au LPBF et décrit le lien entre dépôt de poudre et fusion laser.
La projection de cire forme couche par couche des modèles destinés à la fonderie. La 3H-420 Plus de Cprint 3D produit des modèles en cire ; l’or, l’argent ou les autres alliages prennent forme lors de la coulée ultérieure. Un modèle de bague imprimé doit encore passer par la fonderie et la finition pour devenir un bijou métallique.
Les deux voies se résument ainsi :
- Voie métal directe : conception numérique et préparation, fabrication métallique, post-traitements nécessaires et contrôle final.
- Voie cire imprimée puis fonderie : conception numérique et préparation, fabrication et contrôle des modèles, montage en grappe, enrobage ou réalisation de coquille, décirage et cuisson, coulée du métal, opérations après coulée et contrôle final.
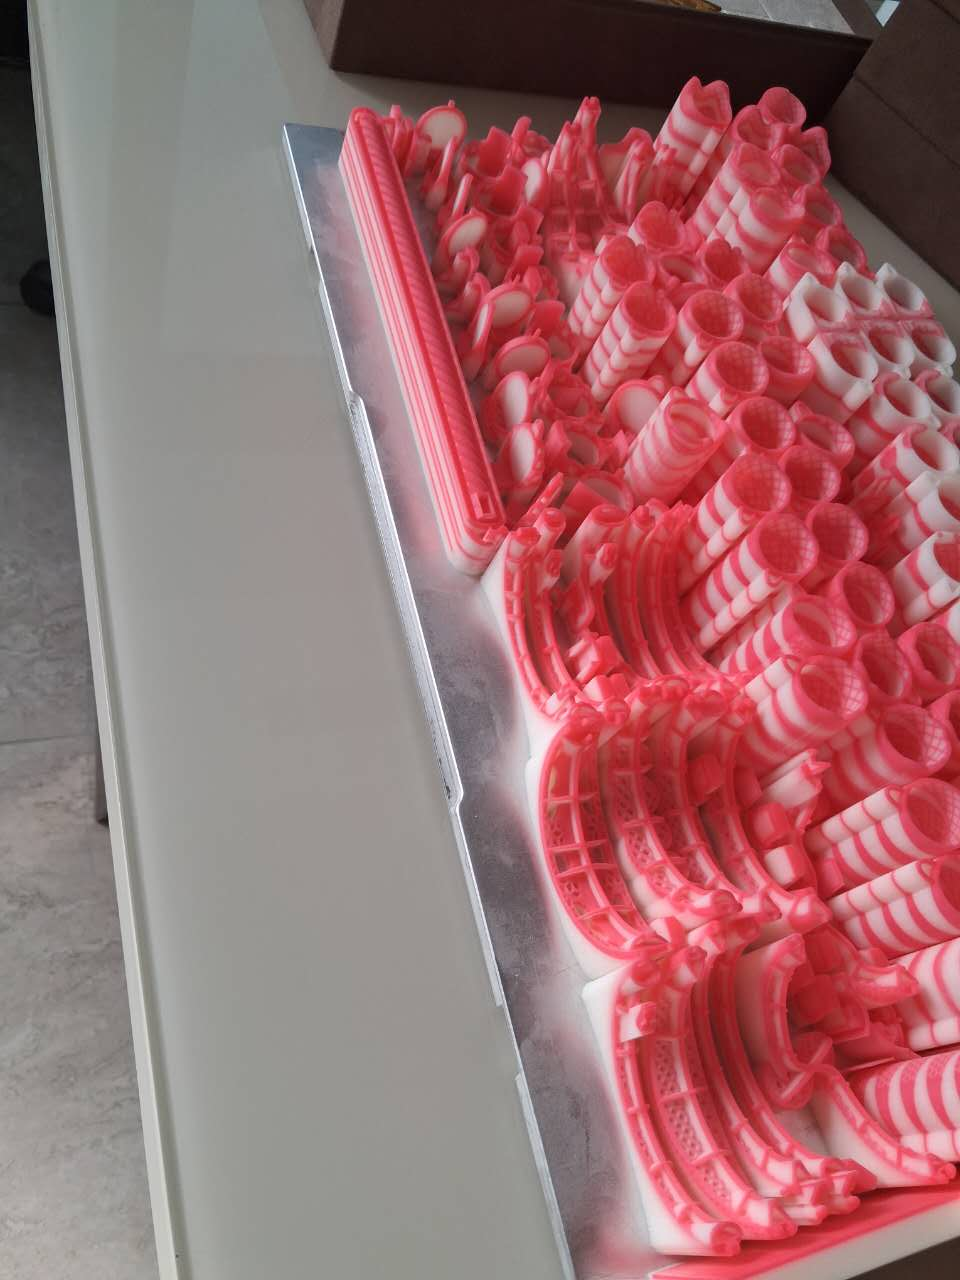
Ici, « directe » signifie que le métal est formé pendant la fabrication additive. Cela ne signifie pas que surface, dimensions et propriétés finales sont déjà obtenues en sortie de machine. D’autres procédés additifs métalliques peuvent suivre un autre déroulement ; l’exemple LPBF ne couvre pas toute l’impression métal.
2. Le métal intervient à des étapes différentes
L’impression directe demande une poudre, des paramètres et des conditions adaptés à l’équipement. Même à désignation d’alliage identique, il faut vérifier la spécification de la matière première, son état de fabrication et les exigences d’usage. Une machine capable d’imprimer du métal n’est pas nécessairement compatible avec tous les alliages.
La voie cire utilise de la cire pour fabriquer le modèle ; l’alliage final est choisi pour la coulée. Le fondeur doit également vérifier l’enrobage ou la coquille, la fusion, la coulée et les opérations suivantes. L’absence de métal dans le modèle ne rend pas tous les alliages coulables dans les mêmes conditions.
Le document de procédé de l’Investment Casting Institute présente la réalisation de coquille, le décirage, la coulée et les opérations après coulée comme des étapes liées. Évaluez ces capacités avec les exigences réelles du matériau pour la voie cire.
Bijoux et composants industriels répondent aussi à des objectifs différents. Une bague implique le port, le sertissage et l’apparence ; une pièce industrielle peut être destinée à l’assemblage, à la reprise de charges ou à d’autres fonctions. Les justificatifs matière et les contrôles doivent correspondre à l’usage. Une apparence voisine ne démontre pas des performances conformes.
3. Examiner séparément la même CAO pour chaque voie
Le modèle numérique exprime les exigences produit, mais sa préparation peut nécessiter orientation, supports, compensation ou surépaisseurs d’usinage. Les préparations différant, transmettre le même fichier non examiné aux deux fournisseurs puis comparer seulement leurs prix ne suffit pas.
Pour le LPBF, étudiez l’évacuation de la poudre, l’accès aux supports, la séparation du plateau et l’usinage des surfaces critiques. Si un volume fermé risque de retenir une poudre impossible à retirer, résolvez ce point dès la conception et la préparation du procédé.
La voie cire exige de considérer le retrait des supports, l’intégrité du modèle, les raccordements de grappe et l’alimentation en métal. Il faut aussi déterminer comment former les espaces internes dans le moule et s’il faut des noyaux ou plusieurs parties. Dans les deux voies, créer une géométrie et pouvoir entièrement la nettoyer, la traiter et la contrôler sont des tâches distinctes.
Prévoyez tôt l’accès pour les finitions. L’outil doit atteindre le serti d’une bague ; une face d’étanchéité industrielle doit disposer de surépaisseur et de possibilités de bridage adaptées. Ces décisions influencent le résultat et doivent précéder l’impression ou la coulée.
Prenons une bague à panier ajouré comme exemple hypothétique. La proposition métal directe doit préciser comment retirer poudre et supports du panier et reprendre les zones de contact. La proposition cire doit expliquer la protection des liaisons fines pendant le retrait des supports, l’accès de l’enrobage aux espaces concernés et la position des attaques. Les deux doivent montrer comment serti, panier et corps de bague atteindront les dimensions et l’aspect convenus après finition.
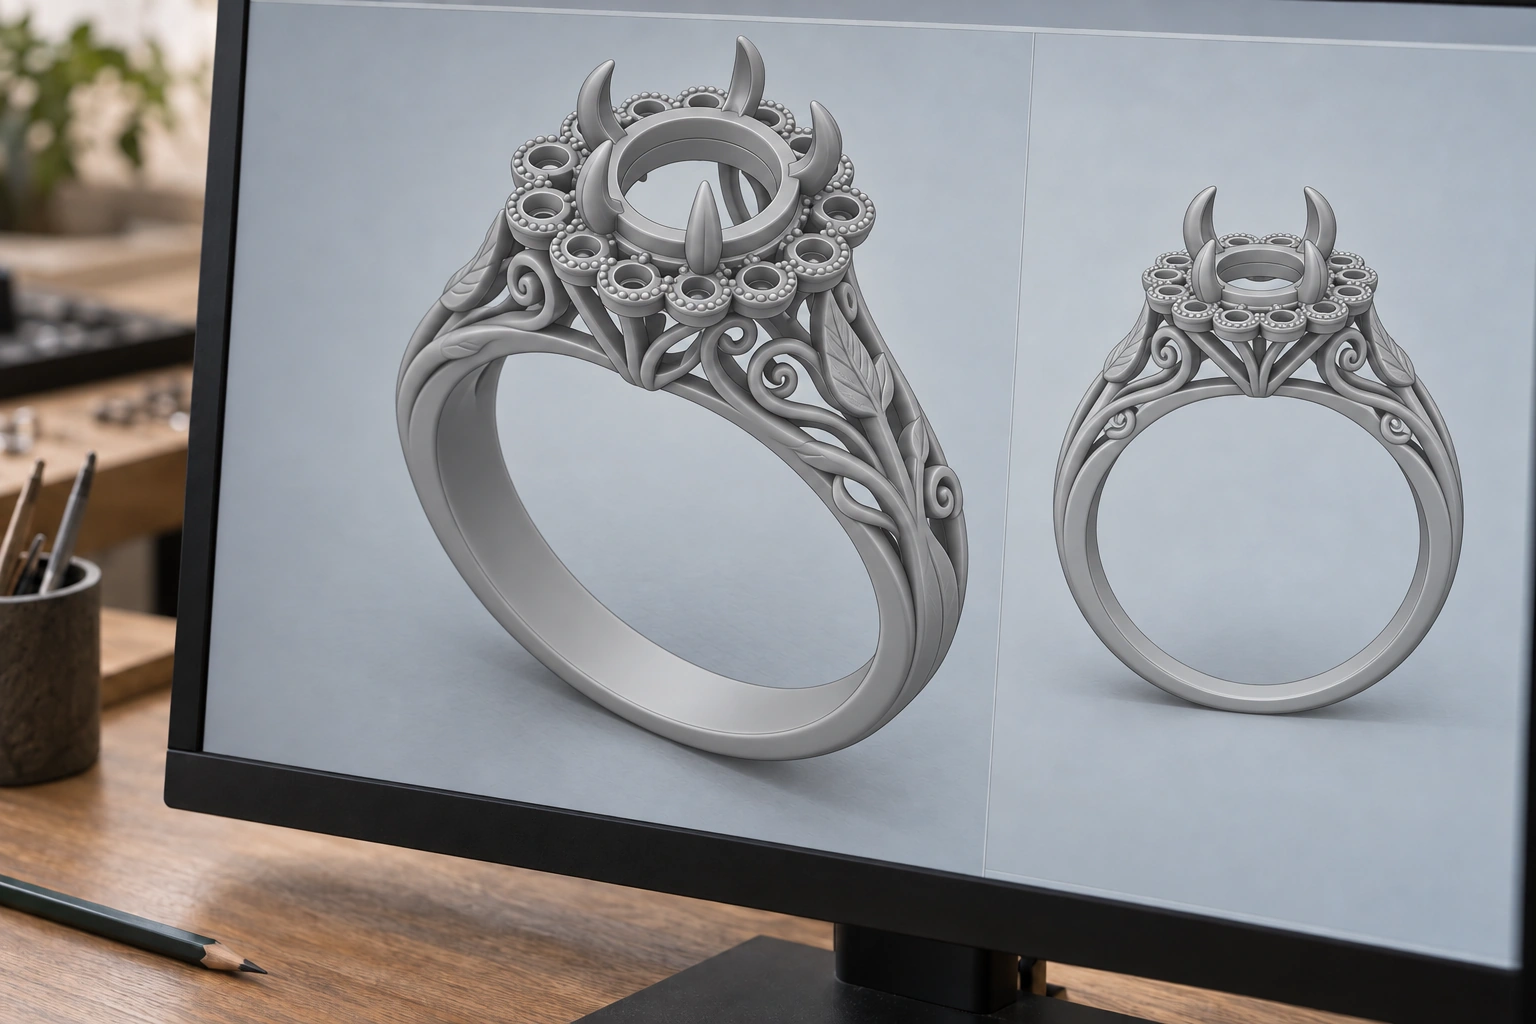
Une structure peut être simple à obtenir par une voie et demander une modification ou une division par l’autre. Toute modification proposée doit préciser les zones concernées, sa justification et son incidence éventuelle sur la fonction ou l’aspect, puis être validée par les personnes compétentes.
4. Les listes de post-traitements diffèrent
Après impression métal, les opérations peuvent inclure dépoudrage, séparation de la pièce et des supports du plateau, traitement thermique, usinage et traitement de surface. Leur combinaison dépend du matériau, de la géométrie et de l’application ; aucune liste unique ne convient à toutes les pièces.
La chaîne de fabrication additive métal présentée par EOS inclut dépoudrage et post-traitements entre les données et la pièce finie. Les opérations varient selon matériau, structure et application.
Dans la voie cire, effectuez le retrait des supports et le contrôle des modèles avant leur remise à la fonderie. Les ébauches métalliques nécessitent ensuite séparation des attaques, nettoyage, ébarbage et usinage ou traitement de surface demandés. Les modèles imprimés ne suppriment pas automatiquement ces tâches.
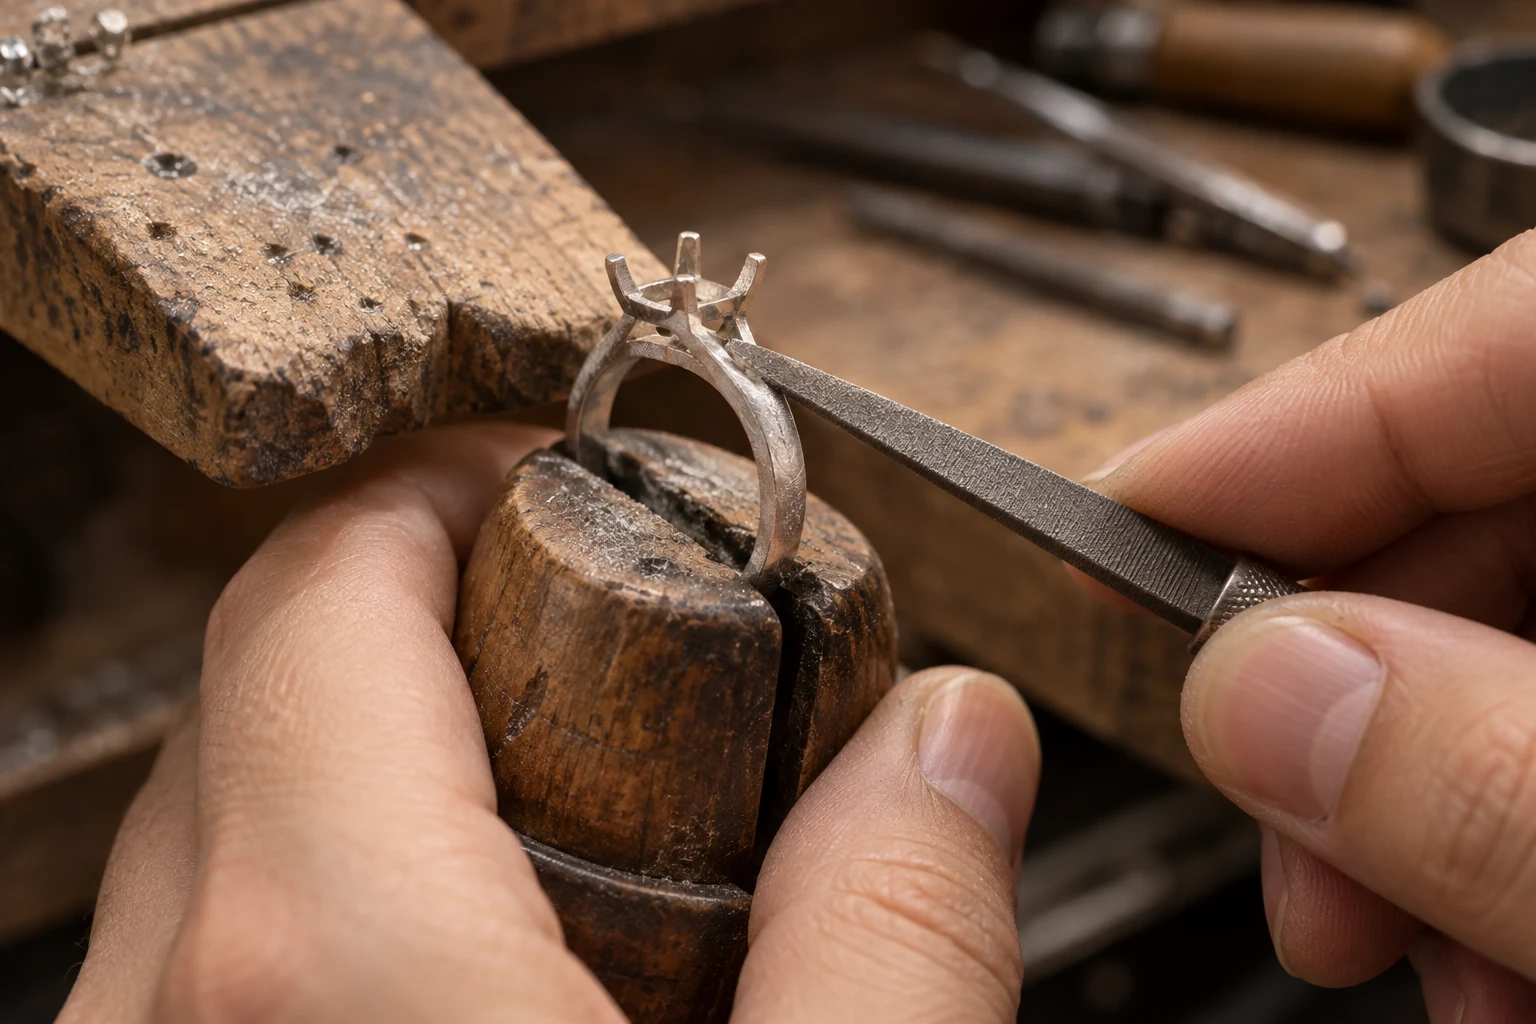
Le procédé de fonderie de bijoux de Ransom & Randolph décrit, avec une grappe enrobée, l’enchaînement du moulage, du décirage, de la coulée et des finitions. L’enrobage en bijouterie et la coquille céramique industrielle suivent des procédures différentes, à préparer selon les matériaux et le système de fonderie concernés.
Distinguez les deux retraits : après impression, retirer les supports permet de conserver le modèle en cire entier. Après formation du moule, le décirage retire le modèle lui-même pour laisser la cavité au métal. Ces opérations interviennent à des étapes différentes et ont des fonctions distinctes.
| Point de comparaison | Métal direct par LPBF | Modèles en cire imprimés puis coulés |
|---|---|---|
| Sortie d’impression | Pièce métallique et supports associés | Modèle en cire avec matériau de support |
| Maîtrise des matériaux | Poudre, paramètres et état après traitement | Cire, puis alliage et conditions de fonderie |
| Interfaces du procédé | Préparation d’impression et post-traitement métal | Remise des modèles, grappe, moule et coulée |
| Questions de préparation courantes | Orientation, supports, dépoudrage et usinage | Nettoyage, attaques, noyaux et surépaisseurs |
| Contrôle final | Dimensions, matériau et propriétés exigés par l’usage | Dimensions, matériau et propriétés exigés par l’usage |
Ce tableau identifie les travaux à réaliser. Il ne fournit pas de classement universel : équipements, matériaux et capacités des fournisseurs peuvent aussi varier au sein d’une même catégorie.
5. Comparer coûts et délais au même stade de réception
Si un devis porte sur une pièce métallique finie et l’autre sur un seul modèle en cire, leurs montants ne permettent pas de choisir directement une voie. Fixez d’abord la limite de comparaison, ébauche métallique ou pièce entièrement usinée, puis incluez les opérations correspondantes.
Pour les ébauches, précisez l’état des attaques ou supports, les surfaces restant à usiner et les contrôles inclus. Pour les pièces finies, ajoutez surface, dimensions critiques, sertissage ou fonctions, ainsi que l’emballage et le périmètre de livraison.
Le délai doit partir du même état d’entrée. Par exemple, partez de fichiers approuvés et d’exigences matière complètes, puis examinez préparation, attente, fabrication, post-traitement, contrôle et transport. Comparer le temps de fabrication LPBF au fonctionnement d’une imprimante cire revient à mesurer deux tâches différentes.
Séparez validation initiale et production récurrente. Si le premier lot nécessite des essais matière ou fonctionnels, présentez-les à part. Pour les commandes répétées, précisez les validations réutilisables et celles à renouveler après changement de version.
Ni l’absence de coulée ni le coût inférieur de la cire ne déterminent seuls le coût final. Les moyens existants, la difficulté des finitions, les exigences qualité et les quantités livrées conformes contribuent tous aux dépenses réelles.
Demandez aux deux fournisseurs le même découpage : préparation de conception et de procédé, matières et fabrication, post-traitement, contrôle et livraison. Isolez la validation initiale, puis divisez le coût total du périmètre convenu par la quantité réceptionnée conforme. Pour les métaux précieux, clarifiez aussi propriété du métal, récupération et facturation des pertes afin de ne pas omettre de postes.
Pour une validation complémentaire, retenez la même version produit approuvée et les mêmes zones critiques. Relevez adaptations de fabrication, état d’achèvement et résultats de contrôle pour chaque voie. Signalez toute différence de géométrie ou de livraison. Vous comparez ainsi des offres réellement réalisables, plutôt que des échantillons portant le même nom mais répondant à des exigences différentes.
6. Fournir les mêmes exigences produit aux deux prestataires
Les exigences peuvent être communes tandis que chaque fournisseur propose son procédé. La comparaison reste cohérente et chacun peut expliquer les différences techniques nécessaires.
Les moyens disponibles aident à déterminer l’ordre d’évaluation :
- Si la fonderie et les finitions conviennent déjà à l’alliage visé et que le besoin concerne surtout de nouveaux modèles ou leur obtention, évaluez d’abord l’intégration de modèles en cire imprimés à la production existante.
- Si l’impression métal directe doit permettre une structure particulière, faites d’abord examiner matériau, dépoudrage, supports et accès d’usinage par un prestataire LPBF, puis évaluez la proposition complète de livraison.
- Si les deux voies disposent de propositions adaptées, comparez des échantillons basés sur la même version produit approuvée. Documentez les adaptations et les contrôles finaux avant de choisir la production.
| Donnée d’entrée | Éléments à préciser |
|---|---|
| Usage final | Port, assemblage ou fonction et conditions d’utilisation |
| Exigences matière | Alliage, justificatifs matière et état de livraison demandé |
| Géométrie et version | Version CAO, cotes critiques, trous, cavités et liaisons fines |
| Post-traitement | Surface, usinage, sertissage ou assemblage |
| Contrôle | Dimensions, aspect, matériau et essais fonctionnels nécessaires |
| Quantités et variantes | Premier lot, réassorts, tailles et évolutions possibles |
| Ressources et calendrier | Moyens de fonderie ou d’usinage existants et échéances de remise |
Chaque fournisseur doit expliquer l’adéquation de la géométrie, les modifications requises, les opérations prises en charge et les preuves de conformité à la livraison. Les projets nécessitant une validation fonctionnelle doivent prévoir les essais et dossiers matière correspondants.
Lors d’un changement de voie, reconfirmez adaptations de fabrication et réception finale, même si la CAO produit est inchangée. La libération doit reposer sur les contrôles et la validation plutôt que sur la seule ressemblance extérieure.
Pour étudier la voie cire, transmettez à Cprint 3D votre CAO, les zones critiques et les conditions de coulée prévues afin de préparer la fabrication et la remise des modèles. Confirmez métal final, usinage et contrôles avec les fournisseurs responsables de ces opérations.
Questions fréquentes
Un bijou imprimé en 3D est-il toujours imprimé directement en métal ?
Il peut s’agir de fabrication métallique directe ou de modèles fabriqués avant la fonderie. Demandez quel matériau sort de l’imprimante et quelles opérations suivent pour identifier la voie réelle.
Peut-on porter ou monter immédiatement une pièce métallique imprimée ?
Elle doit être contrôlée selon les exigences de livraison et recevoir les post-traitements nécessaires. La fin de l’impression est un jalon ; l’aptitude à l’usage dépend du matériau, des dimensions, de la surface et de la validation de l’application.
Un modèle en cire imprimé permet-il de couler n’importe quel métal ?
Le système de fonderie en aval détermine l’alliage final. Vérifiez l’enrobage ou la coquille, le décirage, la cuisson, la fusion et les conditions de coulée. La capacité à fabriquer le modèle ne remplace pas la confirmation du fondeur sur l’alliage et la qualité demandés.
Peut-on comparer uniquement les vitesses d’impression ?
On peut relever le temps de chaque impression, mais le choix d’une voie doit mesurer le délai entre des données approuvées complètes et un état de livraison identique, en incluant attente, fabrication, finitions et contrôle. Modèle en cire terminé et pièce métallique finie sont des jalons différents ; ils ne comparent pas directement le délai global d’une commande.