
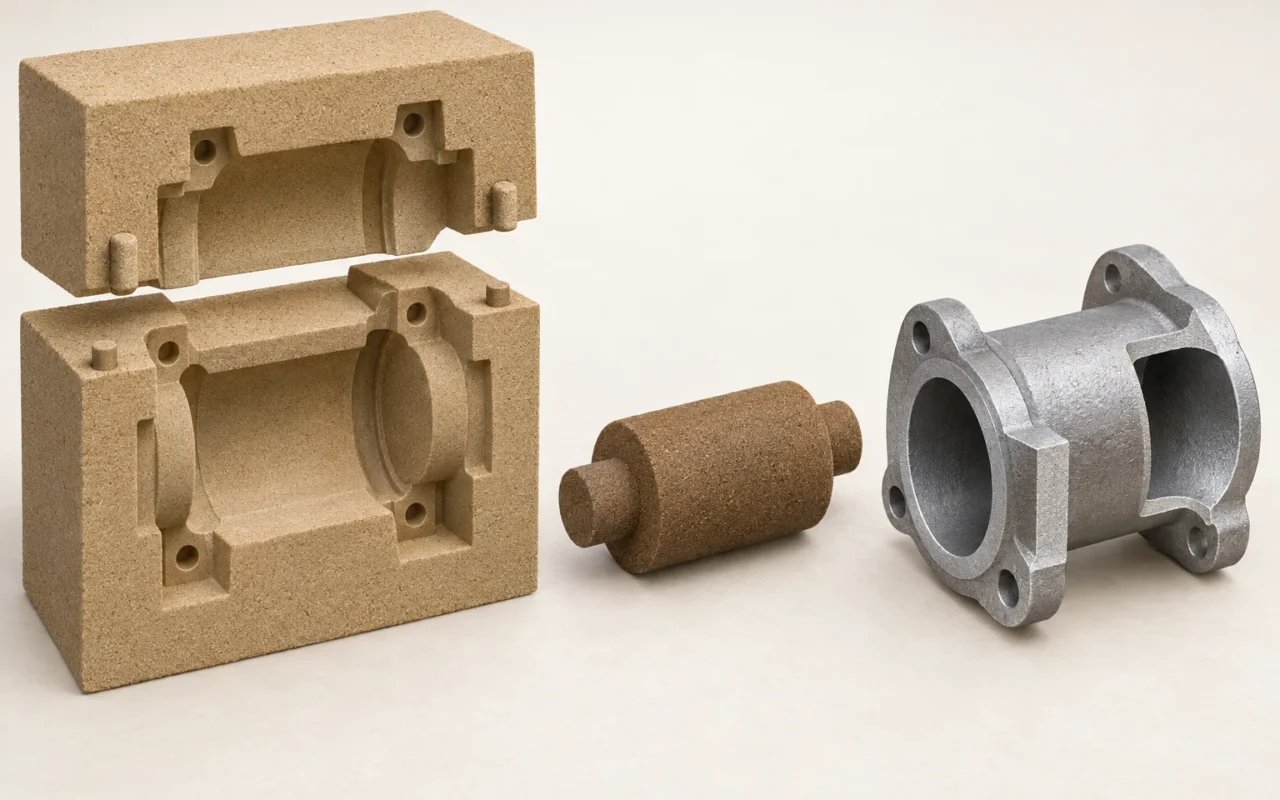
Principio básico de la fundición en arena
La fundición en arena consiste en verter metal líquido en un molde de arena de moldeo. Cuando el metal se ha solidificado y enfriado lo suficiente para el desmoldeo, se retira la arena y se extrae la pieza. El proceso permite fabricar piezas macizas relativamente sencillas y, mediante machos de arena, conductos y cavidades interiores.
Pensemos en una carcasa de bomba con un conducto interno: ¿cómo se forma su contorno exterior?, ¿cómo queda libre un conducto curvo en su interior?, ¿cómo se determina después de la colada si la pieza es utilizable? Para responder hay que distinguir las funciones del modelo, el molde y el macho, y recorrer el proceso de moldeo, colada, solidificación e inspección.
1. Diferenciar modelo, molde de arena, macho y pieza fundida
Estos cuatro términos designan objetos distintos dentro de la fabricación y no son intercambiables.
| Objeto | Función en el proceso | Ejemplo de la carcasa de bomba |
|---|---|---|
| Modelo | Utillaje que forma la cavidad en el moldeo convencional | Aporta la geometría relacionada con el exterior de la carcasa, con los ajustes necesarios para la fundición |
| Molde de arena | Define la forma de la pieza y contiene el metal líquido | Delimita el exterior de la carcasa y los espacios necesarios para la colada |
| Macho de arena | Ocupa las zonas que deben quedar huecas o que resultan difíciles de moldear directamente | Ocupa durante la colada el lugar del futuro conducto interior |
| Pieza fundida | Cuerpo metálico obtenido tras la solidificación | Carcasa en bruto después de la limpieza, que se mecaniza e inspecciona según lo especificado |
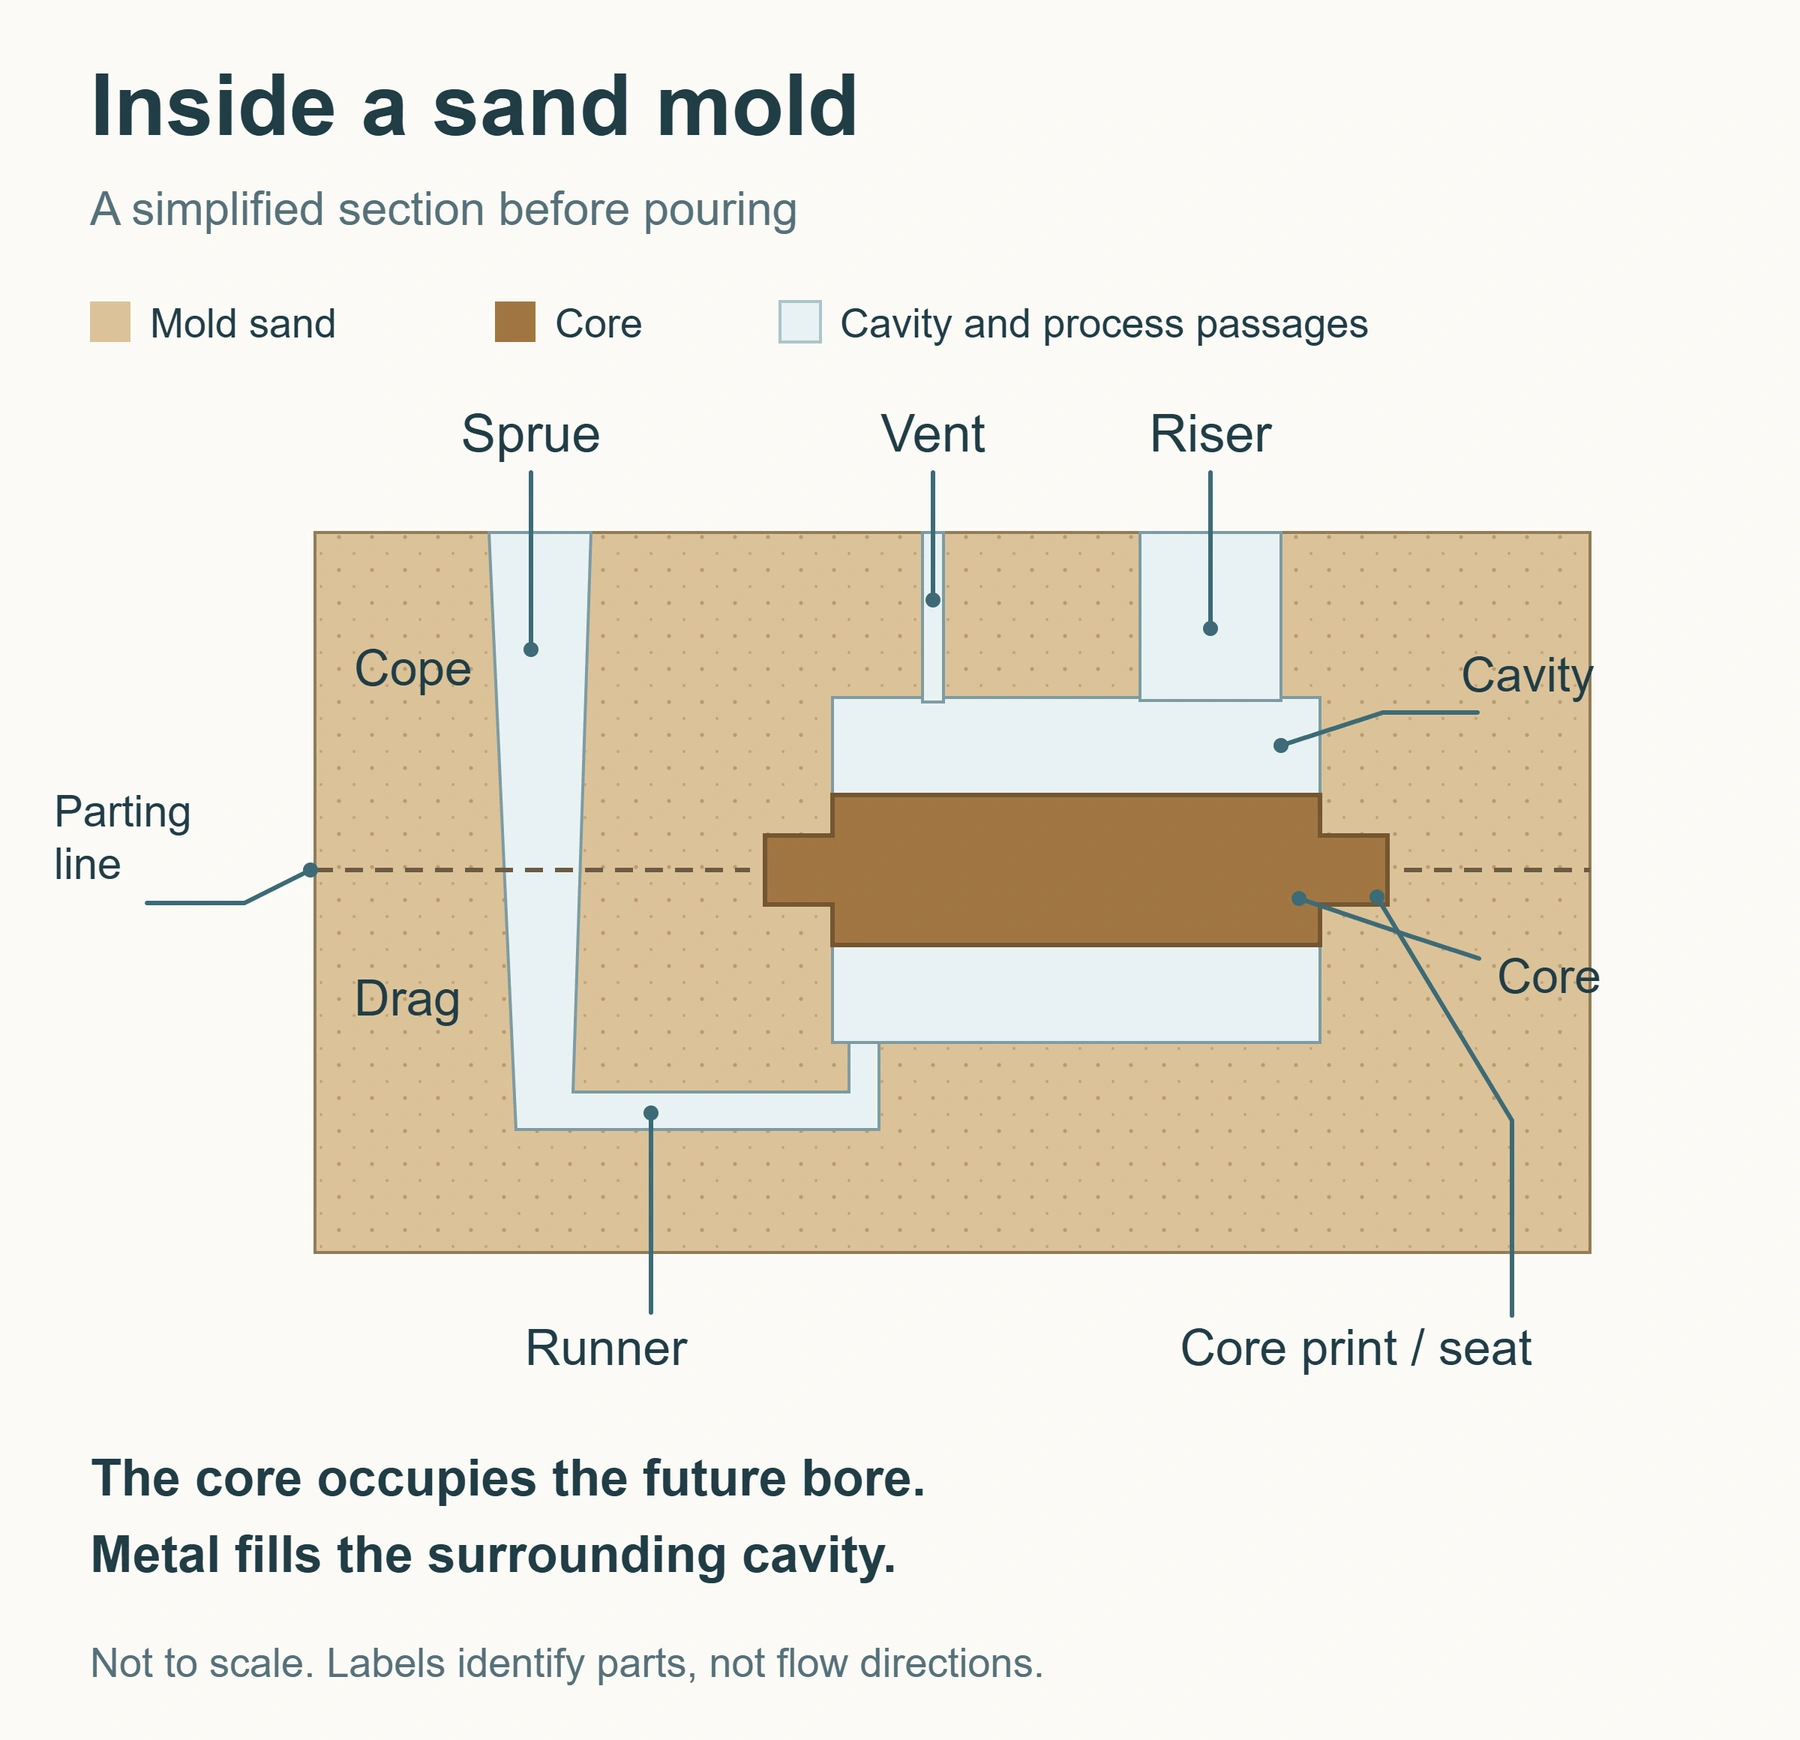
La distinción es que el molde de arena es un objeto físico, mientras que la cavidad es el espacio reservado al metal dentro del molde. Una vez colocado el macho, el metal llena la zona entre ambos. Al retirar el macho, su espacio se convierte en el conducto interior. La introducción de la American Foundry Society a la arena de fundición también explica las funciones de molde y macho mediante el contorno exterior y los huecos interiores.
En un molde habitual de partición horizontal, las mitades superior e inferior se unen en el plano de partición y las cajas de moldeo sostienen la arena. Las portadas del macho y sus asientos en el molde lo soportan y posicionan; no puede colocarse arbitrariamente. Una posición incorrecta puede desplazar el conducto o alterar el espesor local de pared aunque el exterior parezca normal.
El molde incorpora además canales de entrada de metal, mazarotas para alimentar la contracción de solidificación y vías de evacuación de gases. Junto con la cavidad de la pieza, forman un sistema cuyos elementos cumplen funciones diferentes. El diseño debe abordar conjuntamente la geometría, el flujo de metal, la solidificación y la ventilación.
2. ¿De qué está hecho el molde y cómo mantiene su forma?
Los granos de arena sueltos apenas pueden conservar formas complejas. La arena base constituye el armazón y el sistema aglomerante aporta las propiedades necesarias para el moldeo y la colada. La incorporación de agua, componentes de curado u otros aditivos depende del sistema de materiales elegido.
Dos procesos comunes ayudan a entenderlo: la arena en verde suele utilizar arcilla y agua para la aglomeración; la arena con resina autofraguante emplea una resina que endurece en las condiciones correspondientes. El término inglés “green sand” no indica que la arena sea verde ni expresa una clasificación ambiental. Estas denominaciones aparecen en el glosario de fundición de AFS.
La selección no depende solo de la dureza. El molde necesita resistencia para la manipulación, el montaje y la acción del metal líquido, además de una refractariedad adecuada a la colada. Los gases deben poder salir y la arena debe poder retirarse después. Durante el moldeo, también debe llenar los detalles alrededor del modelo.
Estas exigencias están relacionadas. Conservar detalles finos no implica que la arena residual del interior sea fácil de eliminar. Tampoco debe aplicarse una misma formulación a cualquier aleación y pieza sin validación. Hay que considerar conjuntamente arena, aglomerante y recuperación de arena usada. Para impresión 3D, consulte las propiedades y condiciones de uso de cuatro arenas de impresión.
3. Las ocho etapas: del plano a una pieza aceptada
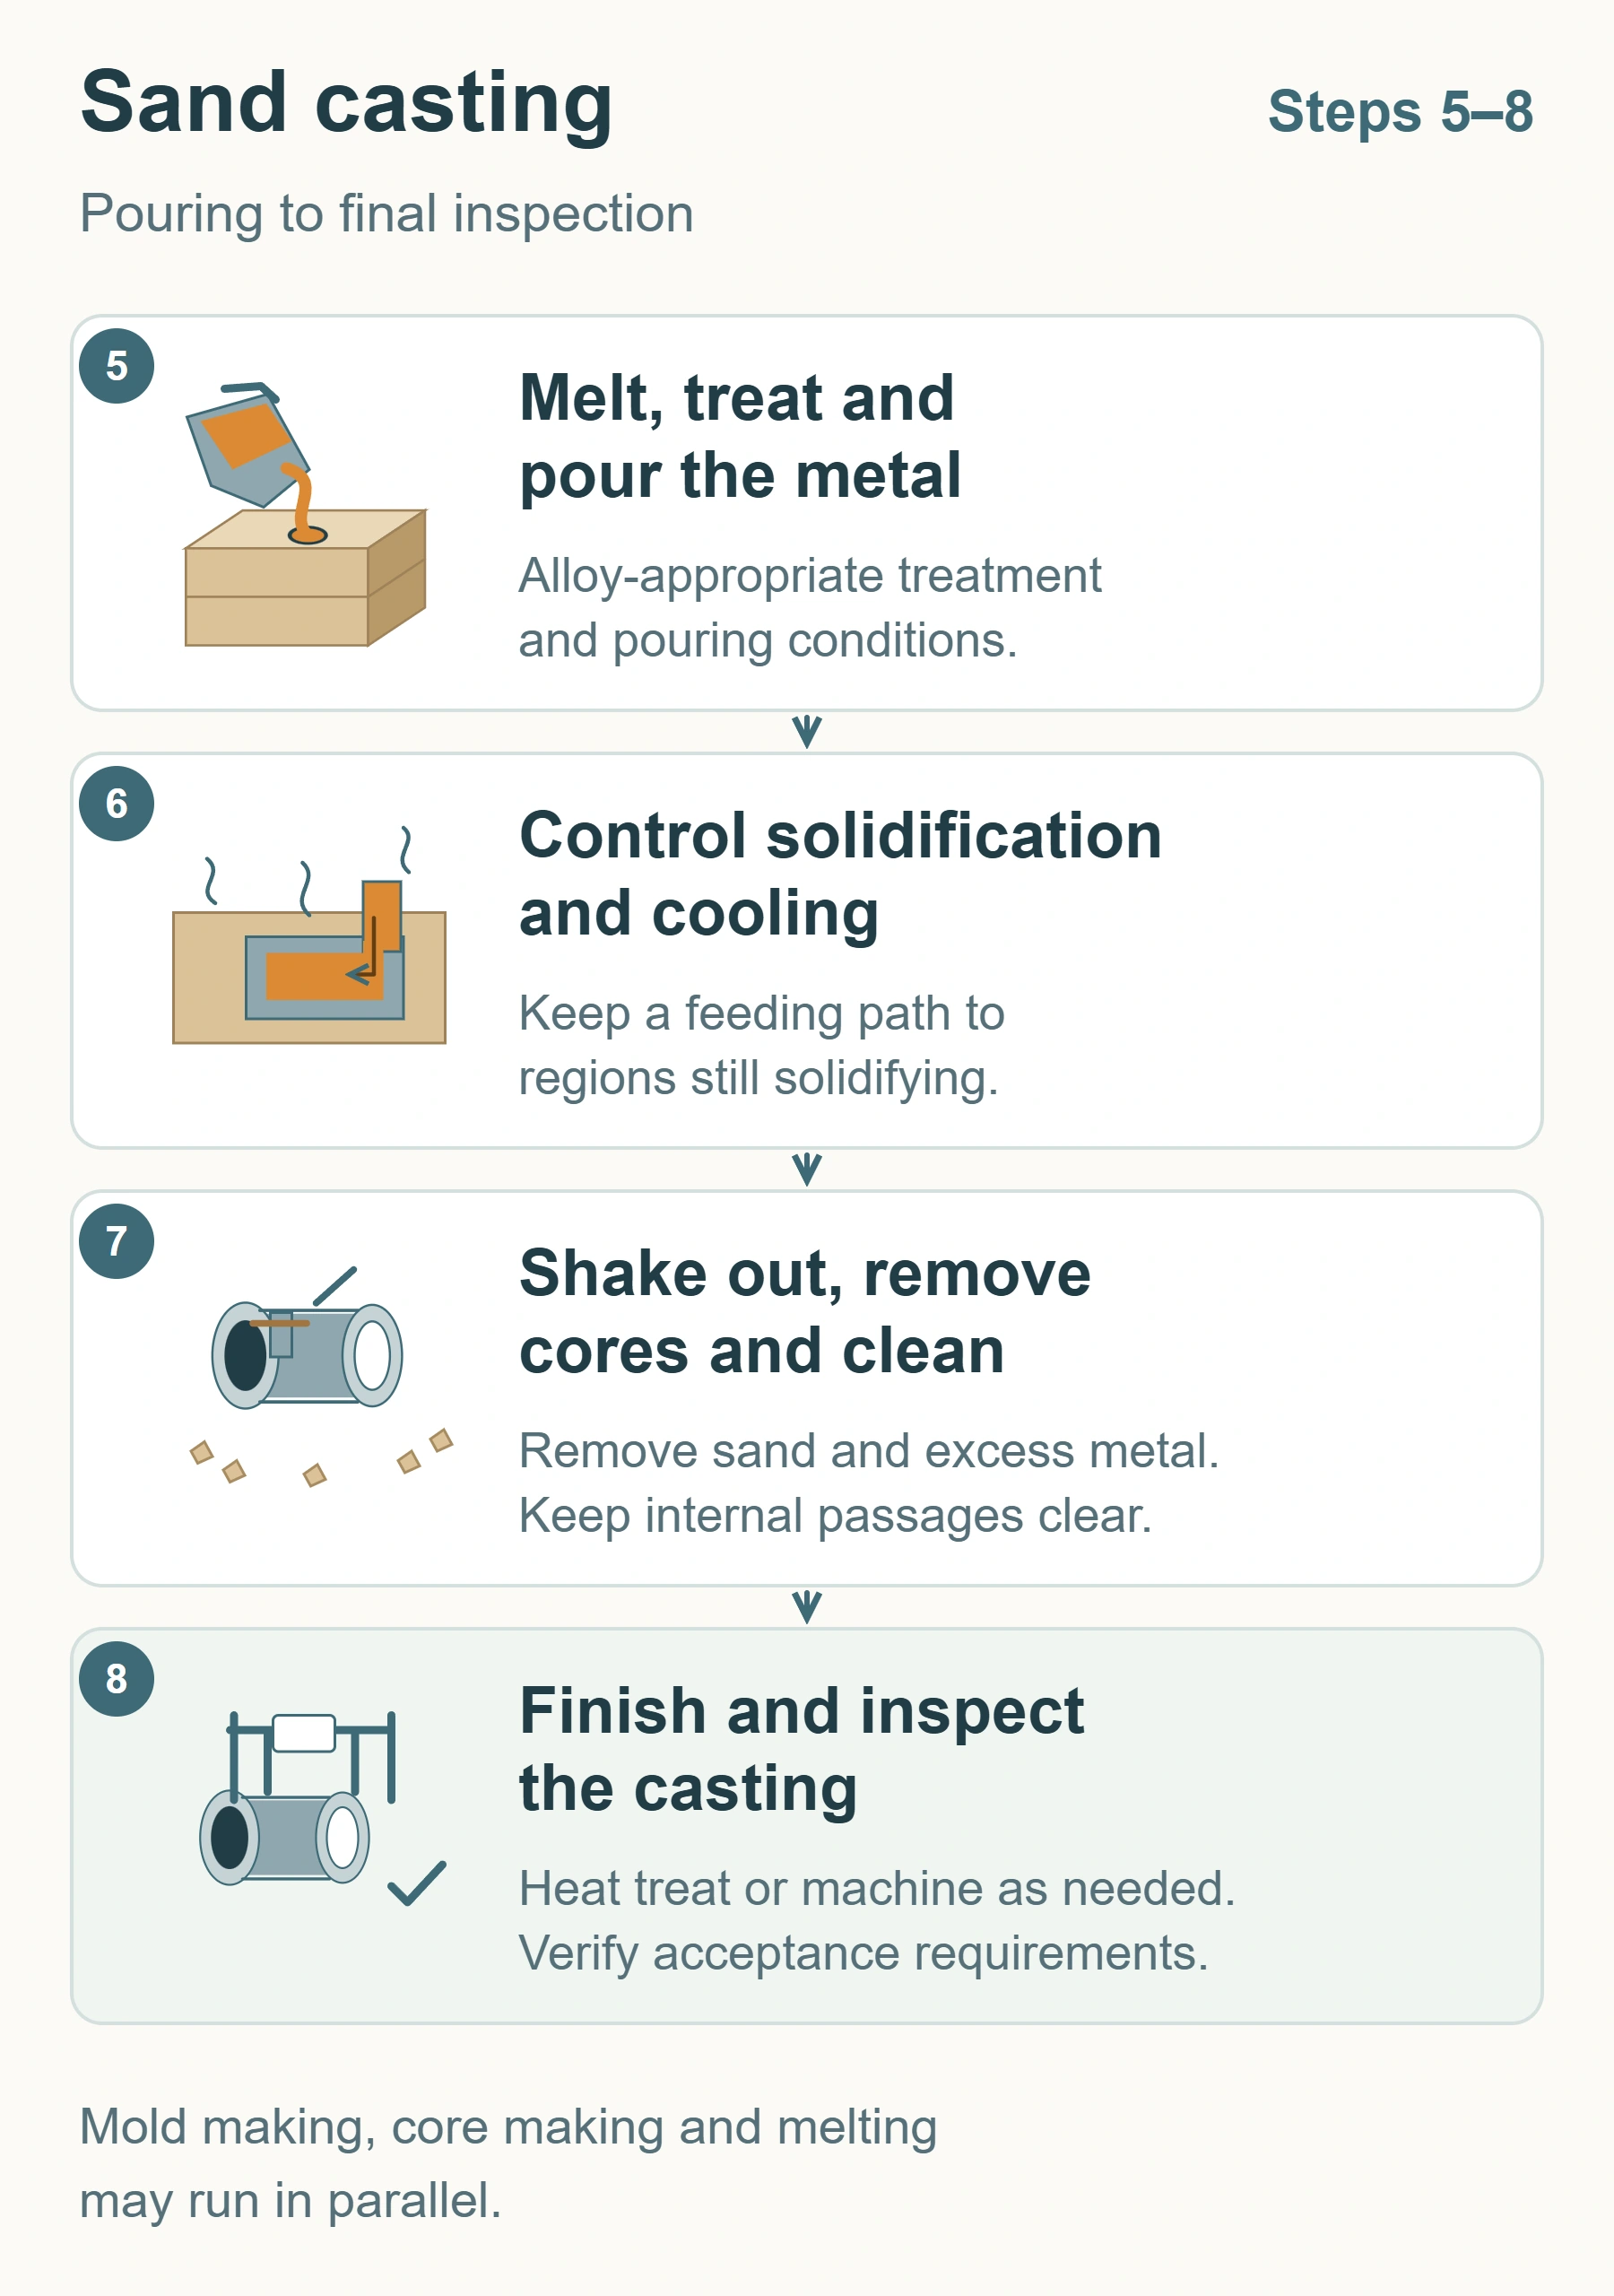
El proceso puede explicarse en ocho etapas. En producción, el moldeo, la fabricación de machos y la fusión pueden realizarse en paralelo. La secuencia siguiente facilita entender cómo se forma la pieza.

1. Revisar los requisitos y definir el proceso de fundición
Primero se establecen el grado del material, la geometría, la cantidad y los requisitos de entrega. Las dimensiones críticas, los cambios de espesor, las superficies mecanizadas y los criterios de aceptación del plano influyen conjuntamente en el moldeo y la colada.
En una carcasa de bomba hay que definir cómo se formará el conducto, cómo se mecanizarán las caras de las bridas y si se requieren pruebas de presión o estanqueidad. Un modelo exterior por sí solo no basta para determinar la posición del macho, las creces de mecanizado ni la aceptación final.
También debe aclararse si se entregará una pieza en bruto o totalmente mecanizada. Definirlo desde el principio permite que diseño, compras y fundición trabajen hacia el mismo resultado.
2. Convertir la geometría en diseños de modelo, molde y macho
El proceso convencional requiere modelos y cajas de machos, que son los útiles para fabricar estos últimos. La impresión directa requiere modelos digitales del molde, los machos y las estructuras del proceso. Ambos caminos deben transformar la geometría del producto en una solución de fundición fabricable.
Hay tres ajustes que suelen confundirse: el ángulo de desmoldeo facilita extraer el modelo físico o el macho del utillaje correspondiente; la crez de mecanizado reserva metal para operaciones de corte; la compensación de contracción dimensional contempla el cambio de tamaño al enfriarse.
Sus funciones son distintas y no se sustituyen entre sí. Ampliar el modelo no evita los rechupes causados por alimentación insuficiente durante la solidificación. La impresión directa elimina la necesidad de ángulos para extraer un modelo físico, pero sigue exigiendo considerar extracción de las piezas de arena, montaje, limpieza y dimensiones finales.
3. Fabricar moldes y machos y comprobar su calidad
En el moldeo convencional, la arena se forma alrededor del modelo y este se retira para dejar la cavidad. Los machos se fabrican en sus cajas mediante el proceso seleccionado. El curado, el recubrimiento y el secado dependen del sistema de arena y las condiciones de uso; ningún tratamiento es obligatorio para todas las piezas de arena.
Antes del montaje se revisan dimensiones, integridad de las superficies y zonas de posicionamiento. Un macho esbelto, aunque tenga la forma correcta, debe resistir la manipulación y el montaje. Un daño que se manifieste durante la colada puede alterar el conducto o introducir arena en el metal.
El objetivo es obtener componentes de arena que puedan montarse conforme al diseño y soporten las condiciones de la colada posterior.
4. Colocar machos, cerrar el molde y revisar alimentación y ventilación
Colocar el macho significa situarlo en su posición de diseño. Después de posicionarlo, apoyarlo y fijarlo cuando sea necesario, se cierra el molde y se comprueba el montaje.
Antes del cierre deben resolverse tres preguntas: ¿por dónde entra el metal?, ¿de dónde procede el metal de alimentación durante la solidificación?, ¿cómo salen los gases de la cavidad y los machos? Los canales dirigen el flujo, las mazarotas aportan metal según el diseño y los respiraderos facilitan la salida de gas.
Estas estructuras deben haberse definido durante el diseño del proceso. Ahora se comprueba su formación y conexión correctas. El uso y la ubicación de filtros también deben responder a la aleación y al plan de llenado.
5. Fundir, tratar y verter el metal
Se funde la carga metálica, se controla su composición y se realiza el tratamiento del baño que requiera la aleación. Después se vierte el metal en el molde preparado.
La temperatura de colada, la limpieza del baño, el punto de entrada y el llenado pueden afectar a la calidad. Temperaturas y tratamientos deben ajustarse a la aleación, el espesor y las condiciones del molde. Aluminio, hierro, acero y aleaciones de cobre no comparten un conjunto universal de parámetros.
En una pieza hueca como la carcasa, el metal debe rodear el macho y formar paredes continuas. Llenar la cavidad solo completa el llenado: la sanidad interna, la posición del macho y la conformidad dimensional requieren todavía control de solidificación e inspección.
6. Controlar solidificación y enfriamiento manteniendo la alimentación
Las zonas del metal no solidifican simultáneamente. Espesor, forma y evacuación del calor determinan la secuencia. Donde haga falta alimentación, el metal líquido debe poder llegar por una vía efectiva.
Por ejemplo, una sección gruesa puede necesitar metal adicional cuando la conexión más delgada con la mazarota ya se ha solidificado. Aunque haya una mazarota cerca, quizá no pueda seguir alimentándola. La explicación de la Steel Founders’ Society of America sobre solidificación y alimentación describe esta relación. La solidificación direccional busca, entre otros objetivos, una secuencia favorable a la alimentación.
El cambio dimensional al enfriarse y los rechupes internos son, por tanto, problemas distintos. El primero corresponde al control dimensional; el segundo, al suministro suficiente de metal durante la solidificación local. Las mazarotas deben diseñarse para la aleación y la geometría.
7. Desmoldear, retirar machos, cortar canales y mazarotas y limpiar
Cuando la pieza se ha enfriado lo suficiente para manipularla, se separa del molde mediante el desmoldeo o desarenado. Luego se eliminan los machos, se cortan canales, mazarotas y metal sobrante y se limpian las superficies según lo requerido.
Solo entonces el conducto interior de la bomba se convierte en una cavidad utilizable. Los canales complejos deben permitir la salida de arena residual, el acceso de herramientas o medios de limpieza y la comprobación de la limpieza. Un exterior limpio no demuestra que el interior también lo esté.
El desmoldeo suele destruir la forma del molde, pero la arena puede someterse a tratamiento y recuperación adecuados. Reutilizar arena es compatible con fabricar un molde nuevo para cada colada.
8. Aplicar tratamiento térmico, mecanizar e inspeccionar según lo especificado
Tras la limpieza se realizan las operaciones posteriores exigidas por el material y la entrega. Las piezas que lo requieren reciben tratamiento térmico; las superficies de ajuste, montaje o sellado se mecanizan conforme al plano. La ruta de fabricación determina el orden.
La inspección suele comenzar por el aspecto y las dimensiones, seguida de las comprobaciones de material y propiedades prescritas. La calidad interna o la estanqueidad pueden exigir ensayos no destructivos, de presión o de fugas adecuados. Los métodos y criterios de aceptación deben corresponder al uso previsto.
La evaluación pasa de haber reproducido una forma a cumplir los requisitos de entrega. Si aparecen problemas, los registros de materiales, componentes de arena, colada y operaciones posteriores deben permitir la trazabilidad y la mejora.
4. ¿Qué cambia entre el moldeo convencional y la impresión 3D de arena?
La diferencia principal es cómo se obtienen los moldes y los machos.
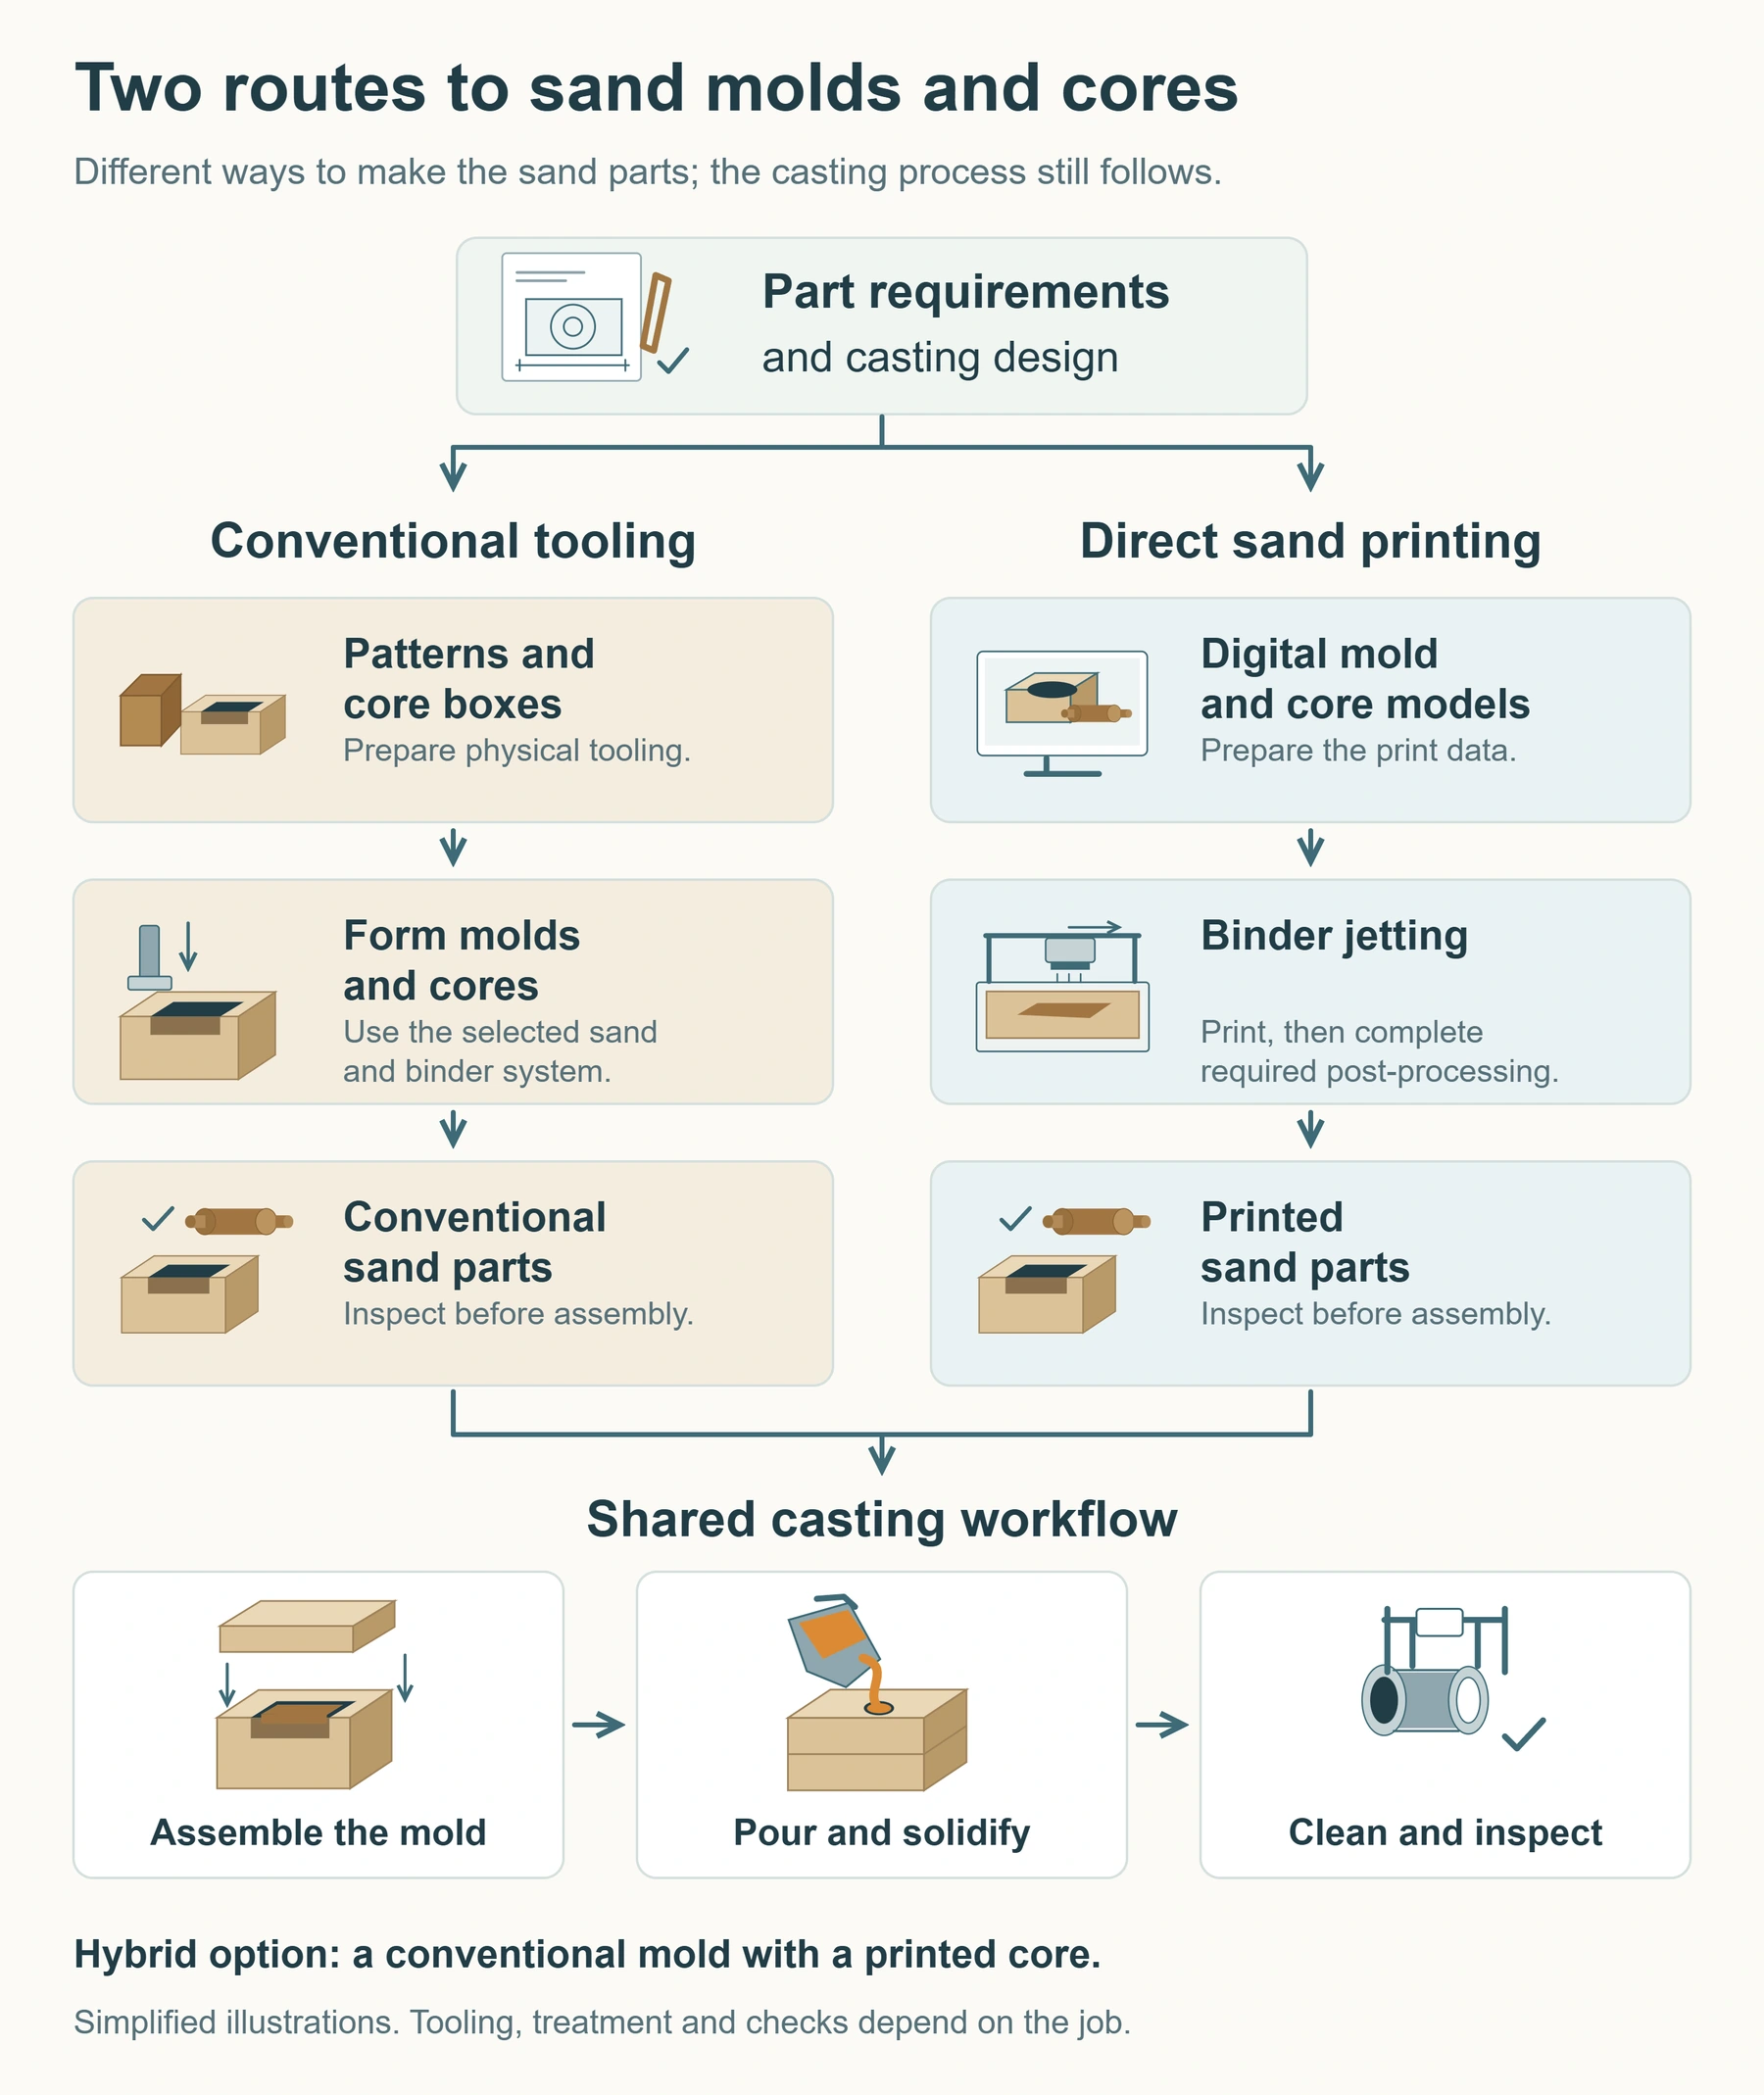
El proceso convencional fabrica primero modelos, cajas de machos y otros útiles, y los reutiliza para moldear. La impresión directa parte de modelos digitales y une granos de arena capa a capa mediante inyección de aglutinante. Después se cura, se elimina la arena suelta y se inspecciona según el sistema de materiales. La introducción de NIST a la inyección de aglutinante explica la unión de partículas mediante un aglutinante; con arena se obtienen moldes o machos de fundición.
Consulte el proceso de impresión de arena desde el laminado CAD hasta la limpieza y el posprocesado para conocer sus etapas.
| Aspecto | Modelos y cajas de machos convencionales | Impresión directa de arena |
|---|---|---|
| Preparación inicial | Fabricar, probar y mantener el utillaje físico | Preparar datos de impresión y validar arena y aglutinante |
| Cambios de diseño | Evaluar modificación o sustitución del utillaje | Modificar el diseño digital y validar impresión y fundición |
| Cavidades complejas | Evaluar caja de machos, división y montaje de machos | Evaluar imprimibilidad, resistencia del macho y acceso para desarenado |
| Producción repetitiva | Considerar utillaje existente y tiempo de ciclo de moldeo | Considerar capacidad de impresión, posprocesado y montaje |
La impresión directa puede evaluarse para prototipos, repuestos, machos complejos y cambios frecuentes. En producción repetitiva estable deben compararse conjuntamente utillaje, fabricación de arena, limpieza e inspección; la cantidad no decide por sí sola. También puede utilizarse una combinación de moldes convencionales y machos impresos para incorporar fabricación digital donde sea útil.
Si el exterior de una carcasa permanece igual y se necesitan probar varios conductos, puede conservarse el utillaje exterior e imprimir diferentes machos. Hay que comprobar su posicionamiento en el molde existente, los espesores y la facilidad de limpieza de cada versión. Una aplicación parcial de la impresión sigue requiriendo validación completa de la fundición.
La impresora 3D de arena SJ-1200 de Cprint 3D fabrica moldes y machos y se integra en esta etapa. Después siguen siendo necesarios montaje, colada, solidificación y aceptación. La precisión dimensional de las piezas de arena no equivale directamente a la tolerancia final de la pieza fundida.
5. ¿Qué metales y piezas pueden fundirse en arena?
El proceso admite varias familias de aleaciones, pero debe definirse para el grado concreto y los requisitos de la pieza.
| Familia de metal | Ejemplos de componentes | Condiciones principales |
|---|---|---|
| Aleaciones de aluminio | Carcasas, componentes de motor y prototipos | Espesor, calidad interna, tratamiento térmico y mecanizado |
| Hierro fundido | Estructuras de máquinas herramienta, bombas, válvulas y componentes de motor | Microestructura, geometría y propiedades de servicio |
| Acero fundido | Cuerpos de válvula y piezas mecánicas de grados adecuados | Refractariedad del molde, alimentación y operaciones posteriores |
| Aleaciones de cobre | Componentes de válvulas y tuberías de grados adecuados | Aleación, ambiente de servicio y requisitos superficiales |
Por ejemplo, los datos de la aleación C89537 de la Copper Development Association incluyen la condición de fundición en arena y aplicaciones en válvulas. No implica que todas las aleaciones de cobre sean intercambiables. Del mismo modo, “carcasa de aluminio” no define un proceso: hacen falta grado, geometría, cantidad y requisitos de aceptación.
Conviene evaluar la fundición en arena para cavidades complejas, estructuras integrales grandes o validación de diseños con pocas unidades. Las aplicaciones de fabricación de moldes y machos de arena muestran posibilidades digitales. La elección final debe considerar también otros procesos de fundición de metales y el mecanizado posterior.
6. Considerar conjuntamente ventajas y limitaciones
La fundición en arena abarca numerosas aleaciones y tamaños, y los machos permiten formar conductos y huecos. Los modelos convencionales pueden reutilizarse; el moldeo digital amplía las opciones para ciertos cambios y machos complejos.
La ventaja económica depende del caso. La descripción de procesos de la Aluminum Association indica que la fundición en arena puede resultar más económica que la fundición a presión y en molde permanente en algunas piezas de aluminio de baja serie, complejas o grandes. Esto no significa que sea la opción más barata para cualquier metal y cantidad.
También existen límites: los moldes suelen ser desechables y el moldeo, el tratamiento de arena y la limpieza consumen recursos continuamente. Los machos complejos necesitan posicionamiento fiable y acceso para eliminar arena. El acabado y la capacidad dimensional dependen del proceso; las superficies críticas pueden requerir mecanizado.
Para comparar la formación de cavidades, los detalles exteriores y los espacios internos en fundición en arena y fundición de precisión, lea Fundición en Arena o a la Cera Perdida: ¿Qué Diferencias Hay.
El coste total debe incluir utillaje, materiales, fabricación, operaciones posteriores e inspección. Comparar solo el moldeo puede omitir trabajos que condicionan la entrega.
Las ofertas deben cubrir el mismo alcance. Un precio de pieza en bruto no se compara directamente con otro que incluye mecanizado e inspección. Especifique superficies mecanizadas, limpieza interior y ensayos para distinguir diferencias de proceso de diferencias en la entrega.
7. ¿Por dónde empezar al investigar defectos?
Ante huecos, inclusiones o desviaciones dimensionales, primero determine su ubicación y morfología y después revise los registros de producción. Aspectos parecidos pueden tener causas distintas. Una sola fotografía no basta para decidir qué parámetro cambiar.
| Observación | Categorías que considerar | Comprobaciones siguientes |
|---|---|---|
| Huecos o porosidad | Porosidad gaseosa, alimentación insuficiente y otras causas | Distinguir mediante ubicación, morfología, ensayos y registros del baño y del molde |
| Rechupes o microporosidad de contracción local | Problemas de solidificación y alimentación | Revisar cambios de sección, zonas de solidificación tardía y vías de alimentación |
| Inclusiones o residuos de arena | Posible erosión o desprendimiento de arena | Comprobar superficies, integridad del macho y entrada del metal |
| Zonas con aspecto de junta sin fusionar | Problemas de llenado, como uniones frías | Revisar encuentro de frentes metálicos, temperatura y flujo |
| Desplazamiento en el plano de partición | Desalineación del molde o del montaje | Comprobar alineación del molde; examinar aparte la posición del macho para desviaciones internas |
La tabla orienta la investigación, pero no sustituye los resultados de inspección. Añadir una mazarota no necesariamente corrige poros por gas, y modificar la ventilación no restablece por sí solo una alimentación interrumpida. Consulte las diferencias entre contracción, rechupes y porosidad gaseosa, y examine las vías de alimentación y los registros de la pieza concreta. Entradas, mazarotas y respiraderos deben evaluarse conjuntamente.
8. Cinco preguntas frecuentes
¿Todas las piezas fundidas en arena necesitan un macho?
No. Si el molde puede formar por sí mismo la geometría, quizá no sea necesario. El uso y la división de machos dependen de geometría, partición y plan de producción, no solo del tamaño.
¿Al romper el molde la arena queda inutilizable?
La forma del molde suele utilizarse una vez, pero la arena puede reutilizarse tras un tratamiento adecuado y la verificación de calidad. El método, la proporción recuperada y la aportación de arena nueva dependen del sistema y la producción. No se puede prometer reciclaje ilimitado.
¿Por qué suele romperse el molde para sacar la pieza?
El molde rodea la pieza y las estructuras complejas pueden contener machos. El desmoldeo y la limpieza retiran esos materiales para liberar la pieza y sus espacios interiores. El modelo convencional es un útil independiente que puede producir el siguiente molde.
¿La impresión 3D de arena produce directamente piezas metálicas?
No. Produce elementos intermedios para fundición. Todavía son necesarias fusión, colada, limpieza y otras operaciones. La capacidad de fabricar piezas de arena debe distinguirse de la capacidad de un proceso completo de fundición.
¿Un molde de arena es lo mismo que un modelo?
El uso impreciso de los términos puede causar confusión. Aquí, molde de arena designa la forma de arena utilizada para colar, y modelo, el utillaje del moldeo convencional. Identificar el objeto y su función es más claro que recurrir a un término genérico.
De la geometría de la pieza al diseño completo del molde
Cuatro cuestiones relacionadas ayudan a comprender la fundición en arena: cómo se forma la pieza, cómo entra el metal, cómo se alimenta la solidificación y cómo salen los gases. Juntas determinan si el diseño transforma el plano en una pieza conforme.
Para evaluar la fabricación de moldes o machos, reúna modelo 3D, grado de aleación, cantidad, dimensiones críticas y requisitos de aceptación. Después, contacte con el equipo de Cprint 3D para estudiar cómo integrar la impresión de arena en su proceso.