
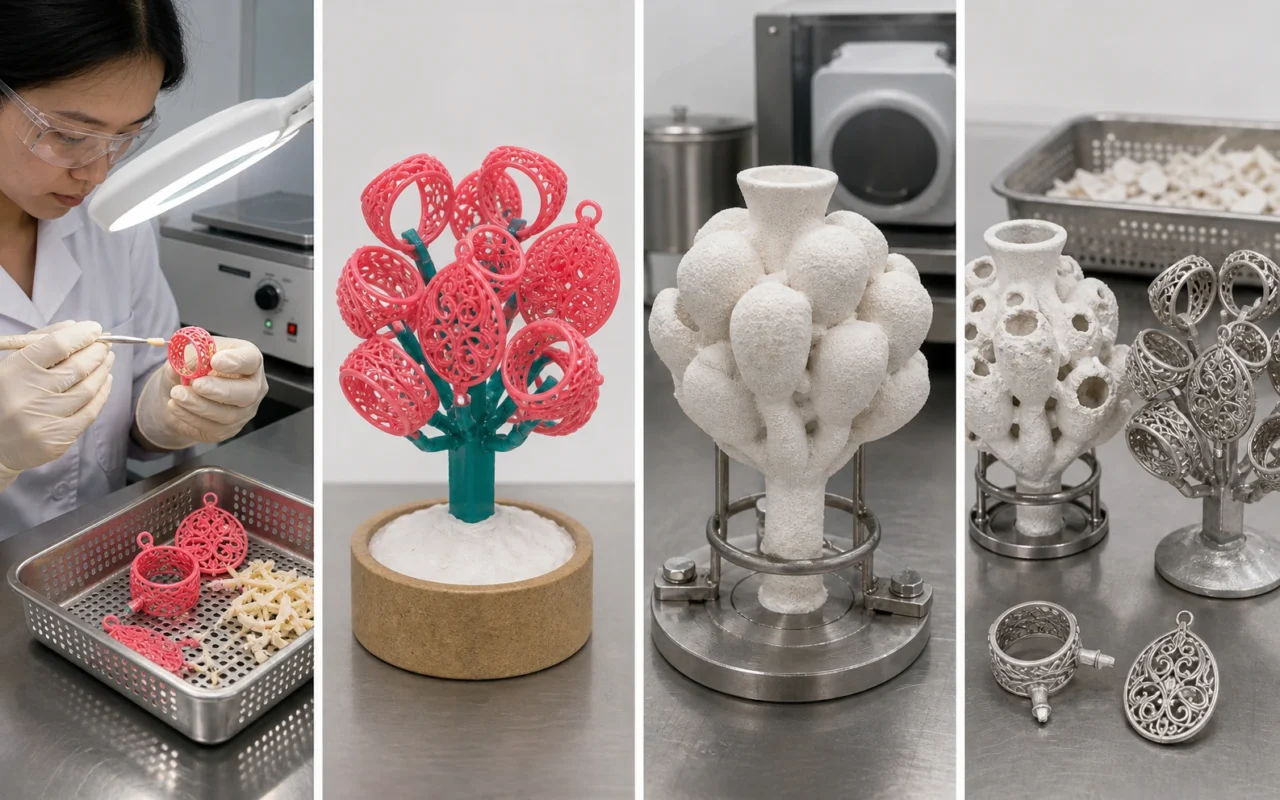
Uma impressora a jato de cera não produz componentes metálicos. Produz um padrão de fundição sacrificial a partir de material de construção 100% cera e cera de suporte. Remoção de suporte, inspeção, montagem de modelos de cera no canal de fundição, construção de casca, desparafinação, queima de casca, vazamento e acabamento convertem esse padrão em joias ou fundição de precisão industrial.
A impressão 3D muda a modelagem; as operações a jusante continuam a fazer parte de um sistema maduro de cera perdida. As configurações de temperatura, tempo, pasta, refratário e vazamento devem seguir as instruções reais de trabalho de cera, casca e fundição, e não valores copiados de um artigo geral.
1. Confirme o trabalho antes de remover padrões
Verifique o ID do trabalho, o lote de material e os requisitos de resfriamento ou descanso. Não dobre ou force o suporte de geometria fina. Use métodos aprovados e proteção pessoal para evitar queimaduras, exposição a produtos químicos e danos aos detalhes.
2. Remova a cera de suporte
Use um processo de dissolução ou combinação com temperatura controlada, compatível com a cera de construção e suporte. Remova primeiro grandes volumes externos e, em seguida, limpe orifícios, ranhuras, aberturas e pontas finas. O excesso de calor pode distorcer o padrão; mecânica agressiva pode quebrar detalhes. Remova resíduos e inspecione recursos profundos. Siga a FDS, os controles de ventilação, incêndio e fluidos residuais para cada meio de limpeza. Compare estratégias de suporte em jateamento de cera versus resina moldável.
3. Inspecione e finalize o padrão
Verifique integridade, contaminação, resíduos de suporte, detalhes faltantes, distorções, trincas, dimensões críticas e a montagem na interface do canal de fundição. A impressão 3D por jato de gotas de cera derretida pode reduzir o acabamento manual, mas “sem acabamento com cera” não é uma afirmação incondicional: dados, impressão, limpeza e manuseio afetam o resultado. Use medição ou digitalização aprovada para peças industriais sensíveis às dimensões. Os materiais de reparo devem ser compatíveis com a construção da casca e a desparafinação.
4. Projete e monte o conjunto do sprue de fundição
Junte os padrões a um canal central através de entradas. O layout considera o fluxo do metal, alimentação, ventilação, resistência da casca, caminhos de desparafinação e corte posterior. Deixe espaço suficiente para que a pasta e o estuque cubram todas as superfícies. As juntas de cera lisas e fortes devem estar livres de cantos afiados, fendas e detritos. Joias e padrões industriais maiores exigem densidade e suporte diferentes. Consulte impressão em cera e arborização de joias.
5. Construa a casca de cerâmica
Mergulhos, estuque e secagem repetidos formam a espessura necessária. A camada primária controla a replicação da superfície e necessita de controle cuidadoso de umedecimento, bolhas e contaminação; casacos de apoio fornecem força. Registre as condições ambientais, a viscosidade da pasta, os lotes de material e a secagem intercamadas.
6. Desparafinar e disparar a casca
Depois que a casca atender às especificações, remova a cera conforme o procedimento da fundição. A deceragem deve equilibrar a velocidade de saída da cera e as tensões na casca para evitar trincas. A queima posterior elimina os resíduos e prepara a casca para o vazamento. A cera de fundição impressa também exige um ciclo térmico validado.
7. Despeje, deixe esfriar e finalize
Pré-aqueça e despeje de acordo com a liga e o processo. Após solidificação e resfriamento controlado, retire a casca, corte as comportas, limpe e trate termicamente. As joias podem continuar endireitando, lixando, polindo e cravando pedras; peças industriais podem precisar de usinagem, inspeção dimensional e não destrutiva. Veja fundição de precisão e fabricação de joias.
Mantenha a rastreabilidade de ponta a ponta
Vincule revisão CAD, trabalho de impressão, lotes de cera de construção e suporte, condições de remoção de suporte, inspeção, ID de montagem do canal de fundição, lote de casca, ciclo de desparafinação e fusão. Quando surgem problemas superficiais, dimensionais ou de rachaduras, a equipe pode investigar o processo completo em vez de ajustar apenas a impressora.
O sistema de impressão 3D em cera 3H-420 cria modelos de cera diretamente. Para validá-los com sua montagem existente no processo de fundição e casca, envie o modelo e as condições de fundição.
Perguntas frequentes
Como a cera de suporte é removida?
Utilize um processo térmico controlado ou de dissolução adequado a ambas as ceras, limpe gradualmente e evite danos mecânicos. Siga os dados do material e as instruções de trabalho para mídia, temperatura e tempo.
Os modelos de cera impressos precisam de polimento manual?
Nem sempre. Um padrão qualificado pode precisar apenas de limpeza e inspeção; superfícies visíveis, resíduos ou defeitos locais podem necessitar de acabamento controlado. Corrija problemas de dados e processos antes de confiar no polimento.
Modelos de cera impressos e injetados podem ser montados na mesma árvore de fundição?
Normalmente, após validar a compatibilidade do material, juntas, layout, desparafinação e comportamento da casca e manter as fontes rastreáveis.
A cera impressa sairá completamente da casca?
Uma cera de fundição qualificada deve atender aos requisitos do processo sob um programa validado de desparafinação e queima, mas resíduos, rachaduras na casca e resultados superficiais ainda exigem verificação.
O que deve ser inspecionado antes da construção da casca?
Integridade, limpeza, resíduos, rachaduras, distorções, dimensões, reparos e juntas de montagem do sprue fundido, além de arquivos rastreáveis, identificações de material e trabalho.