
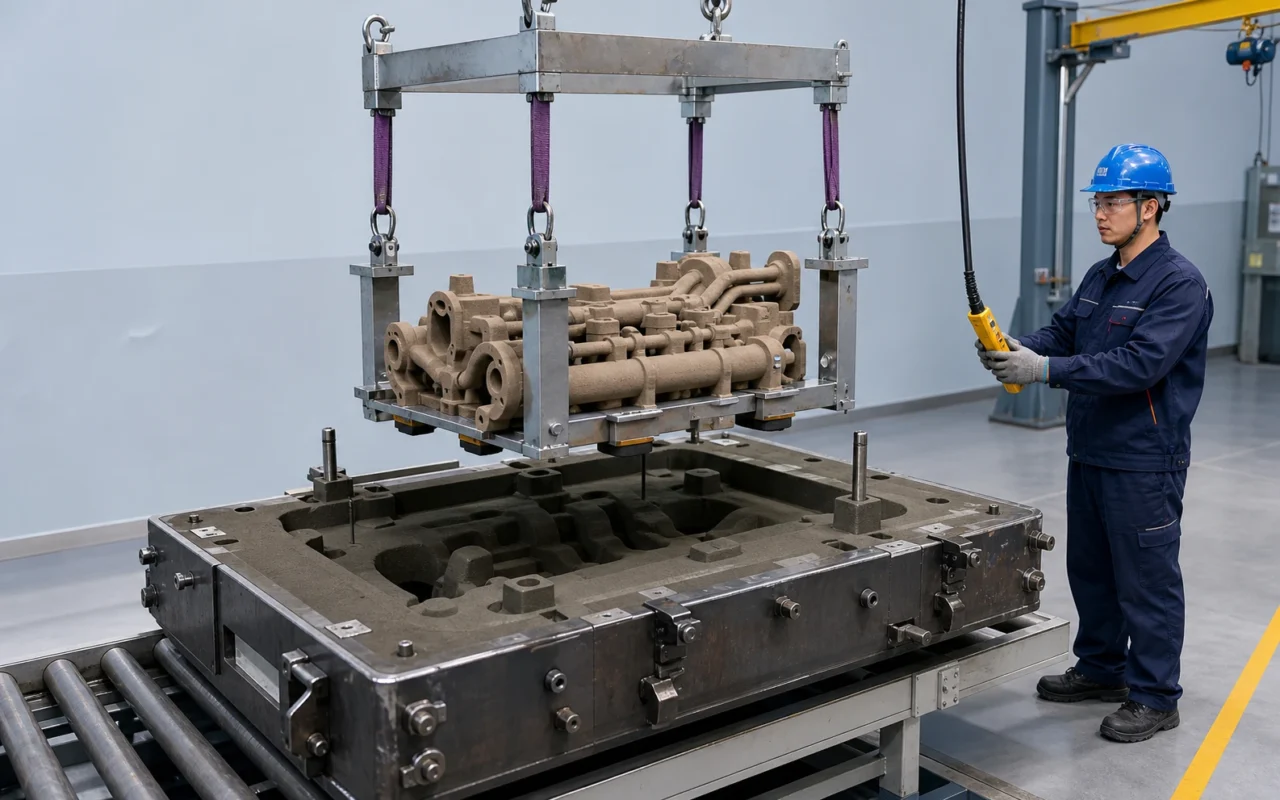
Die Digitalisierung der Gießerei muss nicht mit dem Austausch einer gesamten konventionellen Linie beginnen. Viele Pflanzen verfügen bereits über effiziente äußere Muster; Die eigentliche Einschränkung ist ein komplexer Hohlraum, eine Kern-Box-Entwicklung oder eine Mehrkern-Baugruppe. Die Beibehaltung der herkömmlichen Außenform und das Drucken nur der schwierigen Kerne kann eine risikoärmere und transparentere Möglichkeit zur Einführung der additiven Fertigung sein.
Dieses Hybridmodell vereint einen effizienten ausgereiften Prozess und eine werkzeuglose digitale Fertigung im selben Guss. Die in der Quelle zitierten globalen 3D-Druck-Marktdaten gehen davon aus, dass der Markt im Jahr 2024 etwa 21,9 Milliarden US-Dollar und der chinesische Markt über 50 Milliarden RMB groß sein wird. Luft- und Raumfahrt-, Medizin- und Automobilanwendungen machten bei einer Aufschlüsselung im Jahr 2021 fast die Hälfte der nachgelagerten Nutzung aus, wobei die Luft- und Raumfahrt rund 58 % der industriellen AM-Nutzung in China ausmachte. Durch die Hybrideinführung können Gießereien hochwertige, komplexe Arbeiten mit geringem Volumen bewältigen, ohne jeden Prozess auf einmal neu erstellen zu müssen.
Warum nur den Kern drucken?
Automatisierte oder halbautomatische Linien können eine einfache Außenform schnell und mit stabilem Volumen herstellen, vorhandene Werkzeuge können sich vollständig amortisieren und die Bediener verstehen die Qualitätskontrollen. Das Drucken dieser Form bringt möglicherweise nur einen geringen Mehrwert. Interne Kerne erfordern möglicherweise mehrere Kartons, lose Teile und den Zusammenbau. Das Drucken der hochkomplexen Elemente kann:
- komplexe Core-Box-Investitionen vermeiden oder reduzieren;
- Geschwindigkeitsänderungen an Öl, Kühlmittel und Innenflächen;
- Konsolidieren Sie Kerne und reduzieren Sie Klebe- und Positionierungsarbeiten.
- Beibehaltung der vorhandenen Kapazitäten für Formen, Gießen und Arbeitskräfte; und
- Konzentrieren Sie die begrenzte Druckerkapazität dort, wo sie den größten Nutzen bringt.
Siehe Kernkonsolidierung und Baugruppenoptimierung.
Verwaltung der Schnittstelle
Die herkömmliche Form und der gedruckte Kern stammen aus unterschiedlichen Prozessen, müssen jedoch gemeinsame Bezugspunkte, Schrumpfregeln und Revisionskontrolle haben. Kernauflagen, Auflageflächen, Abstände, Klemmung und Entlüftung bedürfen einer Erstmusterprüfung.
- Materialien und Chargen für Form und Kern;
- Koordinatensysteme, Schrumpffaktoren und Prüfdaten;
- Kerndruckmaße, Montagefreiraum und zulässige Abrichtung;
- Beschichten, Trocknen, Lagern und maximale Wartezeit;
- Montagerichtung, Hebewerkzeuge und fehlersichere Kennzeichnung; und
- Synchronisierung beider Datensätze nach einer Designänderung.
Werkzeugverschleiß mit einem unveränderten Kern – oder einem überarbeiteten Kern anhand eines alten Musters – kann zu einer Nichtübereinstimmung führen. Digitale Dateien und physische Werkzeuge gehören in denselben Änderungsprozess.
Geeignetes Produktionsvolumen
Es gibt keine feste Obermenge. Das Hybridformen eignet sich gut für Produktfamilien mit wiederholtem Äußeren und unterschiedlicher Innengeometrie oder für Volumina, die die Verwendung eines effizienten externen Werkzeugs rechtfertigen, während eine komplexe Form zum Formen des Sandkerns zu kostspielig bleibt. Bei sehr wenigen Entwicklungsgussteilen kann das Drucken von Form und Kern schneller sein. Bei stabil hohen Stückzahlen können eine ausgereifte Sandkernformform oder ein automatisierter Kernherstellungsprozess niedrigere Stückkosten verursachen. Vergleichen Sie Kernkastenkosten, Montagezeit, Druck, Mängel und Änderungshäufigkeit mithilfe des Kosten- und ROI-Frameworks.
Material- und Gusskompatibilität
Der gedruckte Kern und die herkömmliche Form können unterschiedliche Sande und Bindemittel verwenden. Bewerten Sie Gas, Festigkeit, Wärmeausdehnung, Kollabierbarkeit und Beschichtungskompatibilität. Ein zu starker Kern kann die Sandentfernung aus dem erstarrten Gussstück erschweren und ein Gasunterschied kann das Porositätsrisiko verändern. Bei ersten Versuchen sollten Rippen an der Grenzfläche, Einschlüsse, Gasdefekte, Abmessungen und innere Sauberkeit untersucht werden. Die Hybridproduktion bleibt Teil des Form- und Kernprozesses und erfordert Feedback zwischen Design-, Druck- und Gussteams.
Empfohlene Einführungssequenz
- Finden Sie aktuelle Teile mit hohen Kernkastenkosten, umfangreicher Montage oder häufigen Änderungen.
- Behalten Sie die ausgereifte äußere Form bei und gestalten Sie den gedruckten Kern und die Schnittstelle neu.
- Drucken Sie einen repräsentativen Abschnitt oder einen ersten Satz aus und überprüfen Sie die Montage, Beschichtung und Handhabung.
- Führen Sie einen Versuch durch und überprüfen Sie den Hohlraum, die Abmessungen und die Mängel.
- Messen Sie Kosten und Zykluszeit für die gesamte Route.
- Erweitern Sie ihn auf verwandte Teile, nachdem der Prozess stabil ist.
Der SJ-1200 kann komplexe Kerne für eine Hybridroute erzeugen. Teilen Sie Ihre externen Formen, Kerndaten und Montageprobleme für eine Bewertung mit und sehen Sie sich die Checkliste für die Gießereibereitschaft an.
Häufig gestellte Fragen
Was ist ein Hybrid-Sandgussverfahren?
Es kombiniert Herstellungswege in einem Guss, beispielsweise eine herkömmliche Außenform und einen 3D-gedruckten komplexen Innenkern, gefolgt von normalem Zusammenbau und Gießen.
Warum nicht die komplette Form ausdrucken?
Wenn das Äußere einfach, das Volumen stabil und die vorhandenen Werkzeuge hocheffizient sind, bringt das Drucken kaum einen wirtschaftlichen Mehrwert. Das Drucken nur des schwierigen Kerns zielt auf die Einschränkung ab.
Kann ein gedruckter Kern in eine herkömmliche Form eingebaut werden?
Ja, nach der Validierung der Kernpositionierungshalterungen, der Position, des Abstands, der Materialien, der Beschichtung, der Entlüftung und der Montagefestigkeit anhand allgemeiner Daten und Revisionen.
Welche Mengen eignen sich für die Hybridproduktion?
Es gibt keine universelle Zahl. Es ist oft attraktiv für sich wiederholende Außenbereiche und komplexe oder wechselnde Innenräume bei geringer oder mittlerer Lautstärke.
Wie werden Toleranzen schnittstellenübergreifend gemanagt?
Verwenden Sie ein Koordinaten- und Schrumpfsystem, legen Sie Kerndruck- und Abstandsprüfungen fest und synchronisieren Sie digitale und physische Werkzeugaufzeichnungen nach jeder Designänderung.