
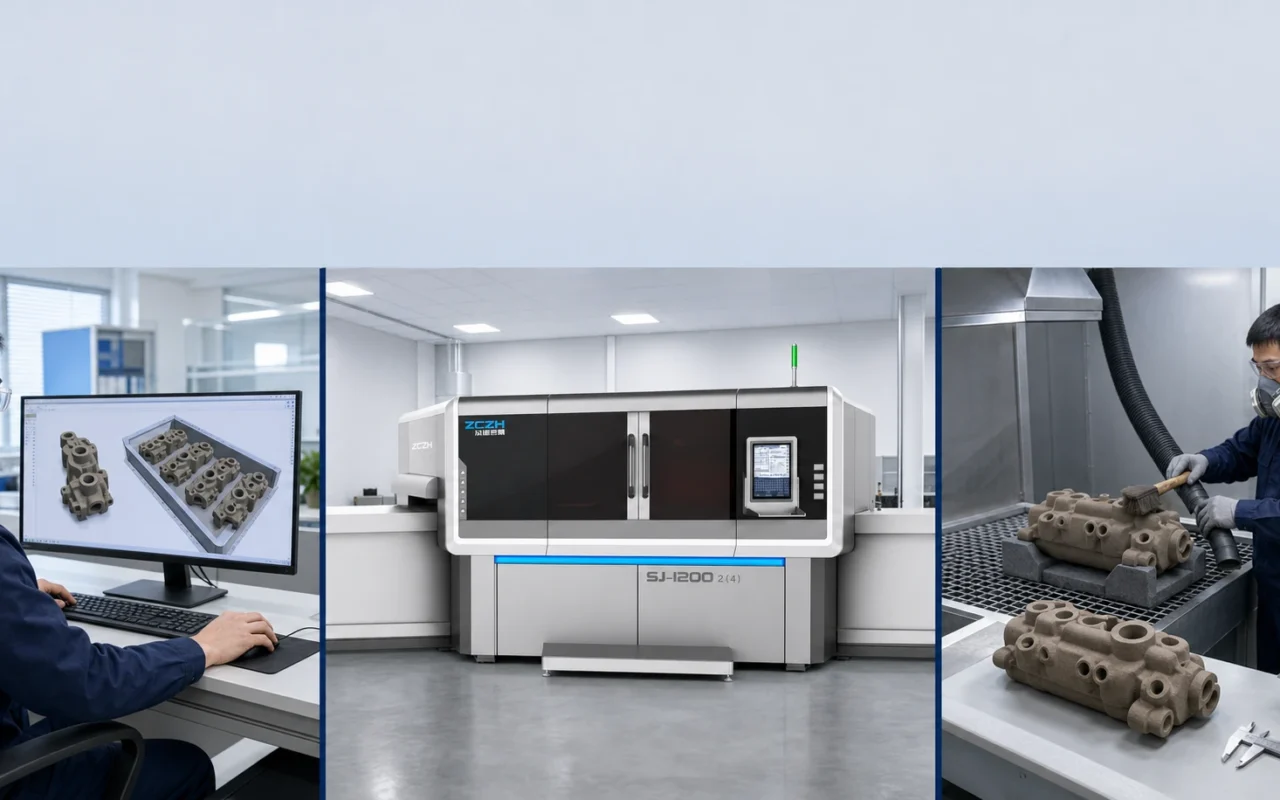
サンド 3D プリンティングはワンクリック製造として紹介されることがありますが、安定した製造は鋳造 CAD ファイルを機械に直接送信することで始まるわけではありません。デザインのキャスト、ファイルのチェック、ネスティングは印刷前に行われます。脱粉、硬化、コーティング、検査、金型の組み立てが続きます。プリンターは層ごとのデジタル成形を提供し、エンジニアリング品質は完全なワークフローの制御によって実現されます。
1. 製造可能な金型または中子のデータを準備する
入力は鋳造モデルから始まる場合がありますが、プリンターは金型または中子の形状を受け取ります。追加の寸法を適用して鋳物の収縮とその後の機械加工を補正し、溶融金属ランナー システム、鋳物フィーダー、ベント、中子位置決めサポート、位置決めフィーチャー、および必要なセグメンテーションを設計します。壁、囲まれた領域、清掃経路を確認してください。インポート後に単位、ファイル リビジョン、防水ジオメトリ、法線、自己交差、および小さな無効なフィーチャを検証します。 砂型と中子の基本をご覧ください。
2. スライス、向きを変えてネストする
ソフトウェアはモデルをレイヤー データに変換します。一般的なバインダージェット砂層の厚さはおよそ 0.3 ~ 0.5 mm で、機械、材料システム、表面要件、生産性に合わせて調整されます。方向とネスティングのバランスにより、使用率、間隔、アクセス、弱い方向が構築されます。洗浄中に部品が破損した場合、すべての隙間を埋めても許容される出力は最大化されません。
3. 薄い砂層を再コーティングします。
プラットフォームは 1 つの層を下げ、リコータは準備された鋳物砂を広げます。粒子分布、微粒子、温度、水分、流量は密度に影響します。供給不足、凝集物、または再コーティングのスジは、強度や寸法上の欠陥となる可能性があります。
4. バインダーを選択的に堆積します
現在のスライスがソリッド ジオメトリを必要とする場合のみ、工業用プリントヘッドのジェット バインダーを使用します。プリントされていない砂は緩んだままで、構築をサポートします。再コーティングと噴射は、作業が完了するまで繰り返されます。一般的な材料には、シリカ、セラミック、フラン、フェノール、または無機バインダー システムを使用した、多くの場合約 70 ~ 200 メッシュのコーティングされた砂が含まれます。それぞれの組み合わせには、硬化、ガス、強度、保管、合金の要件が異なり、名前だけで置き換えることはできません。
5. 完全成形と初期硬化
ビルド ボックスには、緩い砂で囲まれた接着されたパーツが含まれています。取り外しのタイミングと熱硬化は、実際の材料と機械のプロセスに従います。早期に取り扱うと弱い部分が損傷する可能性があります。過剰な硬化は崩壊性やガスに影響を与える可能性があります。
6. 砂の粉末化と回収
掃除機、ブラシ、制御された空気流、またはその他の承認された方法を使用して、緩んだ砂を取り除きます。複雑な空洞には、クリーニングポートと砂が残っていないことを確認する方法が必要です。回収した砂を分別し、選別し、テストしてから、承認された比率で戻します。適切に管理された回収および粉塵管理条件下では、結合していない遊砂の再利用率は 96% に達する可能性があります。実際の再利用は、材料、バインダーの汚染、スクリーニングおよび鋳造の要件によって異なります。 砂の供給と回収計画をご覧ください。
7. 仕上げと検査
モールドには追加の硬化、耐火コーティング、乾燥、接着、または中子の組み立てが必要な場合があります。ジルコンベースのコーティングは耐火性を向上させ、高温または表面に敏感な作業において金属の侵入を軽減します。リリース前に、外観、重要な寸法、重量、強度、残留砂とコーティングを検査し、記録をファイルのリビジョン、材料ロット、印刷ジョブに関連付けます。
次に、金型は閉じて、注入、冷却、固化した鋳物からの砂の除去に進みます。下流のコンテキストについては、砂型と中子を参照してください。
最も大きな影響を与えるパラメータ
- 砂のサイズ、形状、微粒子および再生された状態。
- バインダーの化学的性質、投与量および堆積の均一性。
- 層の厚さ、方向、断面の変化。
- 周囲の温度と湿度、および材料の温度。
- プリントヘッドの状態、再コーティング、およびキャリブレーション。そして
- 硬化、脱粉、コーティング、保管。
最終的な SJ-1200 設定は、現在のマシン データ、認定された材料、およびプロジェクト プロセスに従う必要があります。独自の中子をテストするには、モデルとキャスト条件を送信します。材質の選択は、4 つのサンド ガイドで比較されています。
よくある質問
粉末上にバインダーを選択的に噴射する 3D プリンティングでは、どのようにして層ごとに金型を構築するのでしょうか?
機械は薄い砂の層を広げ、結合剤を選択した領域に噴射し、プラットフォームを下げて、型または中子が緩い砂の床で完成するまで繰り返します。
どの CAD ファイルが使用されますか?
サポートされるメッシュとエンジニアリング形式は異なります。単位、閉じたジオメトリ、リビジョン、整合性は拡張子よりも重要であり、ビルド ソフトウェアでチェックする必要があります。
印刷されたモールドには硬化やコーティングが必要ですか?
そうかもしれません。バインダー、砂、合金、強度、表面のニーズによって、硬化、加熱、コーティングが決まります。
内部通路から遊離した砂はどのように除去されますか?
アクセス可能なコンセントを設計し、真空、ブラシ、または制御された空気流を使用し、重量、ボアスコープ、またはその他の適切な方法で検証します。完全に閉じられた空間は再設計が必要です。
強度と精度を制御するものは何ですか?
砂、バインダー、層の厚さ、再コーティング、プリントヘッド、環境、硬化、配向がすべて重要です。機械の解像度だけでは、金型や鋳造の精度は決まりません。