
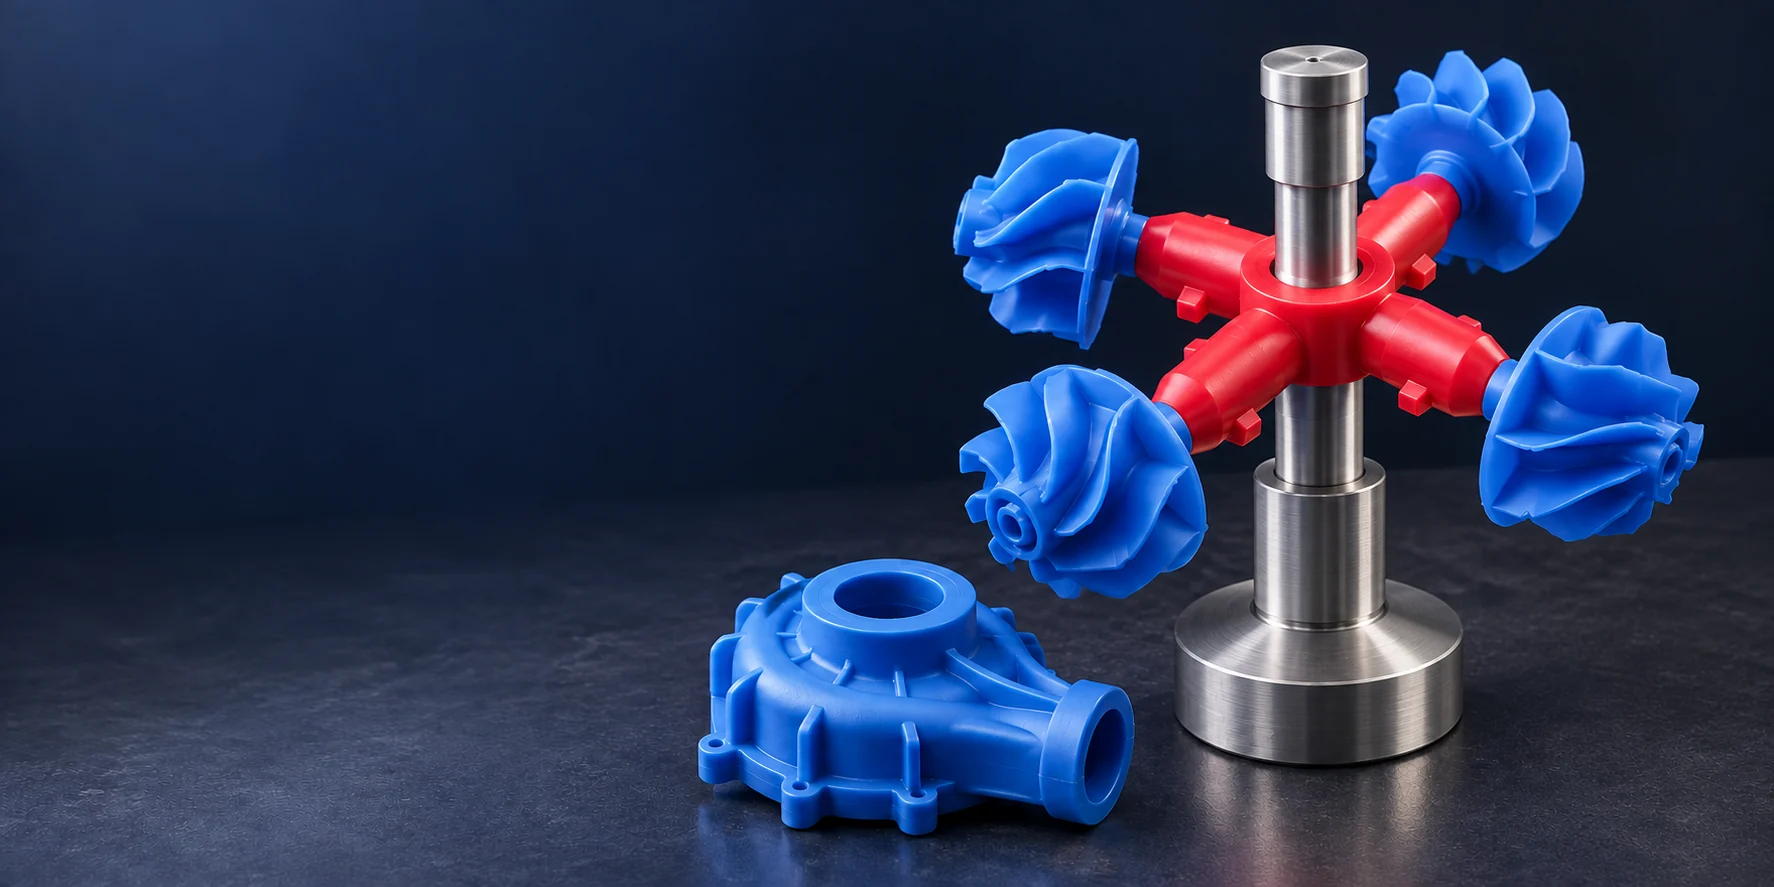
用于熔模精密铸造的 3D 打印
直接从已批准的 CAD 数据制造用于熔模精密铸造的复杂工业蜡型。Cprint 3D 支持精细结构、混合零件排版、重复订单及规模化蜡型生产,同时打印蜡型可继续进入现有的组树、制壳、脱蜡焙烧、金属浇注和后处理流程。
生产能力
规模化工业蜡型生产
采用数字化蜡型工作流程,可统筹多种零件、重复订单和持续性的熔模铸造生产,无需为每个新设计或改版重新制作专用模具。
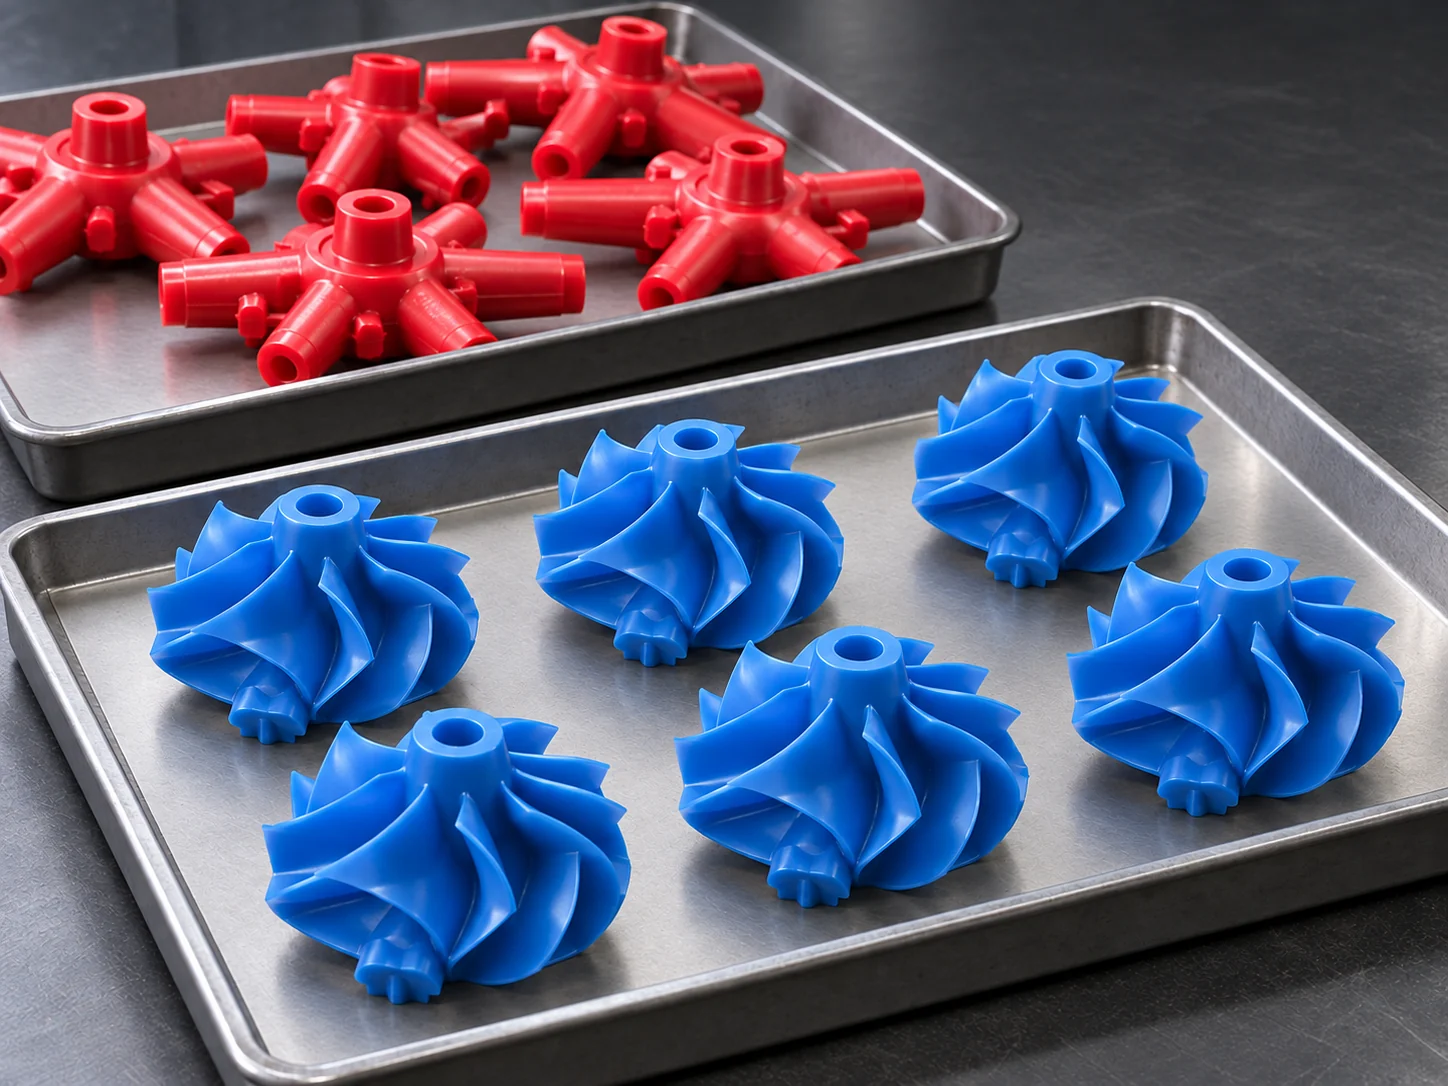
每次成型生产更多工业蜡型
在可用成型区域内合理排布多个已确认的蜡型,以配合计划性铸造任务和产能需求。针对不同结构规划摆放方向、间距、支撑和清洗空间,使排版目标落在可用产出,而不是理论上的最大装载数量。
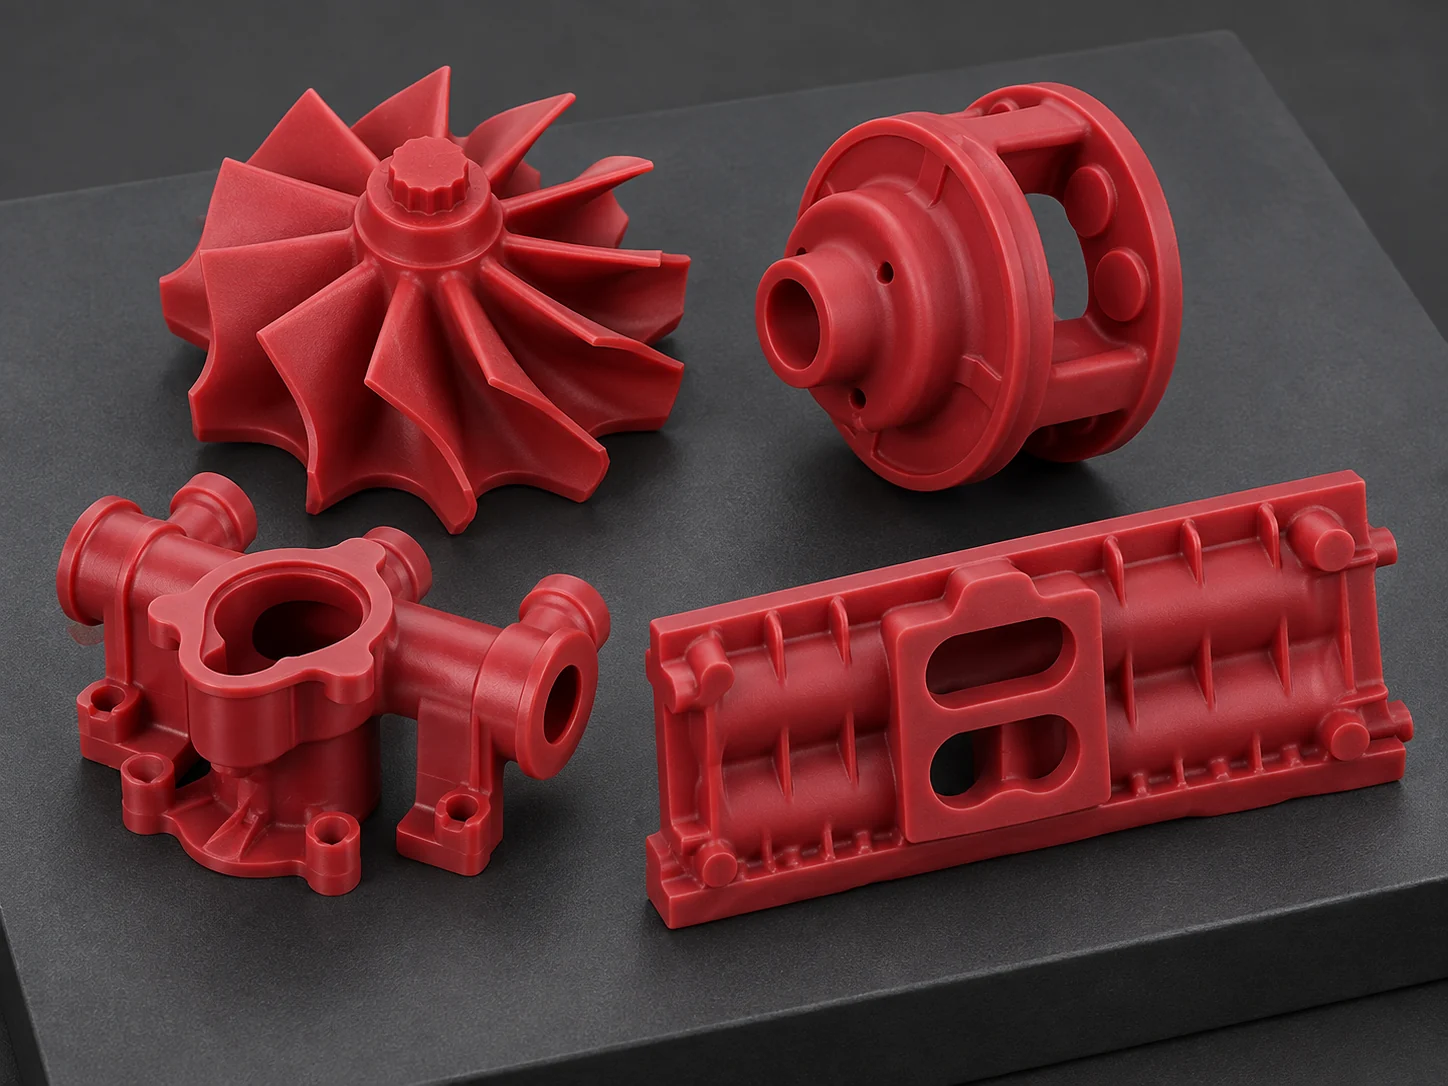
混合不同零件与重复订单
当结构和工艺要求相容时,不同料号、尺寸和订单数量的已确认零件可以安排在同一次成型中。受控的数字文件也便于再次执行重复订单,无需为每种变化重新准备专用蜡模工装。
铸造应用
适合数字化蜡型的精密铸件
数字化蜡型适用于重视精细细节、几何控制和稳定重复生产的复杂工业零件。
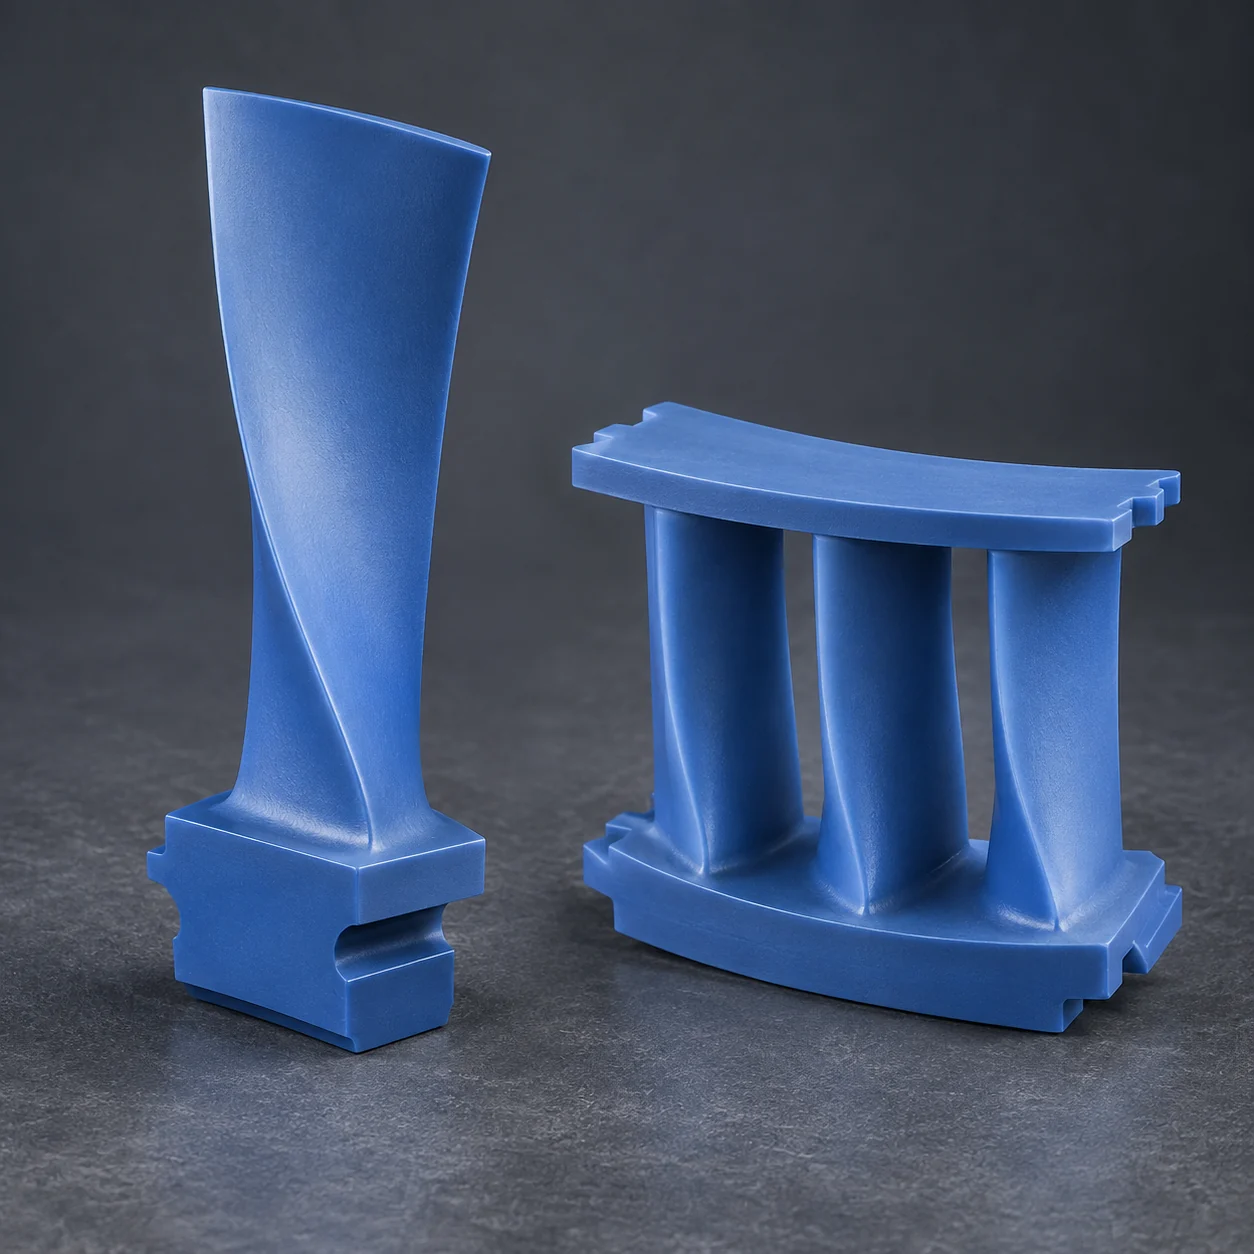
涡轮叶片与喷嘴部件
制造薄壁翼型、清晰的前缘与后缘、缘板以及一致的叶片几何,为后续精密铸造做好准备。
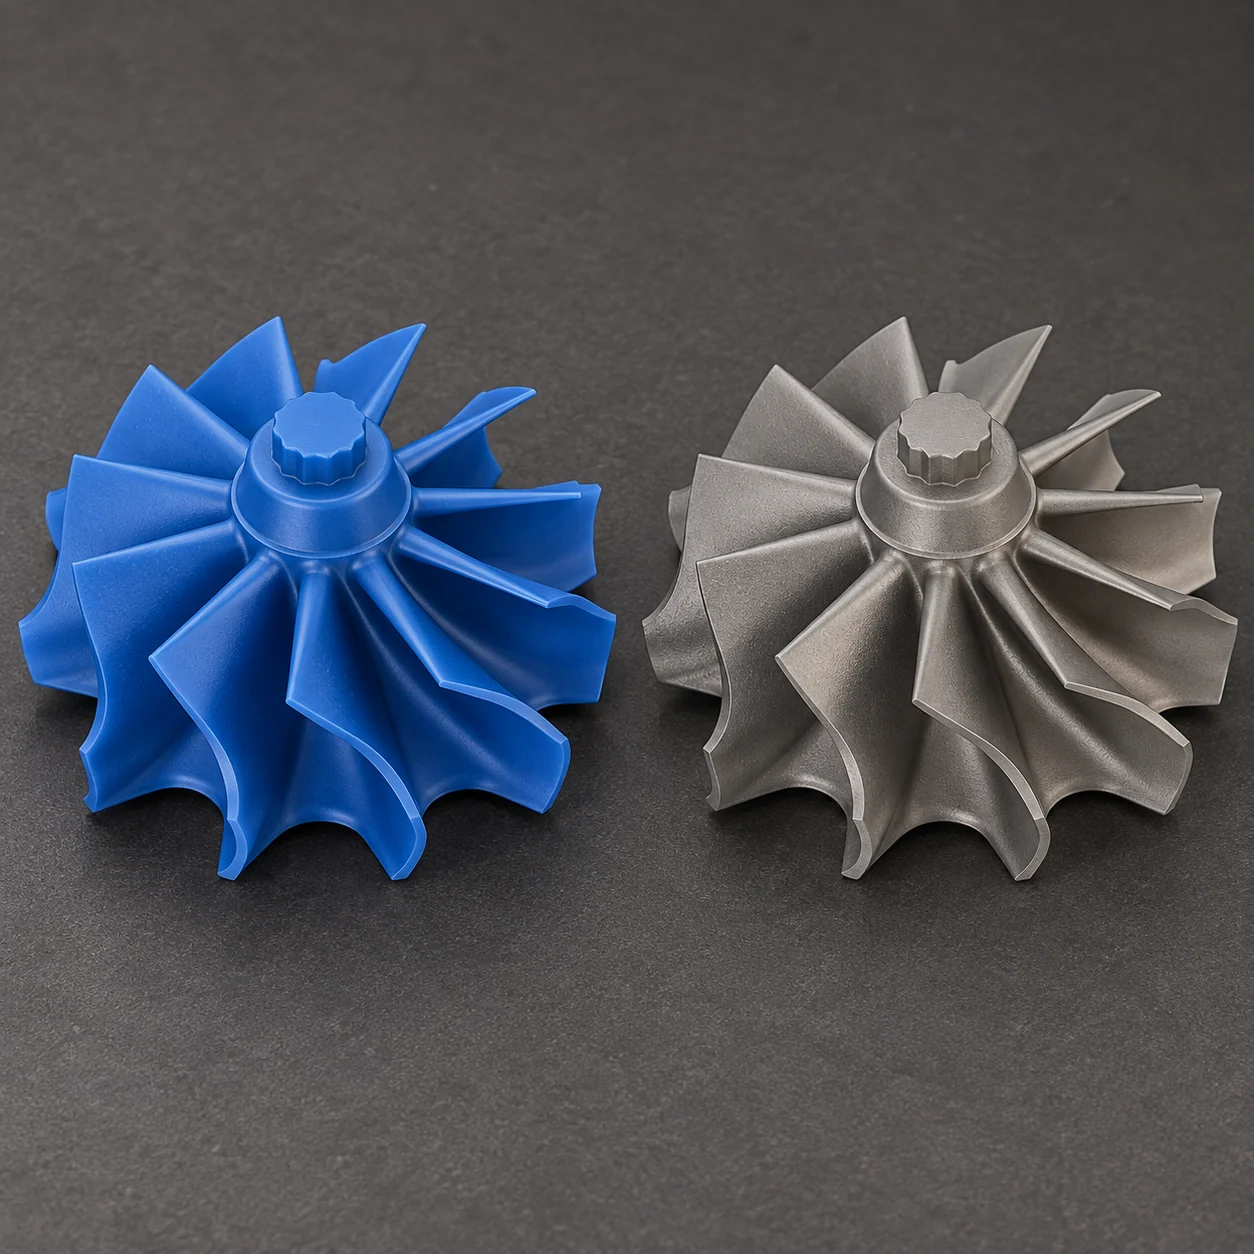
精密叶轮与转子
成型间距紧密的叶片、曲面流道和一体式轮毂,同时支持设计变体与重复生产。
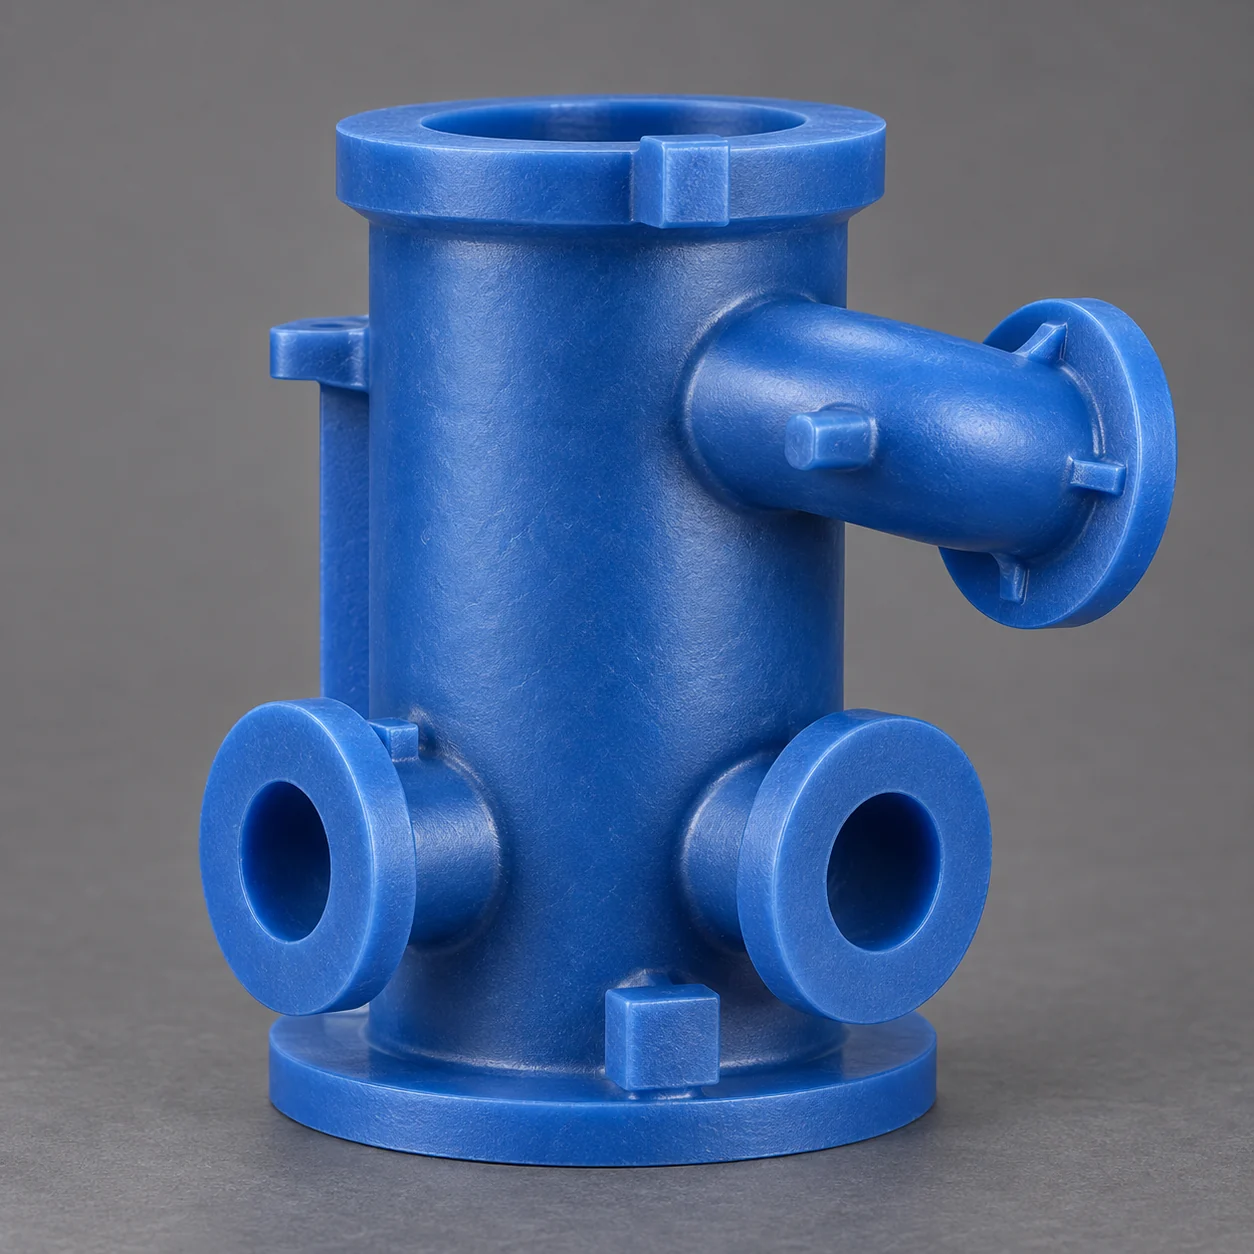
泵、阀门与流体控制部件
制造带有法兰、交叉结构、密封界面及其他精密几何特征的紧凑型流体输送部件。
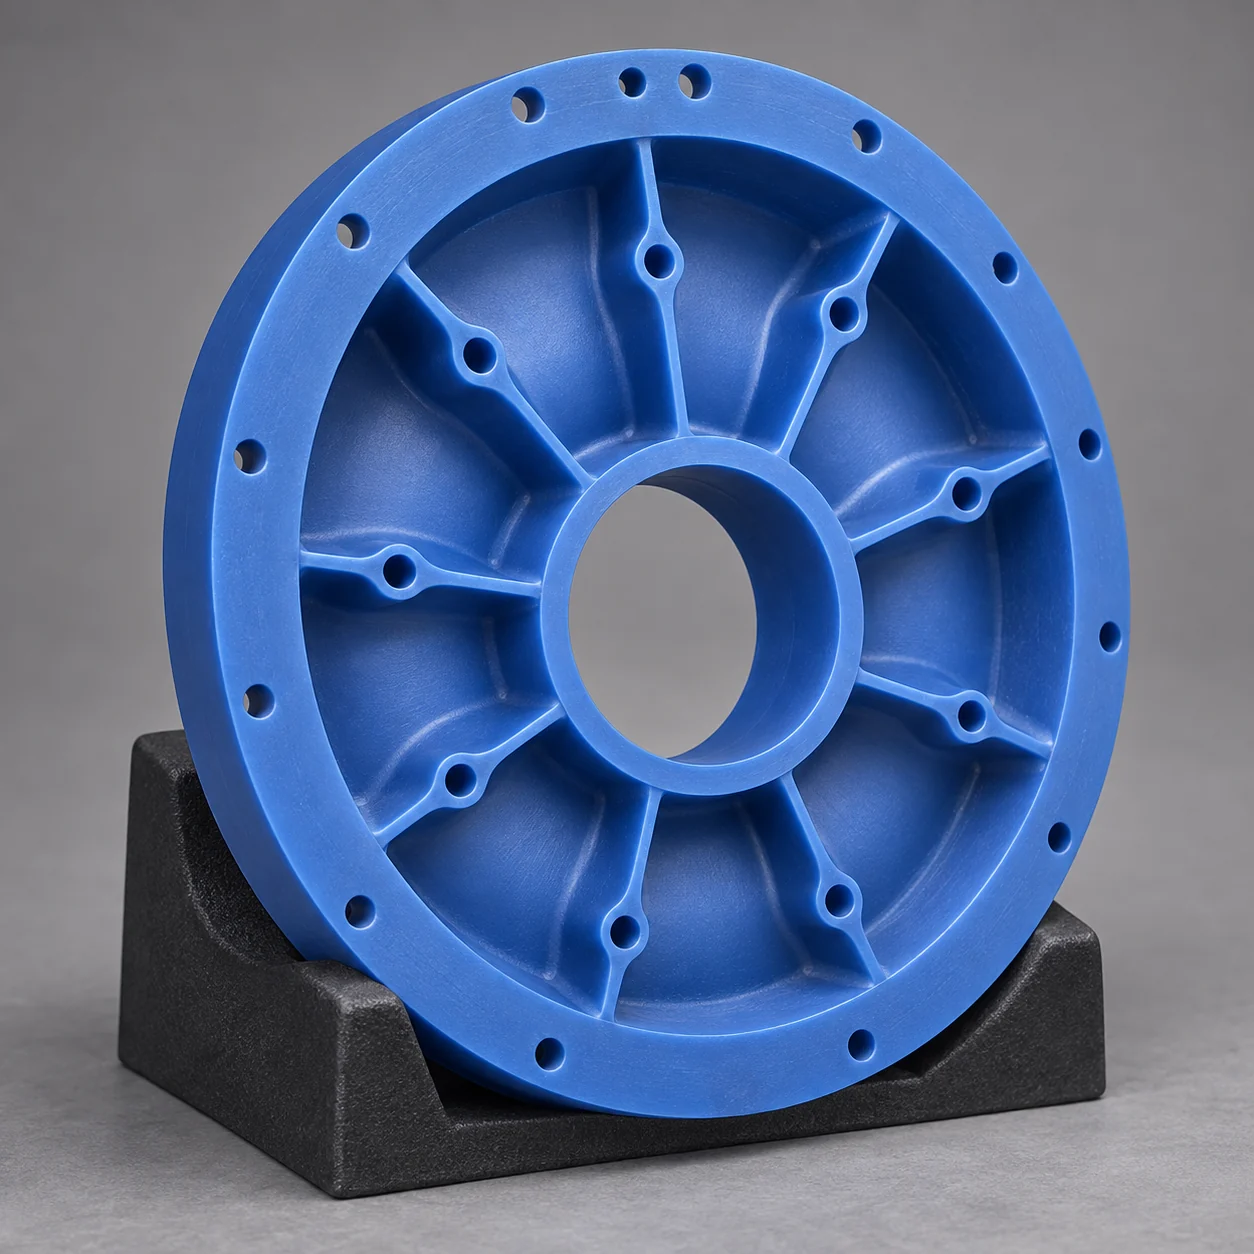
薄壁机械部件
制造带有加强筋、凸台、安装特征和可控壁厚区段的轻量化支架、紧凑型壳体及一体化零件。
具体应用是否合适,取决于零件尺寸、合金、壁厚、内部结构、陶瓷型芯方案及铸造厂工艺要求。
数字化铸造流程
通往熔模铸造的直接数字化路径
已批准的 CAD 数据首先转化为实体蜡型,而不是直接得到金属成品。随后蜡型进入现有熔模铸造工序,使数字化蜡型生产能够融入铸造厂既有流程。
数字化蜡型生产
审核 CAD 与铸造要求
确认零件几何、成型方向、支撑方案及后续铸造要求。
准备并打印蜡型
排布已确认的零件,并依据受控数字文件制造精细蜡型。
清洗与检验
按需去除支撑材料、清洗蜡型,并在转入铸造厂操作前检查其状态。
铸造厂既有工序
组装模树
按照铸造厂既定的模树设计,将合格蜡型连接到浇注系统。
制壳并脱蜡
制作陶瓷型壳、排出蜡料,并为金属浇注准备铸型。
浇注、后处理与检验
浇注选定合金,清除型壳和浇道,完成表面后处理并检验最终铸件。
打印蜡型是铸造过程中的中间件,并不是最终金属零件。
为什么选择 CPRINT 3D
为什么使用 Cprint 3D 制造熔模铸造蜡型
Cprint 3D 将 100% 石蜡基成型材料、蜡基支撑材料与受控数字化工作流程相结合,用于制造复杂工业熔模铸造蜡型。
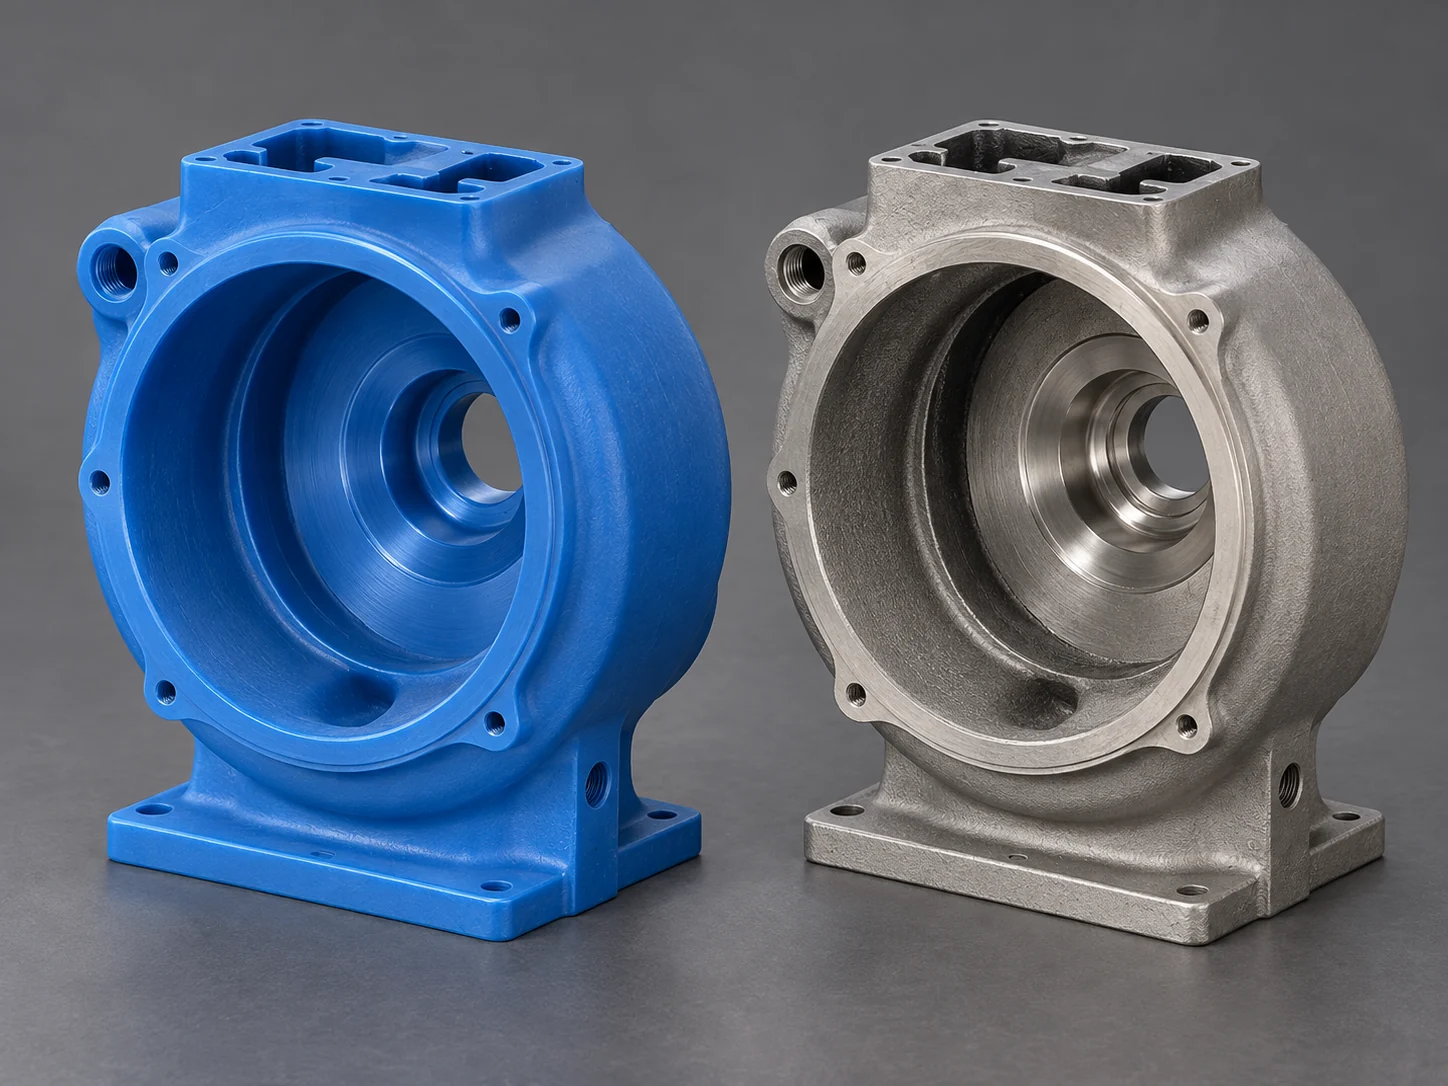
100% 蜡质成型材料
使用石蜡基蜡料而非可铸造光敏树脂制造蜡型,便于在既有失蜡铸造流程中进行工艺评估。
复杂结构与精细细节
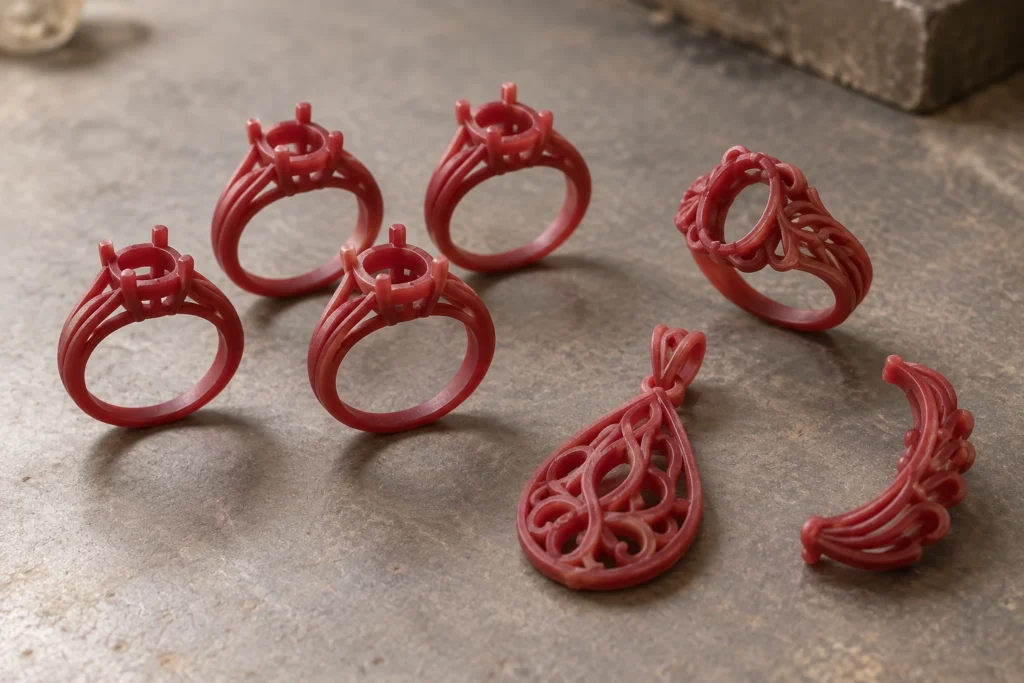
在多种精密铸件上还原薄壁、弯曲叶片、加强筋、凸台以及间距紧密的结构。
适用于精细结构的蜡基支撑
白色蜡基支撑在打印过程中承托下表面、精细特征、狭槽和倒扣结构,之后按照经确认的 Cprint 3D 清洗流程去除。
受控的数字化生产
依据已批准的数字文件管理设计修改、混合排版和重复订单,无需针对每个变体制作新的蜡模工装。
蜡型技术指南
熔模铸造蜡型技术指南
了解复杂工业蜡型、后处理以及蜡型 3D 打印在熔模铸造应用中的实用技术内容。


有疑问?
熔模铸造 3D 打印常见问题
了解打印蜡型、规模化生产、铸造厂流程衔接和项目评估方面的实用解答。
使用准备好的 CAD 数据制造实体蜡型。去除支撑、清洗并检验后,蜡型依次进入组树、陶瓷制壳、脱蜡、型壳焙烧、金属浇注、后处理和检验工序。
它是目标金属零件的可熔失模型,已包含所需的铸造余量和装配接口。它在陶瓷型壳内部形成零件几何,并在金属浇注前被去除。
可以。已批准的数字文件可用于重复订单,多个相容零件也可安排在同一次成型中。实际产出取决于零件尺寸、排版方式、打印与清洗能力、检验要求以及铸造厂排期。
常见对象包括涡轮叶片、导向叶片、喷嘴部件、精密叶轮、转子、小型泵阀零件和薄壁机械部件。最终适用性取决于尺寸、壁厚、支撑清理空间、内部结构、型芯方案及铸造要求。
完成支撑去除、清洗、检验和工艺验证后,可以进入既有制壳与铸造工序。材料处理、型壳、脱蜡、焙烧及铸造参数仍需针对每家铸造厂的具体工艺进行验证。
本页面介绍的方案用于制造蜡型,并非直接打印金属成品。除非另行约定服务范围,后续铸造由客户或具备资质的铸造厂完成。
请提供现有 3D 文件或图纸、外形尺寸、目标合金、预计蜡型数量、关键公差与表面要求、内部结构或型芯、铸造路线、目标进度及保密要求。
启动您的项目
讨论您的熔模铸造项目
请分享您目前已有的资料。我们的应用团队可评估零件几何、蜡型要求、计划采用的铸造路线和生产需求,并建议下一步可行方案。
建议提供
- 3D 模型或技术图纸
- 成品零件尺寸
- 目标合金与铸造路线
- 蜡型数量或生产频率
- 关键公差、表面及内部结构
- 目标进度与当前生产难题
开始沟通时无需准备完整技术资料。支持上传 STL、SLC、PDF、JPG、PNG 和 ZIP 文件。如需发送其他工程格式或敏感项目资料,请先联系我们。