
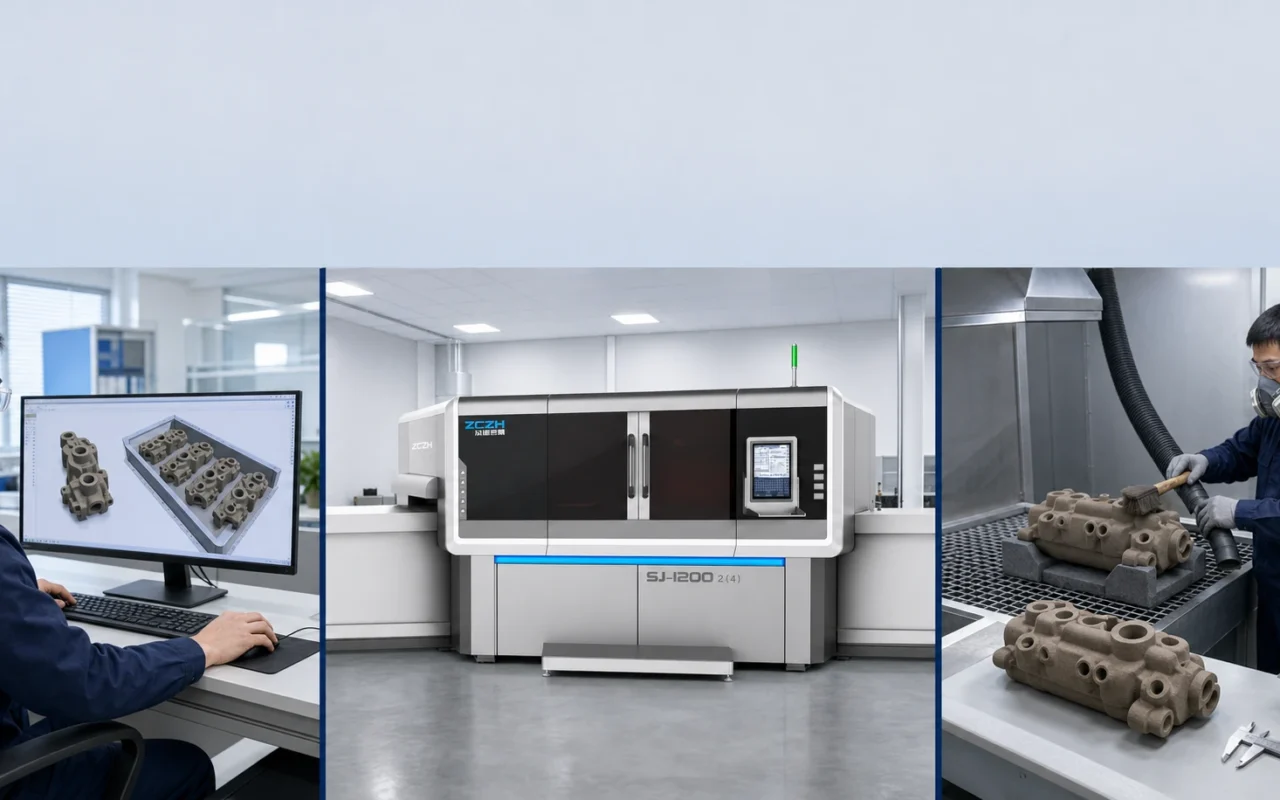
A impressão 3D em areia às vezes é apresentada como fabricação com um clique, mas a produção estável não começa com o envio de um arquivo CAD de fundição diretamente para uma máquina. O projeto de fundição, a verificação de arquivos e o aninhamento acontecem antes da impressão; Seguem-se despoeiramento, cura, revestimento, inspeção e montagem do molde. A impressora fornece formação digital em camadas, enquanto a qualidade da engenharia vem do controle de todo o fluxo de trabalho.
1. Preparar dados de macho ou molde fabricáveis
A entrada pode começar com o modelo de fundição, mas a impressora recebe a geometria do molde ou do macho. Aplique dimensões extras para compensar o encolhimento da peça fundida e usinagem posterior e projete um sistema de canal de metal fundido, alimentadores de peça fundida, respiros, suportes de localização de macho, recursos de localização e segmentação necessária. Verifique paredes, regiões fechadas e caminhos de limpeza. Valide unidades, revisão de arquivos, geometria estanque, normais, autointerseções e pequenos recursos inválidos após a importação. Consulte molde de areia e fundamentos básicos.
2. Fatie, oriente e aninhe
O software converte o modelo em dados de camada. A espessura comum da camada de areia jateada com ligante é de aproximadamente 0,3–0,5 mm, ajustada para a máquina, sistema de material, requisitos de superfície e produtividade. Orientação e equilíbrio de aninhamento criam utilização, espaçamento, acesso e direções fracas. Preencher todas as lacunas não maximiza a produção aceita se as peças quebrarem durante a limpeza.
3. Recobrir uma fina camada de areia
A plataforma baixa uma camada e o repintador espalha areia de fundição preparada. Distribuição de partículas, finos, temperatura, umidade e fluxo afetam a densidade. Falta de fornecimento, aglomerados ou faixas de repintura podem se tornar defeitos de resistência e dimensionais.
4. Deposite o fichário seletivamente
Cabeçotes de impressão industriais ligam a jato apenas onde a fatia atual exige geometria sólida. A areia não impressa permanece solta e apoia a construção. Repetir o novo revestimento e o jateamento até que o trabalho esteja concluído. Os materiais comuns incluem sílica, cerâmica e areias revestidas, muitas vezes em torno de malha 70-200, com sistemas de ligantes furânicos, fenólicos ou inorgânicos. Cada combinação tem requisitos distintos de cura, gás, resistência, armazenamento e liga e não é intercambiável apenas pelo nome.
5. Formação completa e cura inicial
A caixa de construção contém peças coladas cercadas por areia solta. O tempo de remoção e qualquer cura por calor seguem o material real e o processo da máquina. O manuseio precoce pode danificar seções fracas; a cura excessiva pode afetar a colapsabilidade e o gás.
6. Despulverizar e recuperar areia
Remova a areia solta com aspirador, escovas, fluxo de ar controlado ou outro método aprovado. Cavidades complexas precisam de portas de limpeza e de uma forma de verificar se não há restos de areia. Separe, peneire e teste a areia recuperada antes de devolvê-la na proporção aprovada. Sob condições bem controladas de recuperação e gestão de poeiras, a reutilização de areia solta não ligada pode atingir 96%; a reutilização real depende do material, da contaminação do ligante, da triagem e dos requisitos de fundição. Consulte planejamento de fornecimento e recuperação de areia.
7. Conclua e inspecione
O molde pode precisar de cura adicional, revestimento refratário, secagem, colagem ou montagem do macho. O revestimento à base de zircão pode melhorar a refratariedade e reduzir a penetração do metal para trabalhos em altas temperaturas ou sensíveis à superfície. Antes da liberação, inspecione a aparência, dimensões críticas, peso, resistência, areia residual e revestimento e vincule o registro à revisão do arquivo, lotes de materiais e trabalho de impressão.
O molde então segue para fechamento, vazamento, resfriamento e remoção de areia da peça fundida solidificada. Consulte moldes e machos de areia para o contexto posterior.
Parâmetros com maior influência
- tamanho da areia, formato, finos e condição recuperada;
- química do ligante, dosagem e uniformidade de deposição;
- espessura da camada, orientação e alteração das seções transversais;
- temperatura e umidade ambiente e temperatura do material;
- condição do cabeçote de impressão, repintura e calibração; e
- cura, despoeiramento, revestimento e armazenamento.
As configurações finais do SJ-1200 devem seguir os dados atuais da máquina, os materiais qualificados e o processo do projeto. Para testar seu próprio macho, envie o modelo e as condições de conversão. As escolhas de materiais são comparadas em nosso guia de quatro areias.
Perguntas frequentes
Como a impressão 3D, por jato seletivo de aglutinante em pó, constrói um molde camada por camada?
A máquina espalha uma fina camada de areia, injeta o aglutinante em áreas selecionadas, abaixa a plataforma e repete até que o molde ou macho esteja completo em um leito de areia solta.
Quais arquivos CAD são usados?
Os formatos de malha e engenharia suportados variam. Unidades, geometria fechada, revisão e integridade são mais importantes do que a extensão e devem ser verificadas no software de construção.
Os moldes impressos precisam de cura ou revestimento?
Eles podem. As necessidades de ligante, areia, liga, resistência e superfície determinam a cura, o aquecimento e o revestimento.
Como a areia solta é removida das passagens internas?
Projete saídas acessíveis, depois use vácuo, escovas ou fluxo de ar controlado e verifique com peso, boroscópio ou outro método adequado. Espaços totalmente fechados precisam de reformulação.
O que controla a força e a precisão?
Areia, aglutinante, espessura da camada, revestimento, cabeçotes de impressão, ambiente, cura e orientação são importantes. A resolução da máquina por si só não define a precisão do molde ou da fundição.