
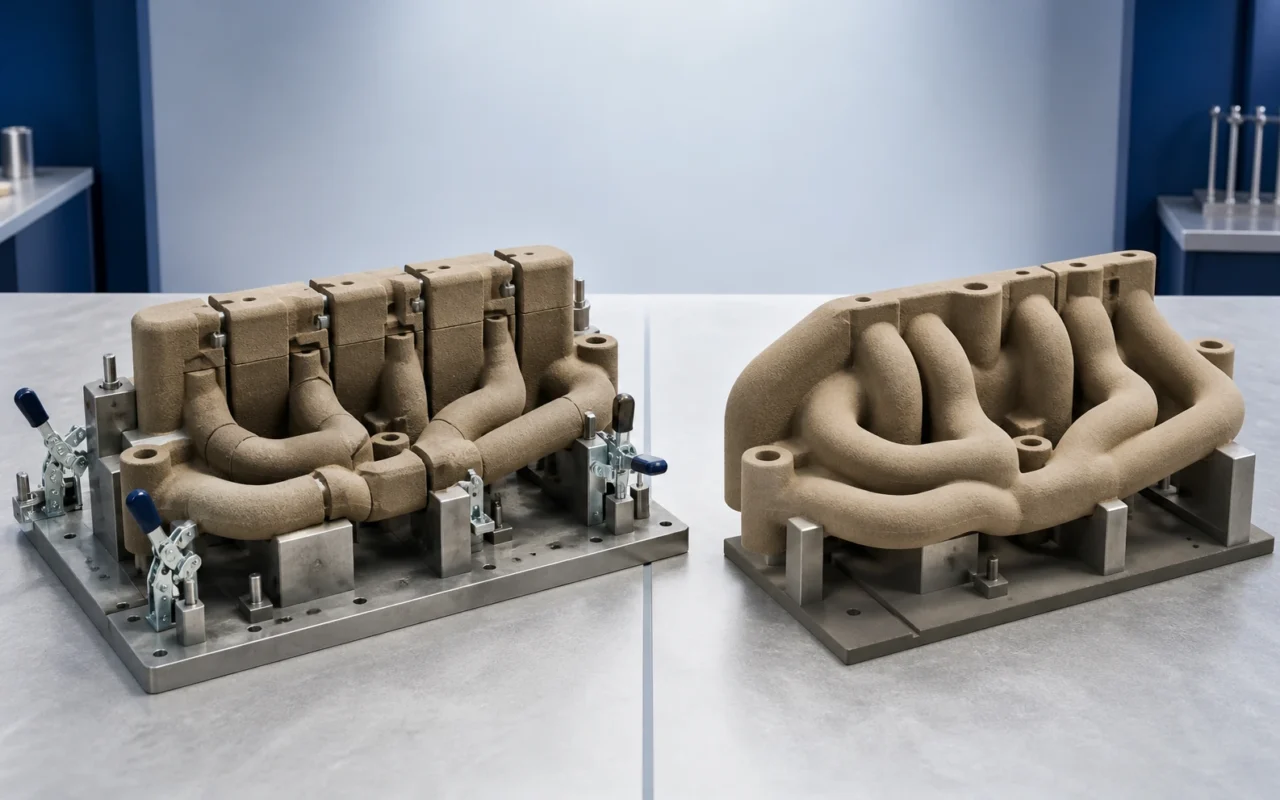
複雑な鋳造品の内部形状は、多くの場合、外部よりも製造が困難です。従来の砂中子は砂中子成形型から離れる必要があるため、開口方向、離型テーパ、型のパーティング ライン、およびアクセスを考慮した設計が行われます。曲がりくねった通路または交差するキャビティは、いくつかの中子に分割され、中子位置決めサポート、接着剤、固定具を使用して組み立てられます。中子を追加するたびに、工具、取り扱い、および位置の制御が追加され、接合部に公差の積み重ねやフィンが発生する可能性があります。
サンド 3D プリンティングでは、物理的な中子形成型から中子を抽出することなく、デジタル ファイルから直接中子を形成します。エンジニアは分割を再考し、選択した砂中子成形型を排除し、いくつかの従来の中子を組み合わせてより少ない印刷部品を作成できます。設計の自由度はプロセスルールを取り除くものではありません。印刷、粉末除去、取り扱い、注入、凝固した鋳物からの砂の除去には依然として制限が課せられます。
従来の中子が分割されている理由
砂中子成形型は、機械加工可能、充填可能、硬化可能で、開くことができなければなりません。アンダーカット、閉じた表面、および交差する通路には、多くの場合、新しい分割部分または緩い部分が必要です。大きな中子は、重量と取り扱い強度の関係で分割される場合もあります。分割は本質的に間違っているわけではありません。成熟した中子 レイアウトにより、安定性とメンテナンスが向上します。工具への投資、サイクル タイム、組み立て、接着接合、位置誤差が積み重なると、制約になります。
ハイブリッド アプローチについては、プリント中子を使用した従来の成形で説明されています。
中子の統合によって改善できること
従来の絞りを使用しないと、中子箱の製造のためにのみ追加される金型のパーティング ラインや離型テーパが減少する可能性があります。隣接する中子を接続でき、位置、サポート、通気、またはエラー防止機能をデジタル モデルに設計できます。
- 砂中子成形型の設計、機械加工、保管、メンテナンスが少なくなります。
- 手作業での組み立て、接着、固定が少なくなります。
- 蓄積された位置誤差が少なくなる。
- 内部ジョイントとミスマッチステップが少なくなります。
- より連続した曲線的で有機的な通路。そして
- デジタル設計の更新後の準備が迅速化されます。
これらはデジタル金型および中子 アプリケーションにとって優先される機会です。
統合によって生まれる新たなリスク
統合された中子は重くなり、壊れやすくなったり、掃除が難しくなったりする場合があります。すべての密閉された領域には緩んだ砂の排出口が必要であり、長くて狭い通路には検証可能な清掃方法が必要です。細いカンチレバーは、取り扱い中に一時的なサポートが必要になる場合があります。注入には、浮力、歪み、ガス、崩壊性の検討が必要です。
- 緩んだ砂はすべての内部領域から出ることができますか?
- 薄い部分は印刷や取り扱いに十分な強度がありますか?
- 既存の吊り上げおよび組み立て装置は重量に対応できますか?
- 通気経路はガストラップなしで連続していますか?
- 注湯後に中子を鋳物から取り外すことはできますか?
- 重要な寸法には測定可能な基準と検査計画がありますか?
最適なソリューションが常に単一中子であるとは限りません。 10 個を超える従来の中子を 2 個または 3 個の管理可能な印刷モジュールに減らすと、全体的なリスクが最も少なくなる可能性があります。
グリードとマシューズの例
Grede Iron Mountain は、複数の従来の中子を 1 つの印刷部品に統合し、高価な砂中子成形型を排除し、エネルギーと組み立て時間を削減し、生産性を 40% 向上させたと報告されています。作業者は、反復的なマルチ中子の組み立てから、より価値の高い機械、プロセス、高品質の作業に移行しました。
Matthews International は、プリントサンドを使用して、従来のパターンの抜き取りに必要な離型テーパーを除去し、詳細で複雑なアンカー鋳造を実現しました。このプロジェクトは、2024 年の AFS キャスティング コンペティションで表彰されました。 2 つの例は、統合とツール主導のジオメトリの削除の実際的な価値を示しています。
運用状況については、長期にわたるサンドプリンターのケーススタディを参照してください。
抜き勾配をなくしても、鋳造上の設計要件は残る
プリント中子は砂中子成形型から引き抜く必要はありませんが、金属の流動性や凝固性は変わりません。薄い金属壁、鋭利な角、孤立したホット スポット、不良な流路は依然としてコールド シャット、収縮、歪み、洗浄の問題を引き起こす可能性があります。設計の自由度をシミュレーション、プロセス経験、検査機能とともに活用します。
すべてのプロセスに適用される普遍的な最小流路や中子の厚さはありません。粒子サイズ、層の厚さ、結合剤、配向、長さ、洗浄ツール、および注入合金のすべてが寄与します。マシンの解像度をキャスト可能な機能の仕様として扱うのではなく、代表的なサンプルを検証します。
中子統合プロジェクトを実行する方法
- 現在の中子、砂中子成形型、組み立て手順、主要な欠陥をマッピングします。
- 鋳物の機能ではなく、型の分割や抜き勾配の都合で設けられた形状を特定します。
- いくつかの統合コンセプトを開発し、洗浄、取り扱い、通気を比較します。
- 代表的なセクションまたは最初の記事を印刷し、強度と寸法を確認します。
- 鋳造試行を実行し、通路、フィン、介在物、ガス、クリーニングを検査します。
- 結果からデータ、パラメータ、検査基準を凍結します。
SJ-1200 サンド 3D プリント システム は、複雑なモールドや中子を作成できます。マルチ中子 アセンブリの問題が繰り返し発生する場合は、統合レビューのために中子 データと現在のプロセスを送信してください。次に、粉末ワークフロー上にバインダーを選択的に噴射することによる完全な 3D プリントを読んでください。
よくある質問
複数の従来の中子を 1 つのプリントされた中子にすることはできますか?
多くの場合、数を減らすことができますが、1 つのピースが常に最適であるとは限りません。洗浄、取り扱い、通気、強度、金型の組み立て、凝固した鋳物からの砂の除去を一緒に検討する必要があります。
3Dプリント中子に抜き勾配は必要ですか?
3Dプリント中子は中子型から抜き取らないため、型製作上の都合だけで設けていた抜き勾配の多くは省略できます。ただし、溶湯の流れ、機械加工、検査のために必要な勾配は残す場合があります。
内部通路はどの程度まで小さくすることができますか?
プロセスに依存しない答えはありません。粒子、機械、通路の長さと方向、結合剤、洗浄、合金はすべて重要です。代表的な試験で限界を確認してください。
圧密加工は寸法精度にどのような影響を与えますか?
接合部の数が少ないとスタックアップや不一致を減らすことができますが、中子が大きいと取り扱いや注入中に歪む可能性があります。データム、サポート、検査は設計とともに進化する必要があります。
どの設計ルールが引き続き適用されますか?
最小肉厚、洗浄出口、通気口、取扱い強度、中子の位置、金属充填、ホットスポット、折りたたみ性、および鋳造後の洗浄はすべて維持されます。印刷により、鋳造物理学ではなく、中子型の制限が削除されます。