
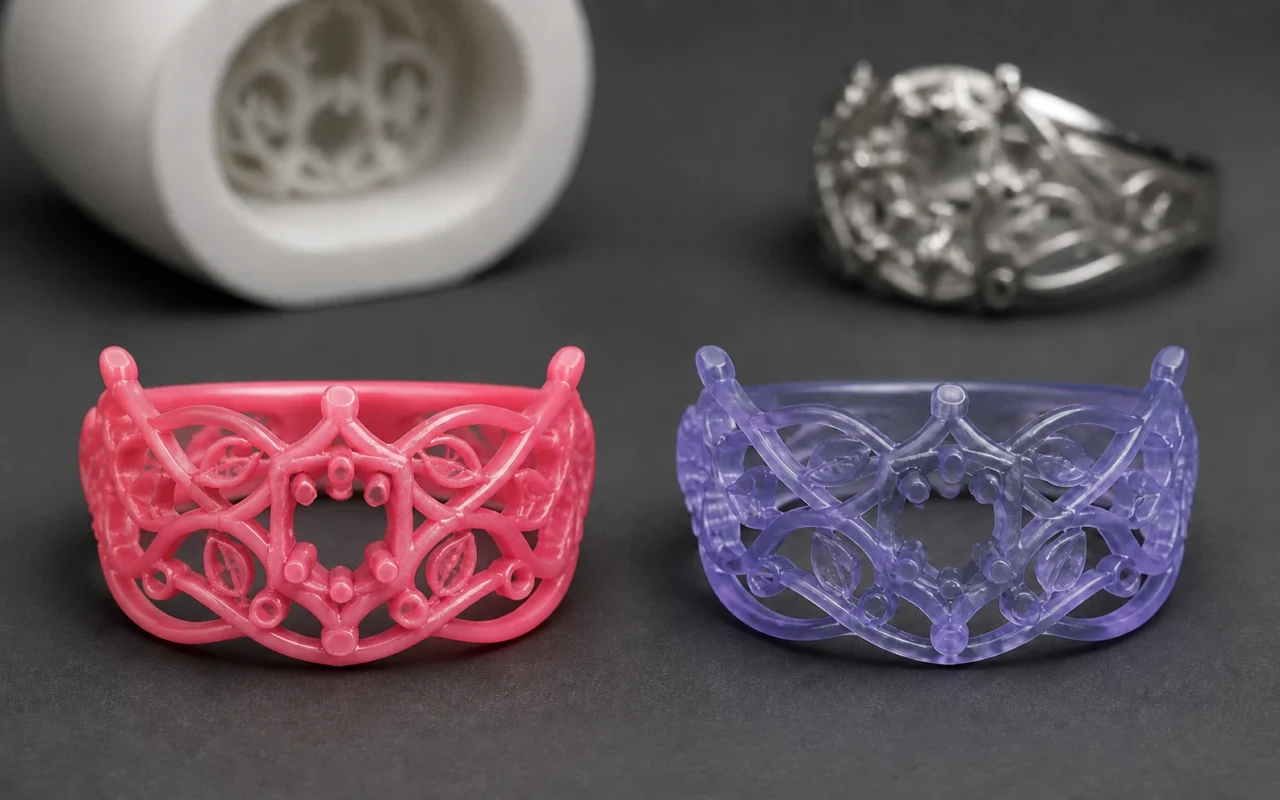
3D-печать путем струи капель расплавленного воска и печать литьевой смолой могут превратить как цифровое ювелирное изделие, так и дизайн, изготовленный методом точного литья, в жертвенный узор. Решение – это не просто оспаривание резолюций. В этих двух маршрутах используются разные материалы, механизмы сборки и стратегии поддержки, и они создают разные требования к очистке, изготовлению оболочки, термическому удалению материала модели и планированию производства.
Полезный вопрос не в том, «Какая технология более продвинута?» Это тот полный рабочий процесс, который лучше соответствует деталям детали, объему производства, графику поставок, системе оболочек и навыкам, доступным в вашей работе.
Как работают эти два процесса
Литые смолы обычно печатаются с помощью фотополимеризации SLA, DLP или LCD. Источник света слой за слоем отверждает жидкую смолу, создавая узор и опоры из одного и того же семейства материалов. После печати деталь обычно требует промывки, удаления подложки и вторичного отверждения. Для прецизионного литья по выплавляемым моделям также необходима программа нагрева и выдержки, рекомендованная для этого конкретного материала, чтобы смола полностью разлагалась, а расширение и остаток контролировались.
При 3D-печати путем струйного распыления капель расплавленного воска используются промышленные печатающие головки для нанесения строительного воска и поддерживающего воска. Каждый нанесенный слой охлаждается и затвердевает перед добавлением следующего. После удаления окружающего поддерживающего воска восковая модель может перейти к осмотру, сборке восковых моделей на литейный литник и корпус корпуса. Его главным преимуществом является восковая модель, которая естественным образом вписывается в традиционную среду производства по выплавляемым моделям.
Чтобы узнать о ювелирных работах, посетите нашу страницу подачи заявок на изготовление ювелирных изделий. Информацию о рабочих колесах, насосах, клапанах и других промышленных деталях см. в разделе применение литья по выплавляемым моделям.
Удаление материалов и опор
Фотополимерные модели и подложки обычно изготавливаются из одного и того же семейства смол. Точки контакта необходимо обрезать, отшлифовать или обработать механически, поэтому стратегия поддержки напрямую влияет на тонкие зубцы, ажурные элементы, тонкие стенки и видимые поверхности. В труднодоступных полостях конструкция также нуждается в дренаже, очистке и термическом удалении путей модельного материала.
В восковых струйных системах обычно используются отдельные воски для построения и поддержки. Поддерживающий воск окружает или имеет сложную геометрию и удаляется с помощью процесса с контролируемой температурой или с использованием растворителя, соответствующего системе материала. Это уменьшает прямой механический контакт с хрупкими деталями. Это не исключает последующей обработки: температура, время выдержки, очистка и обращение с отходами по-прежнему требуют контролируемой процедуры.
Не сравнивайте поверхность и точность только по техническим характеристикам.
Конечный результат зависит от исходной CAD-модели, толщины слоя, ориентации детали, контакта с опорой, усадки материала, очистки или депарафинизации, образования оболочки и усадки металла. Восковые модели широко используются там, где важны ровная поверхность и тонкая текстура. Полимерные принтеры также могут воспроизводить точную геометрию и доступны для более широкого спектра машин и материалов.
Запустите один и тот же тест для обоих маршрутов, а не сравнивайте разрешение брошюры. Включить:
- тончайшие линии, зубцы и ажур;
- тонкие стенки и отверстия разной ориентации;
- большие гладкие изогнутые поверхности;
- глубокие канавки и внутренние пространства, которые необходимо очистить; и
- критические размеры, измеренные на окончательной отливке.
Сравнение, которое продолжается от CAD до готовой металлической детали, является единственным надежным способом определить, какой маршрут подходит для вашей оболочки и процесса заливки.
Выжигание модельного материала и изготовление оболочки определяют результат литья
И воск, и смола должны покинуть керамическую оболочку, но их термическое поведение различается. Обычный литейный воск обычно плавится первым, а его остатки удаляются во время последующего обжига гильзы. Литейная смола уходит в основном в результате термического разложения. Расширение, зольность и рекомендуемые профили линейного изменения значительно различаются в зависимости от формулы смолы, поэтому используйте паспорт материала и контролируемое испытание, чтобы установить процесс.
«Кастабельность» не означает полную совместимость с любым процессом нанесения воска. При смене материала модели проверьте наличие растрескивания оболочки, золы, точечной коррозии на поверхности, вентиляции и металлического заполнения, а также задокументируйте профиль печи и компоновку сборки литейного литника. Для серийного производства отслеживание партии материала и стандартная рабочая процедура имеют большее значение, чем внешний вид одного успешного отпечатка.
Подробнее о последующих этапах читайте в разделе Постобработка восковых моделей и рабочий процесс точного литья по выплавляемым моделям.
Объем, труд и общая стоимость
Смоляные принтеры охватывают широкий диапазон цен и применений. Они подходят для проверки дизайна, студийной работы, изготовления индивидуальных мелкосерийных изделий и общего прототипирования. Затраты простираются не только на смолу, но и на промывочную жидкость, ручное удаление опор, вторичное отверждение, средства индивидуальной защиты и утилизацию отходов. Команда, уже знакомая с рабочими процессами фотополимеров и обрабатывающая ограниченное количество шаблонов в день, может оценить такую гибкость.
3D-печать путем струйного распыления капель расплавленного воска в большей степени специализируется на производстве узоров. Для фабрик, которые постоянно размещают и печатают смешанные модели ювелирных изделий или промышленного воска, это может сократить количество операций по снятию механической опоры и переоборудованию, одновременно обеспечивая при этом установленную сборку на литнике и практику изготовления корпуса. Модель затрат включает в себя строительный воск, поддерживающий воск, техническое обслуживание оборудования, станции депарафинизации и загрузку мощностей.
Таким образом, стоимость материала на деталь не является общей стоимостью. Включите в сравнение время оператора, неудачные перепечатки, загрузку машины, успех оболочки и доработку после отливки.
Пример, ориентированный на производство, см. в разделе восковая 3D-печать для быстрого создания прототипов ювелирных изделий и небольших партий.
Практическое руководство по выбору
- Для многоцелевых прототипов, стоматологических моделей или отдельных отлитых деталей сначала оцените способ нанесения смолы.
- Для стабильного производства ювелирных изделий или промышленных моделей по выплавляемым моделям дайте 3D-печати полное производственное испытание путем распыления капель расплавленного воска.
- Для мелких ажурных изделий, деликатных зубцов или геометрии, до которой трудно добраться механически, сравните повреждения от очистки с реальными эталонными деталями.
- Если ваш процесс изготовления оболочки и депарафинизации уже отлажен, проверьте, как новый материал модели меняет существующий профиль печи и поведение оболочки.
- Для масштабного производства сравнивайте принятый объем производства металла за всю смену, а не скорость печати одного отпечатка.
Система восковой 3D-печати Cprint 3D 3H-420 предназначена для изготовления ювелирных изделий и точного литья моделей. Чтобы сравнить маршруты с использованием вашей собственной типичной геометрии, отправьте нам файлы и производственные требования для проверки условий печати, удаления опор и отливки.
Часто задаваемые вопросы
В чем основная разница между 3D-печатью путем струйной печати капель расплавленного воска и литьевой смолой?
Основные различия заключаются в материале узора и последующей обработке. 3D-печать путем струи капель расплавленного воска позволяет получить восковую модель и обычно использует съемный опорный воск. Фотополимерная печать создает рисунок из смолы, который требует промывки, удаления подложки, последующего отверждения и термического удаления материала модели, утвержденного для этой смолы.
Какой тип поддержки легче удалить?
Восковую основу обычно можно растворить или расплавить с помощью соответствующего процесса, что уменьшает механический контакт с мелкими деталями. Опоры из смолы обычно обрезаются и обрабатываются. Фактическая сложность по-прежнему зависит от геометрии, ориентации, материала и стандартов работы.
Как по-разному ведут себя модели из воска и смолы при термическом удалении материала модели?
Воск обычно тает первым; смола удаляется в основном путем термического разложения. Формулы смол сильно различаются по расширению и золе, поэтому не следует использовать один непроверенный профиль печи для каждого материала. Оба маршрута требуют подтверждения данными поставщика и литейными испытаниями.
Должен ли каждый производитель ювелирных изделий выбирать 3D-печать путем распыления капель расплавленного воска?
Нет. 3D-печать путем струйного распыления капель расплавленного воска хорошо подходит для повторяющегося изготовления моделей по выплавляемым моделям, в то время как смола может быть более гибкой для бюджетных, многоцелевых или очень небольших работ. Сравните репрезентативные конструкции, ежедневный объем и принятый выход отливки.
Что нам следует проверить, прежде чем переходить от смолы к 3D-печати путем струи капель расплавленного воска?
Проверьте тонкие зубцы, тонкие стенки, ажурные изделия, гладкие поверхности и более крупные конструкции. Запишите всю последовательность — печать, очистку, сборку на литник, изготовление корпуса, депарафинизацию, отливку и доработку — вместо того, чтобы судить только по неотлитому образцу.