
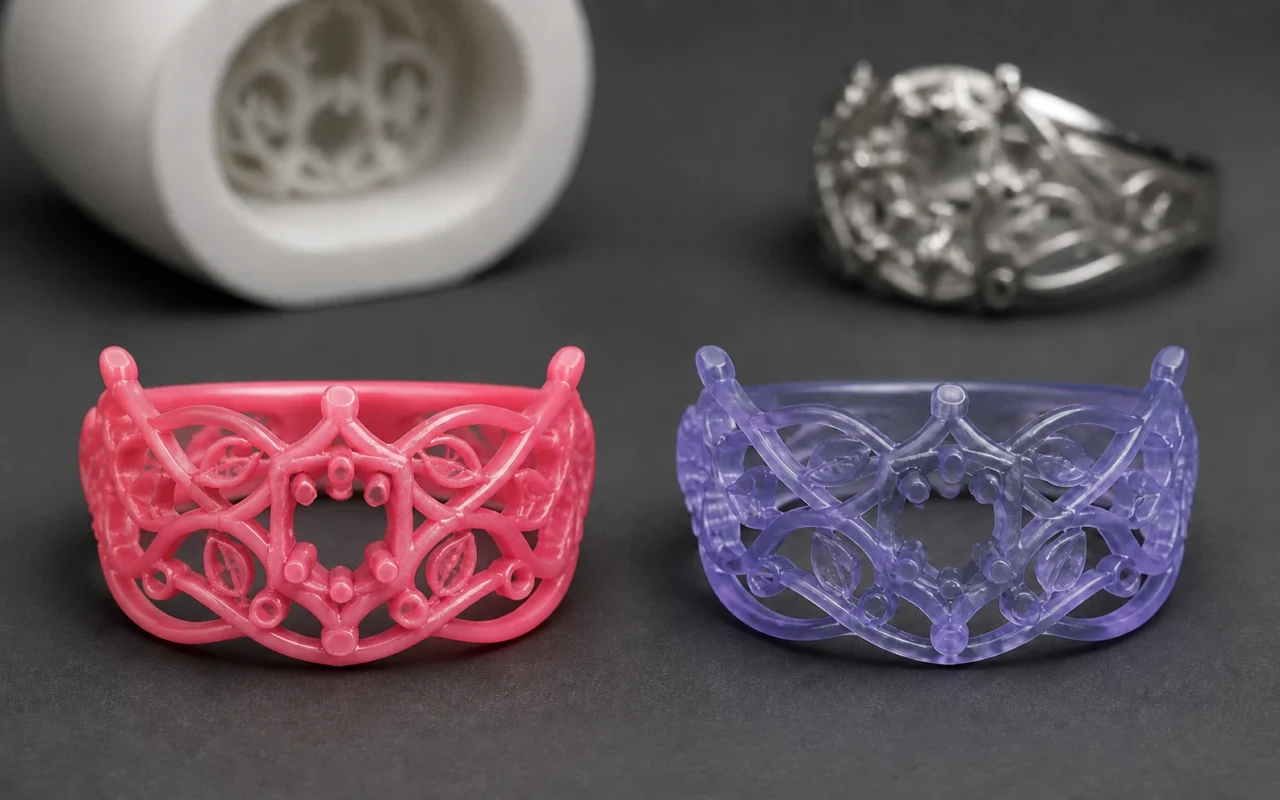
A impressão 3D por jato de gotas de cera derretida e a impressão em resina moldável podem transformar uma joia digital ou um design de fundição de precisão em um padrão de sacrifício. A decisão não é simplesmente uma disputa de resolução. As duas rotas utilizam materiais diferentes, constroem mecanismos e estratégias de suporte, e criam requisitos diferentes para limpeza, construção de casca, remoção térmica do material do modelo e planejamento de produção.
A pergunta útil não é “Qual tecnologia é mais avançada?” É qual fluxo de trabalho completo se adapta melhor ao detalhe da peça, ao volume de produção, ao cronograma de entrega, ao sistema de shell e às habilidades disponíveis em sua operação.
Como funcionam os dois processos
As resinas moldáveis são normalmente impressas com fotopolimerização SLA, DLP ou LCD. Uma fonte de luz cura a resina líquida camada por camada para criar o padrão e os suportes da mesma família geral de materiais. Após a impressão, a peça geralmente necessita de lavagem, remoção do suporte e cura secundária. Para fundição de precisão com cera perdida, também é necessário um programa de aquecimento e retenção recomendado para aquele material específico, para que a resina se decomponha completamente enquanto a expansão e os resíduos são controlados.
A impressão 3D por jato de gotas de cera derretida usa cabeçotes de impressão industriais para depositar cera de construção e cera de suporte. Cada camada depositada esfria e solidifica antes que a próxima seja adicionada. Uma vez removida a cera de suporte circundante, o modelo de cera de construção pode passar para a inspeção, montagem dos modelos de cera no canal de fundição e na construção da carcaça. Sua principal vantagem é um modelo de cera que se adapta naturalmente a um ambiente convencional de produção de cera perdida.
Para trabalhos com joias, visite nossa página de aplicação para fabricação de joias. Para impulsores, bombas, válvulas e outras peças industriais, consulte aplicações de microfusão.
Remoção de materiais e suporte
Os padrões e suportes de fotopolímeros são geralmente feitos da mesma família de resinas. Os pontos de contato devem ser cortados, lixados ou acabados mecanicamente, portanto a estratégia de suporte afeta diretamente dentes finos, aberturas, paredes finas e superfícies visíveis. Em cavidades inacessíveis, o projeto também necessita de drenagem, limpeza e remoção térmica dos caminhos do material do modelo.
Os sistemas de jato de cera normalmente usam ceras de construção e suporte separadas. A cera de suporte envolve ou possui geometria complexa e é removida com um processo de temperatura controlada ou à base de solvente adequado ao sistema de material. Isto reduz o contato mecânico direto com detalhes frágeis. Não elimina o pós-processamento: temperatura, tempo de permanência, limpeza e manuseio de fluidos residuais ainda necessitam de um procedimento controlado.
Não compare a superfície e a precisão apenas pelas especificações
O resultado final depende do modelo CAD original, da espessura da camada, da orientação da peça, do contato com o suporte, da contração do material, da limpeza ou desparafinagem, da construção da casca e da contração do metal. modelos de cera são amplamente utilizados onde uma superfície consistente e uma textura fina são importantes. As impressoras de resina também podem reproduzir geometrias finas e estão disponíveis em uma ampla variedade de máquinas e materiais.
Execute o mesmo benchmark em ambas as rotas, em vez de comparar a resolução do folheto. Incluir:
- as melhores linhas, pontas e aberturas;
- paredes finas e buracos em diferentes orientações;
- grandes superfícies curvas lisas;
- sulcos profundos e espaços internos que devem ser limpos; e
- dimensões críticas medidas na peça final.
Uma comparação que continua desde o CAD até a peça metálica acabada é a única maneira confiável de determinar qual rota se adapta ao seu casco e processo de vazamento.
A eliminação térmica do modelo e a formação da casca determinam o resultado da fundição
Tanto a cera quanto a resina devem sair da casca cerâmica, mas seu comportamento térmico é diferente. A cera de fundição convencional geralmente derrete primeiro, com os resíduos removidos durante a queima posterior do projétil. A resina fundível sai principalmente por decomposição térmica. Os perfis de expansão, cinzas e rampa recomendados variam significativamente entre as fórmulas de resina, portanto use a folha de dados do material e um teste controlado para estabelecer o processo.
“Castable” não significa compatibilidade imediata com todos os processos de cera. Ao alterar o material do padrão, verifique se há rachaduras no casco, cinzas, corrosão na superfície, ventilação e preenchimento de metal, e documente o perfil do forno e o layout da montagem do sprue de fundição. Para a produção repetida, a rastreabilidade do lote de material e um procedimento operacional padrão são mais importantes do que a aparência de uma impressão bem-sucedida.
Para as etapas subsequentes, leia pós-processamento do modelo de cera e fluxo de trabalho de fundição de precisão com cera perdida.
Volume, mão de obra e custo total
As impressoras de resina cobrem uma ampla gama de preços e aplicações. Eles são flexíveis para validação de design, trabalho de estúdio, peças customizadas de baixo volume e prototipagem geral. Os custos vão além da resina, abrangendo fluido de lavagem, remoção manual de suporte, cura secundária, equipamento de proteção individual e manuseio de resíduos. Uma equipe já familiarizada com fluxos de trabalho de fotopolímeros e processando um número limitado de padrões por dia pode valorizar essa flexibilidade.
A impressão 3D por jato de gotas de cera derretida é mais especializada na produção de padrões. Para fábricas que aninham e imprimem continuamente joias mistas ou modelos de cera industrial, isso pode reduzir a remoção do suporte mecânico e as etapas de conversão, ao mesmo tempo em que se alinha com a montagem estabelecida no canal de fundição e na prática de construção de casca. Seu modelo de custo inclui cera de construção, cera de suporte, manutenção de máquinas, estações de desparafinação e utilização de capacidade.
O custo do material por peça não é, portanto, o custo total. Inclua na comparação o tempo do operador, reimpressões com falha, ocupação da máquina, sucesso do shell e retrabalho pós-fundição.
Para obter um exemplo orientado à produção, consulte Impressão 3D em cera para protótipos rápidos de joias e pequenos lotes.
Um guia prático de seleção
- Para protótipos multiuso, modelos dentários ou peças moldáveis ocasionais, avalie primeiro uma rota de resina.
- Para a produção sustentada de joias ou modelos industriais de cera perdida, faça um teste de produção completo com impressão 3D por jato de gotas de cera derretida.
- Para perfurações finas, pontas delicadas ou geometria difícil de alcançar mecanicamente, compare os danos de limpeza em peças de referência reais.
- Se o seu processo de casca e desparafinação estiver maduro, verifique como um novo material padrão altera o perfil do forno existente e o comportamento da casca.
- Para produção em escala, compare a produção de metal aceita em um turno completo, e não a velocidade de uma única impressão.
O sistema de impressão 3D em cera Cprint 3D 3H-420 foi projetado para produção de joias e padrões de fundição de precisão. Para comparar rotas usando sua própria geometria representativa, envie-nos os arquivos e requisitos de produção para uma revisão da impressão, remoção do suporte e condições de fundição.
Perguntas frequentes
Qual é a principal diferença entre a impressão 3D por jato de gotículas de cera derretida e resina moldável?
As principais diferenças são o material do padrão e o pós-processamento. A impressão 3D por jato de gotas de cera derretida produz um modelo de cera e geralmente usa cera de suporte removível. A impressão de fotopolímero produz um padrão de resina que requer lavagem, remoção de suporte, pós-cura e remoção térmica do cronograma de material do modelo validado para aquela resina.
Que tipo de suporte é mais fácil de remover?
O suporte de cera geralmente pode ser dissolvido ou derretido com um processo adequado, reduzindo o contato mecânico com características finas. Os suportes de resina normalmente são recortados e acabados. A dificuldade real ainda depende da geometria, orientação, material e padrão de trabalho.
Como os modelos de cera e resina se comportam de maneira diferente durante a remoção térmica do material do modelo?
A cera normalmente derrete primeiro; a resina é removida principalmente por decomposição térmica. As fórmulas de resina variam amplamente em termos de expansão e cinzas; portanto, um perfil de forno não validado não deve ser usado para cada material. Ambas as rotas requerem confirmação com dados do fornecedor e testes de fundição.
Todo produtor de joias deveria escolher a impressão 3D lançando gotas de cera derretida?
A impressão 3D por jato de gotas de cera derretida é adequada para a produção recorrente de modelos de cera perdida, enquanto a resina pode ser mais flexível para trabalhos com orçamento limitado, multiuso ou em escala muito pequena. Compare projetos representativos, volume diário e rendimento de fundição aceito.
O que devemos testar antes de passar da resina para a impressão 3D por jato de gotas de cera derretida?
Teste pontas finas, paredes finas, aberturas, superfícies lisas e estruturas maiores. Registre a sequência completa – impressão, limpeza, montagem no canal de fundição, construção da casca, desparafinação, fundição e retrabalho – em vez de julgar apenas o padrão não moldado.