
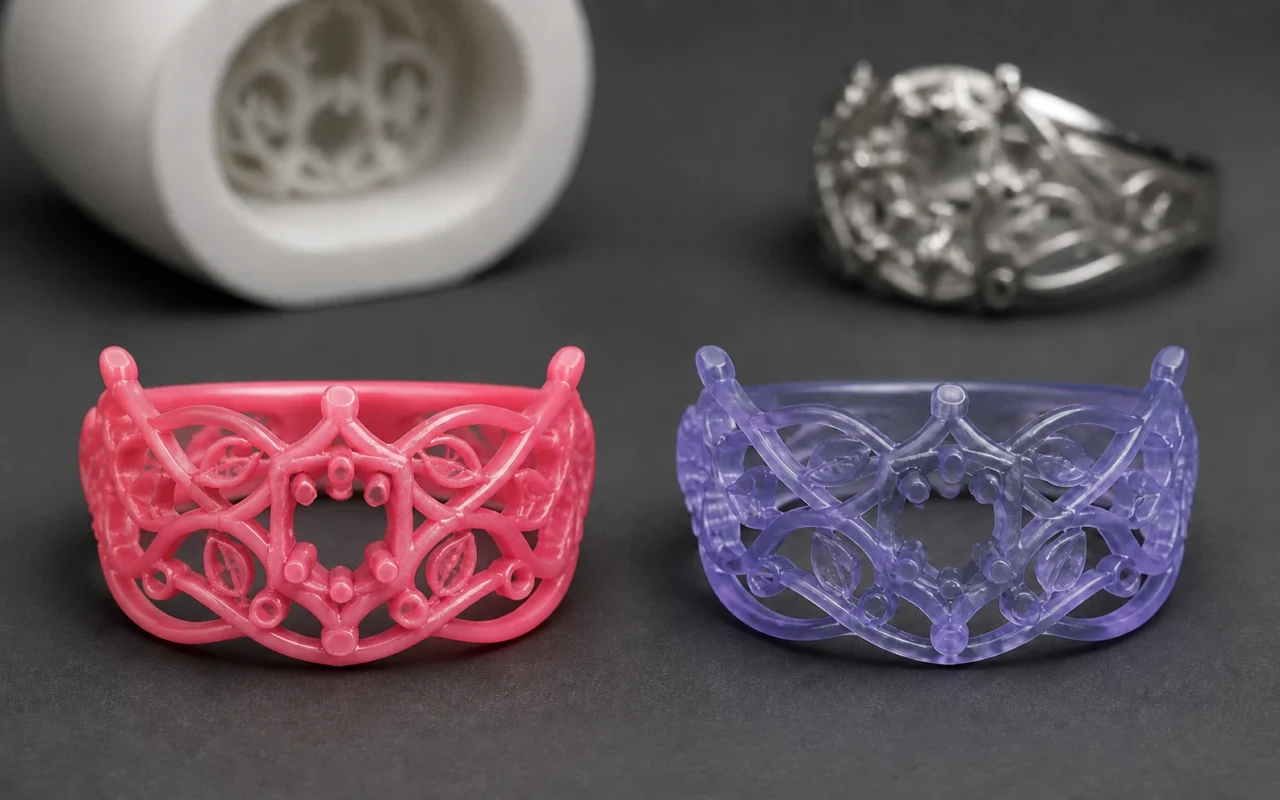
La impresión 3D mediante el lanzamiento de gotas de cera fundida y la impresión de resina moldeable pueden convertir una joyería digital o un diseño de fundición de precisión en un patrón de sacrificio. La decisión no es simplemente un concurso de resolución. Las dos rutas utilizan diferentes materiales, mecanismos de construcción y estrategias de soporte, y crean diferentes requisitos para la limpieza, la construcción del armazón, la eliminación térmica del material del modelo y la planificación de la producción.
La pregunta útil no es «¿Qué tecnología es más avanzada?» Se trata de qué flujo de trabajo completo se adapta mejor a los detalles de la pieza, el volumen de producción, el cronograma de entrega, el sistema de carcasa y las habilidades disponibles en su operación.
Cómo funcionan los dos procesos
Las resinas moldeables normalmente se imprimen con fotopolimerización SLA, DLP o LCD. Una fuente de luz cura la resina líquida capa por capa para crear el patrón y los soportes a partir de la misma familia de materiales general. Después de la impresión, la pieza suele necesitar lavado, retirada del soporte y curado secundario. Para la fundición de precisión a la cera perdida, también se necesita un programa de calentamiento y retención recomendado para ese material específico, de modo que la resina se descomponga por completo mientras se controlan la expansión y los residuos.
La impresión 3D mediante el chorro de gotas de cera fundida utiliza cabezales de impresión industriales para depositar cera de construcción y cera de soporte. Cada capa depositada se enfría y solidifica antes de agregar la siguiente. Una vez que se ha eliminado la cera de soporte circundante, el modelo de cera de construcción puede pasar a inspección, montaje de modelos de cera en el bebedero de fundición y construcción de la carcasa. Su principal ventaja es un modelo de cera que se adapta naturalmente a un entorno de producción a cera perdida convencional.
Para trabajos de joyería, visite nuestra página de aplicaciones de fabricación de joyas. Para impulsores, bombas, válvulas y otras piezas industriales, consulte aplicaciones de fundición a la cera perdida.
Retiro de materiales y soportes.
Los patrones y soportes de fotopolímero generalmente se fabrican a partir de la misma familia de resinas. Los puntos de contacto deben recortarse, lijarse o terminarse mecánicamente, por lo que la estrategia de soporte afecta directamente a las puntas finas, los calados, las paredes delgadas y las superficies visibles. En cavidades inaccesibles, el diseño también requiere drenaje, limpieza y eliminación térmica de los caminos del material del modelo.
Los sistemas de chorro de cera suelen utilizar ceras de construcción y de soporte separadas. La cera de soporte rodea o presenta una geometría compleja y se elimina mediante un proceso con temperatura controlada o basado en disolventes adaptado al sistema de materiales. Esto reduce el contacto mecánico directo con detalles frágiles. No elimina el posprocesamiento: la temperatura, el tiempo de permanencia, la limpieza y el manejo de los fluidos residuales aún necesitan un procedimiento controlado.
No compare la superficie y la precisión únicamente por especificación
El resultado final depende del modelo CAD original, el espesor de la capa, la orientación de la pieza, el contacto del soporte, la contracción del material, la limpieza o desparafinado, la construcción de la carcasa y la contracción del metal. Los modelos de cera se utilizan ampliamente cuando son importantes una superficie consistente y una textura fina. Las impresoras de resina también pueden reproducir geometría fina y están disponibles en una gama más amplia de máquinas y materiales.
Ejecute el mismo punto de referencia en ambas rutas en lugar de comparar la resolución del folleto. Incluye:
- las más finas líneas, puntas y calados;
- paredes delgadas y agujeros en diferentes orientaciones;
- grandes superficies curvas y suaves;
- surcos profundos y espacios internos que deben limpiarse; y
- Dimensiones críticas medidas en la pieza final.
Una comparación que continúa desde CAD hasta la pieza metálica terminada es la única forma confiable de determinar qué ruta se adapta a su carcasa y proceso de vertido.
La eliminación térmica del modelo y la fabricación de la cáscara determinan el resultado de la fundición
Tanto la cera como la resina deben salir de la carcasa cerámica, pero su comportamiento térmico difiere. La cera de fundición convencional generalmente se derrite primero y los residuos se eliminan durante el posterior disparo del proyectil. La resina moldeable sale principalmente por descomposición térmica. Los perfiles de expansión, cenizas y rampa recomendados varían significativamente entre las fórmulas de resina, así que utilice la hoja de datos del material y una prueba controlada para establecer el proceso.
“Castable” no significa compatibilidad directa con todos los procesos de cera. Al cambiar el material del patrón, verifique si hay grietas en la carcasa, cenizas, picaduras en la superficie, ventilación y relleno de metal, y documente el perfil del horno y la disposición del conjunto del bebedero de fundición. Para la producción repetida, la trazabilidad del lote de material y un procedimiento operativo estándar son más importantes que la apariencia de una impresión exitosa.
Para conocer los pasos posteriores, lea posprocesamiento de modelos de cera y flujo de trabajo de fundición de precisión a la cera perdida.
Volumen, mano de obra y coste total.
Las impresoras de resina cubren una amplia gama de precios y aplicaciones. Son flexibles para la validación de diseños, trabajos de estudio, piezas personalizadas de bajo volumen y creación de prototipos en general. Los costos van más allá de la resina y abarcan el líquido de lavado, la eliminación manual del soporte, el curado secundario, el equipo de protección personal y la manipulación de residuos. Un equipo que ya esté familiarizado con los flujos de trabajo de fotopolímeros y con el procesamiento de una cantidad limitada de patrones por día puede valorar esa flexibilidad.
La impresión 3D mediante el chorro de gotas de cera fundida está más especializada en la producción de patrones. Para las fábricas que anidan e imprimen continuamente modelos mixtos de joyería o cera industrial, puede reducir los pasos de conversión y eliminación del soporte mecánico, al mismo tiempo que se alinea con el ensamblaje establecido en el bebedero de fundición y la práctica de construcción de carcasas. Su modelo de costos incluye cera de construcción, cera de soporte, mantenimiento de la máquina, estaciones de desparafinado y utilización de la capacidad.
Por lo tanto, el costo del material por pieza no es el costo total. Incluya en la comparación el tiempo del operador, las reimpresiones fallidas, la ocupación de la máquina, el éxito del caparazón y el retrabajo posterior a la fundición.
Para ver un ejemplo orientado a la producción, consulte impresión 3D con cera para prototipos rápidos de joyería y lotes pequeños.
Una guía práctica de selección
- Para prototipos multipropósito, modelos dentales o piezas calcinables ocasionales, evalúe primero una ruta de resina.
- Para una producción sostenida de joyas o modelos industriales a la cera perdida, realice una prueba de producción completa con la impresión 3D lanzando gotas de cera fundida.
- Para calados finos, puntas delicadas o geometrías difíciles de alcanzar mecánicamente, compare los daños de limpieza en piezas de referencia reales.
- Si su proceso de desparafinado y carcasa está maduro, verifique cómo un nuevo material de patrón cambia el perfil del horno existente y el comportamiento de la carcasa.
- Para la producción a escala, compare la producción de metal aceptada durante un turno completo, no la velocidad de una sola impresión.
El Sistema de impresión 3D de cera Cprint 3D 3H-420 está diseñado para la producción de joyería y patrones de fundición de precisión. Para comparar rutas utilizando su propia geometría representativa, envíenos los archivos y requisitos de producción para una revisión de las condiciones de impresión, remoción de soporte y fundición.
Preguntas frecuentes
¿Cuál es la principal diferencia entre la impresión 3D mediante el chorro de gotas de cera fundida y la resina moldeable?
Las principales diferencias son el material del patrón y el posprocesamiento. La impresión 3D mediante el chorro de gotas de cera fundida produce un modelo de cera y generalmente utiliza cera de soporte removible. La impresión con fotopolímero produce un patrón de resina que requiere lavado, eliminación del soporte, poscurado y eliminación térmica del programa de material del modelo validado para esa resina.
¿Qué tipo de soporte es más fácil de quitar?
El soporte de cera generalmente se puede disolver o derretir con un proceso combinado, lo que reduce el contacto mecánico con las características finas. Los soportes de resina normalmente se recortan y rematan. La dificultad real aún depende de la geometría, orientación, material y estándar de trabajo.
¿En qué se diferencian los modelos de cera y resina durante la eliminación térmica del material del modelo?
La cera normalmente se derrite primero; La resina se elimina principalmente por descomposición térmica. Las fórmulas de resina varían ampliamente en cuanto a expansión y cenizas, por lo que no se debe utilizar un perfil de horno no validado para cada material. Ambas rutas requieren confirmación con datos de proveedores y pruebas de fundición.
¿Todos los productores de joyería deberían elegir la impresión 3D lanzando gotas de cera fundida?
No. La impresión 3D mediante el chorro de gotas de cera fundida es muy adecuada para la producción recurrente de modelos de cera perdida, mientras que la resina puede ser más flexible para trabajos de muy pequeña escala, multipropósito o con presupuesto limitado. Compare diseños representativos, volumen diario y rendimiento de fundición aceptado.
¿Qué deberíamos probar antes de pasar de la resina a la impresión 3D lanzando gotas de cera fundida?
Pruebe puntas finas, paredes delgadas, calados, superficies lisas y estructuras más grandes. Registre la secuencia completa (impresión, limpieza, ensamblaje en el bebedero de fundición, construcción de la carcasa, desparafinado, fundición y reelaboración) en lugar de juzgar solo el patrón no fundido.