
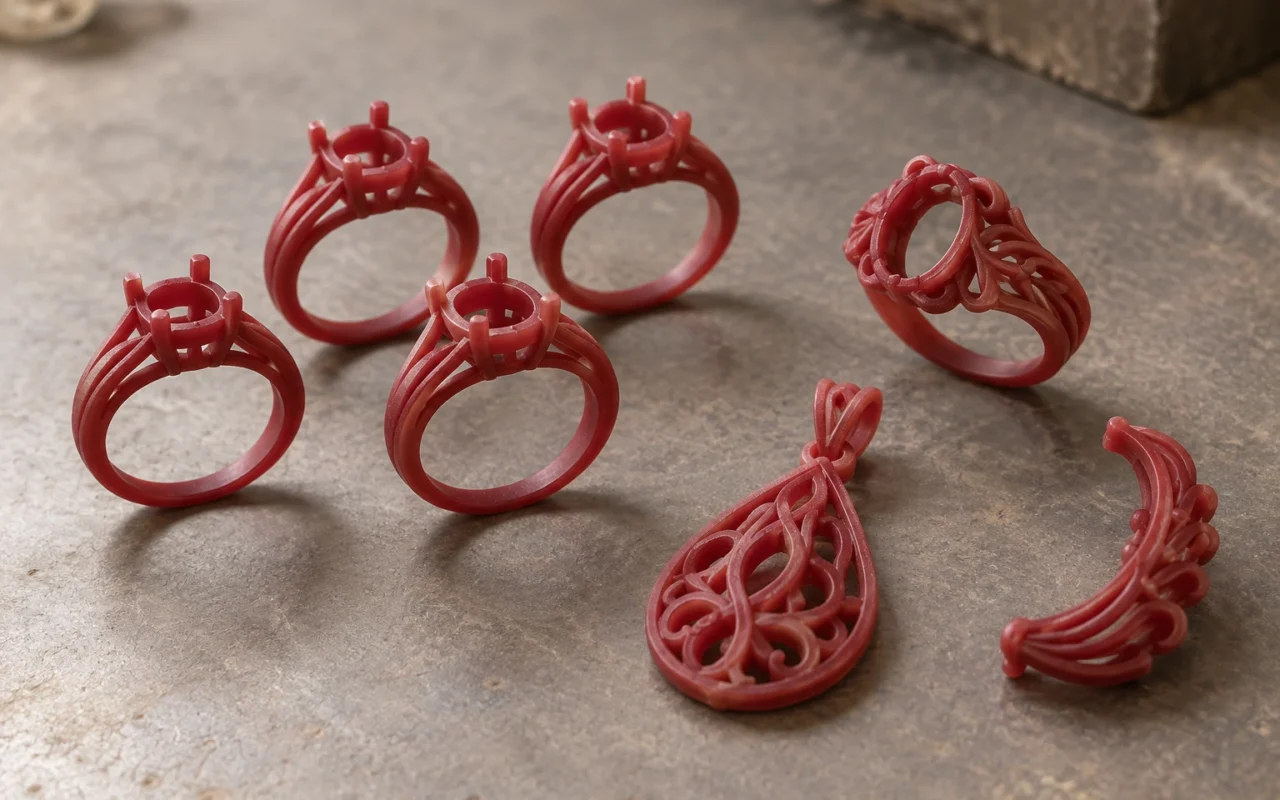
Un diseño de joyería ya tiene un molde validado y está listo para repetir el pedido sin cambios. Otro lote incluye varios diseños y tallas que aún se están modificando. Aunque ambos sumen el mismo número de modelos de cera, pueden necesitar una organización de producción diferente.
La inyección de cera concentra la inversión inicial en patrones maestros, moldes y reproducciones posteriores. La impresión directa organiza la producción mediante archivos digitales, preparación de impresión y posprocesado. Revise primero el estado del diseño y del utillaje; después compare costes y esperas hasta entregar el mismo lote de modelos de cera conformes. Además de la cantidad, influyen las variantes, las revisiones y la certeza de los pedidos futuros.
1 Cómo entrega modelos de cera cada proceso
La inyección suele partir de un patrón maestro con el que se fabrica un molde de reproducción. La cera se inyecta, se enfría y se desmoldea. El proceso de fundición de joyería de Ransom & Randolph explica esta relación y las etapas posteriores de montaje del árbol, revestimiento y colada del metal. El molde de inyección es una herramienta de reproducción; el modelo de cera es el patrón consumible que pasa a la fundición.
La impresión directa de cera comienza con un modelo digital aprobado. Tras revisar el archivo, distribuir las piezas y preparar el trabajo, se imprime, se retiran los soportes, se inspecciona y se entrega. Esto reduce la dependencia de moldes de reproducción para fabricar patrones; la pieza metálica final se sigue obteniendo por fundición. La información de 3D Systems sobre patrones para fundición de precisión distingue entre cera y plástico calcinable. Aquí se compara la impresión de cera; las rutas con resina deben evaluarse por separado según material y tratamiento.
Defina el mismo punto final: modelos de cera cuyas dimensiones, superficies y uniones finas cumplan lo acordado, con los tratamientos necesarios terminados y contados por diseño y talla. Si una oferta incluye retoque de cera, inspección y embalaje, y la otra solo piezas recién fabricadas, iguale primero el alcance.
El montaje del árbol, el revestimiento o la fabricación de la cáscara y la colada pueden calcularse aparte. No obstante, identifique las pruebas de fundición que origine cambiar de cera o de método de fabricación del patrón. Una ruta de menor coste para producir modelos también debe cumplir los requisitos de la pieza fundida posterior.
2 Desglosar la cantidad por diseño, talla y revisión
Para valorar qué parte de la inversión en utillaje servirá para repetir la producción, determine cuántas piezas comparten realmente un diseño estable. Divida el pedido en estas cuatro situaciones antes de solicitar ambas ofertas.
| Situación del pedido | Qué revisar primero | Aspecto principal de comparación |
|---|---|---|
| Un diseño estable repetido | Existencia de un molde adecuado y validado | Costes recurrentes de inyección, retoque e inspección frente a la entrega del lote impreso completo |
| Varios diseños en pequeñas cantidades | Posibilidad de compartir utillaje y preparación de cada diseño | Varios maestros y moldes frente al tratamiento y clasificación del lote impreso mixto |
| Revisiones frecuentes del diseño | Geometrías pendientes y fecha de cierre de la versión | Cambios en maestro, molde o archivo y espera para una nueva aprobación |
| Un diseño en distintas tallas | Si cambiar la talla modifica también el engaste y el aspecto | Plan de utillaje, versiones de archivo e inspección para cada talla |
Al cambiar la talla de un anillo, por ejemplo, compruebe si el engaste y la canastilla conservan el diseño original. No suponga que escalar el archivo resuelve todas las tallas. Es posible imprimir distintas versiones, pero cada archivo debe identificar con claridad referencia, talla y estado de aprobación.
Separe la cantidad confirmada de los pedidos recurrentes previstos. Un diseño estable no garantiza compras continuadas. Compare primero el pedido actual y después escenarios de repetición baja y alta para saber con qué demanda se justifica invertir en moldes.
3 Los costes de inyección continúan después del molde
El primer utillaje puede incluir el patrón maestro, la fabricación del molde, pruebas, ajustes y validación. Una vez disponible el molde, cada lote aún exige inyección, desmoldeo, retoque de cera, inspección, gestión de rechazos y organización del lote. A largo plazo puede sumarse el mantenimiento de la herramienta.
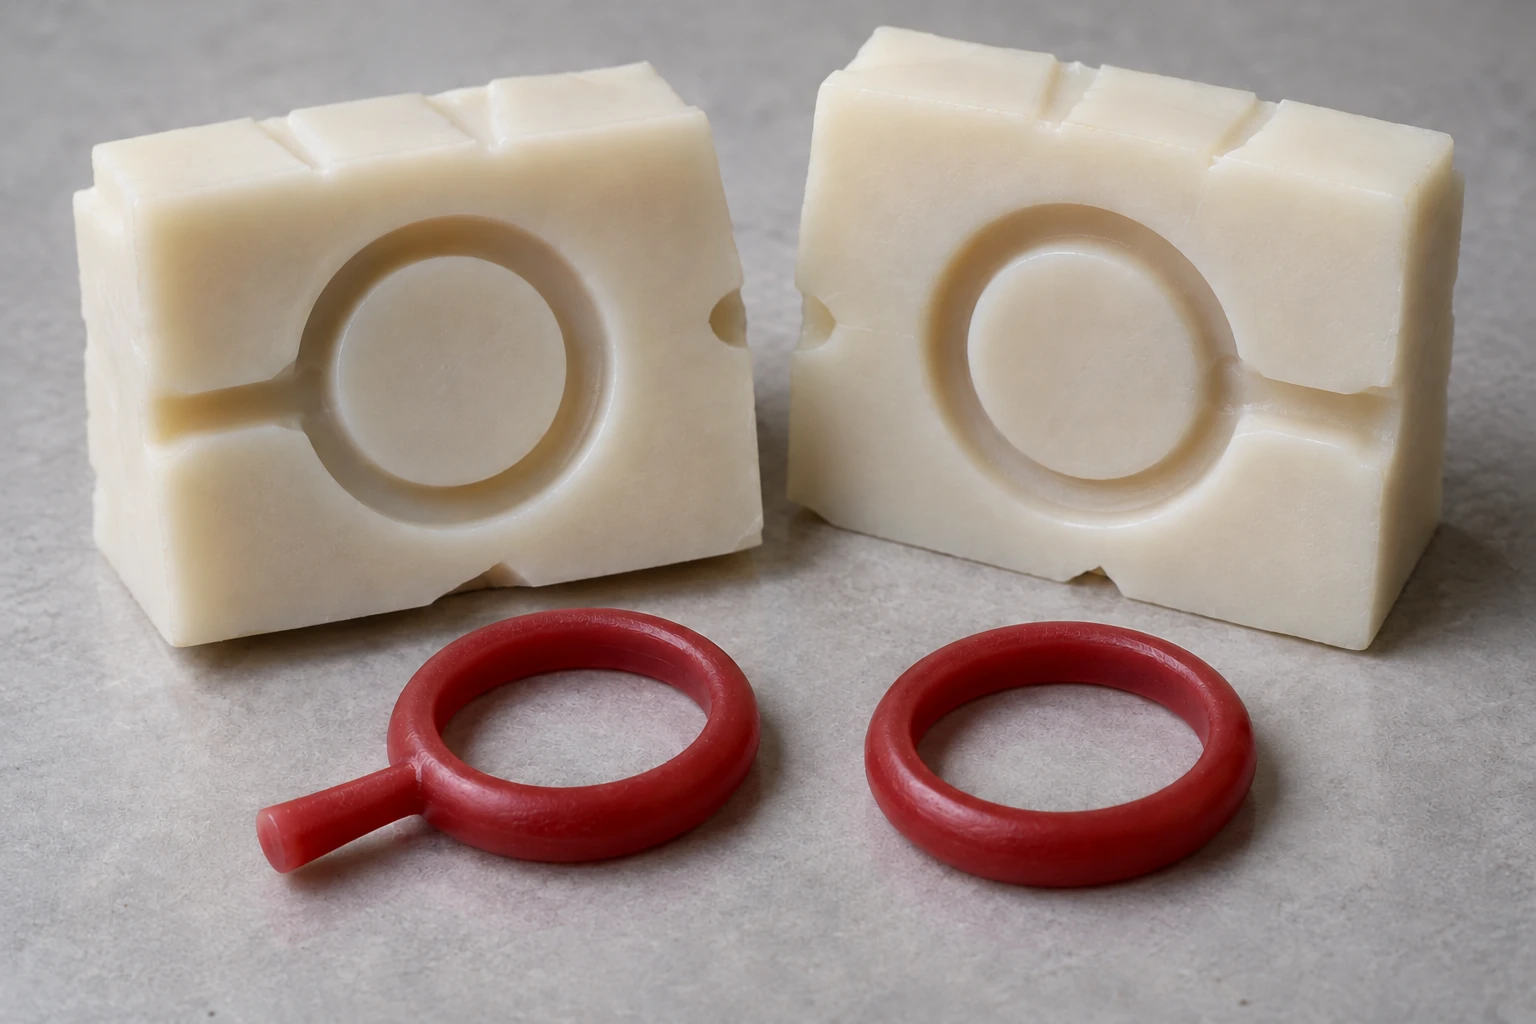
La geometría y los materiales cambian esa carga de trabajo. Use muestras o registros de producción para valorar daños en uniones finas al desmoldear y retoques en zonas complejas. La documentación de Freeman sobre ceras de inyección Ferris diferencia las formulaciones por flexibilidad, reproducción de detalles y desmoldeo. La inyección también requiere adaptar material y geometría.
En un pedido repetido con un molde validado, centre la decisión en los gastos que todavía se producirán. El coste del molde ya pagado e irrecuperable no es un gasto nuevo de este pedido. Sí cuentan la inspección, las reparaciones, los cambios necesarios y la fabricación actual. Si el molde está dañado o pertenece a una versión anterior, presupueste la reparación o reposición real.
Para amortizar el utillaje a largo plazo, registre aparte vida útil y cantidad prevista. Los gastos incrementales de un pedido y el coste completo a largo plazo tienen alcances distintos. Aplique la misma base a ambas rutas y evite contabilizar dos veces el utillaje.
4 Incluir todo el tratamiento en el coste y el plazo de impresión
La impresión directa incluye revisión del archivo, preparación, cera de construcción y soporte, tiempo de máquina, extracción, retirada de soportes, inspección y reimpresiones por incidencias. No sume conceptos ya incluidos en una oferta externa. Para fabricación interna, explique cómo se reparten mano de obra, consumibles y equipos.
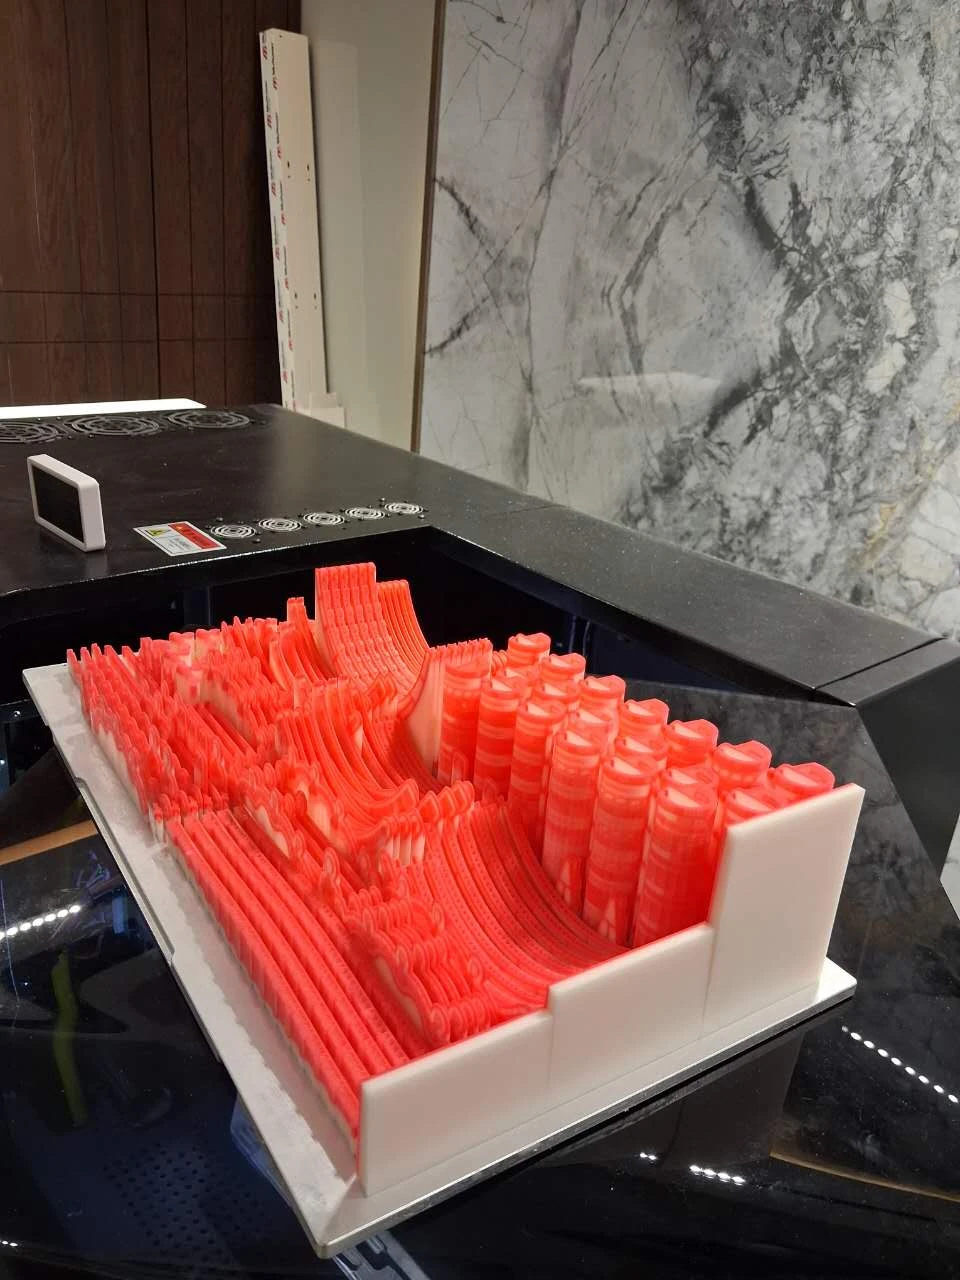
En trabajos con varios diseños, evalúe distribución, altura y dificultad del tratamiento. Aunque quepan más patrones en una plataforma, seguirá siendo necesario identificar, limpiar e inspeccionar cada referencia. Reparta el coste del trabajo según la producción y el tratamiento reales, no solo por el peso de la cera de construcción.
Asignar un lote a una máquina existente y comprar equipo para ese negocio son cuestiones de coste distintas. La programación a corto plazo mira el trabajo adicional y la capacidad disponible. La inversión a largo plazo debe incorporar equipo, personal y medios auxiliares con una utilización realista.
Mida el plazo desde que la información esté completa o desde el punto de aceptación acordado, incluyendo cola, preparación, fabricación, tratamiento, aprobación y transporte. El primer lote puede añadir pruebas de molde o aprobación de muestras; los pedidos repetidos estables requieren registros equivalentes. Pida a ambas partes la fecha de entrega de modelos conformes y el efecto de las revisiones o repeticiones sobre ella.
5 Comparar costes para la misma cantidad entregada
Fije primero la cantidad conforme que debe entregar cada ruta y ordene los costes con esta ecuación conceptual:
Coste total de la ruta para este pedido = nueva inversión fija + cantidad conforme entregada × coste por modelo de cera conforme + gastos de revisión y coordinación todavía no incluidos.
El coste unitario debe cubrir la fabricación y el tratamiento recurrentes correspondientes. Divida su suma en un registro representativo entre la cantidad conforme realmente entregada. Si rechazos, repeticiones y mano de obra asociada ya están en el numerador, no añada de nuevo esas pérdidas.
| Dato a completar | Inyección de cera | Impresión directa de cera |
|---|---|---|
| Versión aprobada y cantidad de entrega | Diseños, tallas y estado de sus moldes | Los mismos diseños y tallas con archivos aprobados |
| Nueva inversión fija del pedido | Maestro, molde, pruebas o reparación necesaria | Preparación específica y validación necesaria |
| Fabricación y tratamiento recurrentes | Inyección, desmoldeo, retoque, inspección y pérdidas relacionadas | Ceras de construcción y soporte, máquina, retirada de soportes, inspección y pérdidas relacionadas |
| Base del coste unitario conforme | Costes y cantidad conforme del lote correspondiente | Costes y cantidad conforme del lote correspondiente |
| Revisiones y aprobación | Cambios en herramienta o maestro, nueva validación y espera | Cambios en archivo y trabajo de impresión, nueva validación y espera |
| Fecha de entrega y validación posterior | Entrega de modelos conformes y alcance de pruebas de fundición aparte | Mismo estado de entrega y alcance de pruebas de fundición |
Compruebe si los presupuestos incluyen embalaje, transporte e impuestos y cómo varían con la cantidad. Si uno es un precio entregado con impuestos y el otro un coste de fabricación interno, iguale el alcance antes de comparar totales.
Solo conviene estimar la intersección de dos líneas de coste cuando diseño, aceptación y coste unitario sean suficientemente estables. Si este cambia con tamaño del lote, distribución o rendimiento de piezas conformes, calcule por lotes o compare directamente ofertas válidas para distintas cantidades.
Si faltan datos, produzca un lote representativo de muestras y registre preparación, fabricación, tratamiento y cantidad conforme. Separe la puesta a punto inicial de la producción repetida estable, para no convertir el aprendizaje inicial en coste permanente ni usar únicamente el mejor lote como previsión de todos los pedidos.
6 Asignar por separado diseños consolidados y revisados
Evalúe cada ruta según el estado del pedido. Para diseños estables con utillaje validado, calcule primero las condiciones reales de reutilizar el molde. Para diseños aún cambiantes o personalizaciones especiales, evalúe la impresión directa. Cuando el diseño se cierre y los pedidos recurrentes se aclaren, reconsidere si conviene crear utillaje de reproducción.
Al cambiar de ruta, revise de nuevo compensación dimensional, superficie, uniones finas, cera y comportamiento en la fundición posterior. Un mismo archivo CAD solo proporciona una base geométrica común; no sustituye la inspección del nuevo patrón ni las pruebas de fundición necesarias.
Si primero se imprime un maestro y después se fabrica el molde para inyectar, confirme que el material del maestro admite la temperatura, la presión y el desmoldeo previstos. No suponga que un modelo de cera impreso para fundir directamente soporta cualquier proceso de fabricación de moldes.
Para evaluar las rutas, facilite la revisión CAD aprobada, cantidades por referencia y talla, previsiones de repetición, estado de los moldes y criterios de aceptación de modelos de cera y piezas fundidas. Solicite a ambas partes alcance de costes y fecha de entrega con la misma información antes de mantener el proceso, repartir por referencias o cambiar tras validar muestras.
Preguntas frecuentes
¿La impresión directa siempre conviene para pedidos pequeños?
Considere el utillaje disponible. Con un molde validado, incluso una pequeña repetición puede ser adecuada para inyección. Si varios diseños nuevos necesitan moldes independientes, compare sobre todo el utillaje con el coste completo de entrega por impresión directa.
¿Un molde existente sigue necesitando una muestra nueva?
Revise estado de la herramienta, versión y requisitos actuales. Si cambian diseño, material o estado del molde, valide una muestra para ese cambio. La validación anterior solo puede aprovecharse si cubre las condiciones del pedido actual.
¿Cómo se cuentan los cambios de diseño?
Pregunte por separado el alcance de cambios en archivos, maestros o moldes y las muestras y validaciones posteriores. No vuelva a sumar partidas incluidas en la preparación fija o en el precio unitario.
¿Hace falta validar la inyección después de una prueba de fundición con cera impresa exitosa?
Defina la validación según los cambios de ruta. Si cambian el método de fabricación, la cera o la compensación dimensional, revise los modelos nuevos y los resultados de pruebas necesarios antes de autorizar producción repetida.