
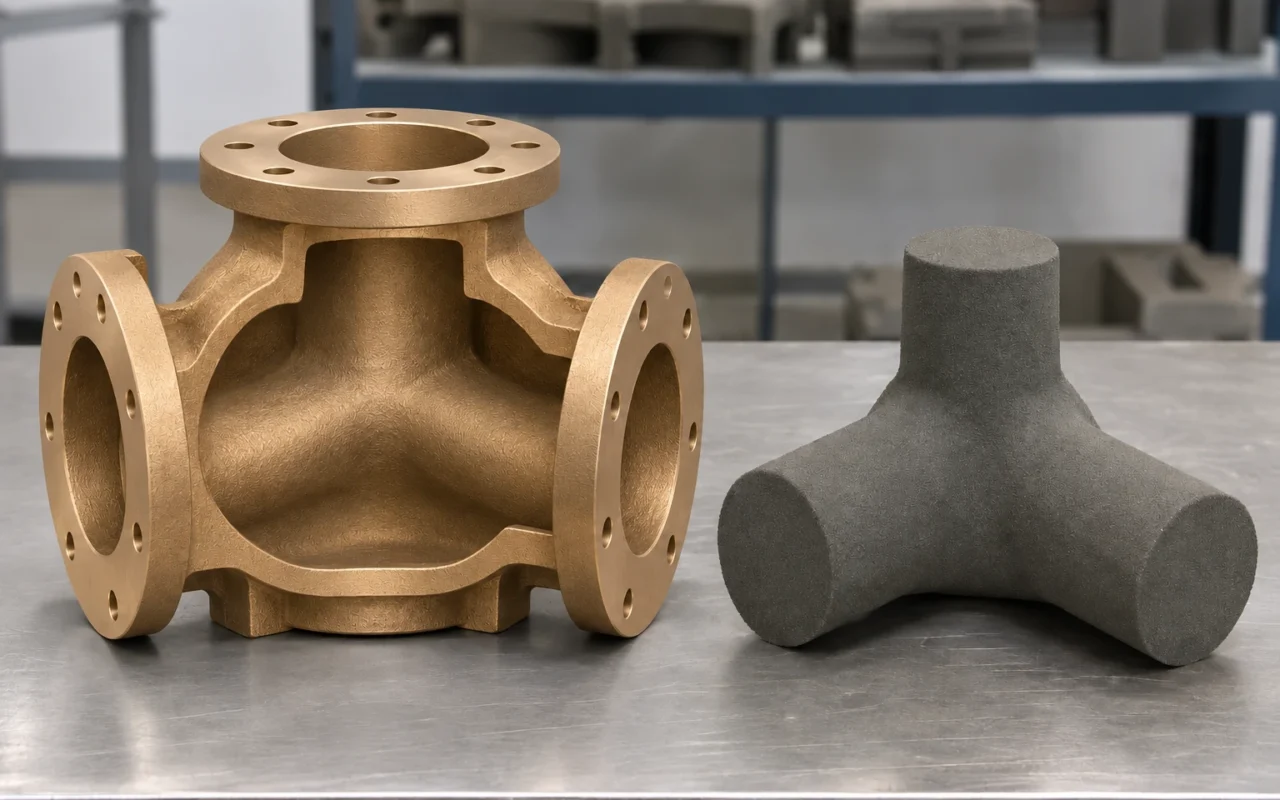
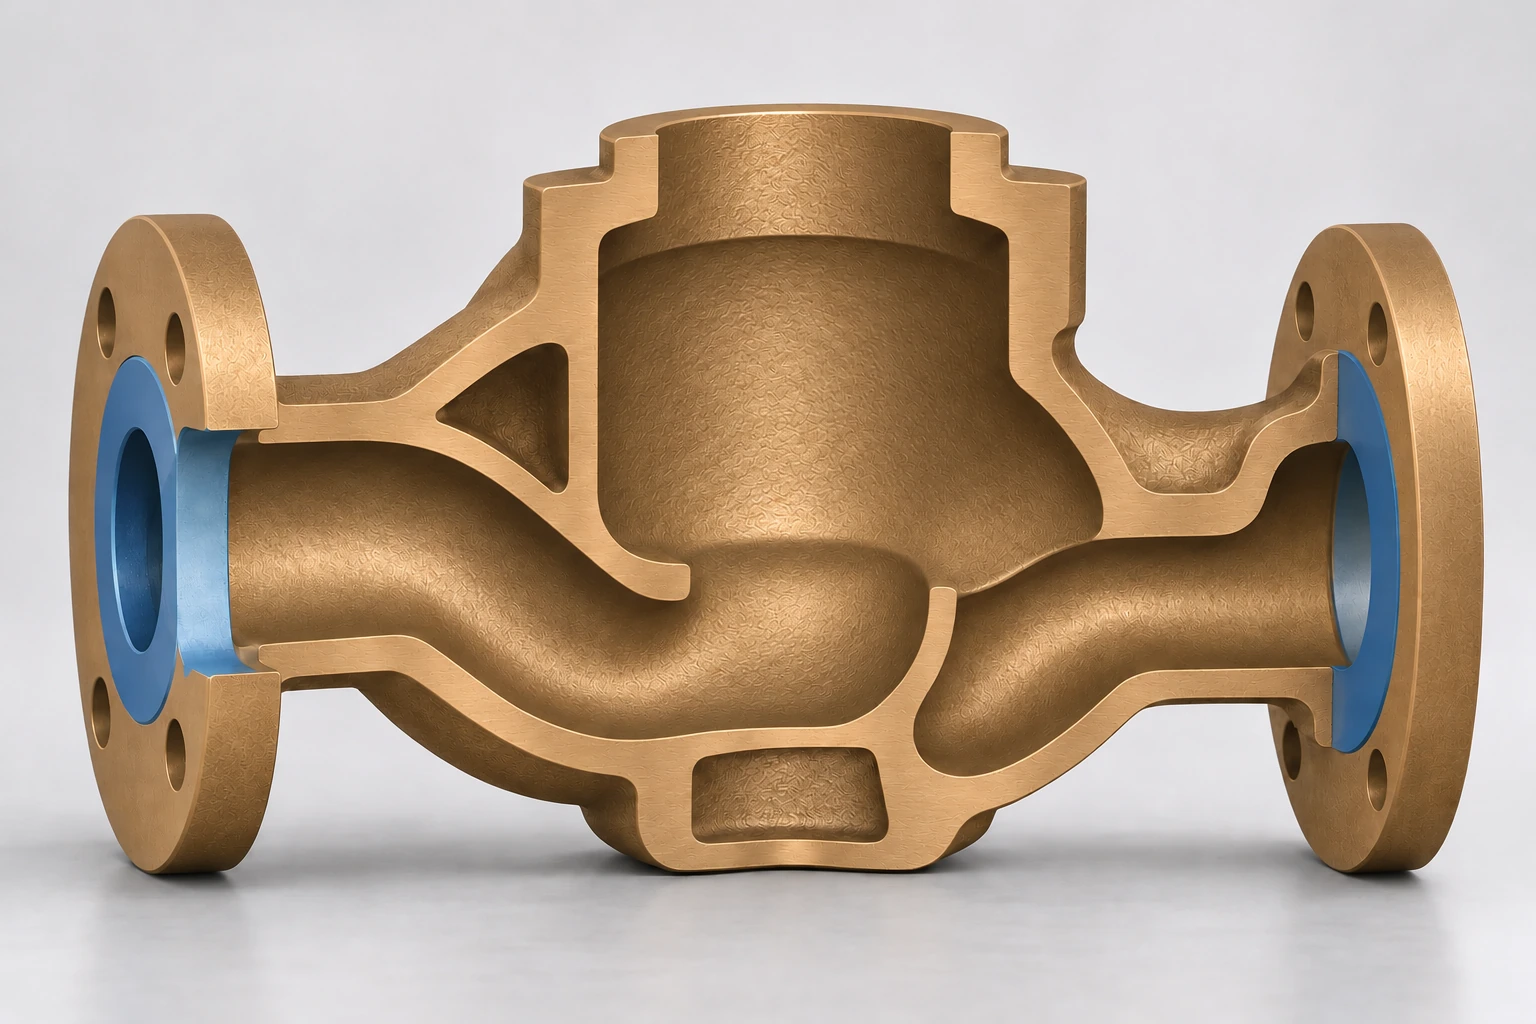
Imagine un cuerpo de válvula de bronce con bridas en los extremos, una cámara central y un conducto que cambia de dirección dentro de la carcasa. ¿Cómo se conserva ese espacio interior durante la colada?
Un macho de arena ocupa el lugar del futuro conducto. El bronce se solidifica entre el macho y el molde exterior; al extraer la arena después de fundir, queda abierto el canal. La impresión 3D fabrica directamente moldes y machos y reduce la dependencia de modelos y cajas de machos específicos.
En cuerpos de bombas, válvulas y accesorios ramificados de bronce, el reto consiste en convertir el conducto en un conjunto de molde y machos que pueda sostenerse, posicionarse, montarse y limpiarse.
Primero se imprimen los moldes y machos; después se vierte el bronce
En la inyección de aglutinante, la impresora extiende capas de arena y aplica el aglutinante de forma selectiva según el modelo digital. Los componentes se limpian y montan antes de la colada. La pieza metálica se obtiene mediante fusión, vertido y solidificación del bronce. Esta secuencia distingue el proceso de la impresión directa de piezas metálicas. Las etapas básicas se explican en el proceso de fundición en arena.
ExOne describe un proyecto de Speed 3D Mold que utilizó moldes y machos impresos para rodetes de doble aspiración de bronce al estaño con plomo. Es una aplicación documentada de la tecnología en componentes de bombas. Caso publicado por ExOne
Definir la aleación y los requisitos de la pieza en bruto
C90300 es un bronce al estaño cuyas aplicaciones indicadas por el fabricante incluyen cuerpos de bombas, rodetes y cuerpos de válvulas. C95800 es un bronce de níquel-aluminio utilizado, entre otros casos, en cuerpos de válvulas, válvulas en contacto con agua de mar y codos. El fluido, las condiciones de servicio y el plano deben fijar la aleación, la especificación del material y el estado de suministro. Información de C90300; Información de C95800.
El plano debe diferenciar las superficies que permanecen en bruto de las zonas mecanizadas. Las caras de brida y de sellado, los alojamientos de ajuste y las roscas influyen en el sobremetal, las referencias de mecanizado y la sujeción. También debe definirse si se entrega una pieza en bruto o un componente mecanizado y sometido a los ensayos especificados.
Hay tres tareas distintas: la compensación de contracción dimensional contempla los cambios de tamaño durante el enfriamiento; el sobremetal de mecanizado reserva material para el arranque de viruta; y la alimentación durante la solidificación aporta metal líquido a las zonas que lo necesitan. El diseñador y la fundición acuerdan estos aspectos, junto con la arena, el aglutinante y los tratamientos del molde y los machos adecuados al bronce elegido.
Cuatro prioridades en el diseño de los machos
Apoyo y posicionamiento. Las portadas de los machos y sus alojamientos en el molde exterior sostienen y sitúan cada macho. Los voladizos largos, los cuellos delgados y las ramificaciones asimétricas requieren estudiar las cargas de manipulación, el desplazamiento o la flotación durante la colada, las fuerzas del metal líquido y la deformación térmica. El posicionamiento se define a partir del espesor crítico, la situación del conducto y las referencias de mecanizado.
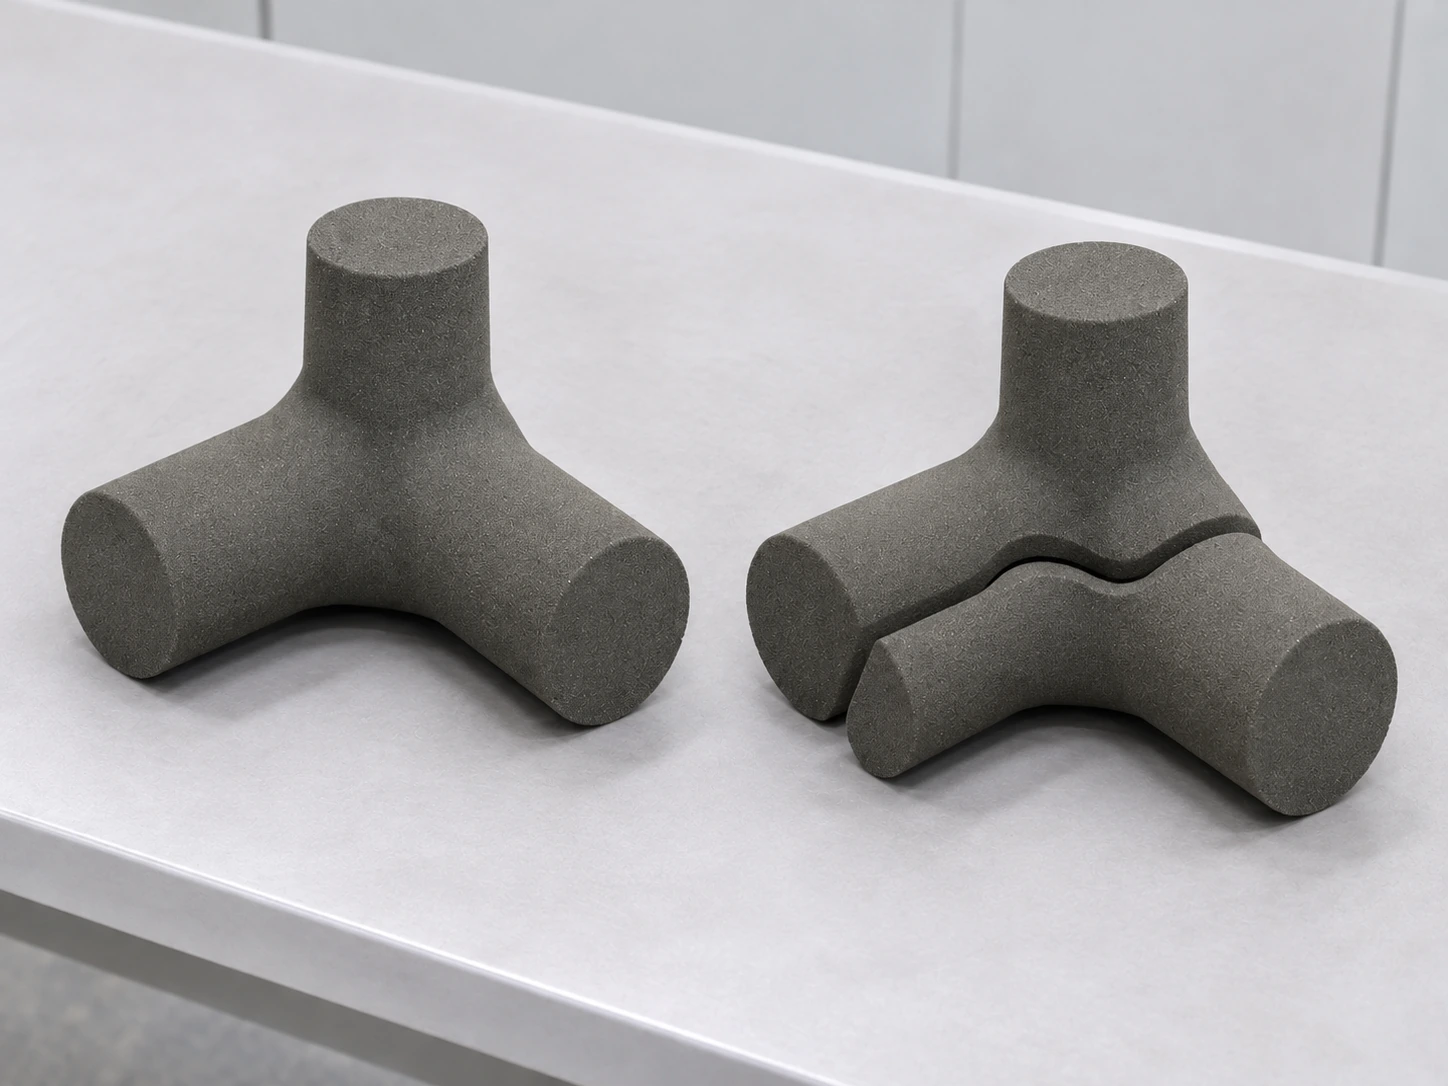
Una pieza o varios segmentos. Un macho monolítico reduce las uniones; los segmentos pueden facilitar la limpieza, el revestimiento, la inspección y la manipulación. Las superficies de unión, los encajes y la secuencia de montaje se diseñan conjuntamente, considerando escalones en el conducto, rebabas y espesores locales. Una investigación original estudia la división de moldes para mejorar el acceso de limpieza. Investigación sobre limpieza y división de moldes
Limpieza antes de la colada y desmachado posterior. Primero se elimina la arena suelta de las superficies, las cavidades del molde y los espacios entre ramas. Los machos huecos o los espacios internos de venteo también necesitan acceso cuando estén previstos. Después de la solidificación se extrae la arena del interior metálico. Curvas, fondos ciegos, cambios de sección y cruces deben revisarse para definir aberturas, acceso de herramientas y métodos de inspección en ambas etapas.
Venteo. La permeabilidad de la arena, los conductos de salida de gases y los canales de llenado cumplen funciones diferentes. La fundición define las rutas y salidas de gases y comprueba su relación con las paredes que contienen la presión del componente final.
De la preparación de impresión al mecanizado
Una vez fijadas las revisiones del modelo y del plano, se desarrolla la pieza en bruto y su proceso. Los datos digitales incorporan compensaciones, sobremetales, divisiones, portadas y alojamientos, canales de colada, mazarotas y venteos. Los puntos críticos de llenado y solidificación pueden analizarse mediante simulación y experiencia de fundición, y verificarse con una colada de prueba.
La preparación de impresión considera la orientación, las zonas frágiles, el espacio de extracción y el aprovechamiento del volumen de fabricación. Después se extraen y limpian los componentes y se aplican los tratamientos del sistema de materiales. Se revisan superficies, dimensiones, uniones y elementos de posicionamiento; el revestimiento y secado siguen el plan de proceso. Los estudios de arenas con resina furánica muestran que, en los sistemas ensayados, el aglutinante, la granulometría y el curado influyen en las propiedades mecánicas y tecnológicas. Investigación de arenas con resina furánica
Un montaje de prueba antes de colocar los machos y cerrar el molde permite revisar uniones, posición, orden e interferencias. El cierre incluye comprobar los circuitos de colada, alimentación y venteo y retirar arena suelta y materiales extraños.
La fundición establece el tratamiento del metal líquido, la temperatura de colada, el llenado, la alimentación y el enfriamiento según la aleación, los cambios de espesor y las condiciones del molde y los machos. Las transiciones junto a bridas, esquinas y cámaras de válvulas merecen atención.
Tras la colada se realizan el desmoldeo, el desmachado, el corte de canales y mazarotas y la limpieza. El tratamiento térmico, el mecanizado y la inspección se organizan conforme a la especificación y al alcance de suministro. La extracción de arena y la inspección de conductos curvos se planifican desde el diseño.
Comprobar conductos, paredes y función
Los registros dimensionales deben distinguir componentes de arena, conjunto montado, pieza en bruto y pieza mecanizada. Así se rastrean las desviaciones. Las especificaciones de impresión se aplican a los componentes de arena; las tolerancias finales se verifican con el plano de la pieza.
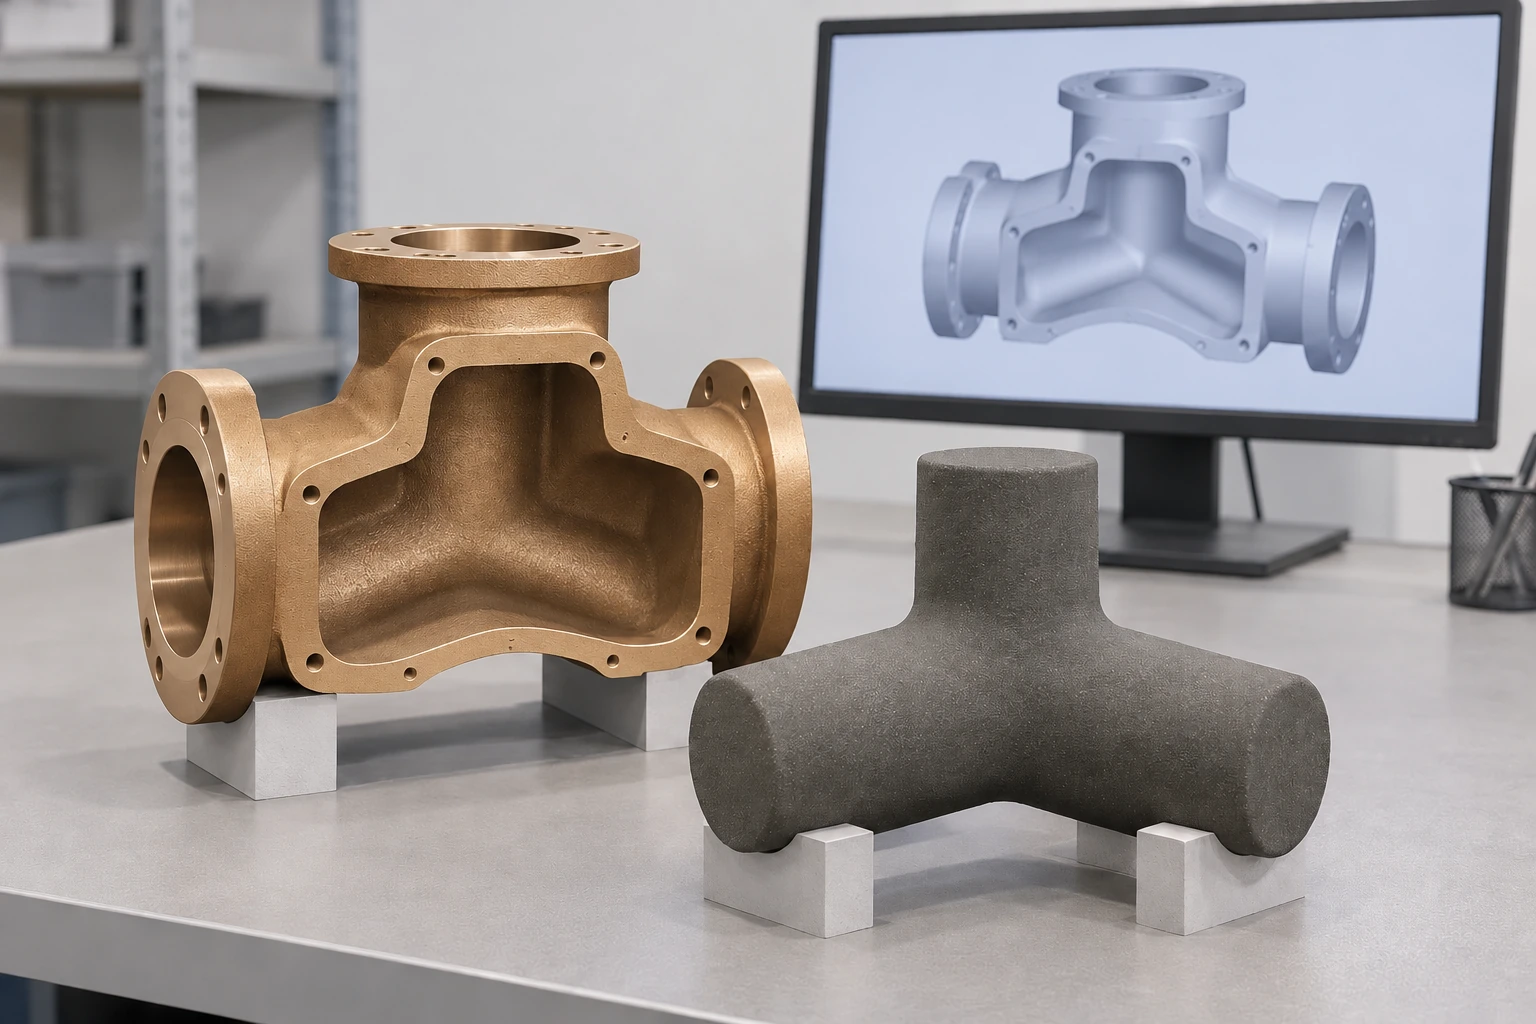
La inspección del conducto abarca posición, secciones críticas, espesor local y arena residual. Según la geometría y el acceso, puede recurrirse a observación directa, boroscopio o ensayos no destructivos adecuados. Las anomalías se investigan frente a desplazamiento del macho, daños o erosión de la arena y problemas de gases, llenado o alimentación.
La aceptación incluye documentación del material, dimensiones y ensayos funcionales. Para componentes sometidos a presión o con funciones de sellado, la norma aplicable, el plano o el contrato definen la etapa, las condiciones y los criterios de los ensayos de presión o fugas.
¿Imprimir el conjunto completo o solo el macho complejo?
La impresión merece evaluarse cuando las cavidades exigen muchas divisiones de caja de machos o montajes difíciles, o cuando las modificaciones frecuentes afectan al utillaje. En prototipos, repuestos sin modelo original y series cortas complejas también cuenta el trabajo de preparar herramientas específicas.
Si el utillaje exterior sigue siendo útil, la combinación de moldes convencionales y machos de arena impresos concentra la impresión en la geometría interna difícil. Cuando ambas geometrías necesitan nueva preparación, puede considerarse un conjunto completo impreso. El proceso convencional conserva valor para piezas sencillas con utillaje consolidado y producción repetitiva estable.
El coste y el plazo se comparan para la misma aleación, cantidad y aceptación, incluyendo datos, fabricación de componentes de arena, limpieza, montaje, transporte, fundición, mecanizado e inspección. El tamaño, la segmentación, la resistencia a la manipulación y la dificultad de limpieza afectan al suministro completo.