
Distintas rutas para desarrollo cambiante y repetición estable
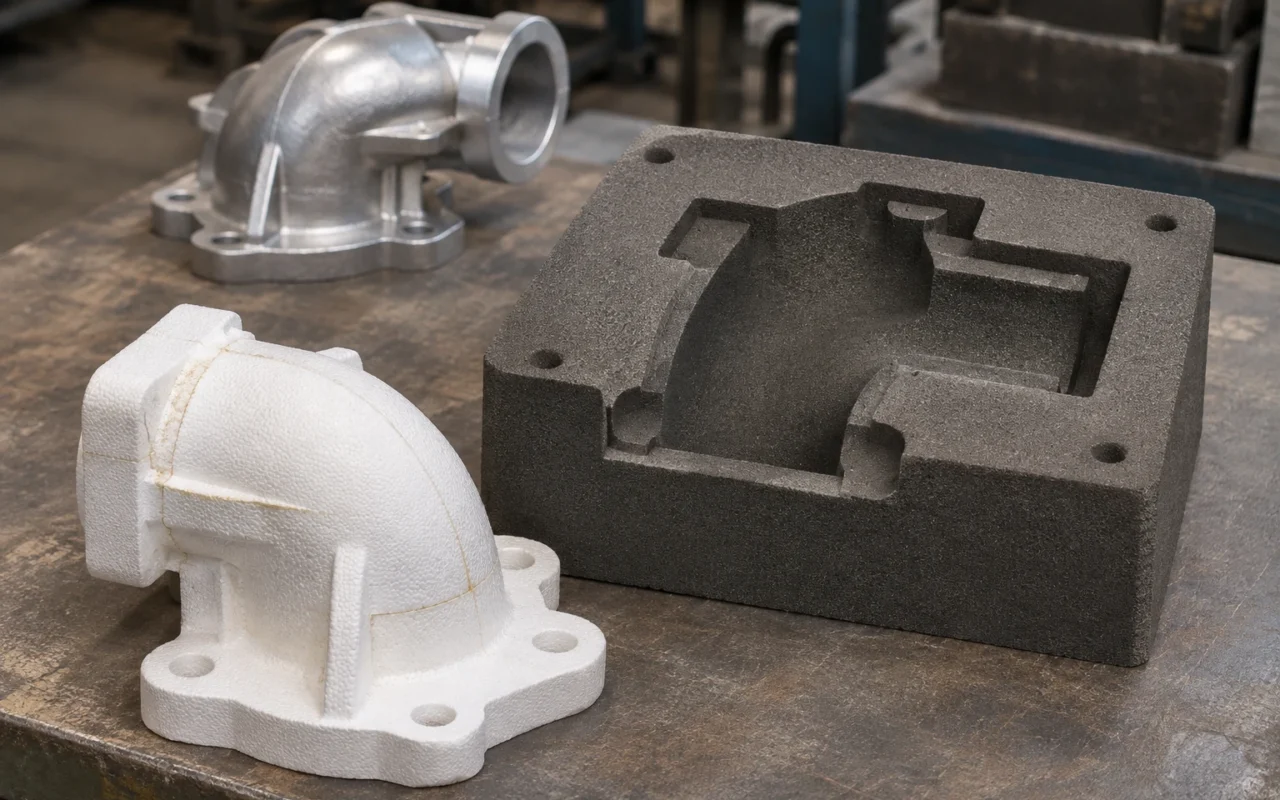
Priorice la impresión 3D en arena para primeras series pequeñas, machos complejos y revisiones frecuentes. Si el producto se repite a largo plazo y los patrones de espuma y la colada están dominados, conservar la fundición por espuma perdida aprovecha mejor la experiencia. La diferencia central es que el metal sustituye la espuma o llena una cavidad de arena preparada previamente.
Esto determina cómo se construye la complejidad y dónde entran los cambios. Separar el desarrollo de la repetición estable proporciona una primera elección útil.
La espuma perdida forma el positivo; la impresión fabrica directamente el molde
La espuma perdida empieza con un patrón correspondiente a la pieza. Tras ensamblarlo, recubrirlo y rodearlo de arena, permanece hasta descomponerse durante la colada. Secciones unidas permiten geometrías complejas y una secuencia repetida de fabricación, recubrimiento y colada para productos estables.
La impresión 3D fabrica directamente moldes y machos de arena aglomerada. Retirada la arena suelta, las piezas definen la cavidad del metal. Los cambios pasan a sus datos sin reconstruir previamente un modelo físico o caja de machos. Ambos usan arena, pero imprimen objetos distintos y presentan otro estado durante el llenado.
El proceso de fundición por espuma perdida explica espuma, recubrimiento y compactación de arena. Entenderlo ayuda más que llamar a ambos métodos simplemente fundición sin modelo.
La impresión facilita nuevos productos y varias versiones
Interfaces, espesores y conductos cambian durante el desarrollo. Mucho tiempo se dedica a modificar la base de fabricación del patrón. La impresión directa concentra el cambio en datos y genera otro conjunto de arena. En machos difíciles de fabricar con caja, reduce divisiones y mecanismos añadidos para extraerlos.
Varias alternativas de conducto o carcasa pueden organizarse como trabajos de impresión. El diseñador recibe piezas metálicas reales de cada versión y continúa modificando sus datos de arena, agilizando el desarrollo de fundición.
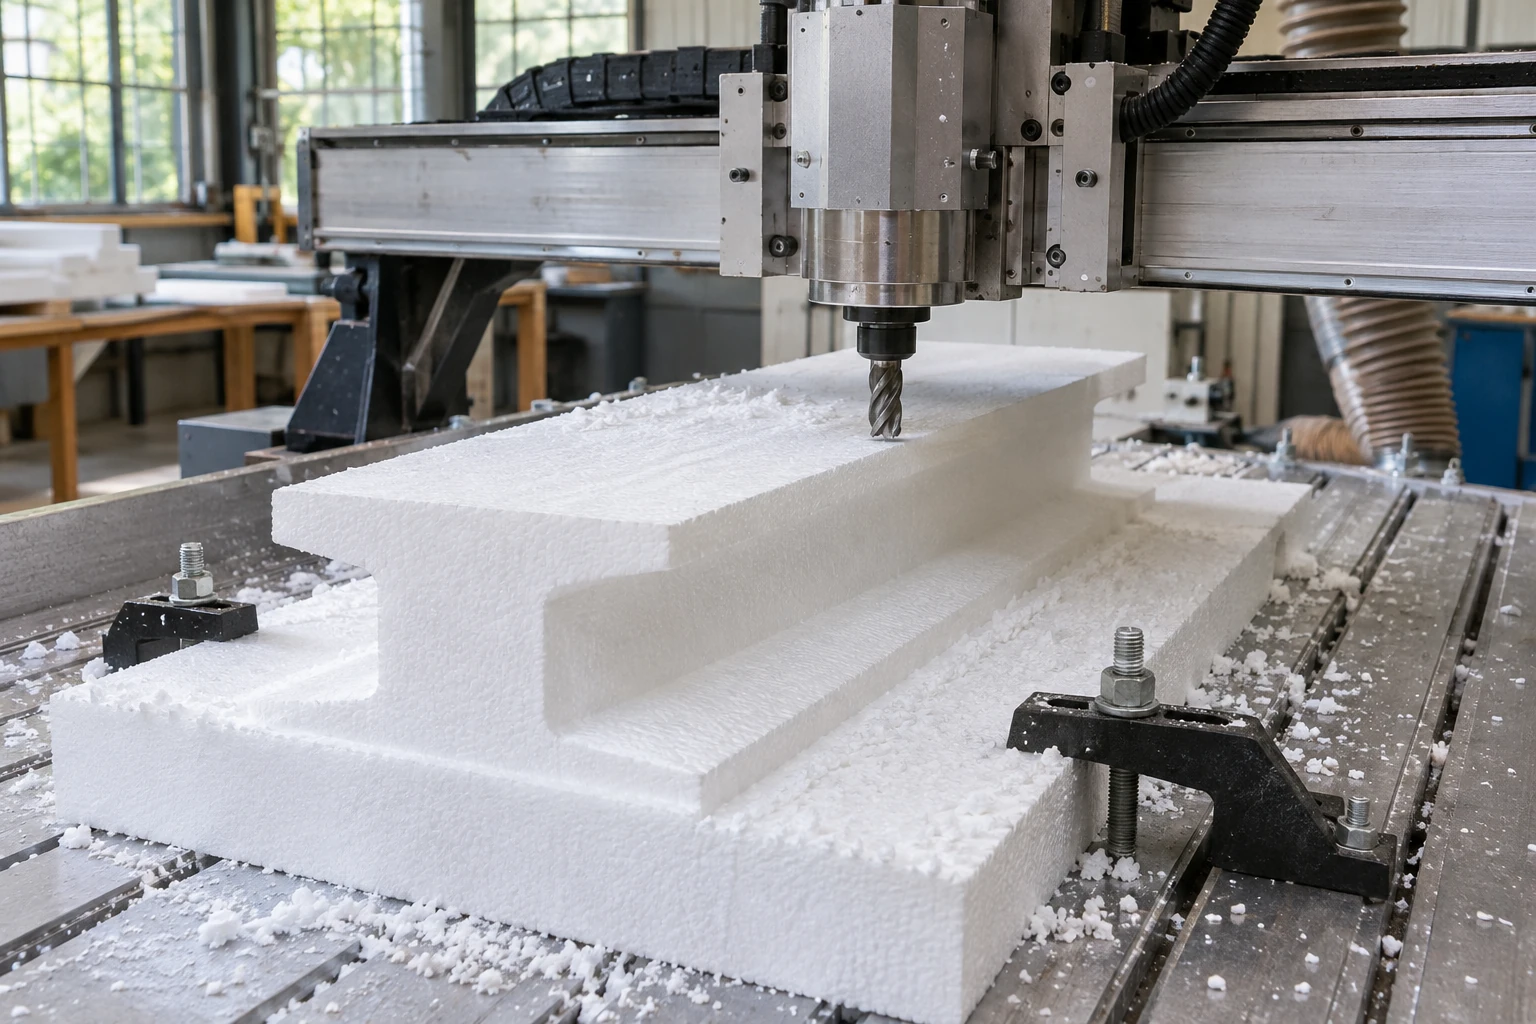
La espuma también puede mecanizarse para pocas unidades; no todo trabajo exige abrir primero un molde de espumado. La ventaja de imprimir directamente reside en arena compleja y revisión digital, sin atribuir a la otra ruta un coste de utillaje inevitable.
La espuma perdida tiene ventajas propias en piezas complejas repetidas
La complejidad procede del patrón y su ensamblaje. Una vez fijado el método, se repiten patrones con recubrimiento, arena y colada ya establecidos. Una pieza compleja no exige automáticamente cambiar a impresión: una línea madura de espuma perdida ya puede producirla.
El estudio del bloque GM alojado en SFSA muestra conductos internos mediante patrones de espuma. Su valor está en el proceso completo: el ensamblaje mantiene la geometría, el recubrimiento y la arena proporcionan soporte y salida de gases, y el metal ocupa el lugar de la espuma.
Para productos entregados de forma estable, conservar ese conocimiento es más directo que sustituir toda la línea para incorporar tecnología. La impresión nueva resulta especialmente útil donde el patrón actual es difícil o las revisiones aumentan.
El mecanismo de llenado explica las prioridades de control
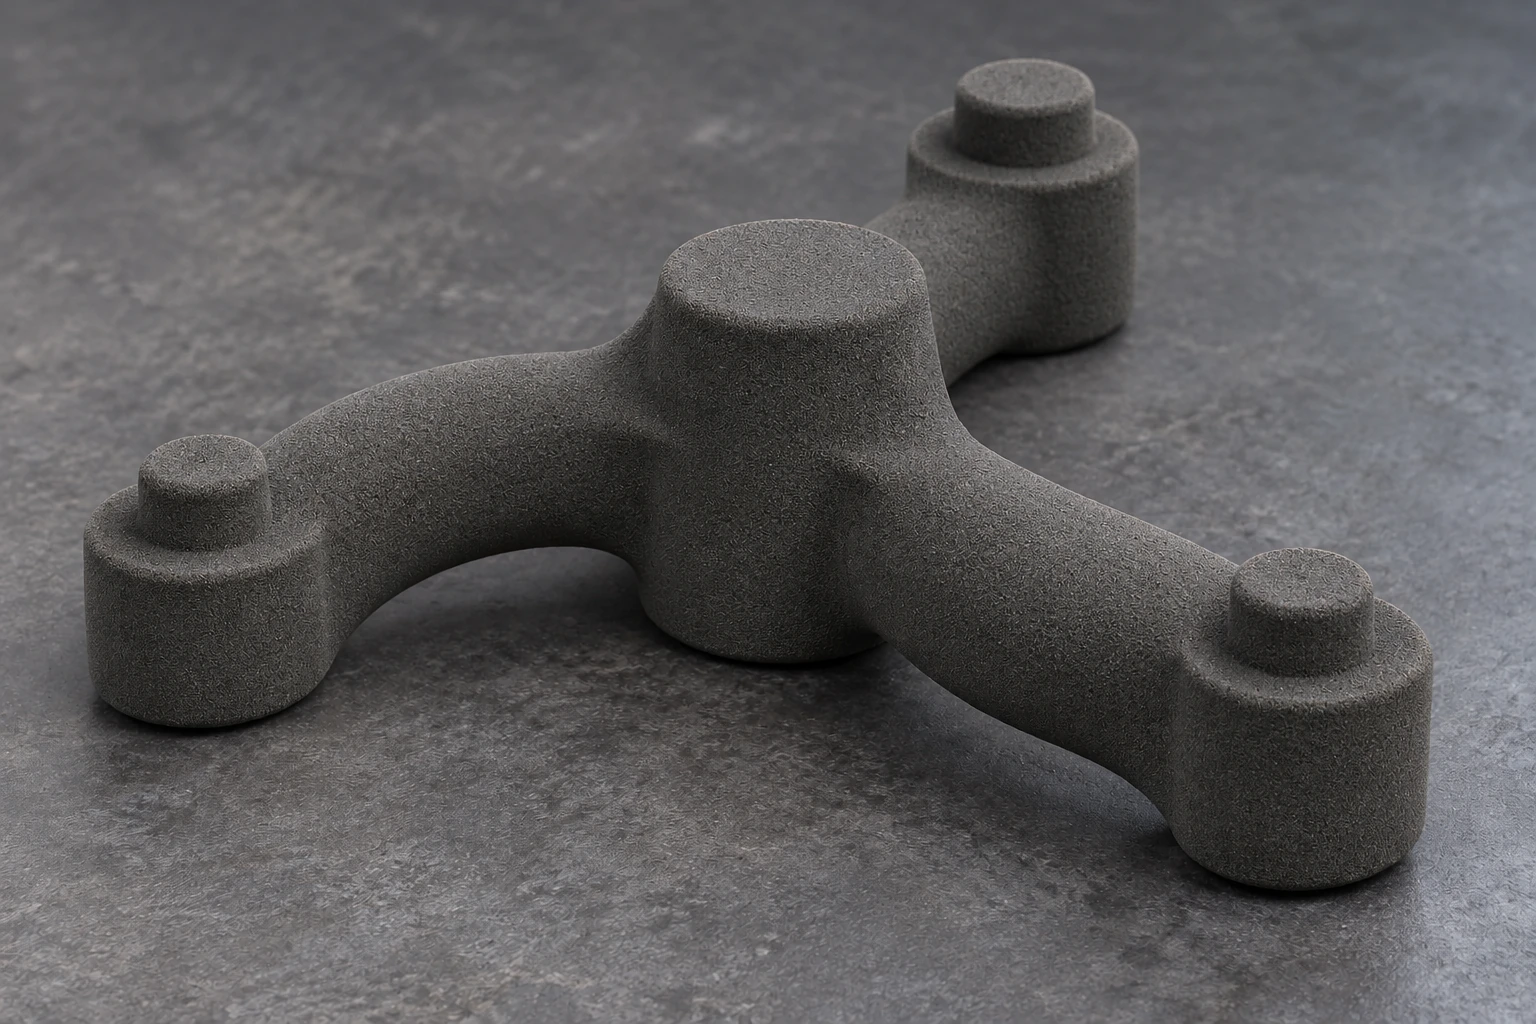
En espuma perdida interactúan el frente metálico y la descomposición del patrón. Por ello, uniformidad, recubrimiento y condiciones de evacuación afectan al llenado. Una forma correcta sigue necesitando recubrimiento, secado y preparación de arena estables.
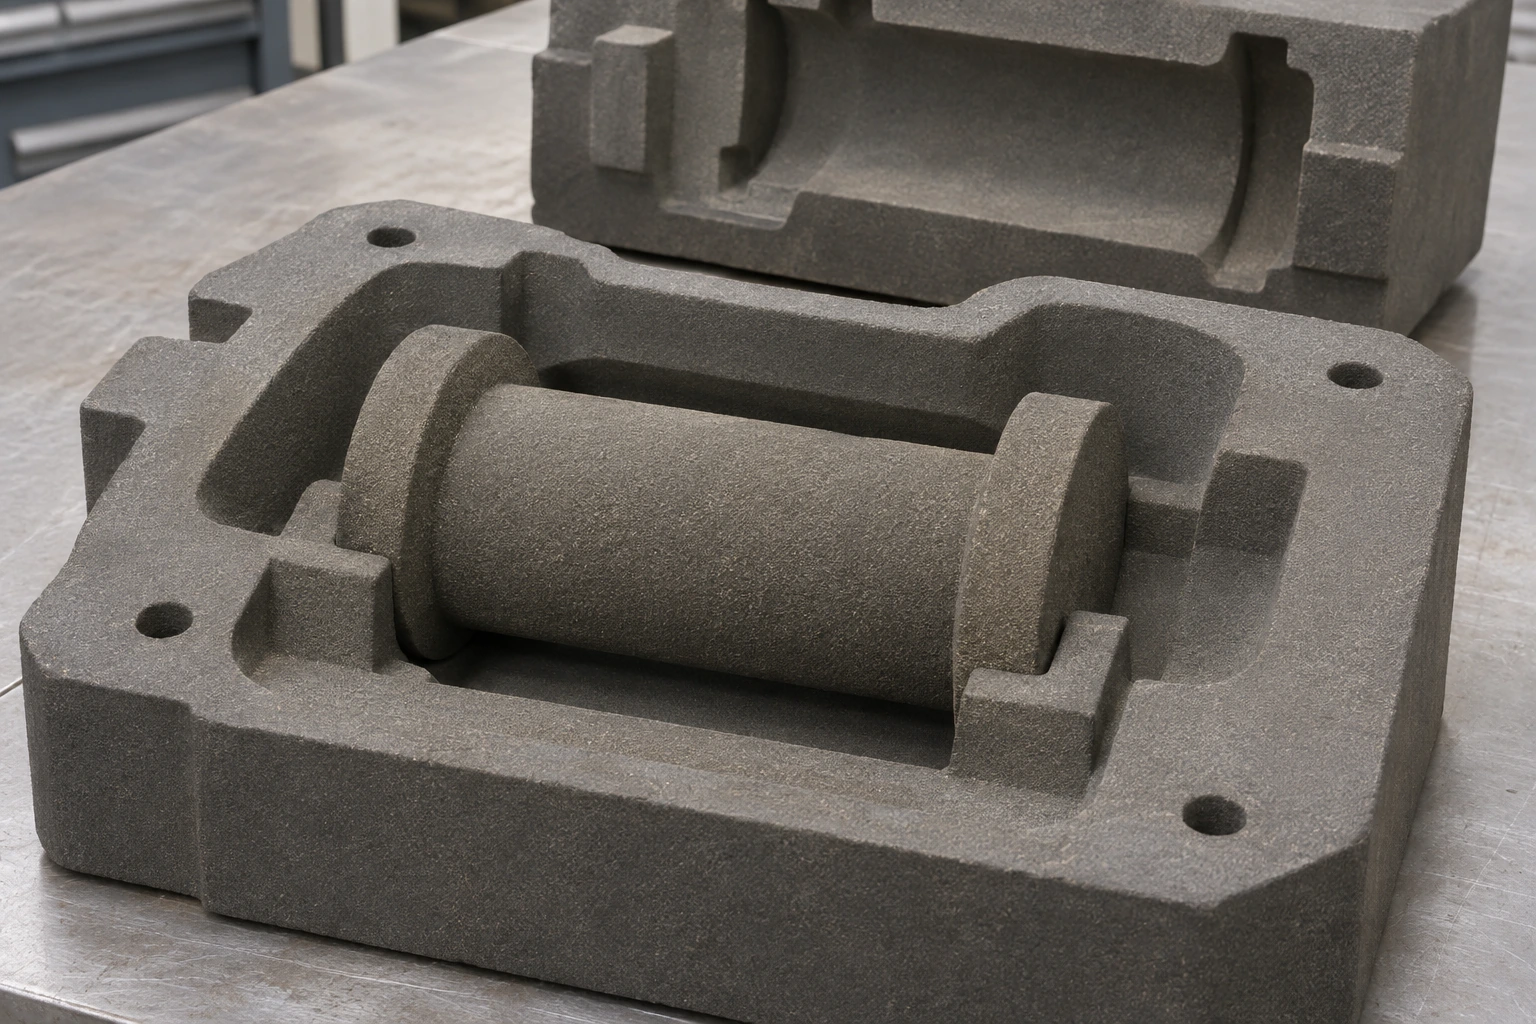
En el molde impreso, la cavidad ya existe antes de colar. Importan resistencia del macho, limpieza, posicionamiento y montaje. Los conductos complejos necesitan conservar el macho y facilitar su limpieza. Cada ruta resuelve su propio proceso; la apariencia del patrón o del molde no demuestra la calidad final del metal.
| Trabajo | Ruta recomendada | Razón principal |
|---|---|---|
| Pruebas de producto y varias versiones | Impresión 3D en arena | Cambios en datos y menos preparación de utillaje |
| Machos complejos difíciles de hacer con caja | Impresión 3D en arena | Construcción directa de la geometría |
| Producto estable y línea de espuma y colada madura | Conservar espuma perdida | Aprovechar repetición y experiencia de línea |
| Pocas piezas y espuma fácil de mecanizar | Mantener la opción de espuma mecanizada | Evitar un molde específico de patrón para una serie corta |
Dar a los equipos nuevos los problemas nuevos
En la mayoría de proyectos, la impresión puede gestionar cambios de desarrollo y los procesos maduros, la repetición estable. Se conserva la excepción de pocas piezas con espuma fácil de mecanizar. El panorama de procesos de fundición metálica sitúa ambas rutas.
La impresora de arena Cprint 3D SJ-1200 añade fabricación digital de moldes y machos complejos. Presente desarrollos recientes y machos difíciles al equipo Cprint 3D para concentrar la impresión donde geometría y cambios generan más trabajo.