
Cómo repartir el trabajo entre dos métodos digitales de modelado en cera
Para joyas con filigrana entrelazada, cavidades profundas o contrasalidas, y para pedidos frecuentes de muchos diseños en cantidades pequeñas, conviene priorizar la impresión 3D en cera. Reduce las limitaciones de acceso de la herramienta y de preparación individual de cada diseño. El fresado CNC sigue siendo práctico para diseños abiertos y accesibles, con programas, utillajes y pedidos repetitivos ya consolidados.
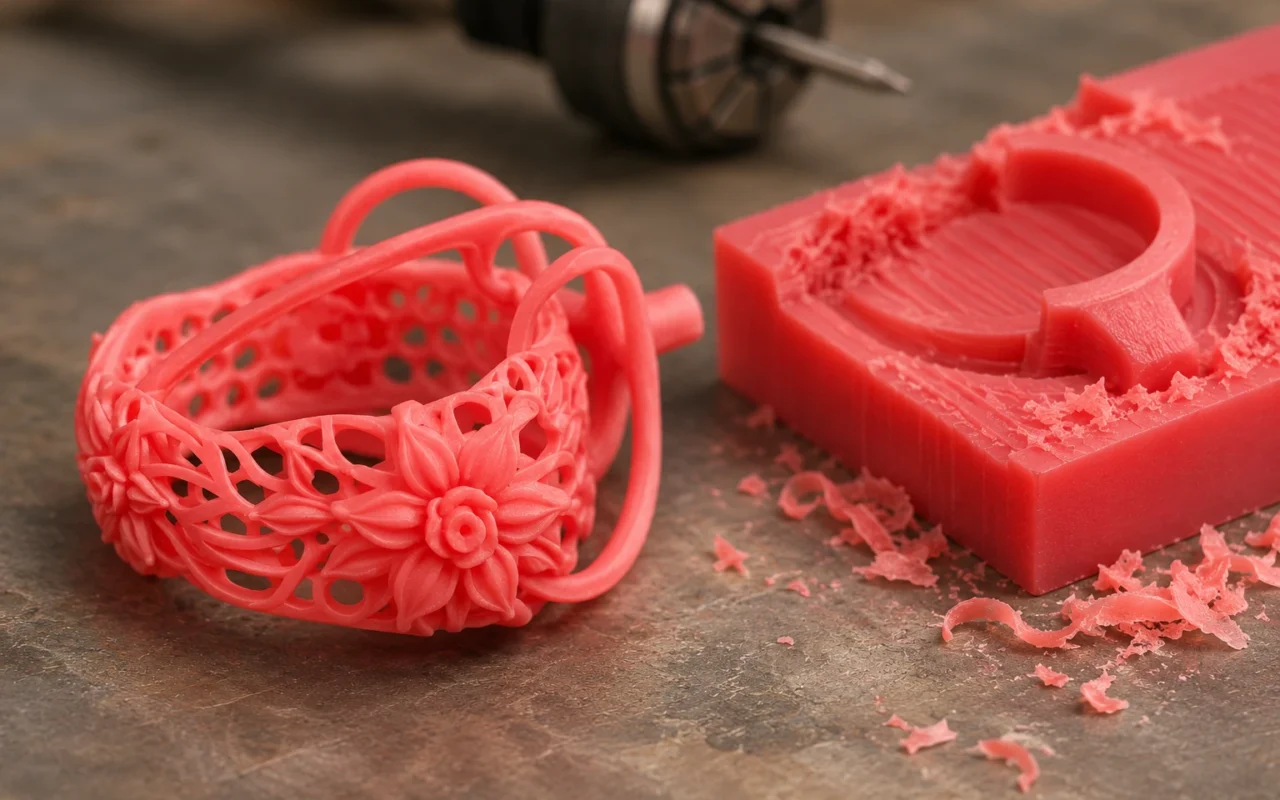
El fresado CNC elimina material de un bloque de cera. La impresión por inyección de cera deposita material por capas y entrega un modelo para fundición tras retirar el soporte. Ambos métodos se integran en la fundición a la cera perdida, pero organizan de forma distinta la geometría compleja y los lotes. Aquí se trata la impresión directa en cera; la resina se explica en la comparación entre impresión en cera y resina calcinable.
En diseños complejos, la impresión exige menos concesiones al acceso de la herramienta
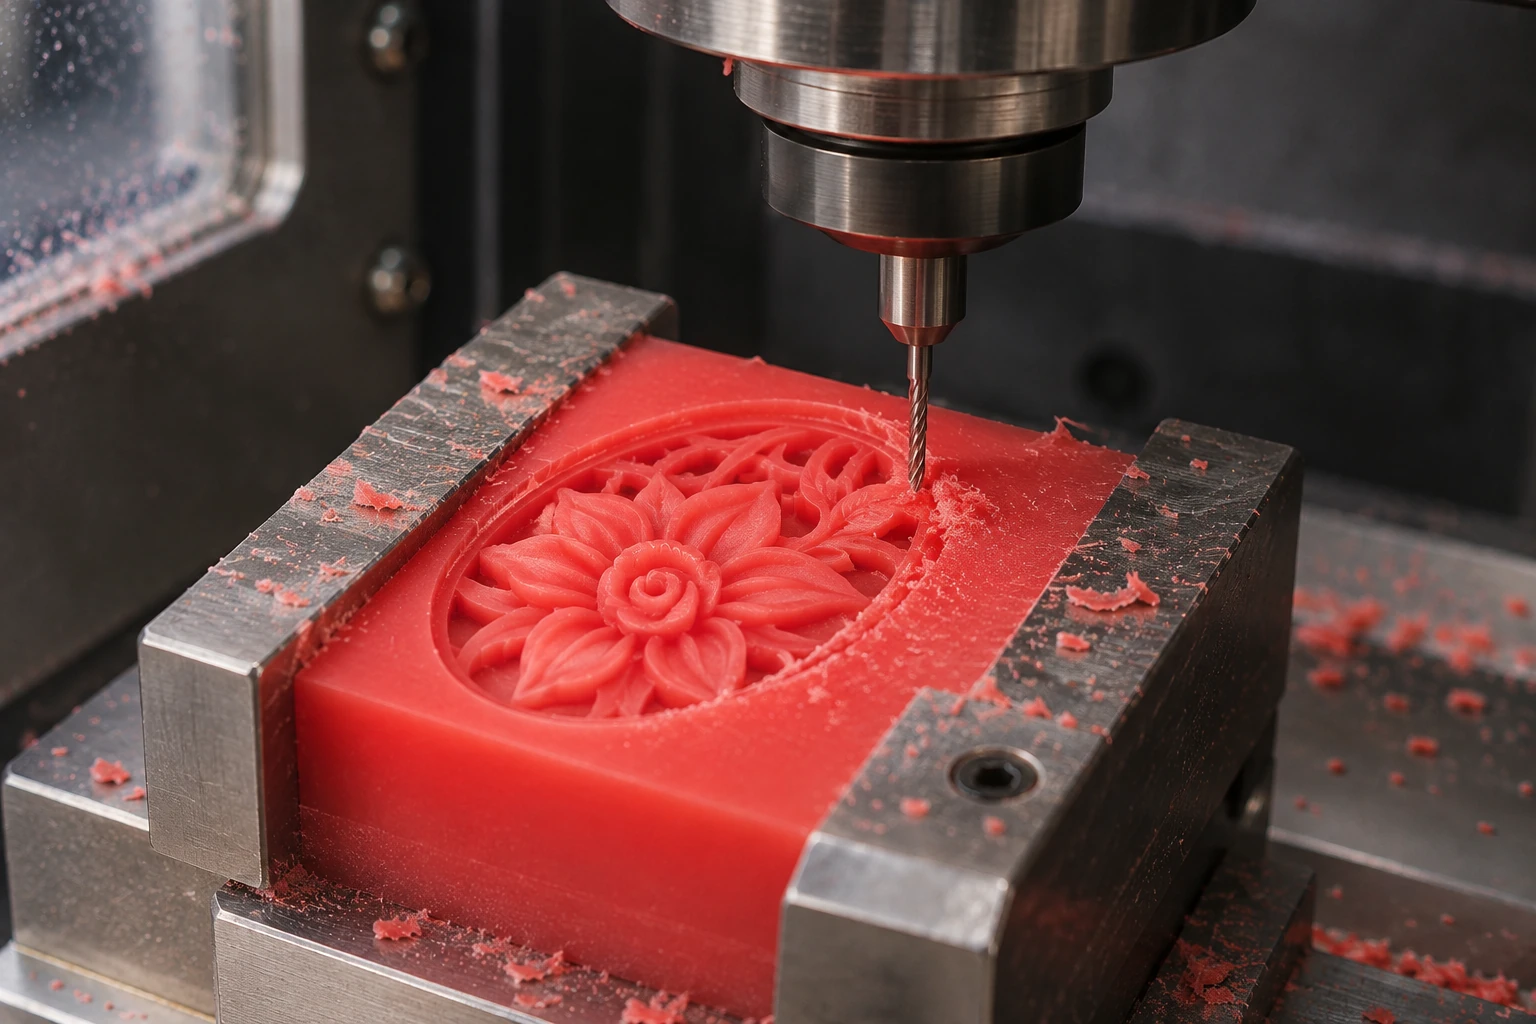
La fresa debe alcanzar cada superficie desde una dirección disponible. Las superficies amplias, las ranuras abiertas y los brazos de anillo regulares facilitan las trayectorias. Las cavidades estrechas, las contrasalidas posteriores y las líneas entrecruzadas añaden cambios de orientación, herramientas o piezas separadas. Cuanto más depende el diseño de esos detalles, mayor es el trabajo de dividirlo para mecanizarlo.
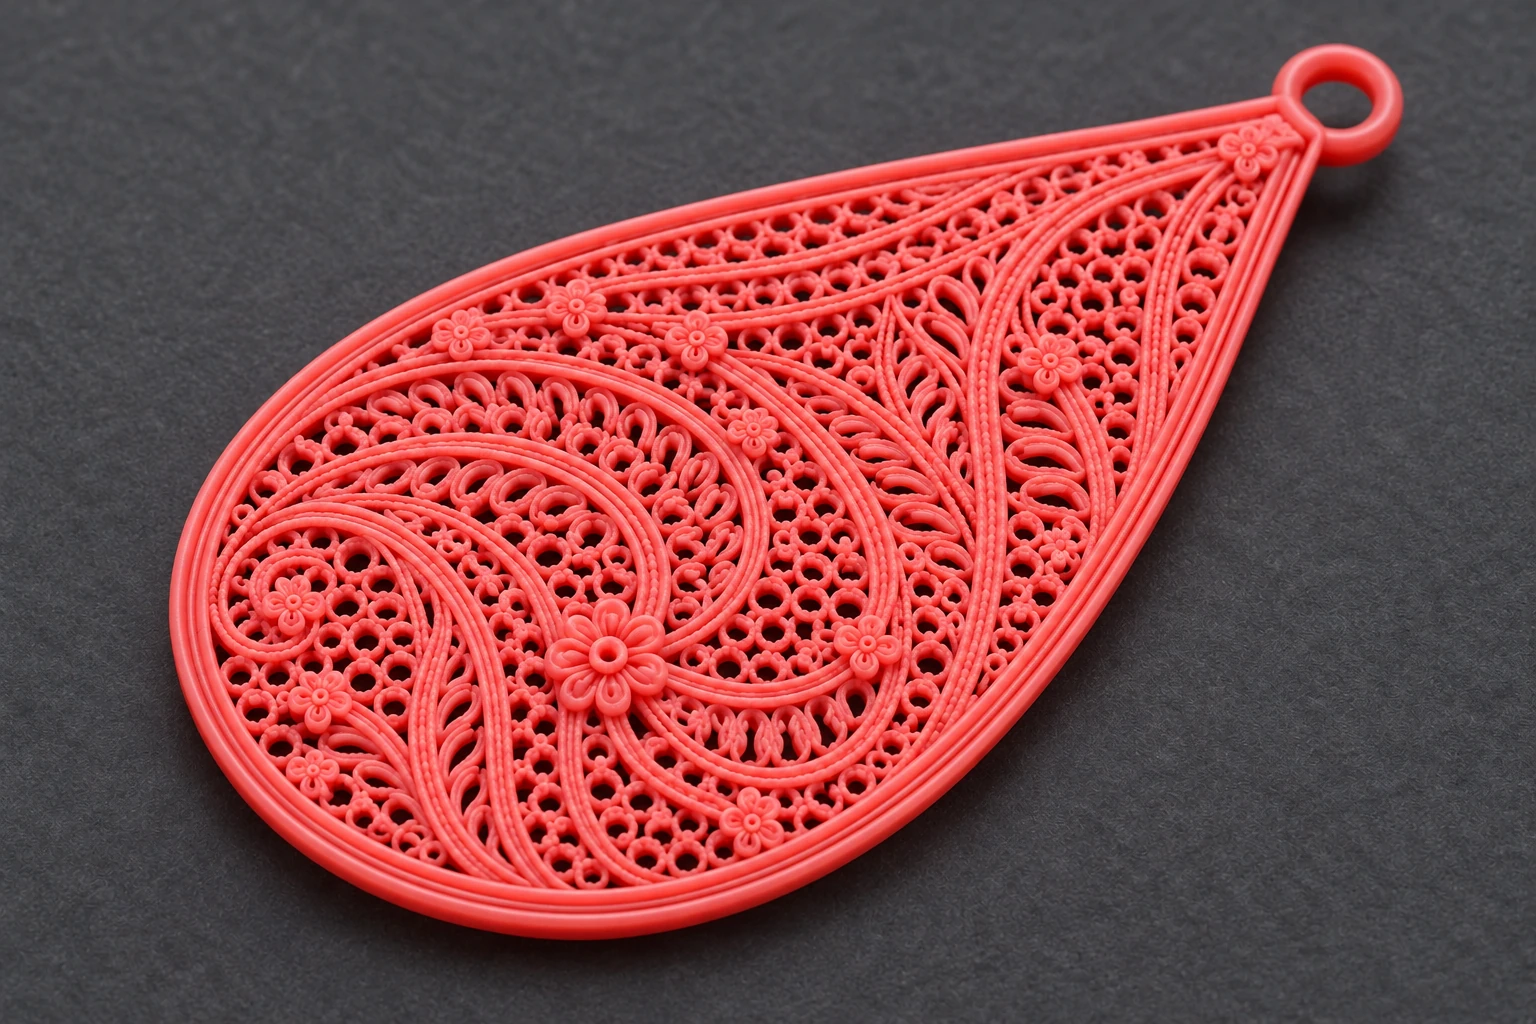
La impresión construye la forma por capas sin introducir una herramienta de corte en cada cavidad. Por eso facilita conservar el diseño complejo como un modelo completo. En filigrana, calados y decoración superpuesta, el diseñador puede concentrarse en uniones, espesores y forma. El soporte se retira después de imprimir, una tarea distinta de cambiar repetidamente la dirección de acceso de la fresa.
El CNC también puede fabricar diseños complejos por partes. El caso de anillo hueco de Roland DG utiliza secciones fresadas por separado, fundidas y unidas después. Dividir amplía las posibilidades del fresado; cuando se convierte en una necesidad habitual, resulta más claro el valor de imprimir un modelo integrado.
La calidad superficial depende de dónde quedan las marcas
La textura fresada procede sobre todo de la geometría de la herramienta, las trayectorias y el paso lateral. Las curvas accesibles pueden recibir un acabado uniforme con trayectorias adecuadas. Los rincones interiores inaccesibles, las ranuras estrechas y los detalles posteriores requieren con más frecuencia división o trabajo manual.
En la cera impresa influyen el espesor de capa, la orientación y la formación del material, además de la retirada del soporte en ciertas zonas. Su ventaja consiste en entregar el detalle complejo como un conjunto, reduciendo la reconstrucción de relaciones entre muchas piezas. El retoque debe proteger líneas finas, aristas y engastes, sin borrar la ornamentación para conseguir brillo.
El pulido posterior a la fundición mantiene una función propia. El caso de joyería de Jenny Wu presentado por Solidscape combina impresión en cera, fundición y pulido manual. En producción conviene situar las superficies amplias de acabado donde sean accesibles y conservar las estructuras finas mediante el proceso de conformado, evitando repasar repetidamente espacios estrechos.
Muchos diseños y pocas unidades se organizan mejor en una impresión conjunta
Un diseño nuevo fresado necesita programación, selección de herramientas, orientaciones y sujeción. Al aumentar el número de diseños, la preparación se fragmenta en más tareas. Aunque un modelo sencillo se frese rápido, el pedido completo puede consumir mucho tiempo en cambios, nuevas sujeciones y retoques locales.
La impresión puede agrupar modelos de altura y requisitos de tratamiento similares en un mismo trabajo, seguido de retirada de soporte e inspección coordinadas. Para talleres de personalización, equipos de desarrollo y fábricas con pedidos mixtos, esta organización importa más que el tiempo de máquina de un solo modelo.
Por ejemplo, unos anillos que solo cambien de talla, decoración local o engaste pueden salir en varias versiones una vez confirmados los modelos digitales. También pueden compartir trabajo diseños nuevos independientes. La guía de métodos para fabricar modelos de cera para fundición distingue los modelos directos, los maestros y la producción mediante inyección.
Mantener el fresado en referencias sencillas y repetitivas ya dominadas
El mejor motivo para conservar el CNC es un diseño abierto con programas y utillajes estables y pedidos repetitivos. Los datos ya están preparados, los operarios conocen la secuencia y se aprovechan equipos y experiencia existentes. La programación inicial no debe volver a contabilizarse en cada repetición.
Esta es la principal salvedad de la recomendación: la impresión encaja con diseños complejos y cambios frecuentes; el fresado maduro, con referencias estables y fáciles de acceder. La fábrica puede asignar a cada método los pedidos adecuados sin modificar todos los productos para uniformar sus equipos.
| Diseño o pedido | Ruta preferente | Ventaja práctica |
|---|---|---|
| Filigrana entrelazada, contrasalidas y detalles profundos y estrechos | Impresión 3D en cera | Menos restricciones de acceso y división |
| Muchos diseños, pocas unidades y cambios frecuentes de talla o decoración | Impresión 3D en cera | Distribución conjunta y menos programación y preparación por diseño |
| Curvas accesibles y formas sencillas y regulares | Fresado CNC como opción directa | Trayectorias claras y zonas de retoque accesibles |
| Referencias repetitivas con programas y utillajes probados | Continuar con fresado CNC | Reutilizar procesos y equipos consolidados |
Adaptar la capacidad del equipo a los pedidos habituales
La impresora 3D de cera 3H-420 Plus convierte modelos digitales en modelos para fundición y amplía la capacidad para diseños complejos y varias referencias simultáneas. La selección debe partir de los diseños habituales, la distribución de todo el lote y la organización posterior, además de una pieza de demostración sencilla.
Con diseños representativos y combinaciones reales de pedidos, puede contactar con el equipo de Cprint 3D para definir la configuración. La comparación termina con un lote completo de modelos listos para fundición: la ruta que reduce divisiones, cambios de sujeción y recuperación de detalles se ajusta mejor al trabajo.