
Elegir la ruta según la función de la pieza
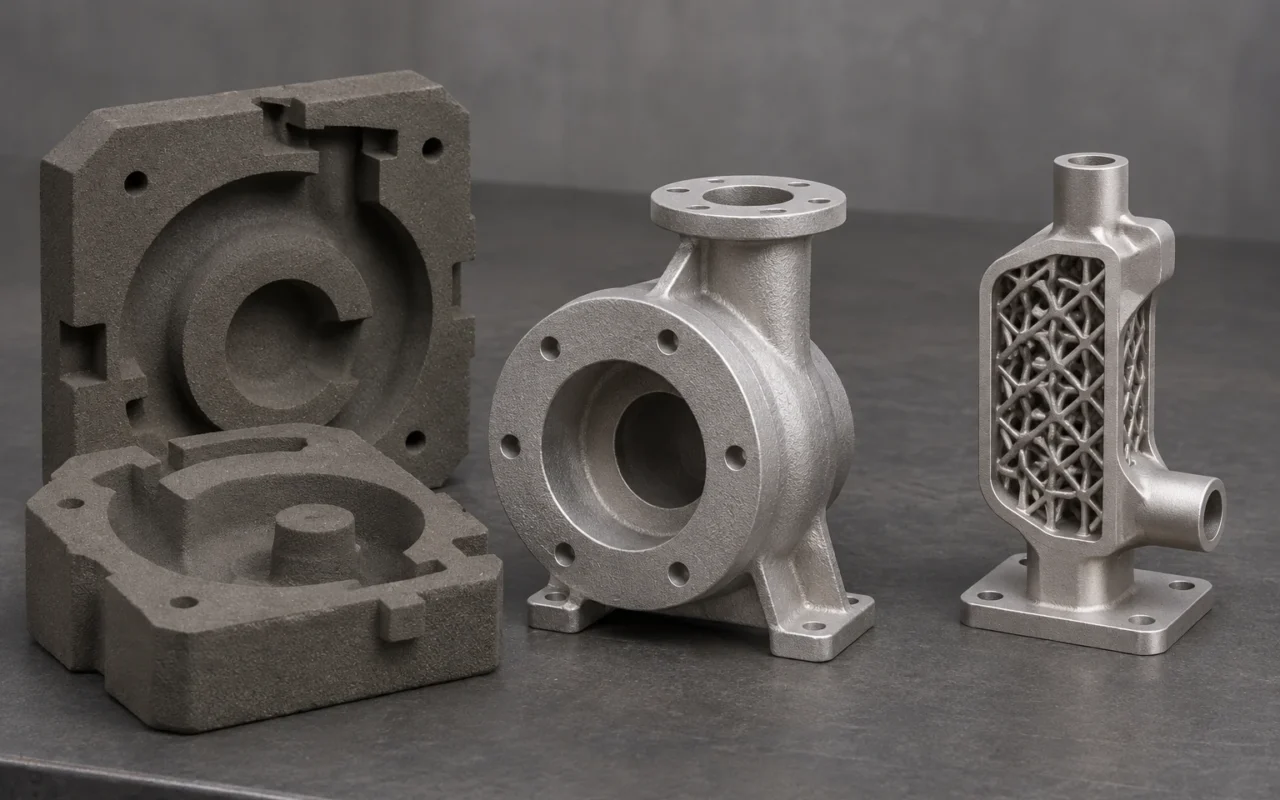
Para carcasas y cuerpos de bomba medianos o grandes fabricados con aleaciones de fundición consolidadas, las empresas que ya cuentan con medios de fundición deberían priorizar los moldes de arena impresos en 3D seguidos de colada. La impresión produce los moldes y machos complejos, mientras que la colada forma el cuerpo metálico. Así se aprovecha la capacidad existente y se reducen las restricciones de diseño de modelos y cajas de machos. La impresión metálica directa aporta más valor cuando el rendimiento depende de retículas finas, estructuras compactas de intercambio térmico o integración de componentes.
Este artículo toma la fusión láser de lecho de polvo (LPBF) como ejemplo de impresión metálica directa. Las diferencias principales están en cómo se forma el metal y qué estructuras puede fabricar económicamente cada ruta.
La diferencia de coste empieza en la formación del metal
La ruta de arena imprime primero moldes y machos, para después montar el molde, fundir, colar y realizar las operaciones posteriores. La impresora fabrica los elementos que definen la cavidad; la aleación líquida la llena y forma el cuerpo metálico. En piezas ya aptas para fundición, esta ruta aprovecha los medios existentes de fusión, colada y mecanizado, concentrando la nueva capacidad digital en la fabricación de moldes y machos.
LPBF funde polvo metálico con láser capa a capa. El gasto de material, la ocupación de máquina y el posprocesado guardan relación con el volumen de metal sólido, la altura de fabricación, los soportes y la distribución de las piezas. En condiciones de proceso comparables, un mayor volumen sólido requiere más polvo incorporado a la pieza y más trabajo del láser. Reproducir mediante LPBF una pieza fundida relativamente voluminosa sin cambiar su función estructural no genera por sí solo una ventaja económica. La explicación de costes de EOS incluye polvo, funcionamiento de la máquina, retirada de soportes, tratamiento térmico y mecanizado de acabado.
La impresión de arena también tiene costes de espacio de construcción, volumen de las piezas de arena, altura de impresión, limpieza y montaje. Su lógica económica consiste en imprimir la geometría compleja del molde y formar el cuerpo metálico mediante colada. Si existe un proceso de fundición consolidado y se necesita una pieza fundida convencional mediana o grande, conviene priorizar esta combinación.
Dividir el molde permite conservar una pieza fundida monolítica
Una ventaja importante es poder dividir el conjunto en la etapa del molde y los machos. Los elementos de arena se imprimen por separado, se posicionan y se montan; después, una sola colada puede formar una pieza metálica íntegra. La división añade trabajo de montaje de arena sin imponer soldaduras al componente metálico final.
Si una pieza LPBF supera el volumen de construcción de la máquina, las opciones incluyen utilizar un equipo mayor o imprimir secciones metálicas y unirlas después. La segunda opción añade uniones metálicas, operaciones de unión, control de deformación e inspección. Ambas rutas permiten dividir, pero sus consecuencias para el producto final son distintas.
Para carcasas y cuerpos de bomba medianos o grandes que deban entregarse como una sola pieza fundida, es preferible dividir y montar el molde de arena antes de colar. Las paredes del molde, los canales de colada y las mazarotas también ocupan espacio; la planificación debe utilizar las dimensiones reales de moldes y machos. Consulte el flujo de impresión de arena desde CAD hasta la limpieza para conocer la secuencia completa.
Los conductos curvos y las retículas finas aprovechan capacidades diferentes
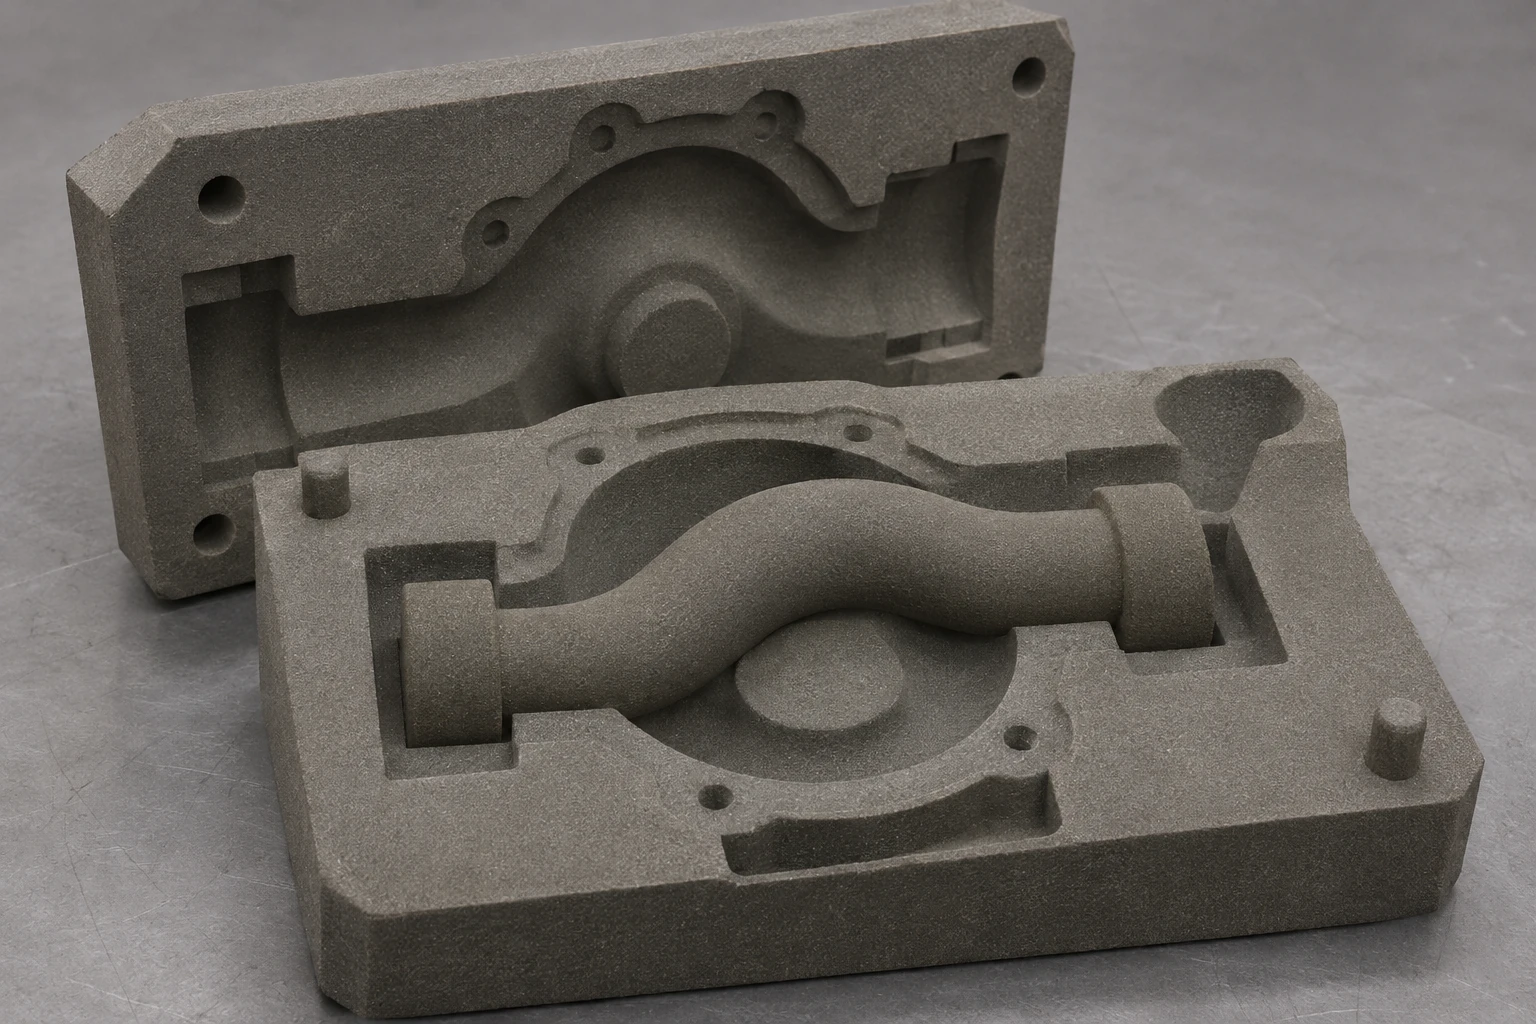
Las carcasas con camisas de agua complejas y conductos curvos son aplicaciones típicas de la impresión de arena. La impresión directa permite fabricar machos difíciles de extraer de cajas convencionales. Algunos diseños que exigían montar varios machos pueden integrarse en uno más completo, reduciendo interfaces de montaje. La complejidad de un conducto no justifica automáticamente la impresión metálica.
Los límites siguen definidos por la fundición posterior. Los machos muy finos pueden dañarse durante la limpieza, la manipulación o la colada; las pequeñas secciones metálicas también están condicionadas por el llenado y la solidificación. El macho impreso debe cumplir su función en la formación de la pieza, además de reproducir una geometría.
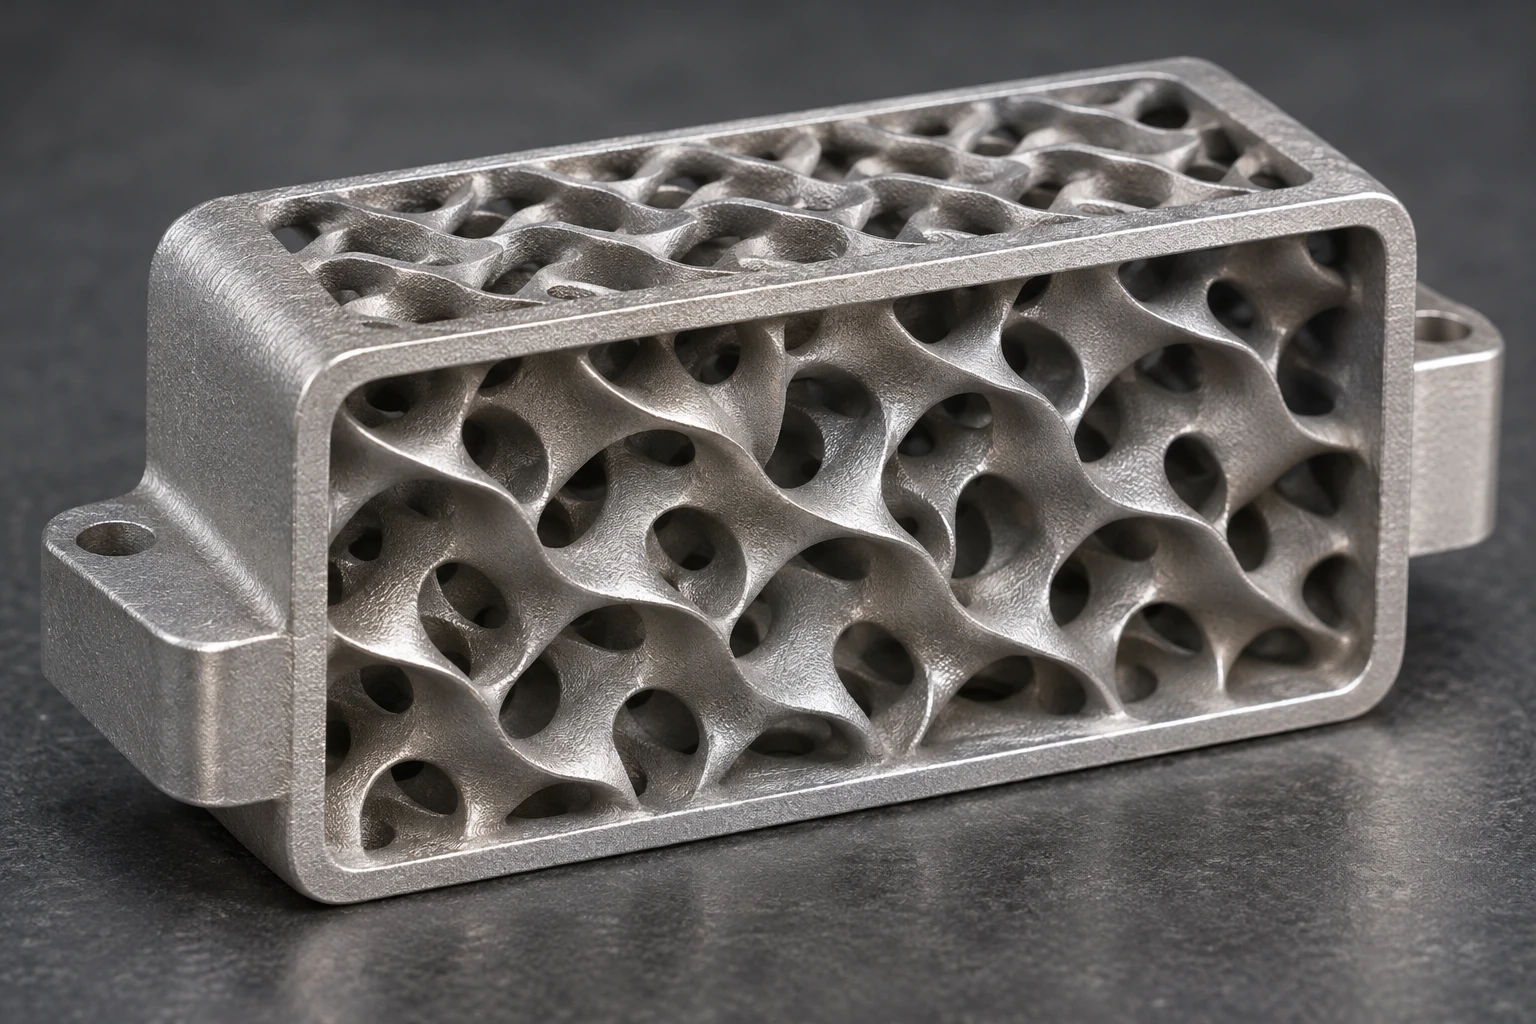
Las retículas finas, las superficies densas de intercambio térmico y las estructuras funcionales integradas compactas aprovechan mejor la formación metálica por capas de LPBF. No hace falta ocupar cada espacio interior con un macho de arena sólido: los detalles pequeños se construyen directamente en metal. El ejemplo público de intercambiador Conflux presentado por EOS emplea diseño aditivo para aumentar la superficie de transferencia térmica en un volumen limitado, mostrando este valor funcional. Aplicaciones de intercambiadores de EOS
Priorice la ruta de arena para piezas con camisas de agua curvas y machos complejos, y LPBF para retículas finas y estructuras compactas de intercambio térmico. La integración aporta valor cuando reduce de verdad el montaje, las uniones o las posibles interfaces de fuga. Cambiar únicamente la forma de fabricar el exterior de una pieza fundida no proporciona esos beneficios.
Convertir las limitaciones internas en decisiones de diseño
La ruta de arena necesita medios para posicionar el macho y eliminarlo después. Si es demasiado esbelto, pueden modificarse sus apoyos, dividirlo o revisar el montaje. Un conducto sin salida para retirar arena necesita una abertura de proceso o un cambio de trazado. La impresión reduce las restricciones clásicas de dirección de desmoldeo; el llenado, la alimentación y la eliminación de arena siguen formando parte del diseño.
Las estructuras internas LPBF deben resolver orientación de fabricación, deformación térmica y acceso a los soportes. Estos sostienen voladizos, conducen calor y estabilizan la fabricación. Si un soporte interno no puede retirarse, hay que cambiar la orientación, usar una sección autoportante adecuada o modificar la división. La optimización del diseño y del proceso reduce soportes; la presencia de un voladizo no hace que toda estructura sea imposible de fabricar.
Una cavidad completamente cerrada que no pueda contener restos de macho o polvo necesita accesos de limpieza y un método de cierre definidos antes de fabricar. Incluir las aberturas y sus puntos de cierre en el diseño permite limpiar y entregar la geometría interna compleja.
Elegir a partir de piezas habituales
| Pieza u objetivo de fabricación | Ruta preferente | Motivo principal |
|---|---|---|
| Carcasas y cuerpos de bomba medianos o grandes en aleaciones de fundición consolidadas | Moldes de arena impresos seguidos de colada | Forma el cuerpo metálico por colada y aprovecha los medios de fundición existentes |
| Piezas fundidas con camisas de agua curvas y conductos complejos | Moldes de arena impresos seguidos de colada | Imprime machos complejos directamente y reduce restricciones de extracción y montaje |
| Piezas cuya función depende de retículas finas o estructuras internas densas de intercambio térmico | LPBF | Construye estructuras metálicas finas para aligeramiento o transferencia térmica |
| Piezas funcionales que integran varios componentes mediante estructuras internas finas | LPBF | Realiza la geometría funcional interna y reduce interfaces de montaje y unión |
Seleccione el material junto con su aplicación. La ruta de arena utiliza la aleación de fundición y el tratamiento térmico correspondientes; LPBF, el polvo y el proceso adecuados. Un nombre de material similar no sustituye los requisitos de propiedades finales y aceptación. Las dos ofertas deben cubrir la misma función y el mismo estado de entrega.
Comparar costes hasta la entrega y definir la fabricación del molde
La oferta de arena debe incluir moldes y machos, montaje y colada, desmoldeo y limpieza, tratamiento térmico, mecanizado e inspección. La de LPBF debe cubrir impresión, retirada del polvo y soportes, tratamiento térmico, mecanizado de acabado e inspección. Solo un alcance de entrega uniforme permite comparar el coste real por pieza metálica aceptada. Los planos y las ofertas de producción determinan la diferencia de precio; el precio de un molde o de una hora de máquina omite parte del trabajo.
La impresión de arena seguida de colada combina moldes complejos con fundición metálica consolidada. LPBF incorpora estructuras finas, aligeramiento y funciones integradas directamente al metal. La inversión en cada ruta debe corresponder al problema de fabricación que resuelve.
Para fundiciones que quieran ampliar su capacidad de fabricar moldes y machos complejos, el sistema de impresión de arena Cprint 3D SJ-1200 se utiliza en esa etapa. Comparta planos representativos de piezas y machos, aleaciones previstas y necesidades de capacidad con el equipo de Cprint 3D para estudiar la configuración del equipo y su integración en el proceso de fundición.