

Concevoir des modèles de bijoux en cire pour la fabricabilité signifie préserver l’intention de conception tout en vérifiant si le modèle peut passer par l’impression, le nettoyage, l’assemblage de l’arbre, le moulage et la finition. Un détail qui peut être modélisé à l’écran ou reproduit en cire n’est pas automatiquement adapté à l’ensemble du processus.
Commencez par l’état requis du bijou fini, puis revenez aux caractéristiques que chaque étape doit préserver et aux ajustements qu’elle peut permettre. L’épaisseur, les connexions et les tolérances peuvent alors être discutées sans transformer la commodité de fabrication en une modification de conception non approuvée.
Définir les exigences en matière de bijoux finis
L’apparence, le contact de port, l’incrustation, l’assemblage et la taille sont des exigences différentes. Les concepteurs doivent indiquer les principales surfaces d’observation, les surfaces qui doivent être touchées, l’emplacement des pierres précieuses et les fonctions de connexion, plutôt que de simplement fournir un beau rendu.
Les cours de CAO/FAO pour bijoux du GIA combinent conception de proportions et préparation à la fabrication. Pour les modèles de production, la modélisation numérique doit exprimer à la fois les exigences structurelles liées au style et à la production. Cours CAO/FAO GIA Bijoux
Pour les styles de sertissage, la pierre réelle ou les conditions approuvées de la pierre correspondante doivent être indiquées. Si la taille de l’insert dans le modèle provient d’informations provisoires, elle doit être limitée au cycle d’utilisation en cours et les résultats de la production des essais de cire ne peuvent pas être considérés comme une garantie d’assemblage final.
La circonférence de l’anneau doit également correspondre au système et à la méthode de mesure. L’expérience du port, le découpage ultérieur et l’acceptation finale des différentes formes de bague intérieure ne doivent pas être confiées à un seul nom ou numéro. Les exigences clés sont mieux exprimées dans une combinaison de dessins dimensionnels, de vues partielles et de descriptions textuelles.
Tracez les caractéristiques délicates à chaque opération
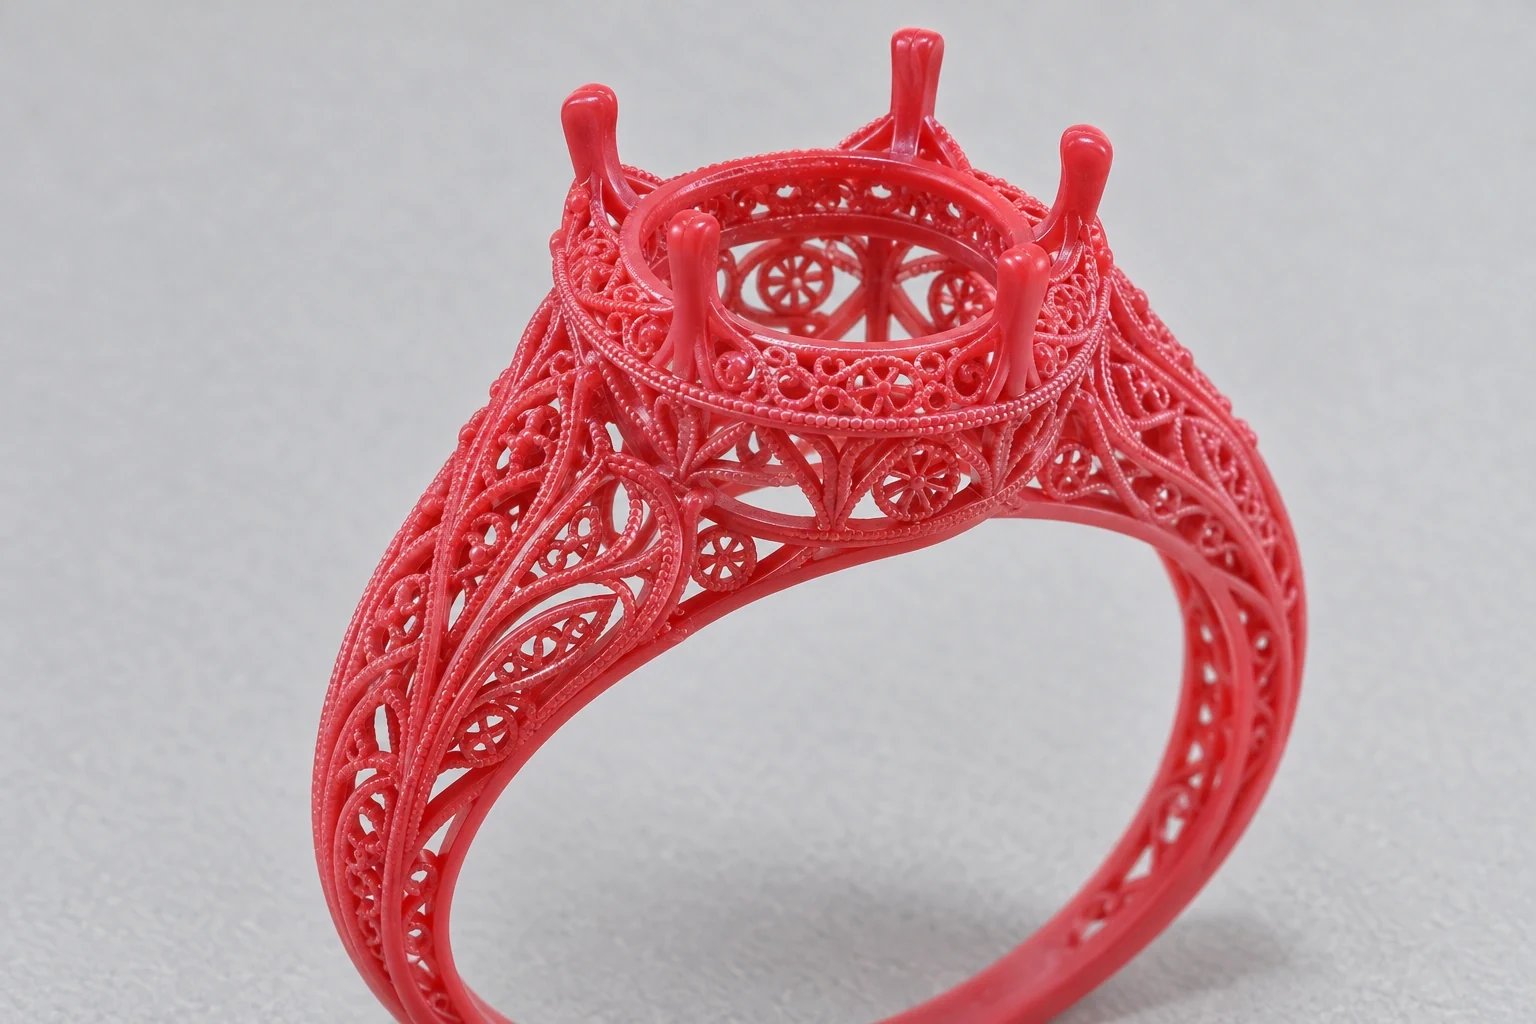
Les décorations de branches longues et minces, les pointes, les ponts étroits et les griffes en surplomb nécessitent une attention non seulement à l’épaisseur minimale, mais également à la longueur, à la direction, à la forme de connexion et au fonctionnement pratique. Les blocs courts et les poteaux longs de même épaisseur supportent des conditions de manipulation différentes.
Lors de l’impression, vérifiez que sa posture et ses dispositions de support sont adaptées à la géométrie. Lors du nettoyage, vérifiez que les opérateurs peuvent accéder aux matériaux secondaires sans exercer de force sur les éléments faibles. Lors du montage de l’arbre, veillez à ce que les zones de connexion et de maintien ne reposent pas sur les parties les plus vulnérables.
Pour un pendentif à décor de brindilles, vous pouvez d’abord marquer le contour qui doit être conservé, puis discuter de la liaison des racines, du placement et des chemins de nettoyage. Si l’artisan recommande d’ajouter des connexions locales, le concepteur devra juger si cela modifie la relation visuelle. Tous les détails ne peuvent pas être automatiquement mis en gras.
Il n’existe pas d’épaisseur uniforme garantissant que tous les styles passeront tout le processus. Les matériaux, l’orientation, le support, la structure et les processus ultérieurs influencent tous le résultat. Lorsqu’une vérification est nécessaire, les caractéristiques qui représentent des risques doivent être sélectionnées au lieu d’utiliser un échantillon simple et épais pour prouver qu’il n’y a aucun problème avec un style complexe.
Autoriser l’accès pour le nettoyage et l’inspection
Les creux, les rainures profondes et les pièces décoratives proches les unes des autres doivent confirmer les méthodes de traitement et d’inspection du support. Ce n’est pas parce que l’espace semble exister que les outils ou les processus peuvent être atteints en toute sécurité, ni que l’état local peut être clairement visible une fois terminés.

Les revues de conception peuvent être examinées d’un point de vue opérationnel pratique. Quel côté entre, quelle partie doit être observée, où le modèle est placé et quelles pièces sont soutenues pendant le fonctionnement peuvent tous être expliqués sur la vue partielle. Si ces problèmes ne peuvent être résolus que temporairement après avoir obtenu le modèle en cire, la production d’essai sera facile à répéter.
Pour les détails qui ne conviennent pas au contact, d’autres méthodes d’inspection convenues doivent être envisagées. Les zones qui ne peuvent pas être observées directement nécessitent une évaluation du processus, plutôt qu’une annulation globale ou l’absence de résidus par défaut. Ses conditions de diffusion doivent correspondre au processus réel.
Des structures auxiliaires temporaires peuvent être envisagées comme options, mais le but et la phase de retrait doivent être indiqués. Le fait de le conserver dans l’arborescence du groupe ou de le supprimer après le nettoyage sera confirmé par le personnel concerné. Il ne peut pas être utilisé comme structure de bijouterie finale simplement parce qu’il facilite l’impression, ni servir de grappe sans évaluation.
Lorsqu’une discussion plus approfondie sur les ponts étroits, les barres minces et les zones fermées est nécessaire, la structure spécifique peut être examinée en conjonction avec Conception et inspection de nettoyage des bijoux creux.
Envisagez de créer des connexions en même temps que la finition
La position de connexion de la carotte affecte la façon dont le modèle est assemblé et affecte également la découpe et le rognage ultérieurs de la pièce moulée. L’apparence de la surface, la zone incrustée, les pièces de contact et la face intérieure difficile à traiter qui doivent être protégées doivent être expliquées à l’avance au personnel de coulée.
Le guide de moulage de modèles de bijoux de Formlabs aborde les questions de préparation telles que les carottes d’injection et les connexions du modèle. Il est spécifique à un système de résine spécifique et les paramètres spécifiques ne peuvent pas être utilisés pour tous les modèles en cire ; à titre de référence dans les revues de projet, les structures imprimées et les connexions coulées doivent être confirmées séparément. Guide de préparation du moulage de modèles de bijoux
Si l’articulation est située dans une rainure, l’accessibilité de l’outil de résection et le traitement de surface ultérieur doivent également être discutés. Cacher simplement la connexion à l’arrière ne facilitera pas nécessairement le découpage. Les zones du produit fini non visibles peuvent également avoir une fonction de port, de contact ou d’assemblage.
De même, les cavités complexes des modèles ne peuvent pas être jugées uniquement par leur imprimabilité. La faisabilité de la formation de moules, du décirage, du coulage et du nettoyage ultérieur doit être évaluée par le personnel de la fonderie. Si nécessaire, la structure, le sous-ensemble ou la voie de fabrication seront rediscutés et approuvés par le concepteur.
Inclure le polissage et le sertissage de la pierre dans l’examen du modèle
Les détails de la surface du modèle en cire imprimé continueront à être coulés et découpés. La conception doit indiquer quels motifs doivent être préservés, quelles faces peuvent être traitées et quels bords sont les plus sensibles à l’aspect final.
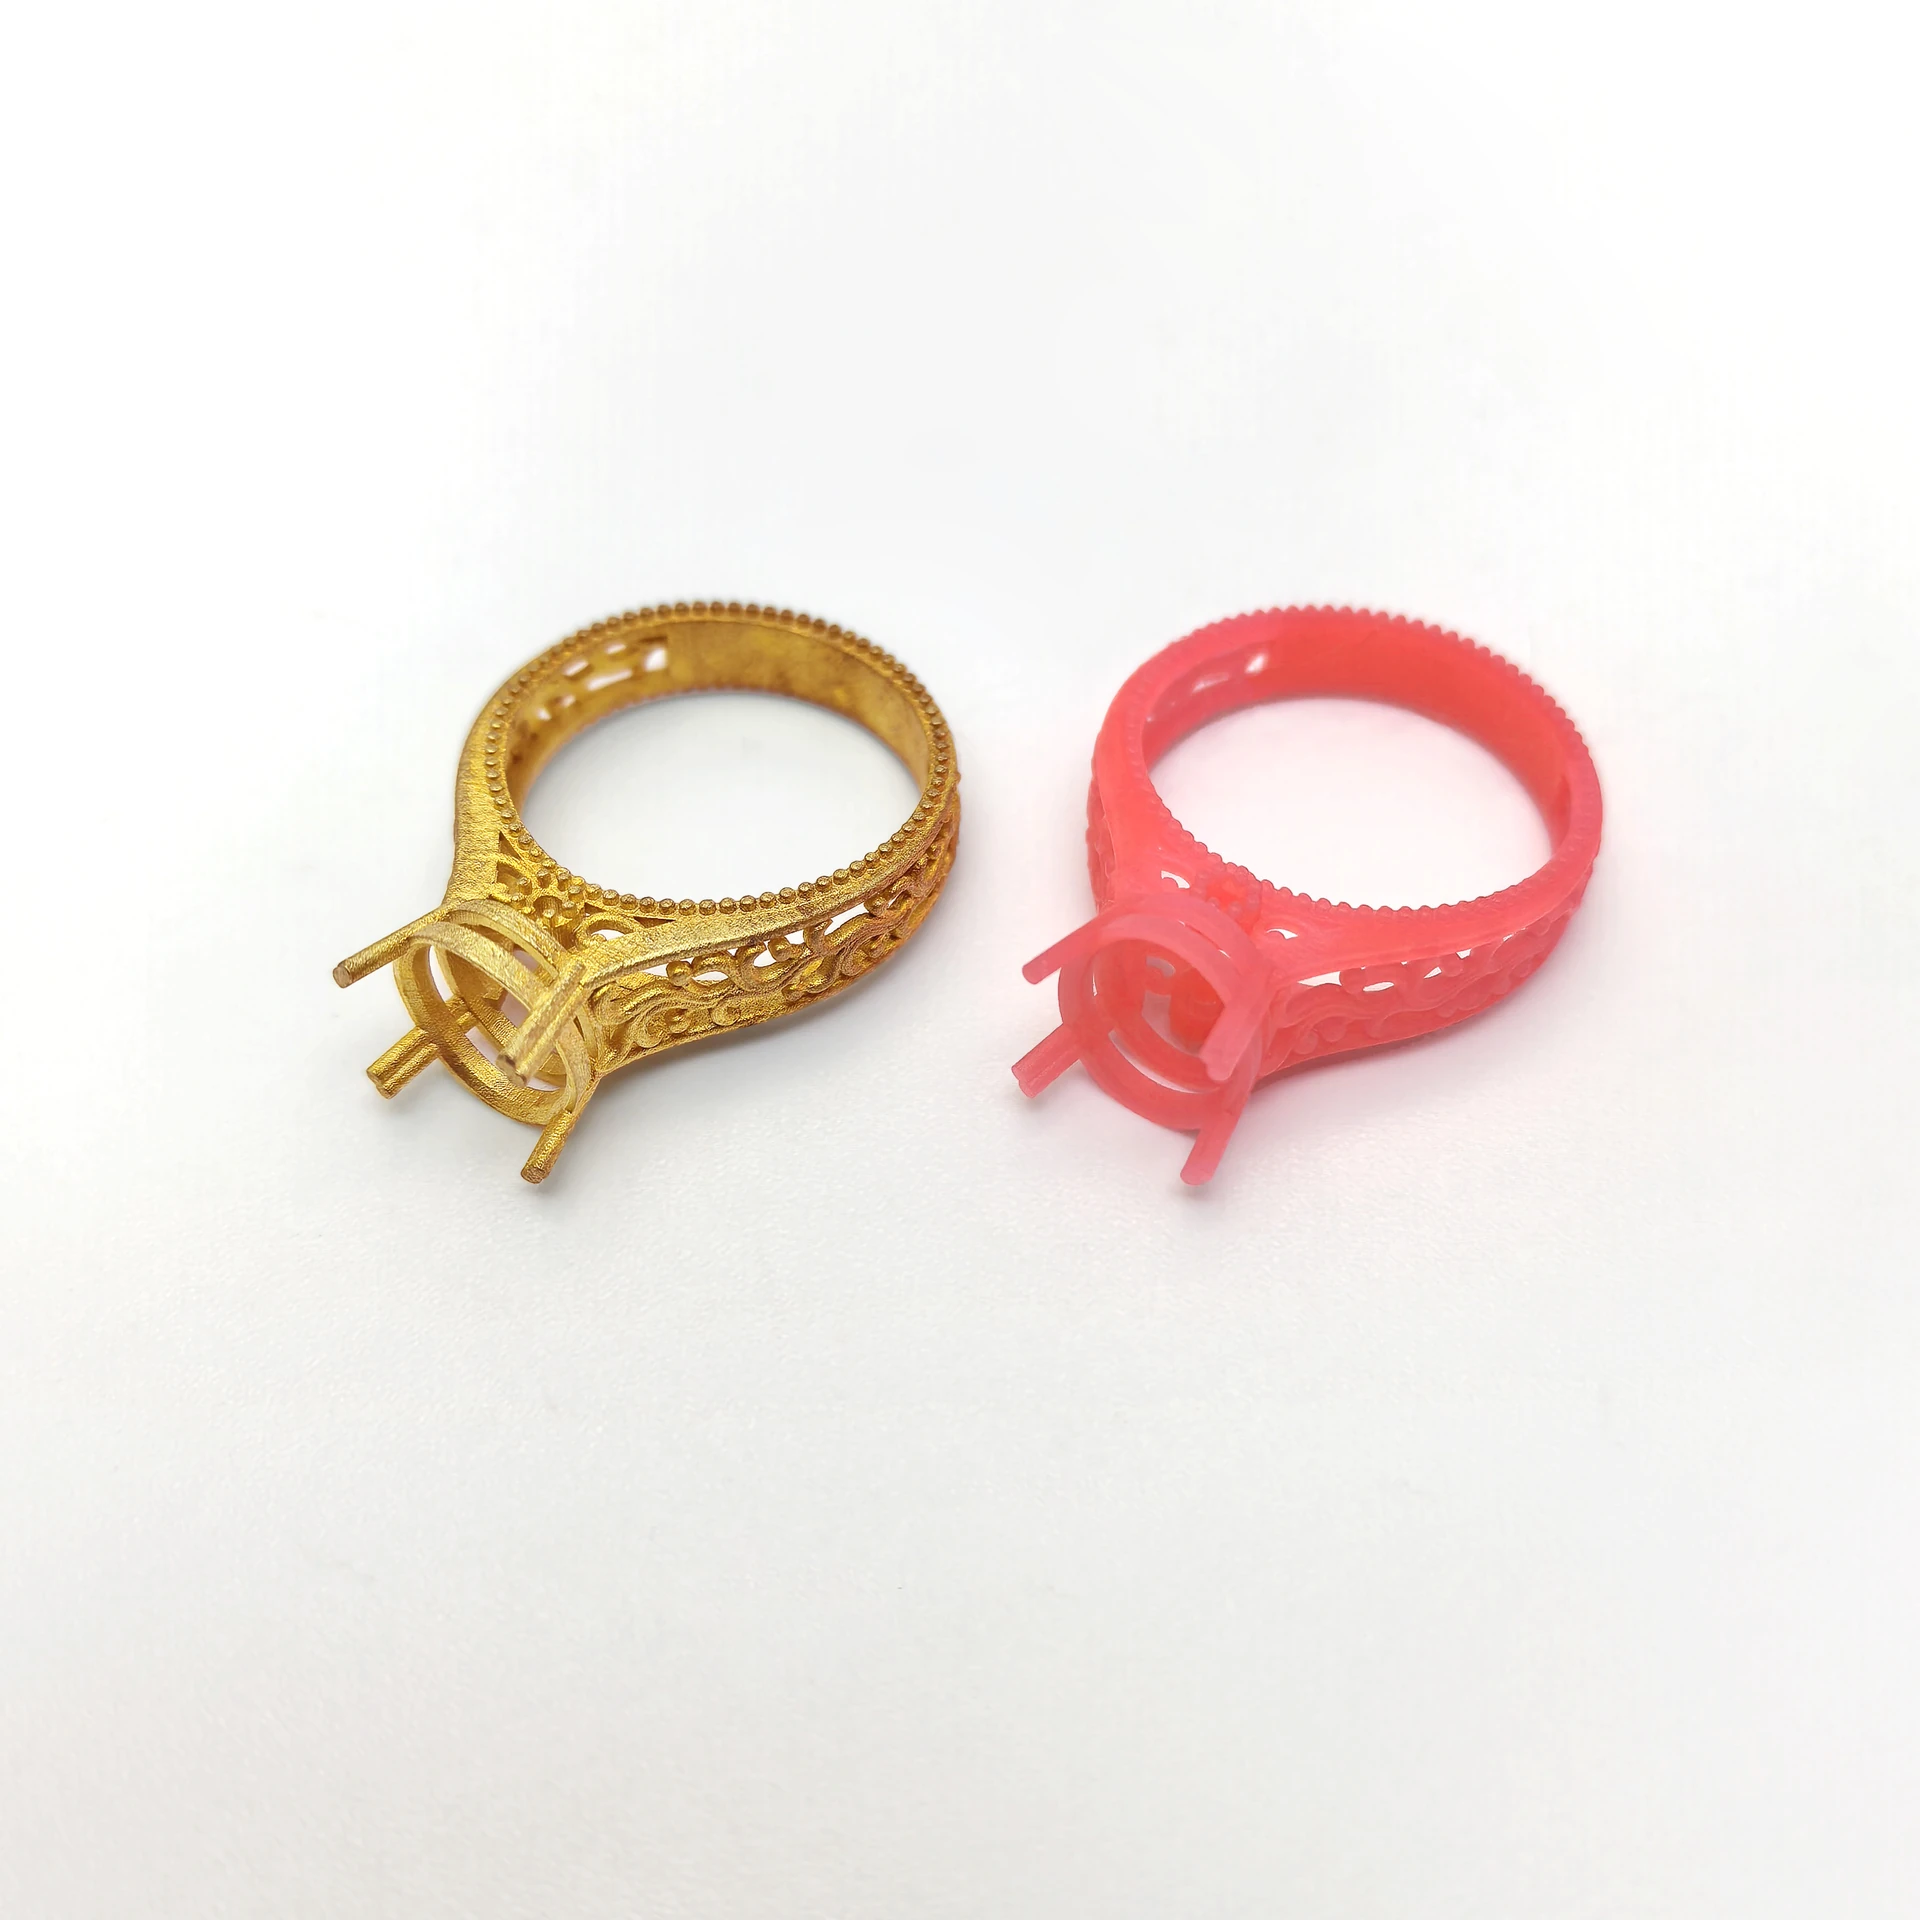
Les critères de qualité du GIA classent les circonférences des bagues, les finitions de surface et les réglages en catégories distinctes et discutent des exigences de qualité en termes de matériaux et de fabrication de bijoux spécifiques. Ce qui peut être utilisé ici comme cadre de jugement est que la qualité finale implique plusieurs étapes de production et ne peut pas être uniquement basée sur la surface imprimée. Référentiels de qualité des bijoux GIA
Par exemple, une bague avec un lettrage clair doit spécifier les objectifs d’apparence en termes de forme et de profondeur du lettrage. Si un traitement ultérieur implique cette zone, vous devez discuter avec le personnel de production de la manière de vérifier la conservation finale du texte. On ne peut pas compter sur un texte clair dans un rendu numérique pour promettre directement que le produit métallique fini sera tout aussi clair.
La bouche et les griffes de pose doivent également faire la distinction entre la géométrie coulée et l’état de pose final. La question de savoir s’il existe une marge de coupe et où des ajustements sont autorisés doit être confirmée par le personnel de conception et de production ultérieur. Écrire toutes les marges et compensations comme « amplification du modèle » rendra flou l’objectif de l’ajustement.
Réviser la conception en quatre étapes
| scène | Principales questions | Personnes impliquées dans la confirmation | Preuve appropriée à laisser derrière soi |
|---|---|---|---|
| modèle numérique | Les styles, tailles, composants et expressions du document sont-ils cohérents ? | Personnel de conception et de documentation | Manuscrit original, carte des caractéristiques, vérification des exportations |
| Imprimer et nettoyer | Les détails sont-ils formables, traitables et inspectables ? | Personnel d’impression et de post-traitement | Dispositions des tâches, photos des emplacements clés |
| Préparation du casting | Les connexions, les moules et les structures associées sont-ils réalisables ? | Équipe de conception et de casting | Approbation des plans et des dossiers de production d’essais |
| production finale | Qu’il atteigne l’objectif après la coupe, l’incrustation et l’assemblage | Personnel de production et de réception ultérieur | Inspection du produit fini et résultats des caractéristiques correspondantes |
Chaque conclusion de l’examen doit être rédigée sous la forme « réussi », « à modifier » ou « à vérifier » et la portée doit être indiquée. Le passage d’une perle ne signifie pas que d’autres lunettes de formes différentes sont également vérifiées. Lorsque vous modifiez une connexion, vous devez également vérifier si cela affecte les détails adjacents.
Il n’est pas nécessaire que les personnes responsables du formulaire d’évaluation proviennent toutes de la même entreprise. L’essentiel est que les jugements qu’ils portent soient clairs. L’imprimeur fournit des informations sur la fabrication du modèle, l’équipe de moulage confirme le processus correspondant, le concepteur approuve les modifications géométriques et l’équipe d’acceptation finale définit les exigences du produit fini.
Concevoir des essais pour répondre à des questions spécifiques
Les premiers prototypes peuvent être organisés autour des fonctionnalités les plus sensibles. Par exemple, si vous souhaitez vérifier si les brindilles sont complètes après le nettoyage de ce cycle, vous devez enregistrer l’emplacement spécifique, les conditions de la tâche, l’état après le nettoyage et la méthode d’inspection. Pour vérifier l’effet final du texte, les traits correspondants doivent être tracés après détourage du métal.
La rédaction des conditions de réussite avant la production des essais peut éviter des modifications temporaires des normes après la publication des résultats. « Avoir l’air bien » peut être utilisé comme une discussion sur l’apparence, mais cela ne remplace pas une inspection des dimensions critiques et des exigences fonctionnelles.
Lorsque plusieurs facteurs sont modifiés, tous les changements doivent être enregistrés. Si un essai contrôlé est utilisé pour faciliter le jugement, les autres conditions doivent être rendues comparables autant que possible. N’attribuez pas simplement les résultats de différents styles, différents matériaux et différentes conditions de traitement aux changements d’épaisseur.
Après vérification, les conclusions doivent être renvoyées à la version modèle. Les modifications approuvées seront saisies dans la nouvelle version et les problèmes non résolus seront conservés pour des modalités de vérification ultérieures. Une fonctionnalité locale qui a été testée avec succès n’aura de valeur de réutilisation que lorsque les conditions applicables seront claires.
Les caractéristiques clés peuvent être divisées en trois catégories avant la production d’essai : l’apparence et les fonctions qui doivent être conservées, les ajustements structurels qui permettent une discussion et les détails qui nécessitent une vérification physique. Chaque ajustement est confirmé par rapport à ces trois catégories d’exigences, de sorte que l’imprimeur peut faire des suggestions spécifiques de modifications et que le concepteur peut juger si les modifications répondent toujours à l’intention de style.
Comment un changement local affecte l’ensemble de la pièce
En prenant comme exemple un style qui doit augmenter la circonférence de l’anneau, après avoir modifié l’anneau intérieur, vous devez également vérifier les proportions d’apparence, la position de réglage, le texte et la zone de connexion. Ce n’est pas parce que le logiciel est capable d’évoluer que ces fonctionnalités changeront comme prévu.
Si vous décidez d’ajuster seulement une partie de l’anneau, la zone ajustée et les exigences de contrôle doivent être enregistrées ; si la bague entière est modifiée, les dimensions pertinentes de la pierre précieuse doivent être revérifiées. Pour les styles comportant des motifs répétés, observez également si l’espacement des motifs et les connexions locales ont changé.
Ce type d’examen n’exige pas que chaque petit changement se transforme en un grand projet, mais il doit se concentrer sur les fonctionnalités impliquées dans le changement. Clarifier la portée de l’inspection peut mieux expliquer les résultats de ce cycle de préparation que d’utiliser l’ancienne phrase « je l’ai déjà fait ».
Tracer un serti de pierre jusqu’à la production
En supposant qu’un pendentif utilise de véritables pierres précieuses, confirmez d’abord les dimensions pertinentes et les objectifs de conception des pierres précieuses, puis vérifiez si le sertissage est correctement exprimé dans la CAO et le maillage exporté. Les imprimeurs évaluent la formation, le nettoyage et l’inspection des mâchoires périphériques, et les roulettes confirment les connexions et la disposition des moules.
Une fois le modèle terminé, les principales caractéristiques de cette étape sont inspectées ; au stade du métal, l’état de coulée et le parage sont évalués conformément aux exigences d’approbation. Le montage final est confirmé par le fabricant approprié et une seule photo en cire ne doit pas contenir l’intégralité de la conclusion.
Si les conditions de parage doivent être laissées quelque part, le but et la confirmation doivent être clairement indiqués ; si ce tour vise uniquement à vérifier l’apparence, n’annoncez pas à l’avance l’achèvement de la vérification des incrustations. Toute modification doit être annulée vers la version correspondante et vérifiée pour voir si elle affecte les détails adjacents.
Cette séquence est utilisée pour la communication organisationnelle et les exigences réelles sont déterminées par le personnel du projet. Le point clé est que chaque fonctionnalité a un objectif clair à chaque étape, et que les suggestions et les approbations sont enregistrées séparément pour éviter que la commodité du processus ne modifie discrètement l’intention de conception.
Foire aux questions
Un ensemble fixe de dimensions peut-il garantir la fabricabilité ?
Les exigences du projet doivent être établies sur la base des matériaux, des structures et des conditions globales du processus réels. Une seule épaisseur ou espacement ne peut exprimer qu’une partie de la géométrie et ne peut garantir l’ensemble des opérations et de la qualité finale.
Les zones creuses peuvent-elles être remplies ou les broches épaissies juste pour faciliter l’impression ?
Le concepteur doit confirmer et vérifier l’impact sur l’apparence, l’incrustation et la production ultérieure. Des suggestions de fabrication peuvent être faites, mais les changements dans l’intention de conception doivent laisser une trace de l’approbation et de la versionnage.