
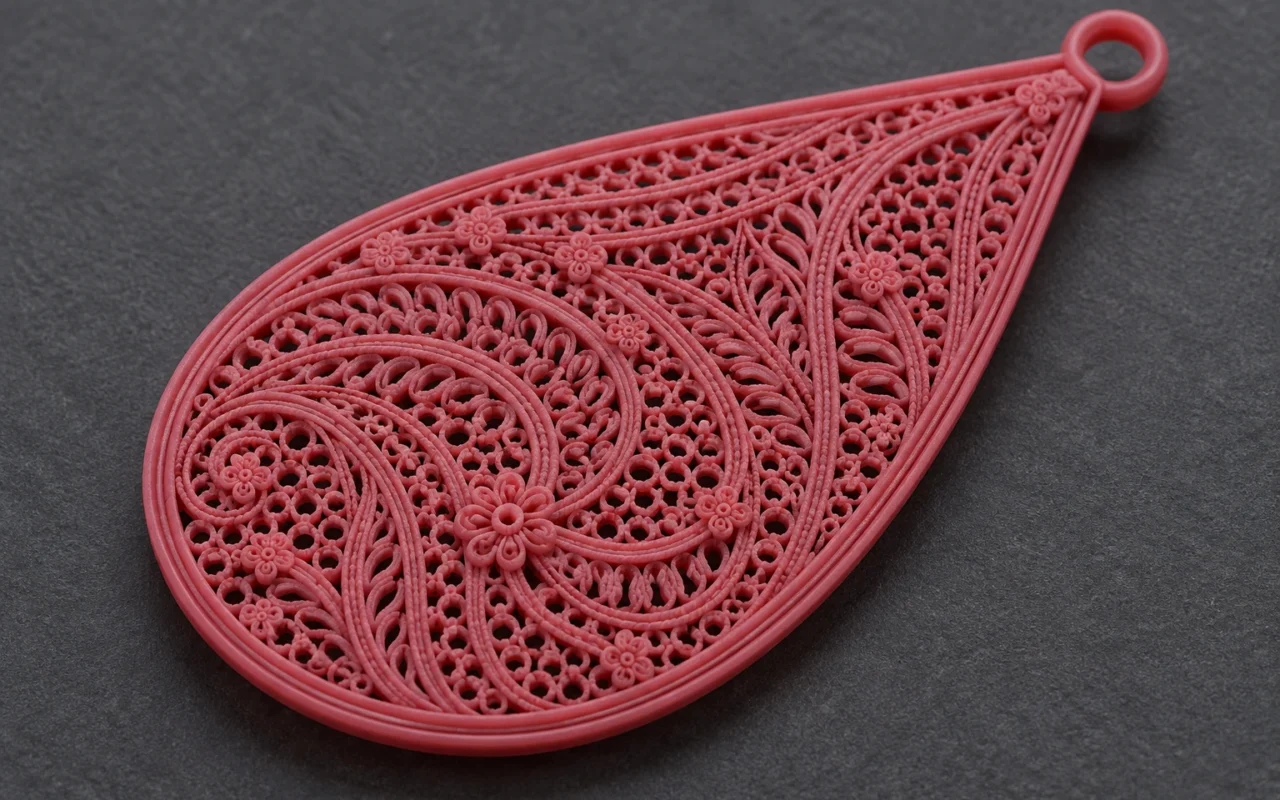
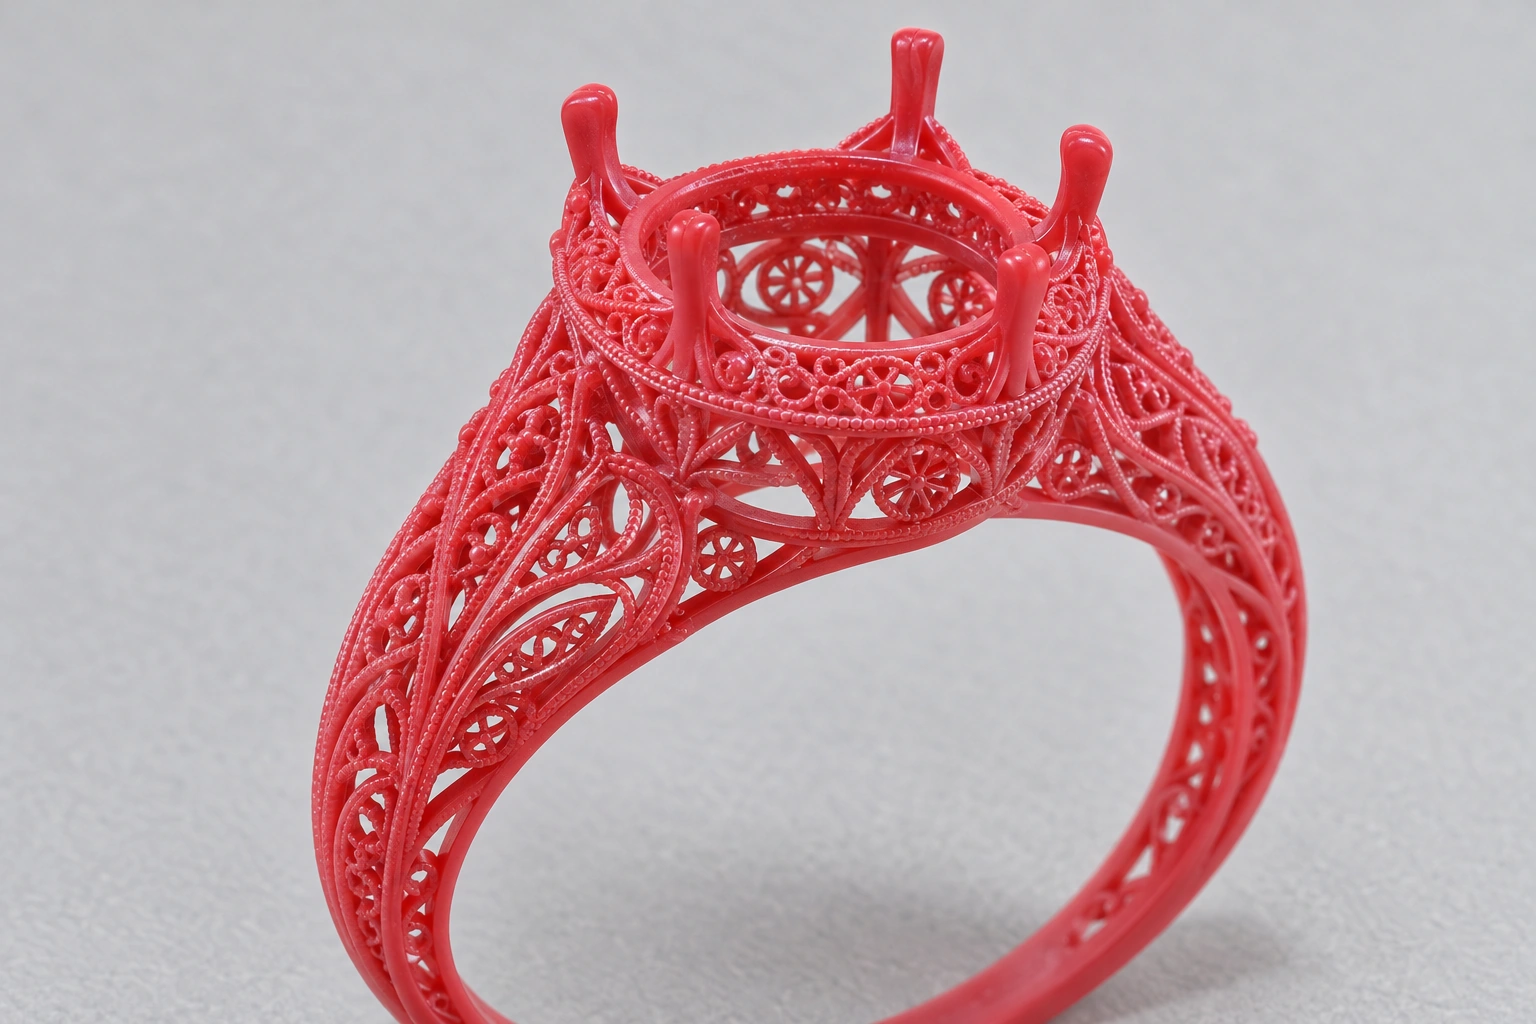
El diseño de un anillo calado suele estar en los hilos entrelazados del aro, la cesta bajo el engaste y los espacios entre motivos. La impresión 3D en cera permite producir estas formas complejas. Entre el modelo digital y una joya lista para llevar todavía están la limpieza, manipulación, montaje del árbol, fundición y acabado.
La pregunta útil es cómo recorrerá cada hilo todas las operaciones sin dañarse. Examine juntas las uniones, aberturas y vías de trabajo, para comprobar el motivo en el patrón de cera, la pieza recién fundida y la joya terminada. La impresora produce un patrón para fundición a la cera perdida; el metal final se obtiene mediante fundición y mecanizados posteriores.
1 Examine las uniones y las aberturas
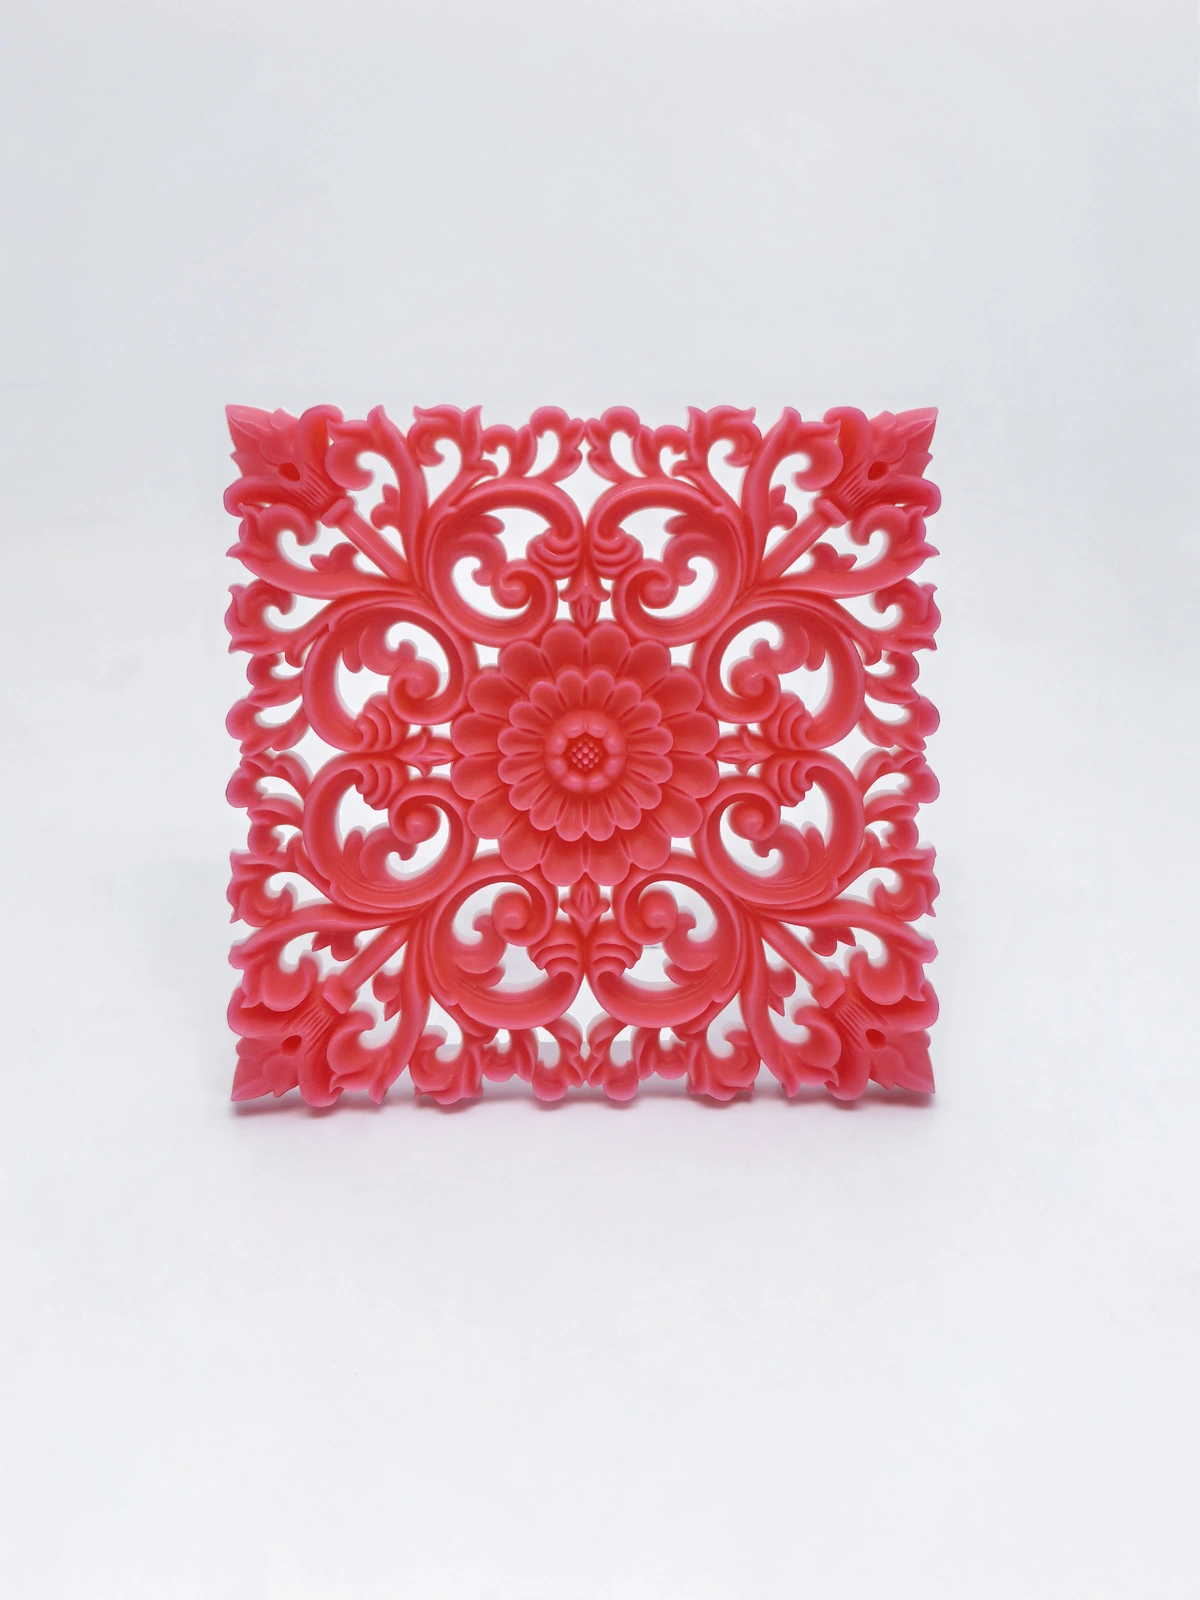
Los orificios pasantes, bajorrelieves, mallas finas y cavidades cerradas requieren análisis distintos. Un orificio comunica dos caras; el bajorrelieve mantiene un fondo continuo; la malla depende de varias uniones para conservar su forma; una cavidad cerrada deja un interior sin acceso directo. Pueden parecer igual de ligeros en un render, pero plantean problemas de fabricación diferentes.
Marque en CAD las uniones más finas, los tramos más largos, las aberturas más estrechas y las transiciones de espesor. Examine frente, dorso y secciones locales. Una nervadura o engaste puede obstruir por detrás un hueco aparentemente abierto; una entrada amplia puede estrecharse en el interior.
En un aro calado, un hilo corto entre dos bordes y otro que rodea varios huecos antes de volver al cuerpo pueden tener el mismo grosor, pero condiciones de limpieza y manipulación distintas. El diámetro mínimo no describe por sí solo la viabilidad del motivo. Considere longitud, curvas, uniones vecinas y posición.
Describa el proceso real cuando una joya fundida tenga apariencia de filigrana. Una malla obtenida fundiendo un patrón de cera impreso se fabrica de forma distinta a la filigrana artesanal tradicional; conviene mantener esa distinción en la presentación del producto.
2 Las uniones finas deben resistir la limpieza y la manipulación
Al salir de la impresora, los detalles pueden seguir apoyados en material de soporte. Después de la limpieza, los hilos deben mantener su forma mediante sus propias uniones. Recoger, almacenar y montar el patrón en el árbol añade contactos. Junto con la geometría impresa, defina dónde apoyarlo y levantarlo.
La resistencia a la manipulación también preocupa a los fabricantes de cera. La descripción de VisiJet Wax Jewel Red de 3D Systems trata específicamente la manipulación de patrones de filigrana ligera y malla fina durante la cera perdida. Ese comportamiento corresponde al sistema indicado; los límites de las estructuras con equipos y materiales Cprint 3D se establecen con muestras apropiadas.
En zonas propensas a doblarse o romperse, compare tramos más cortos, otras posiciones de unión o un borde continuo. Revise a la vez aspecto, peso y acceso para el acabado. Añadir una unión puede dar continuidad y también estrechar aberturas o cambiar los espacios del dibujo.
Si se utilizan estructuras protectoras temporales, determine cuándo y cómo retirarlas y si sus marcas de unión podrán repasarse. Los elementos que permanecen hasta la etapa metálica también requieren corte y repaso; compruebe el acceso de las herramientas.

3 Incorpore el acceso de limpieza al modelo
Para limpiar un calado complejo, pregunte si el medio llega a la zona, si el soporte eliminado puede salir y si el resultado es visible para inspección. Considere juntos entrada, giros interiores y salida. Un exterior limpio no confirma la limpieza interior.
Una cesta bajo el engaste puede parecer abierta de lado, aunque sus capas oculten las uniones internas. El diseñador puede revisar el recorrido en sección y producción evaluarlo con los equipos, materiales y procedimientos reales. Ajuste aberturas, uniones o división de piezas cuando haga falta y confirme el cambio de aspecto.
Las cavidades cerradas necesitan soluciones propias para retirar el material interior y formar el molde. Acordar aberturas de proceso, machos o montaje por piezas corresponde también al fundidor. Una cavidad en CAD no resuelve automáticamente la limpieza de impresión ni la cavidad final en metal.
La limpieza debe proteger la cera del patrón. Temperatura, medio, tiempo y manipulación deben seguir las instrucciones del equipo y material; pruebe las zonas críticas de un diseño nuevo antes de procesar patrones completos. La retirada de soportes elimina el material de apoyo de impresión, mientras que el descerado posterior elimina la cera del patrón durante la preparación del molde. Son operaciones distintas.
4 Diseñe por separado los soportes y los bebederos
Los soportes sostienen temporalmente la geometría al imprimir; los bebederos proporcionan vías para que el metal entre en la cavidad. Defina la función de cada elemento añadido y hasta qué etapa debe permanecer.
La guía de fundición de patrones de joyería de Formlabs indica, para su proceso de resina, que los soportes automáticos del programa no deben utilizarse directamente como bebederos. Los bebederos impresos diseñados expresamente también pueden sostener ciertas estructuras de filigrana. Ambas funciones requieren evaluación separada. Las dimensiones y condiciones de resina de la guía no se aplican directamente a la cera.
En mallas finas y motivos entrelazados, el fundidor debe considerar aleación, geometría global y condiciones de colada para definir entradas, alimentación y retirada de uniones. Una posición cómoda para montar el árbol puede estar cerca del motivo que debe conservarse; una menos visible puede ser difícil de repasar.
Si se imprimen bebederos junto con el patrón, identifique su función y acuerde requisitos de unión, inspección y corte. Revisar alimentación y acceso de acabado permite decidir si la disposición sirve para el diseño completo.
5 Compare el mismo detalle en cada etapa
Ante hilos rotos, huecos bloqueados o motivos menos profundos en la joya terminada, busque el primer registro que muestre el cambio. Compare la misma zona y versión en CAD, patrón limpio, pieza recién fundida y pieza acabada para acotar la investigación.
| Etapa observada | Qué registrar | Qué revisar primero |
|---|---|---|
| Exportación y preparación | Detalles ausentes, huecos cerrados, facetas visibles | Diferencias entre modelo original, archivo exportado y procesado |
| Patrón sin soportes | Hilos rotos, deformación, residuos en huecos | Formación, limpieza y manipulación |
| Bruto de fundición | Zonas ausentes, huecos bloqueados, defectos superficiales | Entrega del patrón, revestimiento o cáscara, quemado y colada |
| Después de repasar o pulir | Bordes redondeados, relieve atenuado, desgaste pasante local | Zonas trabajadas, acceso de herramientas y exigencias superficiales |
El momento de detectar el problema solo es una pista. Un hilo roto observado tras retirar soportes requiere estados anteriores y registros de trabajo para distinguir una formación incompleta de daños de limpieza o manipulación. Si el motivo está íntegro en bruto y se atenúa al pulir, centre la revisión en el acabado.
En las fotografías comparativas mantenga en lo posible posición, escala e iluminación, y marque la misma zona. Los ángulos y aumentos cambian la visibilidad; no interprete diferencias fotográficas como cambios geométricos.
6 Valide el diseño completo con muestras parciales
Para un diseño nuevo complejo, prepare muestras de zonas críticas: conexiones largas y finas, giros cerrados, pequeñas aberturas o texturas hundidas. Mantenga uniones, orientación y entorno reales para que la comprobación se aproxime al diseño final.
Al comparar modificaciones, conserve el entorno y cambie una característica principal cada vez, como la posición de unión o el tamaño de abertura. Registre valores de diseño, materiales y condiciones de impresión, y resultados tras limpieza, fundición y acabado. Así podrá identificar qué problema resuelve el cambio.
Una vez aprobada la muestra parcial, fabrique el diseño completo. Las posiciones de agarre, limpieza y alimentación pueden variar. El éxito de un detalle local no establece una dimensión mínima universal para todos los motivos.
Antes de aceptar la pieza, concrete qué huecos deben quedar pasantes, qué bordes definidos, dónde se permite repasar y cómo se inspecciona la superficie. Ingeniería de aplicaciones y fundición deben seleccionar variantes dimensionales para el trabajo real. Evalúe por separado resistencia en uso y fiabilidad de uniones según metal final, estructura y finalidad.
Entregue a producción CAD completo, zonas críticas, aleación prevista y requisitos superficiales. Marque los hilos y huecos que deben mantenerse. Organizar muestras alrededor de esas zonas proporciona una base clara para modificar el diseño.
Preguntas frecuentes
¿Todo calado imprimible puede fundirse por completo?
También hay que confirmar acceso de limpieza, entrega del patrón, formación del molde y llenado metálico. Imprimir es una etapa: compruebe que el detalle llegue a la pieza fundida y terminada.
¿Qué finura puede alcanzar la joyería calada?
Depende del equipo, material, longitud, uniones, orientación y operaciones posteriores concretos. Facilite la geometría local completa y defina si la aceptación corresponde al patrón, al bruto de fundición o a la joya acabada. Confírmelo mediante una muestra correspondiente.
¿Un relieve menos definido implica poca precisión de impresión?
Compare primero el patrón limpio y la pieza recién fundida. El detalle puede cambiar al procesar archivos, imprimir, limpiar, fundir o acabar. Los registros por etapas ayudan a decidir dónde investigar.