
Sommaire
- À quoi sert une imprimante 3D pour la bijouterie ?
- Qu’imprime réellement une imprimante 3D de bijouterie ?
- Des bagues aux pendentifs : quels bijoux peuvent bénéficier de l’impression 3D ?
- Cinq applications concrètes de l’impression 3D en bijouterie
- Quelles étapes séparent le CAD du bijou métallique ?
- Quels gains peut-on attendre, et quelles sont les limites ?
- Comment juger si votre projet s’y prête ?
- Questions fréquentes sur l’impression 3D de bijoux
- Commencez par un dessin représentatif
À quoi sert une imprimante 3D pour la bijouterie ?
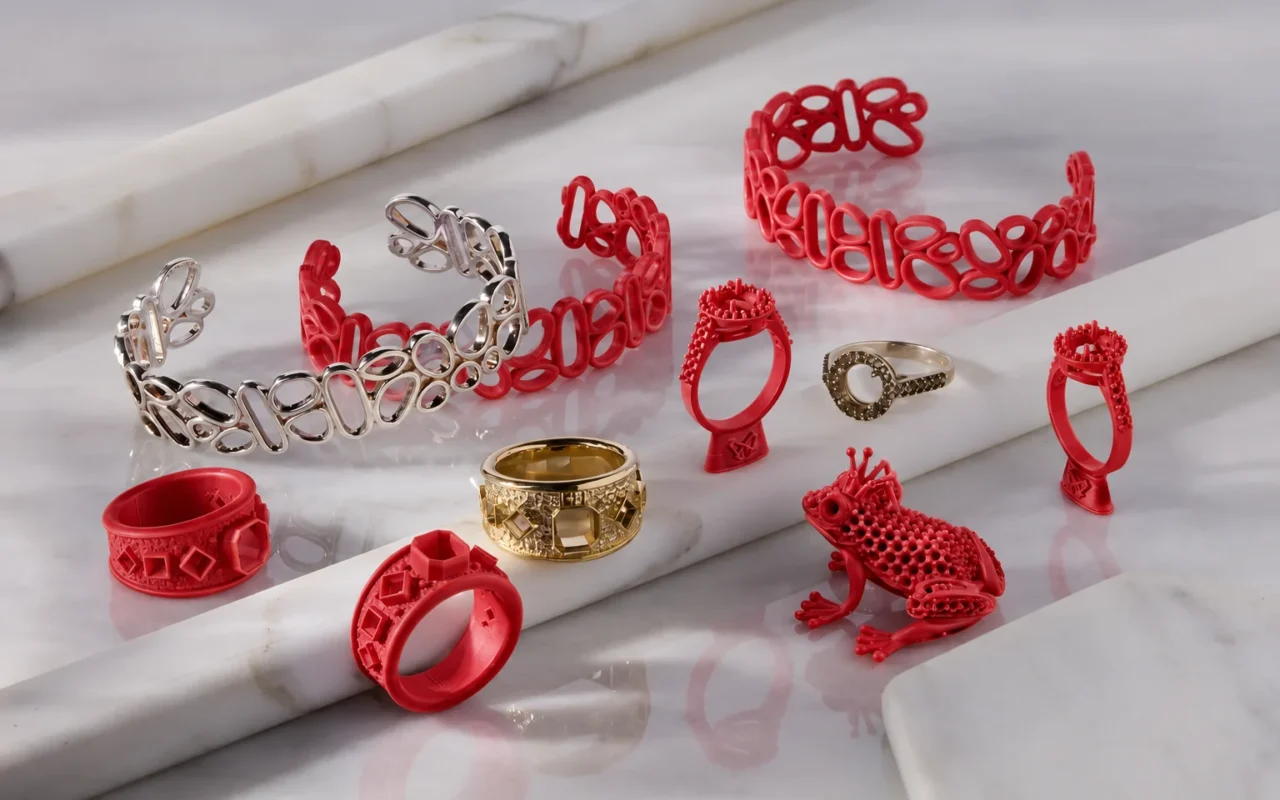
Une imprimante 3D de bijouterie transforme un dessin numérique en modèle physique ou en modèle de fonderie pour le prototypage, la personnalisation, les petites séries variées, les géométries complexes et la production régulière par lots. Une bague dont la monture doit évoluer, une collection de pendentifs à tester ou des commandes de plusieurs tours de doigt peuvent partir d’un fichier 3D préparé pour le procédé adapté.
L’expression « bijou imprimé en 3D » recouvre toutefois plusieurs méthodes. Une maquette visuelle, un modèle en cire pour la fonte à cire perdue et une pièce métallique imprimée directement nécessitent des équipements et matériaux différents. Ce guide présente surtout l’impression de modèles : obtenir un modèle conforme, puis le couler, le reprendre, le polir et le sertir pour réaliser le bijou métallique.
Qu’imprime réellement une imprimante 3D de bijouterie ?
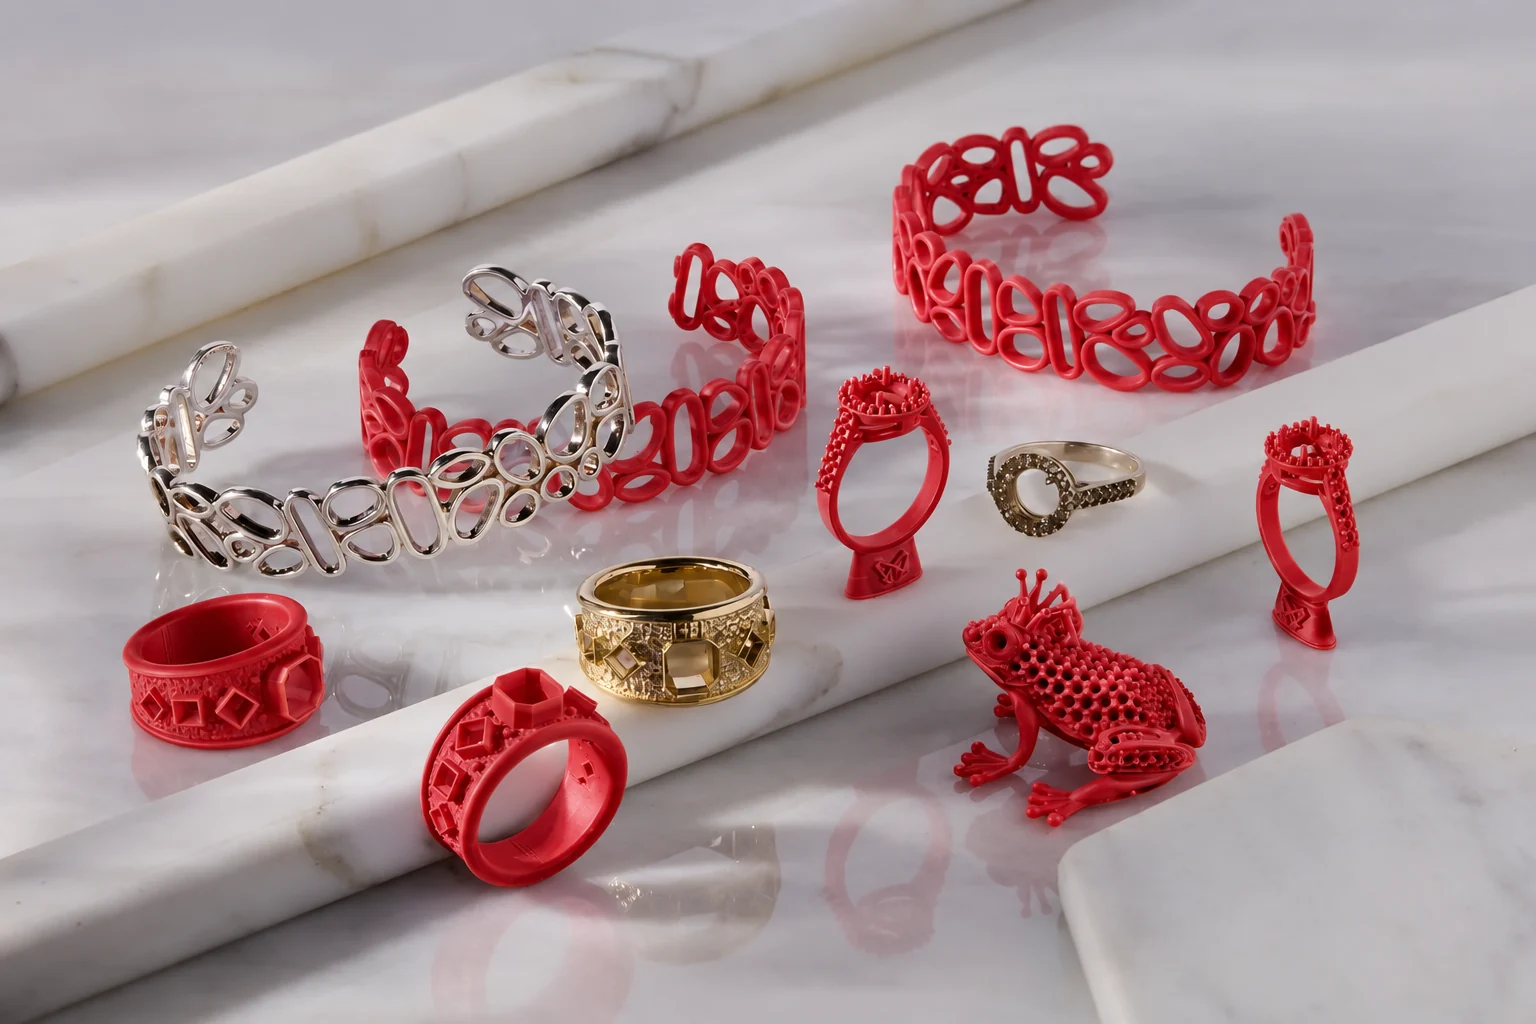
Il faut d’abord identifier ce que l’imprimante fournit à l’étape suivante. Le créateur peut rechercher une maquette pour comparer des proportions ; le fondeur a besoin d’un modèle dont les dimensions, la surface et le matériau conviennent au procédé.
| Objet imprimé | Usage principal | Suite du processus et distinctions |
|---|---|---|
| Maquette de présentation ou de validation | Observer forme, volume, proportions et position des détails | Modifier ou valider le dessin ; le matériau ne convient pas nécessairement à la fonte ni au port prolongé |
| Modèle en cire | Fournir un modèle perdu pour la fonte à cire perdue | Retirer les supports, contrôler et monter l’arbre de coulée ; l’objet imprimé reste en cire |
| Modèle en résine calcinable | Produire un modèle de fonderie selon un procédé matière défini | Post-traitement et cycle de brûlage adaptés ; ne pas le traiter comme une cire ordinaire |
| Maître-modèle pour la fabrication de moules | Fournir la géométrie de départ d’un moule de reproduction | Vérifier la compatibilité avec température, pression et méthode de démoulage |
| Pièce métallique imprimée directement | Former une pièce en métal par fabrication additive | Autre système d’équipements et de matériaux ; retrait des supports et finition généralement nécessaires |
Un modèle en cire est parfois appelé improprement « moule en cire ». C’est pourtant un positif consommable de la forme du bijou, et non un moule réutilisable. Le revêtement forme un moule autour du modèle. Après décirage et brûlage, la cavité restante reçoit le métal.
La cire et la résine calcinable peuvent servir de modèles de fonderie, mais leur composition et leur traitement diffèrent. Le nettoyage, le retrait des supports, l’éventuelle post-polymérisation et le cycle de brûlage d’une résine dépendent du produit utilisé. Une procédure unique ne s’applique pas automatiquement à tous les matériaux.
La Cprint 3D 3H-420 Plus utilise par exemple une cire de construction rouge pour former les modèles et une cire de support blanche pour maintenir leur géométrie pendant l’impression. Le support est ensuite retiré selon le procédé prévu. Consultez les cires de construction et de support pour la 3H-420 Plus pour connaître leurs rôles et conditions d’utilisation.
Des bagues aux pendentifs : quels bijoux peuvent bénéficier de l’impression 3D ?
L’impression 3D peut participer à la conception et à la fabrication de nombreux bijoux. Pour la fonte à cire perdue, on imprime généralement le modèle du corps du bijou ou d’un composant à couler. Les opérations de soudage, de liaison et d’assemblage restent à prévoir dans le processus global.
| Type de bijou | Besoins de conception | Points à vérifier |
|---|---|---|
| Bagues, bagues de fiançailles et bagues commémoratives | Adapter taille, monture, proportions du corps, inscriptions et textures | Cotes fonctionnelles, griffes et surépaisseurs pour la fonte et le polissage |
| Pendentifs, insignes et ornements | Créer reliefs, inscriptions, ajours et surfaces à plusieurs niveaux | Parois fines, nettoyage des creux, liaisons et remplissage du moule |
| Boucles d’oreilles et parures | Produire des paires assorties et des tailles différentes dans une collection | Cohérence des paires, poids prévu et zones de liaison |
| Joncs et composants de bracelets à couler | Réaliser textures courbes, motifs répétitifs et décors complexes | Dimensions, résistance, mode de liaison et assemblage final |
Un bracelet peut, par exemple, être constitué de maillons dont les modèles sont fabriqués séparément, puis coulés et assemblés. Pouvoir imprimer ces modèles ne signifie pas qu’une imprimante à cire fournit en une opération un bracelet métallique complet et prêt à porter. Distinguer impression, fonte et assemblage aide à évaluer la pertinence du procédé.
Cinq applications concrètes de l’impression 3D en bijouterie
Prototypage, personnalisation et production se rencontrent souvent dans un même projet : le nouveau dessin est validé, testé en fonte, puis décliné en plusieurs tailles. Les applications suivantes précisent l’utilité de l’impression selon le travail à accomplir.
1. Prototypage : passer de l’écran à un échantillon observable
Un rendu 3D exprime l’intention du créateur ; une maquette physique facilite l’évaluation des proportions et des volumes. Les échantillons permettent de comparer la hauteur d’une monture par rapport au corps de bague, l’équilibre d’un pendentif avec sa bélière ou la lisibilité d’un relief à taille réelle.
Définissez l’objectif de chaque série de prototypes. Une maquette visuelle adaptée peut suffire pour comparer des formes. Pour vérifier le remplissage du métal, la position des sertissures ou les détails après polissage, il faut des modèles calcinables et un essai de fonte. Le premier cas oriente les corrections du dessin ; le second vérifie sa réalisation avec le procédé disponible.
Le poids, la résistance et le toucher d’un modèle en cire diffèrent de ceux du bijou métallique. Une validation visuelle ne remplace donc pas celle de la pièce finie. Fixez des critères pour chaque essai, consignez les modifications et utilisez le fichier confirmé pour l’itération suivante.
2. Personnalisation : traduire tailles, inscriptions et motifs en modèles
Les bijoux personnalisés demandent souvent d’adapter le tour de doigt, une inscription commémorative, une texture ou un motif sur un dessin de base. La monture peut aussi évoluer pour accueillir une autre pierre. Le modèle numérique conserve ces versions et transforme le dessin approuvé en objet physique.
Pour une bague commémorative proposée en plusieurs tailles et inscriptions, des fichiers distincts peuvent être préparés, vérifiés puis imprimés. Cela conserve la base de conception de chaque pièce et facilite les modifications ou commandes ultérieures.
Modifier une taille ne consiste pas simplement à redimensionner l’ensemble du modèle avant production. Cela peut changer l’épaisseur du corps, la monture et les proportions du décor ; des lettres ajoutées peuvent créer des zones trop minces ou des détails trop serrés. Vérifiez les structures critiques de chaque version et maintenez la correspondance entre commande, fichier et identification physique.
3. Petites séries : tester des collections et regrouper des commandes
Une petite collection de créateur ou un essai de plusieurs pendentifs peut associer peu d’exemplaires par modèle à des révisions fréquentes. Lorsque les matériaux et l’agencement le permettent, des modèles de formes et de tailles différentes peuvent partager une même fabrication. Cela réduit le besoin de refaire un maître-modèle ou un moule d’injection de cire à chaque modification.
Un plateau mixte doit tenir compte de la hauteur, de l’orientation, des espacements et du nettoyage des supports. Réduire le nombre de pièces complexes peut parfois faciliter leur retrait, leur identification et leur livraison. Préservez leur traçabilité après traitement afin de ne pas confondre tailles ou formes proches pendant le nettoyage et le montage de l’arbre.
Évaluez l’intérêt d’une petite série à l’échelle de la commande : quels outillages sont évités, quel travail d’impression et de nettoyage est ajouté, et les modèles seront-ils prêts pour la fonte à temps ? Le processus de prototypage en cire et de fonte de bijoux en petites séries approfondit l’agencement, le retrait des supports et le montage de l’arbre.
4. Géométries complexes : ajours, filigranes et textures en relief
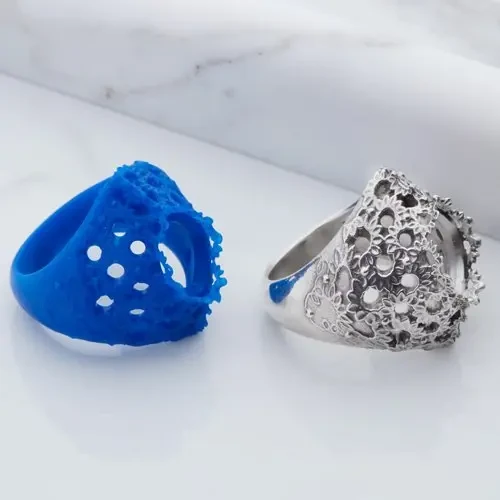
Les pendentifs ajourés, filigranes fins, reliefs courbes et motifs géométriques répétés peuvent tirer parti du dessin numérique et de la fabrication par couches. Plutôt que de sculpter chaque détail individuellement, l’impression permet d’organiser des formes complexes et répétitives à partir du même fichier.
Concevez simultanément la formation et le nettoyage du modèle. Une cavité fermée peut retenir des supports, une liaison mince casser pendant la manipulation, et des creux profonds ou détails serrés compliquer la fonte et la reprise. Les voies d’entrée et d’évacuation du produit de nettoyage, ainsi que l’extraction intacte du modèle, doivent être envisagées dès le dessin.
Pouvoir modéliser, imprimer, retirer les supports et obtenir une fonte régulière sont quatre points à valider séparément. Intégrez parois fines, griffes et liaisons représentatives aux essais, puis utilisez le système d’alimentation, l’alliage et les résultats de fonte pour décider des corrections.
5. Production par lots : fournir régulièrement des modèles en cire conformes
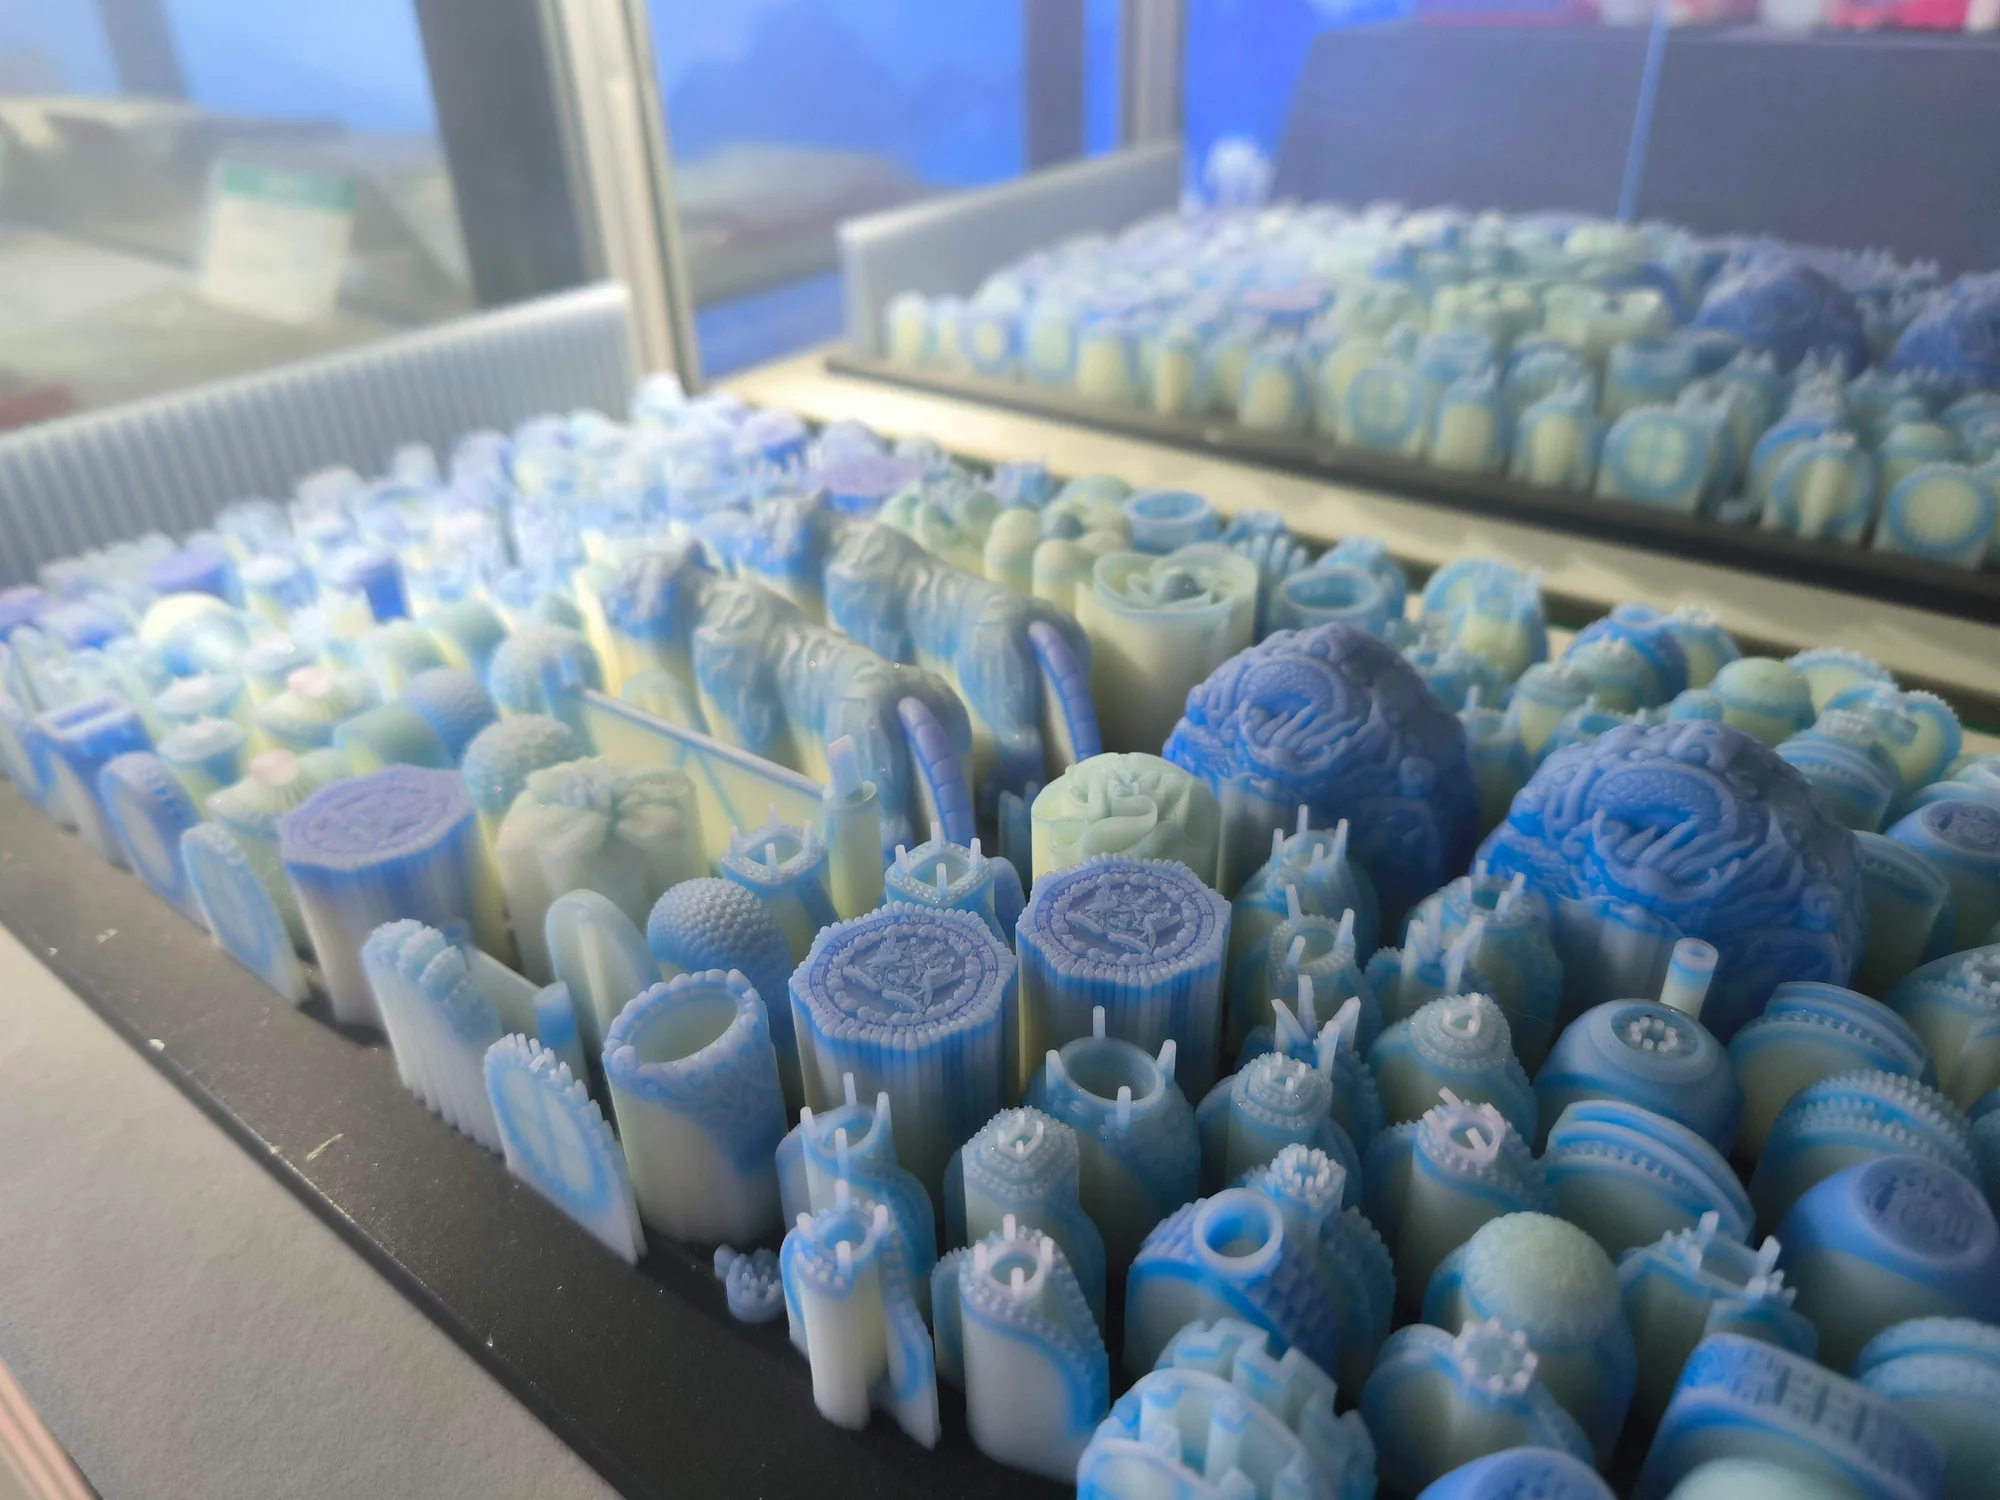
L’impression 3D peut également entrer dans la production quotidienne, notamment pour des commandes variées en dessins, tailles et ajustements. Les fichiers validés peuvent être réimprimés, en reliant la fabrication des modèles à la gestion des versions des commandes.
La capacité se mesure au nombre de modèles en cire contrôlés, acceptés et prêts à être montés sur l’arbre dans un délai donné. Le nombre d’objets sur un plateau ne décrit qu’un agencement. Le cycle inclut préparation, impression, refroidissement ou traitement, retrait des supports, contrôle et reprises éventuelles. Ajouter des impressions ne raccourcit pas nécessairement la livraison si nettoyage et fonderie ne suivent pas.
Une production suivie exige aussi des méthodes d’acceptation constantes et un suivi des lots de matière, versions et réglages importants. Pour un dessin stable produit longtemps en grande quantité, comparez également les procédés éprouvés de moulage et d’injection de cire. Les variantes peuvent être imprimées, tandis que les modèles répétitifs adaptés suivent une méthode de reproduction validée.
Quelles étapes séparent le CAD du bijou métallique ?
Le parcours d’impression de modèles suivi d’une fonte à cire perdue comprend six grandes étapes. La qualité de chacune influe sur la suite.
- Concevoir et vérifier la fabricabilité. Contrôlez dimensions, épaisseurs, montures, liaisons et détails dans le logiciel de CAO. Prévoyez compensations et surépaisseurs avec le fondeur. La CAO définit le bijou ; le logiciel de découpage en couches et d’agencement prépare l’impression.
- Choisir le matériau et organiser la fabrication. Adaptez le matériau à la présentation, à l’essai de fonte ou à la production. Vérifiez les fichiers, prévoyez orientation, supports et distances, puis conservez les identifiants des modèles et pièces.
- Imprimer et post-traiter les modèles. Retirez les supports de cire selon le procédé adapté et traitez les résines calcinables suivant leur notice. Températures, produits et manipulations doivent correspondre au système matière.
- Contrôler et monter le système d’alimentation. Vérifiez cotes critiques, surfaces, résidus, fissures et déformations. Raccordez les modèles acceptés aux jets pour former l’arbre selon le plan de fonte, en tenant compte du remplissage et de la découpe ultérieure.
- Mettre en revêtement, décirer ou brûler, puis couler. Formez un moule réfractaire autour des modèles, éliminez-les et préparez le moule selon un cycle validé, puis coulez le métal dans la cavité. Revêtement, matériau du modèle, alliage et programme thermique doivent être compatibles.
- Nettoyer, reprendre, polir et sertir. Après refroidissement, retirez le revêtement et coupez les jets avant de poursuivre les finitions. L’ordre du sertissage et des traitements de surface dépend du dessin et du procédé.
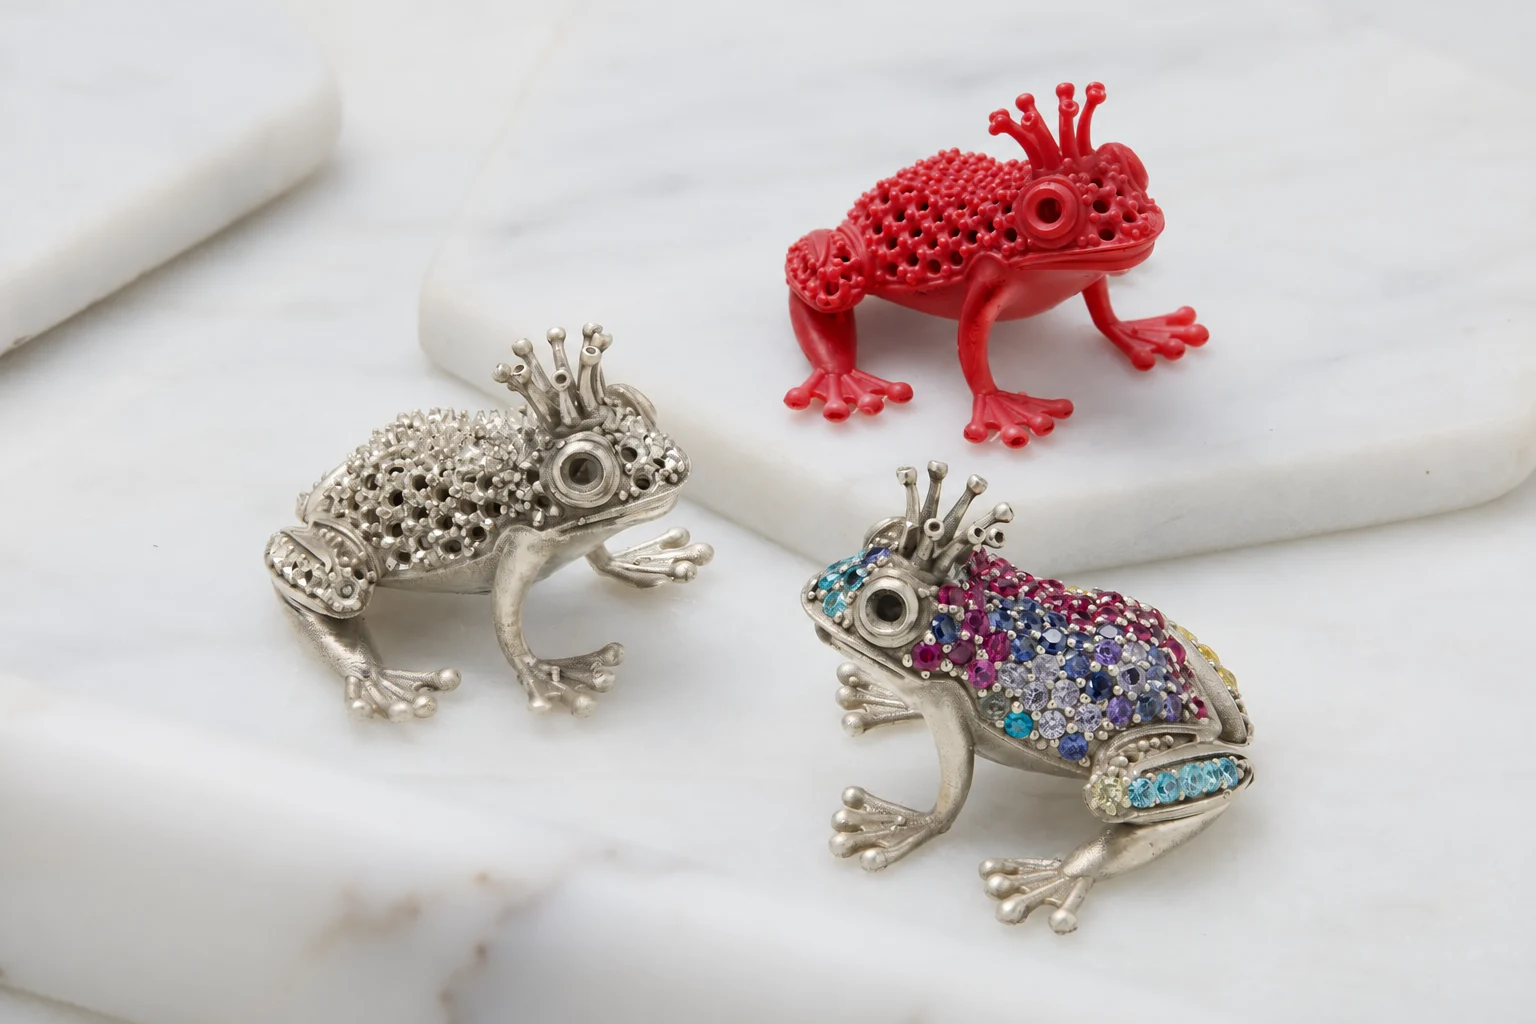
L’impression de cire modifie surtout l’obtention des modèles en amont de la fonte. Dimensions, surface et intégrité du métal dépendent aussi de l’alimentation, du revêtement, du brûlage, de la coulée et de la finition. Pour comparer avec le travail manuel, l’injection de cire ou la CNC, consultez les méthodes de fabrication de bijoux et la fonte avec modèles en cire imprimés en 3D.
Quels gains peut-on attendre, et quelles sont les limites ?
L’intérêt provient surtout du lien direct entre fichier numérique et modèle physique. Pour les révisions, variantes ou structures complexes, ce lien peut réduire les préparations répétées et faciliter la conservation des raisons d’une modification.
- Itérations de conception : les fichiers et historiques permettent de refaire un échantillon ciblé. Le délai réel comprend toujours modélisation, attente, impression et post-traitement.
- Commandes différenciées : tailles et motifs peuvent être préparés séparément et produits ensemble lorsque cela convient. Une identification fiable des versions et pièces reste indispensable.
- Préparation des outillages : l’impression directe de modèles adaptés réduit la dépendance aux maîtres-modèles et moules d’injection dédiés. Comparez les coûts complets pour les références stables et répétitives.
- Répétitions et régularité : les dessins validés sont réutilisables, mais les modèles physiques nécessitent des équipements, matières, procédés et contrôles maîtrisés.
L’épaisseur de couche ou la résolution d’impression n’est pas la précision dimensionnelle du métal fini ; le temps d’impression n’est pas le délai de livraison. Comparez les systèmes avec un dessin représentatif identique, les mêmes critères d’acceptation et quantités. Mesurez tout le cycle jusqu’aux modèles acceptés, puis intégrez matière, main-d’œuvre et reprises.
Comment juger si votre projet s’y prête ?
Définissez le test à partir des caractéristiques de vos commandes, plutôt que de choisir uniquement sur une promesse de précision ou de vitesse.
| Situation du projet | Approche à évaluer | Questions à résoudre avec l’échantillon |
|---|---|---|
| Nombreux nouveaux dessins et révisions fréquentes | Associer conception numérique et maquettes physiques | Peut-on bien apprécier les proportions et appliquer fidèlement les changements ? |
| Personnalisation avec tailles ou motifs différents | Fabriquer les modèles de chaque version | Fichiers, commandes et modèles correspondent-ils, et les différences sont-elles reproductibles ? |
| Dessins variés avec peu d’exemplaires par référence | Agencement mixte et traitement par lots | La livraison reste-t-elle possible après nettoyage, identification et contrôle ? |
| Ajours complexes et textures fines | Valider ensemble géométrie, matières et fonte | Les détails sont-ils intacts, les supports retirables et les fontes d’essai acceptables ? |
| Dessin stable répété en grande quantité | Comparer impression, fabrication de moules et injection de cire | Quelle voie convient au coût par pièce acceptée et à la continuité des livraisons ? |
Préparez des fichiers CAD représentatifs, les cotes critiques, quantités et variantes prévues, l’alliage, le procédé de fonte existant et les difficultés rencontrées. Si vos commandes comprennent griffes fines, creux profonds et tailles variées, les échantillons doivent les représenter. Une seule pièce de démonstration facile ne suffit pas pour juger l’ensemble.
Pour comprendre l’intégration aux opérations, découvrez l’impression de modèles en cire pour la fabrication de bijoux. Pour évaluer une machine, utilisez le système matière, le volume de fabrication et la préparation de l’imprimante 3D de cire pour bijoux 3H-420 Plus afin de définir des essais adaptés à vos commandes.
Questions fréquentes sur l’impression 3D de bijoux
Peut-on imprimer directement des bijoux en or ou en argent ?
Cela dépend du système. Les imprimantes à cire et à résine calcinable fabriquent des modèles destinés à la fonte et à la finition. L’impression métallique directe utilise d’autres équipements et matériaux. La prise en charge d’un métal précieux particulier doit être vérifiée pour la machine concernée.
Quelle différence entre un modèle en cire et un moule de bijouterie ?
« Moule en cire » désigne parfois un modèle en cire, positif consommable destiné à la fonte. Les moules réutilisables en caoutchouc ou silicone servent à le reproduire. Le moule en revêtement reçoit le métal une fois le modèle éliminé. Il est préférable de préciser l’objet visé.
Comment choisir entre cire et résine calcinable ?
Comparez impression, retrait des supports, manipulation, essais de fonte et coût complet sur des dessins représentatifs. Les deux matériaux fournissent des modèles, mais diffèrent par leurs traitements et cycles de brûlage. La compatibilité avec les conditions de fonte existantes est déterminante.
L’impression 3D est-elle réservée aux prototypes et petites séries ?
Elle peut aussi servir à une production par lots validée, notamment pour des dessins, tailles et personnalisations variés. La capacité se mesure aux modèles acceptés sur l’ensemble du cycle. Pour les grandes séries stables, comparez aussi moulage et injection de cire.
Quel logiciel faut-il pour créer un modèle de bijou à imprimer ?
Le dessin est généralement réalisé dans un logiciel de CAO de bijouterie ou de modélisation 3D adapté, puis préparé dans le logiciel de découpage et d’agencement de l’imprimante. Wukong gère notamment ces étapes de préparation ; la création du bijou reste réalisée dans le processus CAO.
Comment calculer le coût d’un bijou réalisé avec l’impression 3D ?
Précisez si le calcul porte sur le modèle ou sur la pièce métallique terminée. Le modèle inclut préparation, temps machine, matériaux de construction et de support, post-traitement, contrôle et reprises. Le bijou fini ajoute métal, fonte, finition, polissage et sertissage. Comparez dessins, quantités et critères équivalents.
Commencez par un dessin représentatif
Pour intégrer l’impression 3D à votre activité, choisissez un dessin correspondant aux commandes habituelles. Déterminez si vous souhaitez valider l’aspect, la fonte ou la fourniture de modèles par lots, puis améliorez procédé et organisation à partir des résultats.
Vous pouvez soumettre un dessin de bijou pour une évaluation sur échantillon à l’équipe Cprint 3D. Indiquez cotes critiques, quantités, alliage et exigences de fonte actuelles afin de discuter des équipements et matériaux à partir d’un besoin concret.