
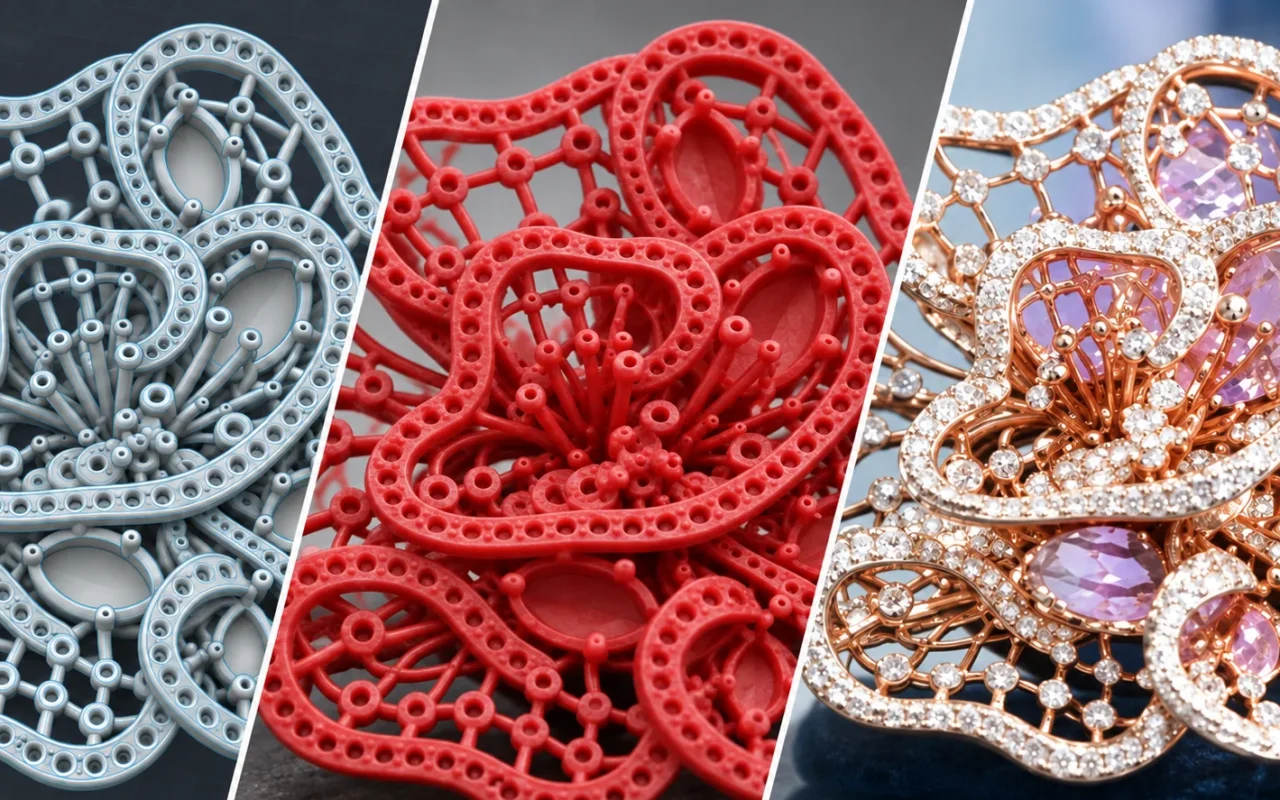
ジュエリーはどのように作られるのでしょうか。実際には、ひとつの加工法だけで完成することは多くありません。設計、成形、接合、鋳造、仕上げ、石留めといった工程が連携します。
シンプルなリングなら、金属材を曲げ、ろう付けし、形を整えて研磨できます。一方、透かしや多数の石座を持つ複雑な製品では、CADで設計し、消失模型を作り、金属を鋳造した後に切断、研磨、石留めを行うことがあります。長期にわたり同じ形を繰り返す場合は、プレス成形やゴム型へのワックス射出が経済的なこともあります。
ここでは、最終的な金属製品をどう成形するかと、鋳造用パターンをどう作るかを分けて考える必要があります。ワックス3Dプリントが主に変えるのは後者です。デジタル形状を消失模型に変換しますが、鋳造、研磨、石留め、製造判断そのものを置き換えるわけではありません。詳しくはジュエリー製造向けワックス3Dプリントをご覧ください。
ジュエリーの主な製造方法
ひとつの製品に成形、接合、鋳造、切削、石留め、表面処理が組み合わされることがあります。V&Aの金属加工技法ガイドも、金属製品が複数の技法で作られることを示しています。
| 方法 | 原理 | 適する用途 | 主な制約 |
|---|---|---|---|
| 手作業・金工 | 切断、鍛造、曲げ、ろう付け、やすり、研磨を行う。 | 一点物、修理、手作業の表情を重視する製品。 | 再現性と生産性が作業時間と技能に左右される。 |
| プレス・型成形 | プレスと専用工具で金属素材を成形する。 | 形状が安定した板金部品や反復生産。 | 初期工具が必要で、頻繁な設計変更には不向き。 |
| ロストワックス鋳造 | 消失模型が作る空洞へ溶融金属を流し込む。 | リング、ペンダント、ピアス、バングル、透かし、複雑曲面。 | パターン、湯道、埋没、焼成、合金、鋳込みの全工程に影響される。 |
| 電鋳 | 原型表面へ電気化学的に金属を析出させる。 | 軽量、中空、特殊な表面表現。 | 膜厚、原型除去、仕上げに専用工程が必要。 |
| CNC加工 | 工具でワックスや金属を切削する。 | 寸法管理した形状、マスター、工具が届く面。 | 深い空洞、アンダーカット、閉じた細部は工具アクセスに制約される。 |
| 金属積層造形 | 金属材料を積層してニアネット形状を作る。 | 特殊形状や高付加価値用途。 | 装置、サポート、熱処理、仕上げがパターン鋳造とは異なる。 |
どの方法も常に優れているわけではありません。形状、合金、数量、納期、表面品質、後工程、コストで選びます。
ワックスパターンが金属ジュエリーになるまで
脱ろうと焼成で消失模型を取り除くと、埋没材の内部に空洞が残ります。そこへ溶融金属を流し込みます。
- パターンを作る。手彫り、射出、CNC、3Dプリントなどを使います。
- 湯道を付けてツリーを組む。充填、排気、給湯、切断を考慮します。
- 埋没する。耐火性材料でパターンを包みます。
- 脱ろう・焼成する。管理した温度工程でパターンを除去し、鋳型を準備します。
- 鋳込み、冷却、型ばらしを行う。金属が空洞を満たして凝固します。
- 切断・仕上げを行う。湯道を切り、研磨、表面処理、石留めへ進みます。
3Dプリントワックスは、直接造形した金属ジュエリーではありません。鋳造チェーンの一要素です。産業用途については精密鋳造への応用をご覧ください。
鋳造用パターンはどう作るか
手彫りワックス
作り手が体積、質感、細部を直接調整できます。一点物や芸術性の高い作品に向きますが、複製やサイズ変更には作業時間がかかります。
マスター、ゴム型、ワックス射出
承認済みマスターからゴム型やシリコーン型を作り、ワックスを繰り返し射出します。安定した量産に向く一方、デザインやサイズごとに初期準備が必要です。
CNC切削ワックス
ワックスブロックからパターンやマスターを切削します。工具が届く面は管理しやすいものの、深い空洞やアンダーカット、繊細な透かしは設計変更が必要な場合があります。
キャスタブルレジン
光造形でCADから消失模型を作れますが、材料はワックスではありません。洗浄、二次硬化、サポート除去、熱膨張、灰分、焼成条件を材料ごとに確認します。
真ワックス3Dプリント
デジタルモデルから消失ワックスパターンを直接造形します。別のサポートワックスが透かしやオーバーハングを支えます。造形後はサポートを除去し、乾燥、検査してからツリーへ組みます。
Cprint 3D 3H-420は、赤色のパラフィン系100%ワックス造形材と白色のワックス系サポート材を使用します。キャスタブルフォトポリマーとは異なり、洗浄、熱挙動、灰分、焼成条件を同一視できません。詳しくは3H-420用プリントワックス材料をご確認ください。
GIAのジュエリーCAD/CAMプログラムでも、加算・除去CAM、3Dプリント、製造可能性を関連する技能として扱っています。
3Dプリントワックスパターンが広がる理由
すべての工場が既存工程を置き換えるべきという意味でも、常に低コストという意味でもありません。複雑形状、頻繁な変更、カスタム、多品種混載で検討価値が高まります。
修正をデジタルファイルへ戻せる
リングサイズ、石座、比率、テクスチャをCADで変更し、承認後に新しいパターンを配置・造形できます。変種ごとに物理工具を作る必要を減らせます。
複雑形状をCADから実体パターンへ
透かし、フィリグリー、細かな模様、複合曲面は手作業や複雑な型分割を要します。積層造形と除去可能なサポートが一部の形状を作りやすくします。
ただし、造形できることと鋳造できることは同じではありません。肉厚、清掃アクセス、湯道、金属流動、仕上げを確認します。
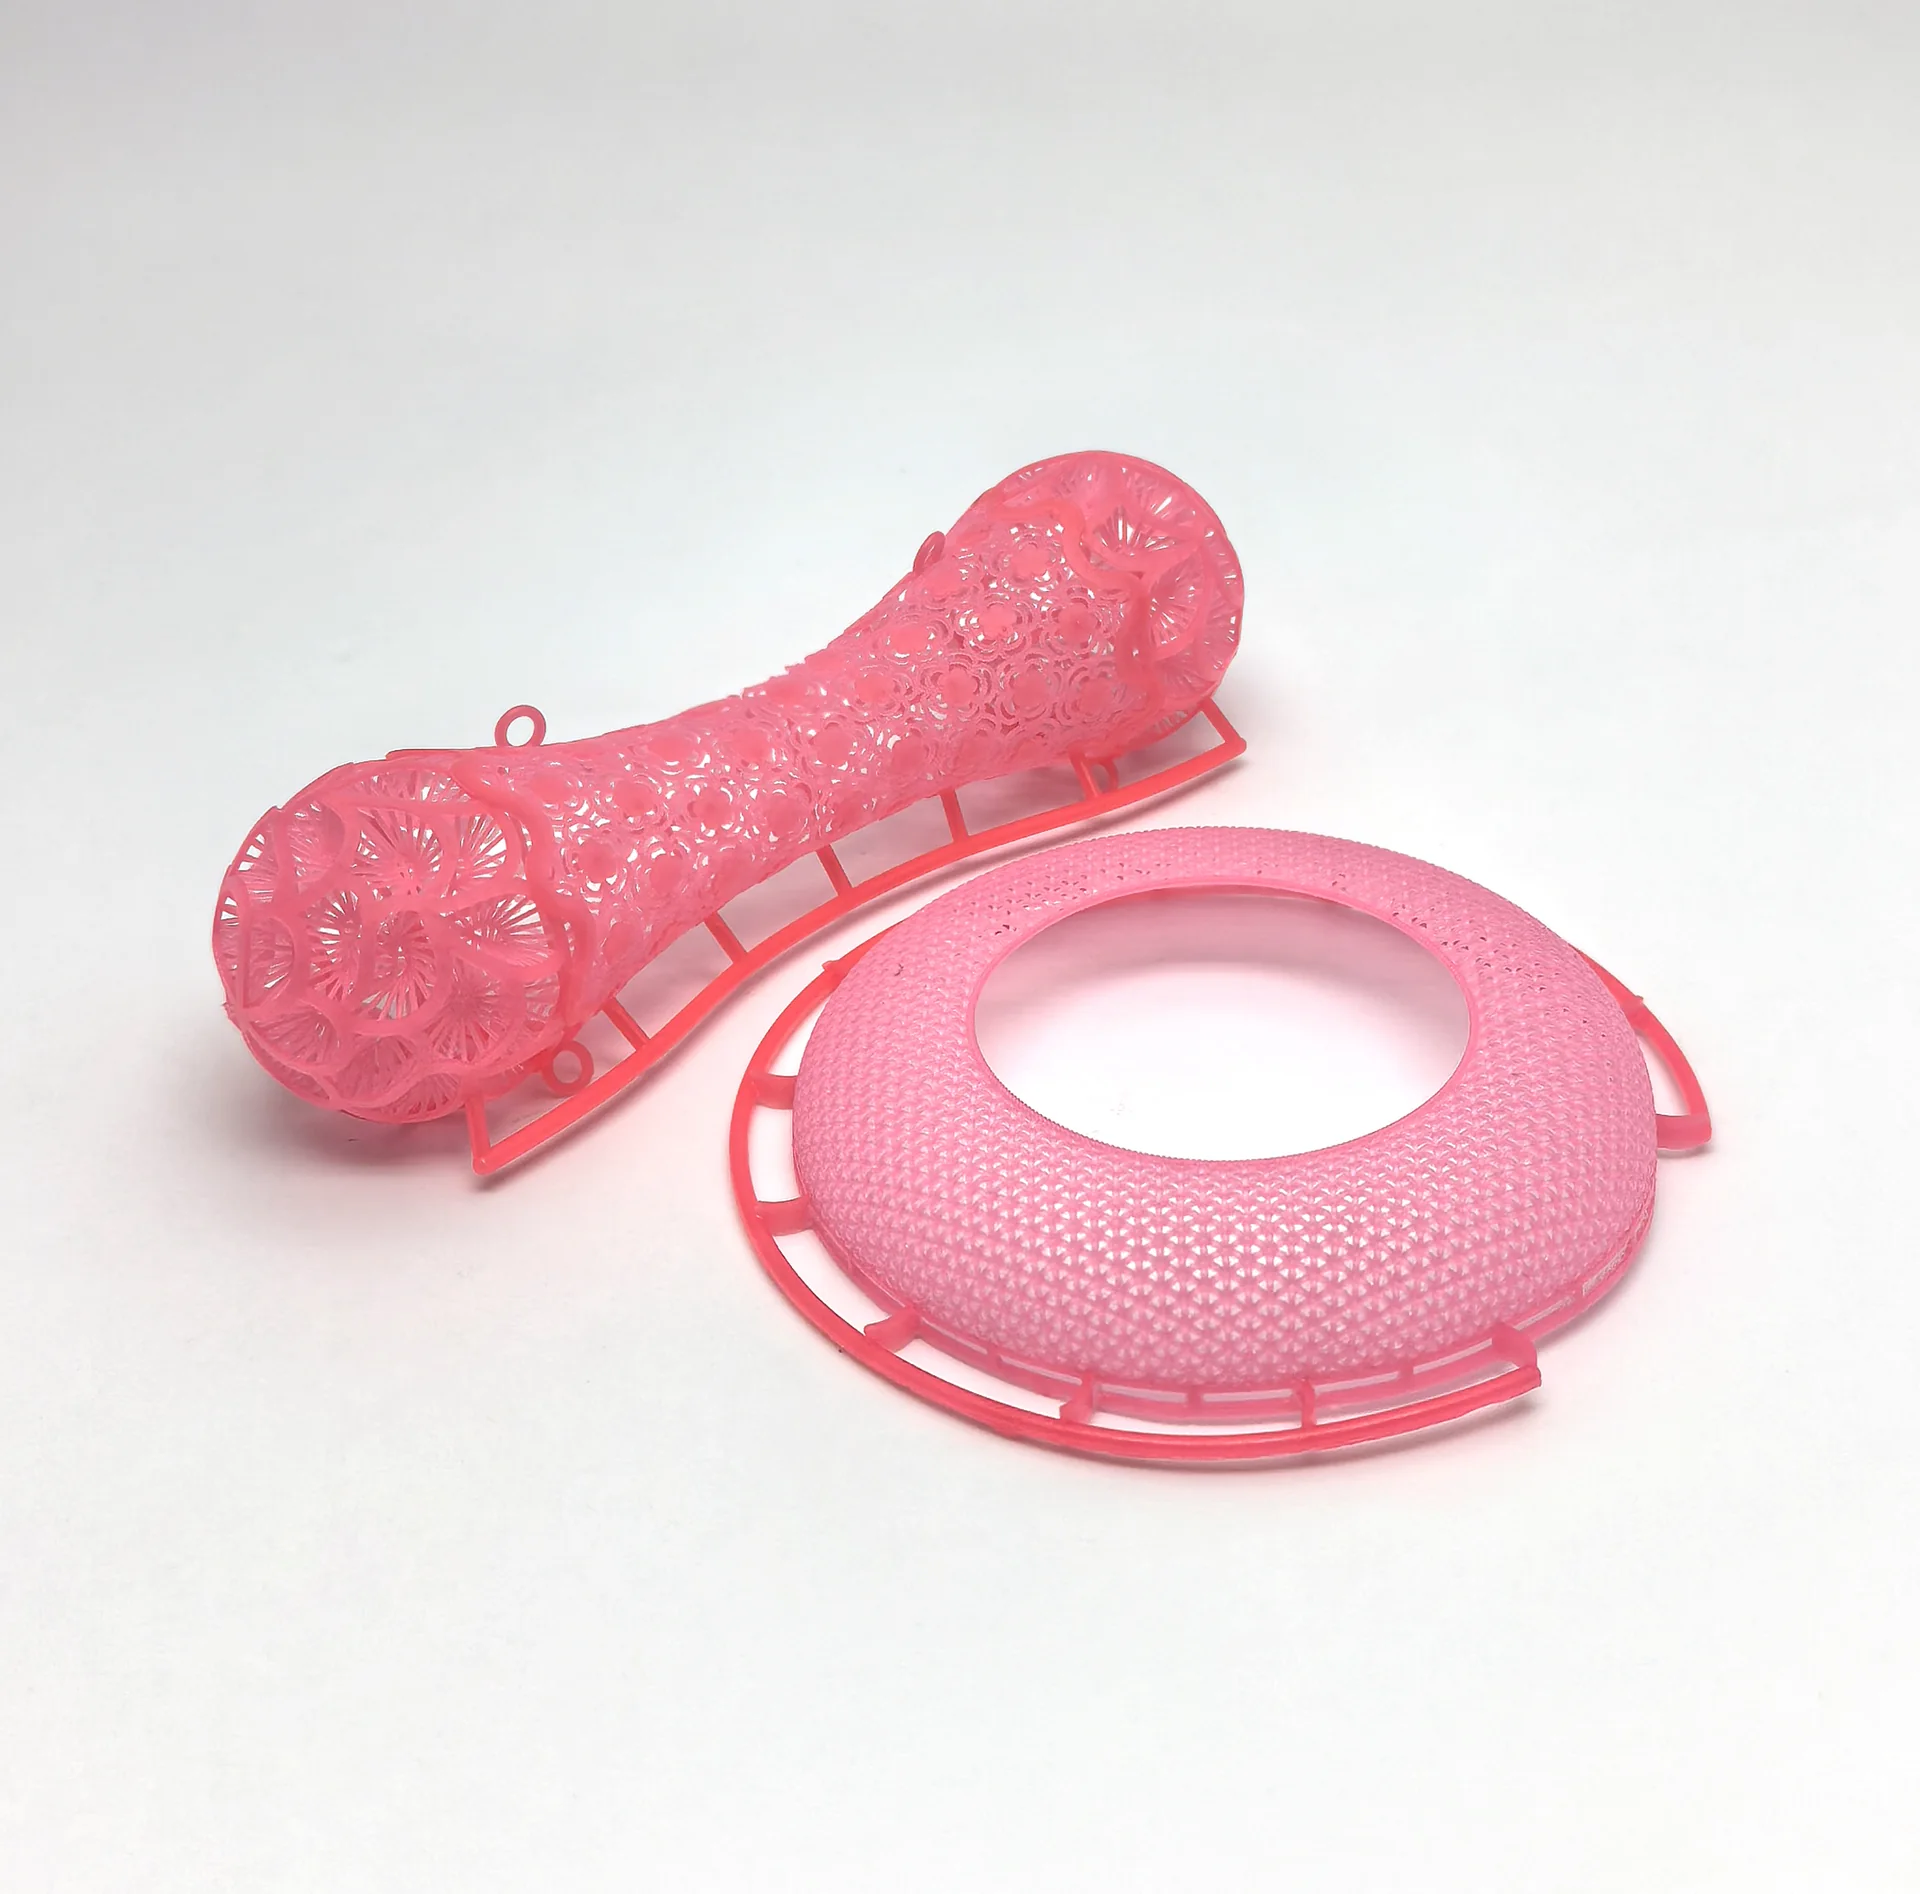
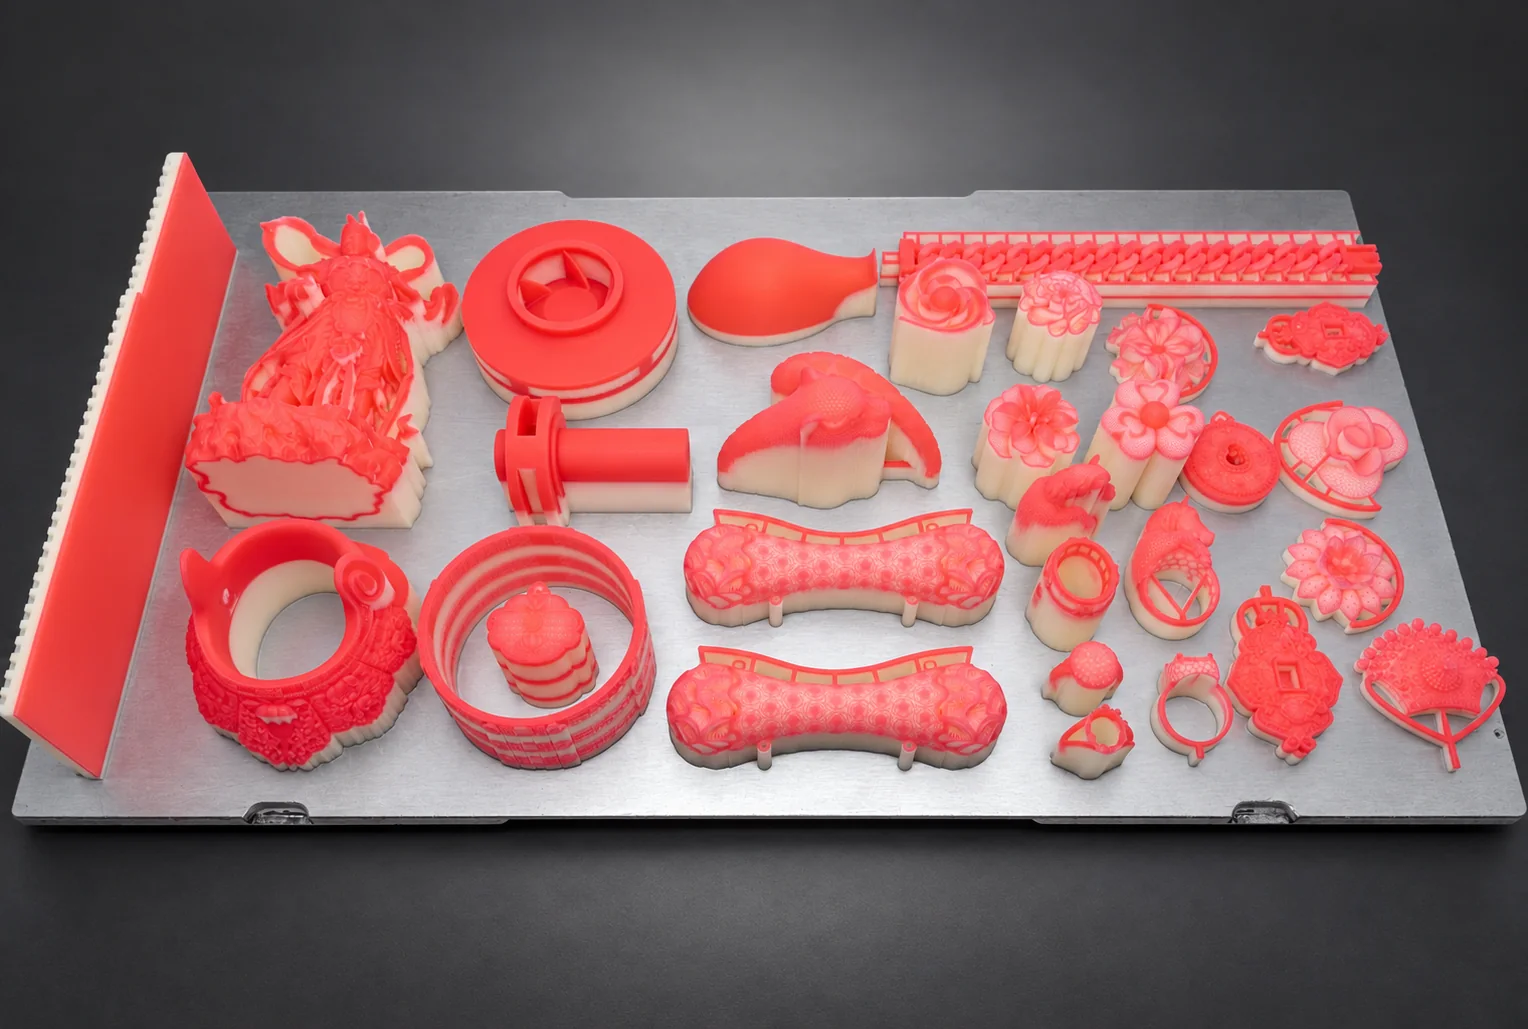
異なるデザインを同じプラットフォームへ
間隔、方向、サポート、識別を管理すれば、異なるデザインやサイズを混載できます。実際の能力は配置数ではなく、清掃・検査を終えツリーへ組める合格パターン数で評価します。
データ保存と版管理に向く
承認済み形状やサイズを保存し、再生産に利用できます。再現性には装置、材料、方向、サポート、清掃、環境の管理が必要です。
既存のロストワックス工程へ接続できる
変わるのは前段のパターン製作であり、ツリー組み、埋没、脱ろう、焼成、鋳込み、仕上げは残ります。ワックス、埋没材、鋳型寸法、温度工程、合金、鋳造法を組み合わせて検証します。
2026深圳国際ジュエリーフェアでは、Cprint 3Dが外観を刷新した3H-420 Plusを展示し、専門来場者と用途について意見交換しました。詳細は2026深圳国際ジュエリーフェアの展示会レポートをご覧ください。これは展示記録であり、市場シェアの根拠ではありません。
3Dプリントワックスがすべての案件に適するわけではない
長期間変わらない量産品では、検証済みゴム型へのワックス射出が成熟したサイクルと低い単価を実現する場合があります。一点物の芸術作品には手作業が適することもあります。
閉じた空間にはサポートが残り、薄い壁は変形し、サポート接点は仕上げを増やします。材料、サポート除去、有効造形域、実生産能力、安定性、保守、パターンから鋳物までの結果を比較する必要があります。
製造方法をどう選ぶか
| 用途 | 検討する方法 | 理由 |
|---|---|---|
| 一点物、修理、手作業の表情 | 手作業または手彫りワックス | 形と表面を直接制御できる |
| 安定形状、反復量産 | プレス、型成形、ワックス射出 | 工具費を生産数で償却できる |
| カスタム、頻繁な変更 | CAD+プリントパターン+鋳造 | 新しいマスターと型の必要を減らす |
| 透かし、フィリグリー、複雑曲面 | 製造性を確認したデジタルパターン+鋳造 | 複雑な消失模型を作りやすい |
| 金属部品を直接得たい | 金属積層造形 | 独立した金属造形と後処理を使う |
デジタルマスターからゴム型を作る、少量のプリントワックスで設計を検証してから工具へ進む、といった組み合わせも可能です。
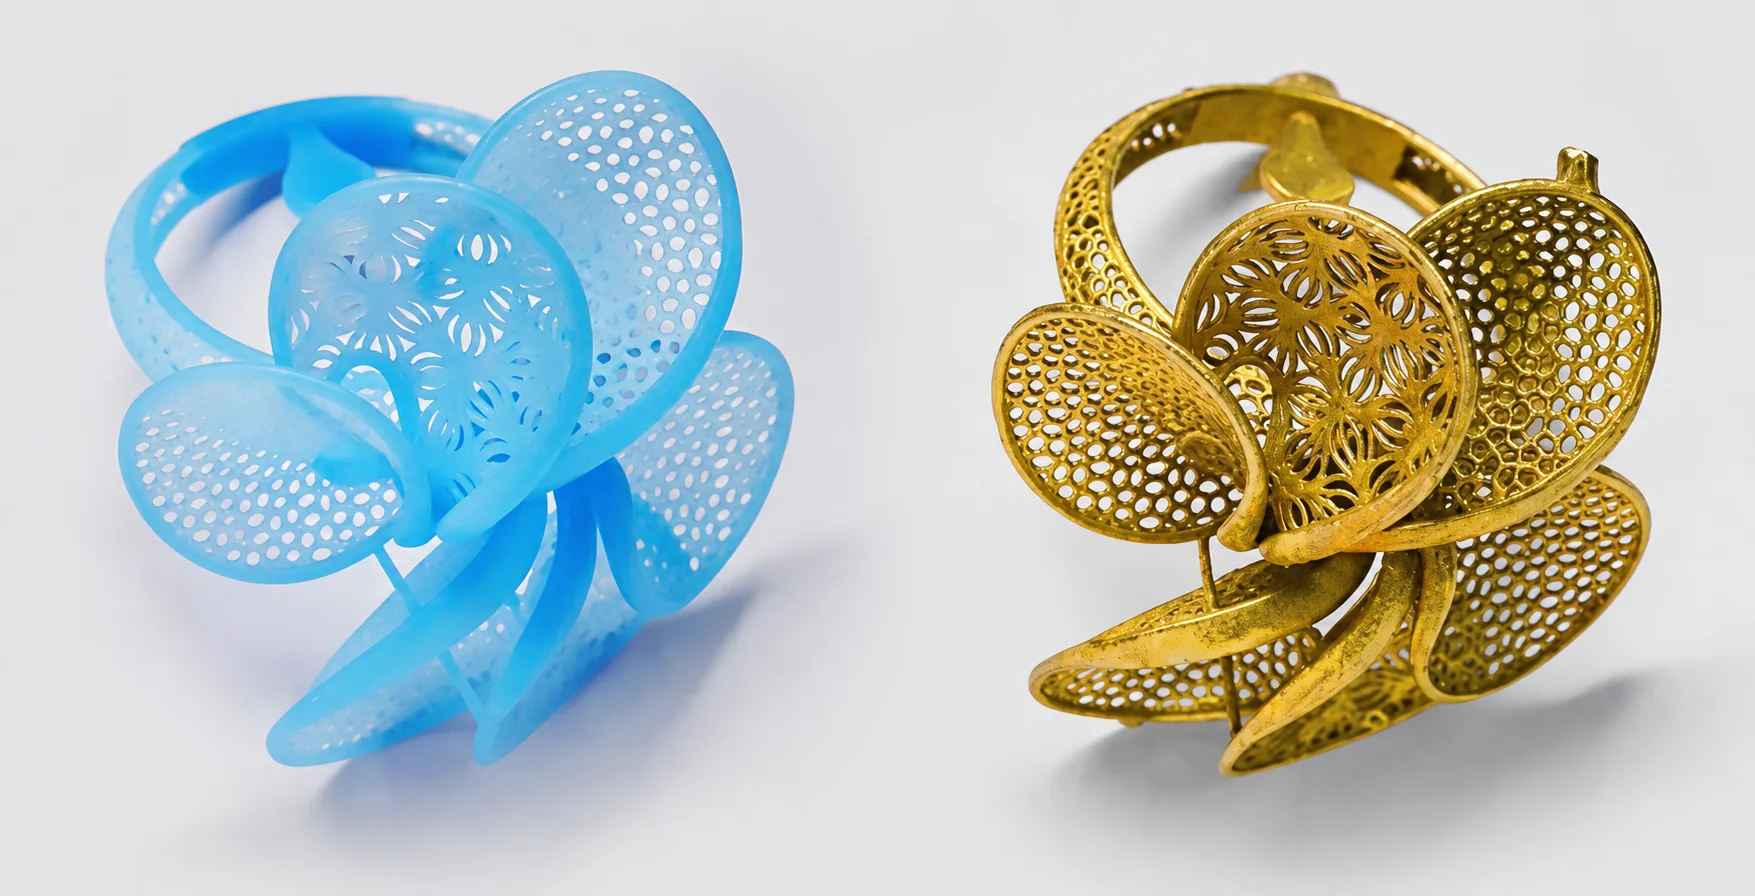
3Dプリントが変えるのはパターン製作の入口
ワックス3Dプリントは、CADと確立した鋳造工程を結びます。設計を直接修正し、各変種専用の工具を減らし、異なる案件を混載できます。
複雑品、カスタム、多品種生産を検討する場合は、ジュエリー向け3H-420ワックス3Dプリンターを確認し、代表的なCADファイルを送付してサンプル評価を依頼することができます。合金、寸法、数量、現在の鋳造工程も共有してください。
よくある質問
3Dプリントジュエリーは必ず金属を直接造形するのですか?
いいえ。金属直接造形の場合も、ワックスやレジンの消失模型を鋳造する場合もあります。3H-420は金属製品ではなくワックスパターンを造形します。
プリントワックスとキャスタブルレジンの違いは?
前者はワックス、後者は通常、洗浄と二次硬化を要するフォトポリマーです。膨張、灰分、サポート、焼成条件が異なります。
造形したワックスへすぐ金属を流せますか?
いいえ。清掃、乾燥、検査、ツリー組み、埋没、脱ろう、焼成を経てから鋳込みます。
ワックス3Dプリントは一点物と小ロット専用ですか?
いいえ。バッチ生産にも利用できます。経済性は造形高さ、配置率、清掃時間、合格率、作業、代替工具費で決まります。
量産でワックス射出が残る理由は?
形が安定し型が検証済みなら、成熟したサイクルと低い単価を実現できます。両方法は補完関係です。
ワックス3Dプリンターで比較すべき項目は?
材料、サポート除去、有効造形域、実際の配置能力、安定性、連続運転、保守、パターンから鋳物までの検証です。